핵심 원리
유도가열은 비접촉식 가열 기술로, 전자기 유도 금속재료 내부에서 열을 발생시키기 위해. 작업 프로세스는 세 가지 주요 단계로 나눌 수 있습니다:
- 유도코일을 통해 전류가 흐른다. (일반적으로 구리 튜브로 만들어집니다.), 코일 주위에 교류 자기장을 생성.
- 전도성 금속 가공물이 이 교류 자기장 내에 배치될 때, 와전류 (원형 전류) 전자기 유도로 인해 공작물 내부에 유도됩니다..
- 와전류는 금속을 통과하여 흐를 때 저항에 부딪힙니다., 그리고에 따르면 줄 가열 효과, 이 저항은 전기 에너지를 열 에너지로 변환합니다., 작업물이 내부에서 외부로 빠르게 가열됩니다..
주요 장점
- 급속 가열: 금속 내부에서 직접 열이 발생합니다., 그래서 가열속도는 2-10 기존 방식보다 몇 배 더 빠르다. 예를 들어, 탄소강 가공물은 1200℃까지 가열될 수 있습니다. (단조 온도) 단 몇 초에서 수십 초 만에.
- 균일한 온도 분포: 교번 자기장은 정밀하게 제어될 수 있으며, 작업물의 내부 및 외부 온도 차이를 5℃ 미만으로 유지할 수 있습니다 (중소형 작업물에 적합하며), 고르지 않은 가열로 인한 균열을 방지합니다.
- 에너지 효율: 열 이용률이 아주 높습니다 85%-95% (전통적인 화염 가열은 단지 30%-50%), 노출된 화염이나 주변 환경으로의 열 방사로 인한 열 손실이 없기 때문입니다.
- 비접촉 & 청결: 유도 코일과 작업물 사이에 직접 접촉이 없습니다, 연료 잔류물이나 산화로 인한 오염 제거. 깨끗한 생산 환경에 적합합니다. (의료기기 제조, 식품가공 등).
- 정밀 제어: 가열 온도, 가열 시간, 교류 주파수와 같은 매개변수를 수정하여 가열 영역을 정확하게 조정할 수 있습니다. (1kHz-1MHz) 현재 강도, 다양한 프로세스의 요구 사항 충족.
핵심 부품
- 유도 전원 공급 장치: 산업용 주파수 AC를 변환하는 핵심부품 (50/60Hz) 고주파 교류로. 이것은 시스템의 가열 효율과 온도 제어 정확도를 결정한다.
- 유도 코일: 이 “에너지 전달 매체” 교류 자기장을 생성하는. 그 모양 (예를 들어, 원통형, 직사각형, 환형) 및 크기는 작업물의 모양과 크기에 따라 맞춤 제작된다 (예를 들어, 파이프 가열용 링형 코일, 얇은 판 가열용 평판 코일).
- 냉각 시스템: 유도 코일과 전원 공급 장치가 작동 중에 열을 발생시키므로, 냉각 시스템 (보통 수냉) 정상적인 작동 온도를 유지하는 데 필요합니다.. 고품질 냉각수 (전도성이 낮은) 코일 부식 및 전원 공급 장치 고장을 방지할 수 있습니다..
일반적인 적용
- 금속 단조 & 열처리: 금속 빌렛을 단조 온도로 가열 (유도 단조와 마찬가지로);어닐링과 같은 열처리 공정 수행, 담냉, 경도와 인성을 향상시키기 위해 공작물을 템퍼링합니다. (예를 들어, 자동차 기어 담금질).
- 용접 & 브레이징: 용접을 달성하기 위해 용접 조인트의 국부 가열 (파이프 및 자동차 부품에 대한 유도 용접에서처럼);소형 부품 브레이징 (예를 들어, 탄화물 공구 비트 및 드릴 파이프 브레이징).
- 식품 & 제약 산업: 식품 캔 입구 밀봉 (유출 방지 및 유통기한 연장을 위한 유도 밀봉);제약 생산에서 금속 용기 살균 (청결하고 오염 없는 가열).
- 전자제품 제조: 전자 부품 납땜 (예를 들어, 반도체 칩 마이크로 용접);제조 공정 중 리튬 배터리 전극 가열.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
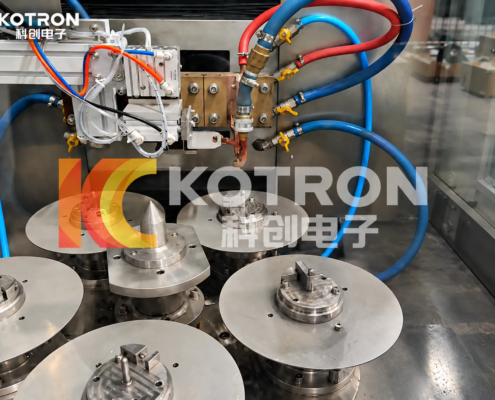
최예난2026-10-23 03:55:492026-10-23 03:55:49선박용 디젤 엔진용 플라이웨이트 부품의 유도 경화
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
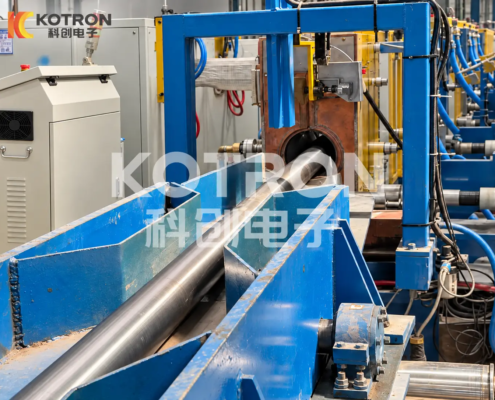
최예난2026-10-22 09:09:312026-10-22 09:09:31뜨거운 압연용 티타늄 합금 바의 유도 가열
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
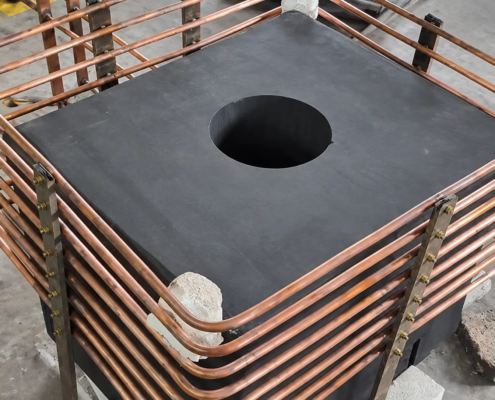
최예난2026-10-21 06:20:102026-10-21 06:20:10흑연주형용 유도가열 시스템


