유도 단조 사용하는 정밀 금속 성형 공정입니다. 전자기 유도 가열 금속 공작물을 단조 온도까지 신속하고 균일하게 가열합니다., 그 다음 단조 프레스나 해머를 통해 성형합니다.. 자동차 부품 생산에 널리 사용됩니다., 하드웨어 도구, 및 기계 부품.
-
전자기 유도 가열
공작물은 고주파 전원 공급 장치에 연결된 유도 코일 내부에 배치됩니다.. 코일에 교류 전류가 흐르면, 빠르게 변화하는 자기장을 생성합니다.. 이 필드는 공작물 내에 와전류를 유도합니다., 금속의 전기 저항은 이러한 전류를 열로 변환합니다., 공작물의 온도를 빠르게 상승시킵니다. 일반적으로 1,100–1,250 °C 철강재료용.
가열은 국소화된다: 전체 공작물 또는 특정 섹션을 대상으로 할 수 있습니다. (예를 들어, 샤프트의 끝) 코일 디자인을 기반으로, 주변으로의 열 손실을 최소화.
-
단조 성형
공작물이 최적의 단조 온도에 도달하면 (가소성이 높고 변형 저항이 낮은 상태), 즉시 단조 금형으로 옮겨집니다.. 단조 장비의 외부 힘은 공작물을 원하는 크기와 형상으로 재형성합니다. 일반적인 공정에는 뒤틀림이 포함됩니다., 압출, 그리고 피어싱.
-
단조 후 처리
단조 후, 공작물이 냉각될 수 있습니다., 열처리 (예를 들어, 담금질 및 템퍼링), 또는 최종 기계적 특성 및 치수 정확도 요구 사항을 충족하기 위한 가공.
- 높은 난방 효율 & 속도
공작물 내부에서 직접 열이 발생합니다., 환경에 대한 열 방출을 최소화하여. 가열주기가 짧습니다. (종종 몇 초에서 몇 분 안에 완료됩니다.), 생산 효율성을 대폭 향상.
- 균일한 온도 분포
유도코일의 주파수와 전력을 정밀하게 제어하여 대상 부위에 균일한 가열을 보장합니다., 과열 또는 과열 방지. 이는 균열 및 불균일한 변형과 같은 단조 결함을 감소시킵니다..
- 에너지 절약 & 친환경성
기존의 연료 연소로에 비해, 유도 단조는 에너지 소비가 적고 연기가 발생하지 않습니다., 먼지, 또는 유해한 방출, 녹색 제조 표준 준수.
- 정밀성 & 유연성
공작물의 특정 영역을 가열할 수 있습니다. (국소 가열), 부분 단조가 필요한 부품에 이상적입니다. (예를 들어, 자동차 액슬 샤프트, 커넥팅로드 끝). 생산 라인에 통합하기 위해 프로세스가 쉽게 자동화됩니다..
- 공작물 품질 향상
급속 가열로 가공물 표면의 산화 및 탈탄을 감소시킵니다., 금속의 원래 특성을 보존하고 단조 후 가공 비용을 절감합니다..
- 자동차 산업: 크랭크샤프트 제조, 캠축, 액슬 샤프트, 및 조향 부품.
- 하드웨어 도구: 렌치 생산, 펜치, 그리고 드릴 비트.
- 기계공학: 기어 제작, 볼트, 및 유압 실린더 부품.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Automatic-Induction-Hardening-Line-for-Pins-and-Bushings.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
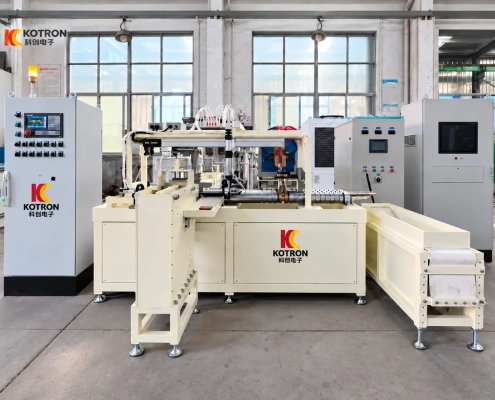
최예난2026-09-11 03:12:202026-09-11 03:13:00핀 및 부싱용 자동 고주파 경화 라인
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Induction-Bar-End-Heating-Machine-for-Forging3.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
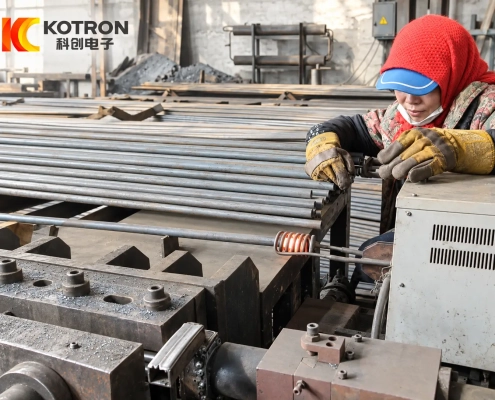
최예난2026-09-09 06:25:402026-09-22 08:41:27단조용 유도 바 끝 가열기
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Large-Cylinder-Induction-Heating-System-for-Forging.webp
1086
1448
최예난
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
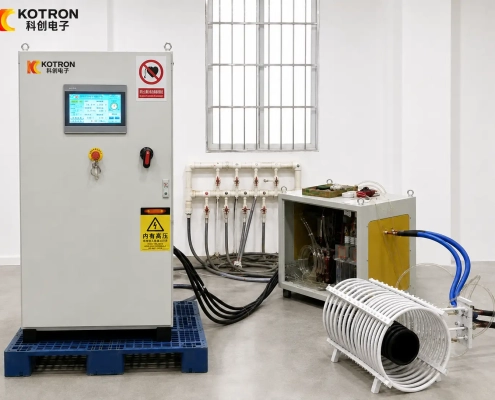
최예난2026-09-03 03:11:492026-09-08 03:50:06단조용 대형 실린더 유도 가열 시스템


