Tempra ad induzione per denti scanalati interni
Ⅰ. Guarda l'indurimento a induzione della spline interna in funzione
Video: Riscaldamento a induzione localizzato dei denti della scanalatura interna utilizzando un induttore con foro personalizzato.
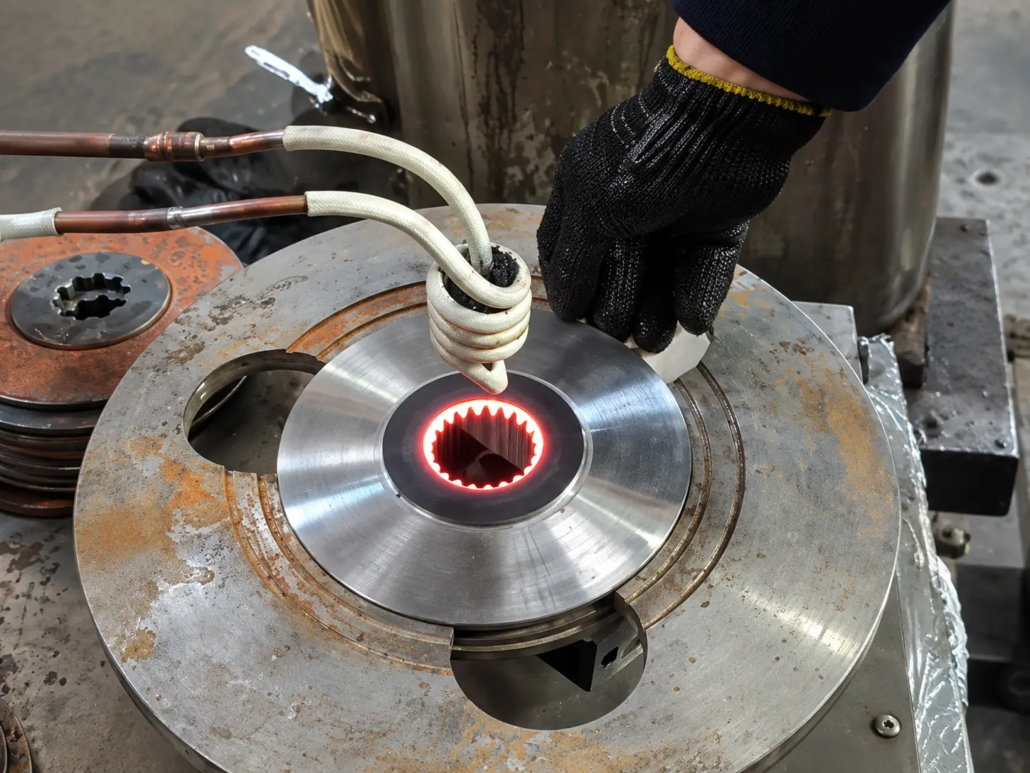
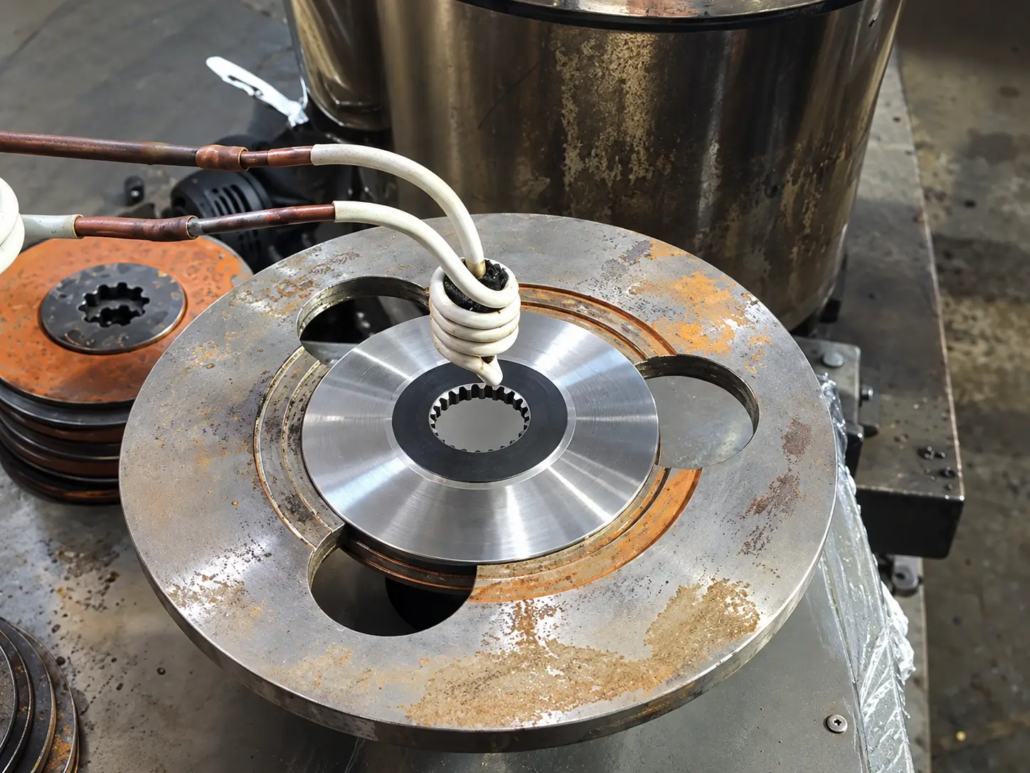
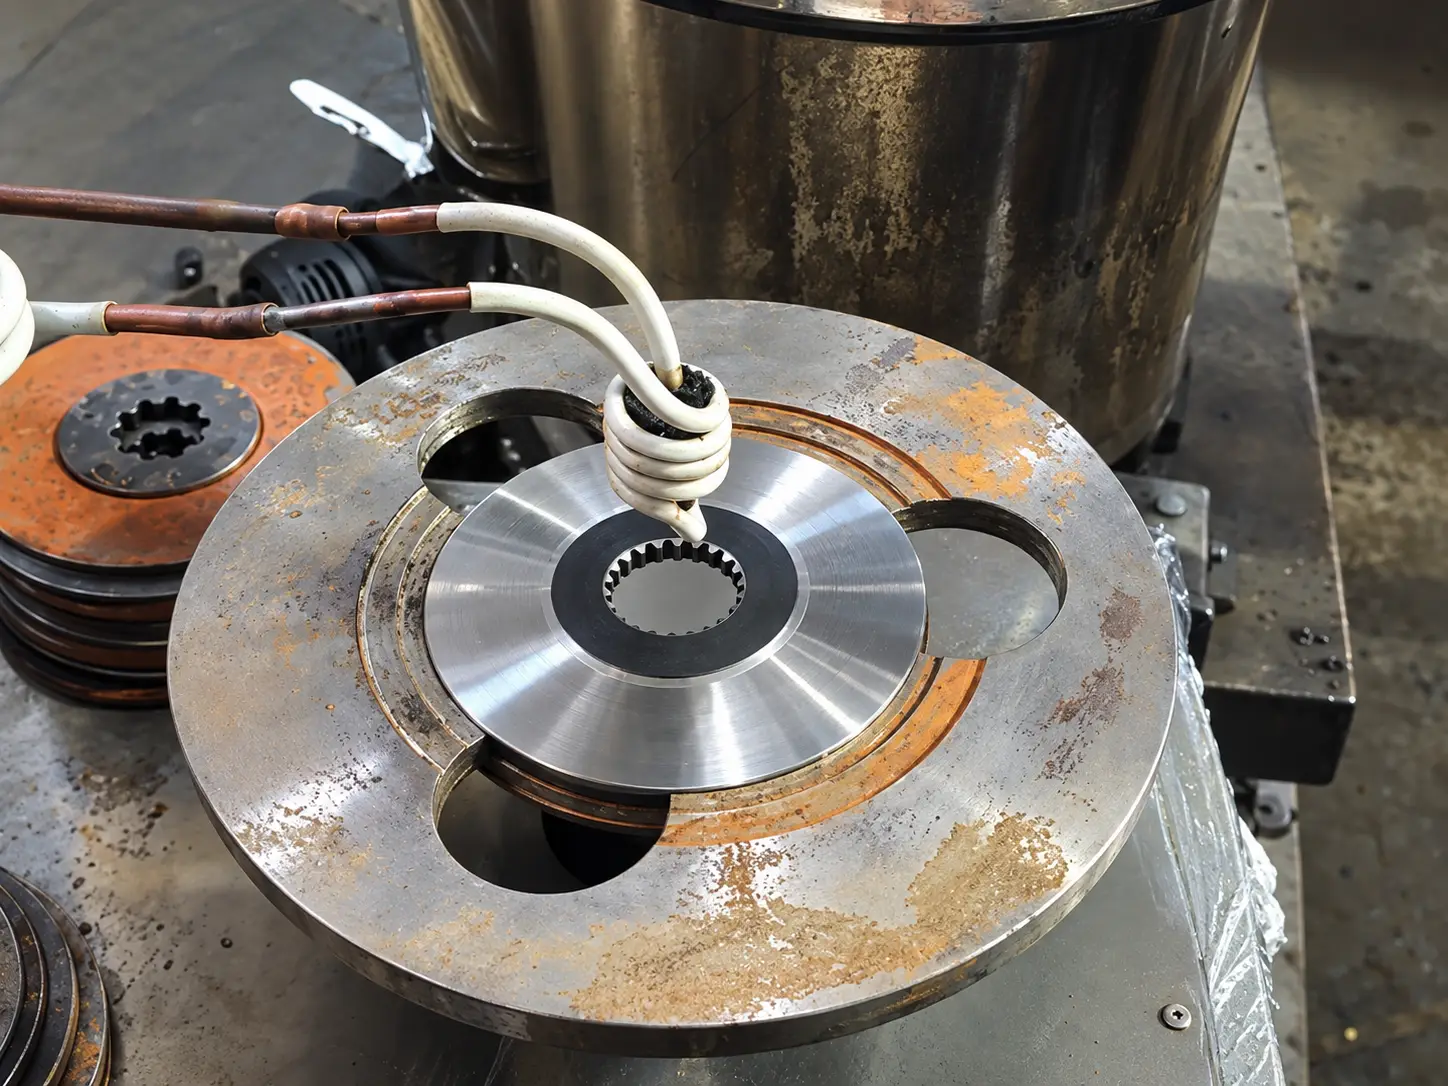
Il video mostra un componente metallico circolare con denti scanalati interni lavorato nel suo foro centrale. Una bobina di induzione compatta è posizionata vicino all'apertura scanalata, dirigere il calore verso la regione interna del dente.
Durante il riscaldamento, l'area della spline diventa visibilmente rovente mentre gran parte della componente circostante rimane relativamente scura.
La dimostrazione evidenzia l'uso di un induttore compatto per il riscaldamento localizzato all'interno di un foro dentato.
Dettagli dell'applicazione
| Articolo | Descrizione |
|---|---|
| Opera | Componente metallico circolare con denti scanalati interni |
| Zona di trattamento | Foro scanalato interno |
| Processo | L'indurimento a induzione |
| Metodo di riscaldamento | Riscaldamento ad induzione localizzato |
| Induttore | Bobina di induzione a foro compatto |
| Obiettivo di rafforzamento | Distribuzione della durezza specificata sulle superfici spline interne richieste |
Il video identifica il processo come tempra a induzione e descrive la durezza costante attraverso i denti della scanalatura come obiettivo del processo. Il filmato visibile mostra la fase di riscaldamento; il successivo metodo di tempra e i risultati di durezza finale non sono stati verificati.
Ⅱ. Pezzi adatti e applicazioni industriali
Le scanalature interne forniscono una connessione meccanica tra i componenti accoppiati per la trasmissione della coppia. Le superfici dei loro denti possono subire pressione di contatto, carico ripetuto e movimento relativo durante il funzionamento.
Per acciai temprabili idonei, la tempra ad induzione può essere utilizzata per trattare superfici spline selezionate senza richiedere che l'intero componente venga sottoposto allo stesso ciclo di tempra.
Pezzi tipici
— Mozzi scanalati internamente.
— Manicotti e giunti scanalati.
— Componenti di trasmissione con scanalature interne.
— Componenti della trasmissione con collegamenti scanalati.
— Parti meccaniche personalizzate che richiedono indurimento delle scanalature localizzate.
Industrie rilevanti
Produzione automobilistica e di trasmissioni
I componenti selezionati della trasmissione e dei giunti omocinetici contengono scanalature interne. L'indurimento a induzione può essere utilizzato laddove il loro design specifica superfici dei denti indurite localizzate.
Apparecchiature per la trasmissione di potenza
Mozzi scanalati, i giunti e i relativi componenti trasferiscono la coppia tra alberi e gruppi collegati. Potrebbe essere necessario un indurimento superficiale in base alle condizioni di carico e di usura.
Edilizia e macchinari pesanti
I componenti della trasmissione per carichi pesanti possono incorporare scanalature interne. Il trattamento richiesto dipende dal tipo di acciaio, geometria dei denti e condizioni operative.
Produzione di macchinari generali
Maniche scanalate personalizzate, mozzi e collegamenti meccanici possono essere valutati anche per tempra ad induzione localizzata.
L'uso finale specifico del pezzo mostrato nel video non è stato confermato. Questi settori rappresentano potenziali applicazioni piuttosto che usi verificati del componente dimostrato.
Ⅲ. Design personalizzato dell'induttore per l'indurimento della scanalatura interna
Progettazione dell'induttore è una considerazione centrale quando si riscaldano i denti della scanalatura interna.
Il profilo del dente crea diverse condizioni di accoppiamento elettromagnetico sulle punte, fianchi e radici. Un induttore adatto deve funzionare entro lo spazio disponibile del foro producendo al contempo un modello di riscaldamento appropriato alla regione temprata specificata.
Geometria del foro e gioco della bobina
La bobina di induzione deve essere adattata al diametro interno della scanalatura, lunghezza assiale, profilo del dente e geometria circostante del pezzo.
Anche lo spazio limitato all'interno del foro influisce sulla costruzione della bobina, collegamenti elettrici e sistemi di raffreddamento.
Distribuzione del riscaldamento attraverso i denti
Il modello di indurimento richiesto può coprire i fianchi del dente, radici, punte o una combinazione specifica di queste superfici.
Le condizioni di riscaldamento sono influenzate dalla geometria della bobina, frequenza di funzionamento, potenza e durata del riscaldamento. Questi parametri devono essere valutati insieme anziché selezionati in modo indipendente.
Una scanalatura visibilmente riscaldata non dimostra che ogni parte del profilo del dente abbia raggiunto la condizione di indurimento richiesta.
Attrezzature e posizionamento del pezzo
L'attrezzatura supporta e posiziona il pezzo rispetto all'induttore.
La disposizione meccanica deve fornire un accesso adeguato al foro e mantenere la posizione richiesta durante la lavorazione. Dimensioni o profili di spline diversi possono richiedere induttori e strumenti separati.
Ⅳ. Metodi di riscaldamento e modalità di spegnimento
Il metodo di indurimento appropriato dipende dalla lunghezza della spline, zona di trattamento richiesta, condizioni materiali e produttive.
Riscaldamento a induzione stazionario
In una disposizione stazionaria, durante il riscaldamento il pezzo e l'induttore rimangono in una posizione relativa definita.
Questo metodo può essere adatto per una regione di trattamento relativamente breve quando la bobina può produrre il modello di riscaldamento richiesto.
Tempra ad induzione per scansione
Per fori scanalati più lunghi o una lunghezza di trattamento assiale definita, movimento relativo tra il pezzo e l'induttore potrebbe essere richiesto.
Il potere riscaldante, la velocità di scansione e la sequenza di tempra devono essere coordinate per ottenere la regione indurita specificata.
Il video dimostrato non stabilisce se è stata utilizzata una sequenza completa di indurimento stazionario o di scansione.
Estinguimento delle superfici della spline interna
Per acciai temprabili idonei, la regione superficiale richiesta deve raggiungere la condizione di austenitizzazione appropriata prima che la tempra controllata produca la struttura indurita desiderata.
La geometria interna del dente influenza il modo in cui il quenchant raggiunge le superfici riscaldate. La disposizione del raffreddamento deve quindi tenere conto del profilo del dente, accesso al foro, richiesti requisiti dimensionali e di profondità induriti.
A seconda del processo selezionato, il sistema può utilizzare un gruppo induttore di riscaldamento e spegnimento integrato o un sistema di spegnimento separato.
Il profilo di durezza finale dipende dalle condizioni combinate di riscaldamento e tempra, non solo sull'alimentatore a induzione.
Ⅴ. Attrezzatura per tempra a induzione e configurazione di controllo
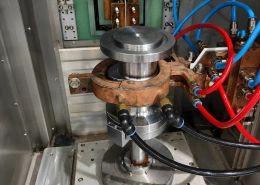
KOTRON fornisce soluzioni di apparecchiature per la tempra a induzione che combinano il sistema di riscaldamento, utensileria personalizzata, apparecchiature di tempra e funzioni di controllo necessarie.
La portata dell'attrezzatura viene selezionata in base al pezzo, specifiche di tempra e requisiti di produzione.
| Componente di sistema | Considerazioni sulla configurazione |
|---|---|
| Alimentatore ad Induzione | Potenza e frequenza selezionate in base al pezzo e ai requisiti di riscaldamento |
| Induttore con foro interno | Personalizzato per il profilo spline, dimensioni del foro e area di trattamento |
| Dispositivo per il pezzo | Supporto, disposizione di posizionamento e bloccaggio |
| Sistema di tempra | Condizioni di erogazione e raffreddamento del quenchant adattate al processo |
| Sistema di movimento | Posizionamento stazionario o movimento di scansione dove richiesto |
| CNC / Controllo PLC | Coordinamento del riscaldamento, operazioni di movimentazione e tempra |
| Raffreddamento delle apparecchiature | Disposizione di raffreddamento adattata all'apparecchiatura elettrica e all'induttore |
| Automazione della produzione | Caricamento, scarico e movimentazione a seconda delle esigenze produttive |
Alimentazione a induzione e controllo digitale
L'alimentazione deve essere adattata elettricamente all'induttore selezionato e fornire la potenza termica richiesta.
Le apparecchiature disponibili di KOTRON includono alimentatori a induzione controllati da DSP. In base alla configurazione selezionata, il controllo digitale supporta la regolazione dei parametri di riscaldamento come la potenza, corrente e tempo di funzionamento.
Per applicazioni che richiedono registrazioni di produzione, le funzioni di monitoraggio opzionali possono includere la visualizzazione dei parametri operativi, curve di processo, allarmi relativi ai limiti dei parametri e registrazioni storiche.
Queste funzioni aiutano la supervisione del processo ma non stabiliscono direttamente la durezza del pezzo finito o la profondità effettiva della cassa.
Modelli di alimentatori a induzione di riferimento
Sono disponibili diversi modelli di alimentatori a induzione per valutare le applicazioni di rafforzamento delle spline interne. La selezione appropriata dipende dalla geometria della spline, materiale, area temprata richiesta, profondità della cassa e ciclo produttivo.
I seguenti modelli forniscono configurazioni di riferimento per la selezione dell'attrezzatura iniziale.
| Modello | Potenza | Gamma di frequenza | Potenziale applicazione |
|---|---|---|---|
| XG-80 | 80 kW | 20–40 kHz | Componenti spline interni più piccoli |
| XZG-160SCZ | 160 kW | 1–50 kHz | Applicazioni spline interne di medie dimensioni |
| XZG-200SCN | 200 kW | 5–20 kHz | Scanalature interne e componenti a denti interni più grandi |
| XZG-250SCN | 250 kW | 5–20 kHz | Pezzi più grandi con un fabbisogno di potenza riscaldante più elevato |
Queste configurazioni vengono fornite come riferimenti di selezione piuttosto che come raccomandazioni fisse per particolari dimensioni di spline.
La potenza e la frequenza richieste devono essere valutate insieme al progetto dell'induttore, condizioni di riscaldamento e processo di tempra. Una potenza nominale più elevata non fornisce automaticamente una maggiore profondità della cassa o un profilo temprato più uniforme.
L'alimentatore utilizzato nel video dimostrativo non è stato identificato come uno di questi modelli.
Opzioni di alimentazione specializzate
Per determinati profili dei denti, È possibile valutare il riscaldamento simultaneo a doppia frequenza per influenzare la distribuzione del riscaldamento attraverso la geometria del dente.
La sua idoneità per le spline interne dipende dal pezzo, induttore e modello di indurimento richiesto. Il video dimostrato non stabilisce l'uso della tecnologia a doppia frequenza.
Dove la tempra e il rinvenimento sono richiesti in un processo produttivo coordinato, potranno essere valutate anche opportune soluzioni multistazione e multifrequenza.
Movimento e automazione delle macchine
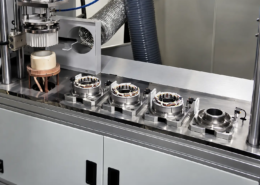
La disposizione meccanica può variare da una stazione di riscaldamento caricata manualmente a un sistema di tempra integrato con movimento controllato e movimentazione automatizzata.
Le possibili funzioni specifiche del progetto includono il posizionamento programmabile, scansione, carico e scarico automatico, e controllo coordinato del riscaldamento e della tempra.
La configurazione richiesta dipende dalla dimensione del componente, velocità di produzione, requisiti di conversione e impianti di produzione esistenti.
Ⅵ. Selezione dell'attrezzatura giusta per i denti scanalati interni
La selezione dell'attrezzatura inizia con la geometria della scanalatura interna e il risultato di tempra richiesto.
Il solo diametro del foro non è sufficiente per determinare la potenza di induzione, frequenza o design della bobina.
| Fattore di selezione | Considerazione ingegneristica |
|---|---|
| Materiale e grado di acciaio | Temprabilità e ciclo di trattamento termico richiesto |
| Diametro del foro | Spazio disponibile e spazio per l'induttore |
| Profilo del dente spline | Distribuzione del calore sulle punte dei denti, fianchi e radici |
| Lunghezza della spline | Copertura del riscaldamento e possibili requisiti di scansione |
| Area rinforzata richiesta | Posizione ed entità del trattamento |
| Durezza della superficie target | Proprietà richieste della superficie trattata |
| Profondità effettiva della custodia | Requisiti del processo di riscaldamento e raffreddamento |
| Requisiti di produzione | Disposizione dell'attrezzatura, sequenza di lavorazione e automazione |
Verifica della durezza e della profondità della cassa
Per componenti che richiedono un profilo di durezza definito, il processo dovrebbe essere stabilito attraverso prove e ispezioni adeguate.
A seconda delle specifiche, la verifica può includere misurazioni della durezza superficiale, corse di durezza ed esame dello strato indurito.
Le posizioni di ispezione dovrebbero riflettere le superfici funzionali richieste della spline, compresi i fianchi e le radici dei denti dove specificato.
Risultati stabiliti per un'altra marcia, la spline o il foro interno non possono essere applicati automaticamente a un nuovo pezzo.
Per scanalature interne e altri fori interni, KOTRON offre anche un servizio dedicato macchina per tempra ad induzione per fori interni per componenti di precisione automobilistici e motociclistici. Gli alberi scanalati esternamente possono essere trattati con il macchina per tempra ad induzione per alberi scanalati.
Ⅶ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
La tempra ad induzione può trattare sia i fianchi del dente che le radici di una spline interna?
È possibile sviluppare un processo personalizzato per un modello di rafforzamento specifico che includa queste regioni. Il risultato ottenibile dipende dalla geometria del dente, materiale, condizioni di riscaldamento e tempra. La distribuzione della durezza deve essere verificata rispetto alle specifiche del pezzo.
Ogni spline interna richiede una bobina di induzione appositamente progettata?
L'induttore deve corrispondere alle dimensioni del foro, area indurita richiesta e gioco disponibile. Pezzi diversi possono condividere un induttore laddove le loro geometrie e i requisiti di processo sono compatibili, ma è necessario valutare l'idoneità degli strumenti.
È necessario il riscaldamento a induzione a doppia frequenza?
No. Il riscaldamento a frequenza singola può essere adatto per un'applicazione spline interna. La tecnologia a doppia frequenza è un'opzione aggiuntiva per profili dei denti selezionati e requisiti di tempra.
Il sistema può elaborare diversi componenti della spline?
Parti diverse possono essere lavorate entro l'intervallo meccanico ed elettrico progettato dell'apparecchiatura. Le modifiche alla dimensione della scanalatura o al profilo del dente possono richiedere induttori diversi, dispositivi o impostazioni di processo.
L'attrezzatura può essere fornita con movimentazione e tempra automatica?
Sì. La dotazione dell'apparecchiatura può comprendere adeguati sistemi di tempra, movimento programmabile, controllo di processo e movimentazione automatizzata dei pezzi. Questi sono configurati in base all'applicazione di produzione.
Ⅷ. Richiedi una soluzione di rafforzamento della spline interna personalizzata
Per tempra ad induzione con scanalatura interna, il punto di partenza più utile è il disegno del pezzo e l'area di trattamento richiesta.
Per favore mandacelo:
— Disegni o fotografie del pezzo.
— Grado del materiale o dell'acciaio.
— Diametro e lunghezza del foro della scanalatura.
— Profilo o dimensioni del dente della scanalatura.
— Area di indurimento richiesta.
— Quantità di produzione o requisito del ciclo.
Se già definito, si prega di includere anche la durezza della superficie target e la profondità effettiva della custodia.
Sulla base di questi dettagli, KOTRON può valutare l'alimentazione ad induzione, induttore con foro personalizzato, staffa del pezzo, disposizione di tempra e controllo o automazione della macchina richiesta.
Necessita di tempra ad induzione per i denti scanalati interni?
Invia il disegno del tuo pezzo e KOTRON valuterà una soluzione personalizzata di tempra ad induzione per spline interni.