Attrezzatura per Tempra e Rinvenimento a Induzione Completamente Automatica per Componenti del Trasporto su Rotaia
Trattamento termico a induzione multistazione per bulloni di ancoraggio per trasporto ferroviario
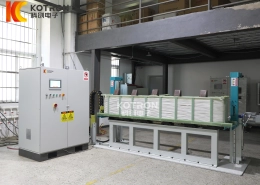
Questa macchina automatica per tempra e rinvenimento a induzione è sviluppata per il trattamento termico batch dei bulloni di ancoraggio del trasporto ferroviario.
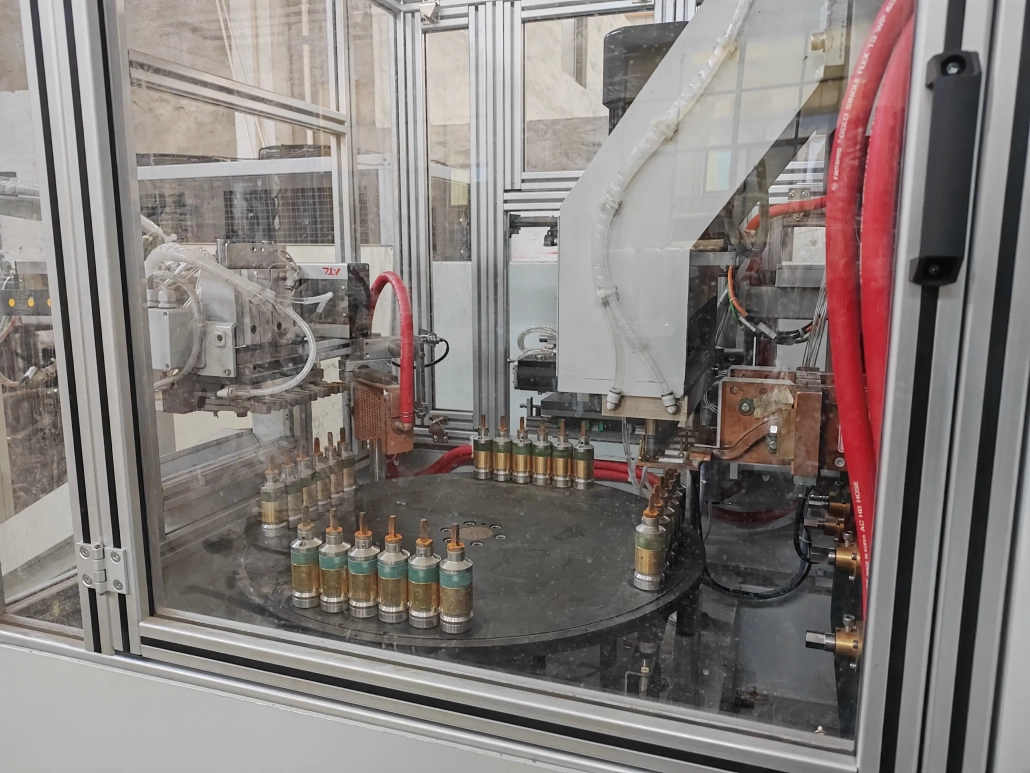
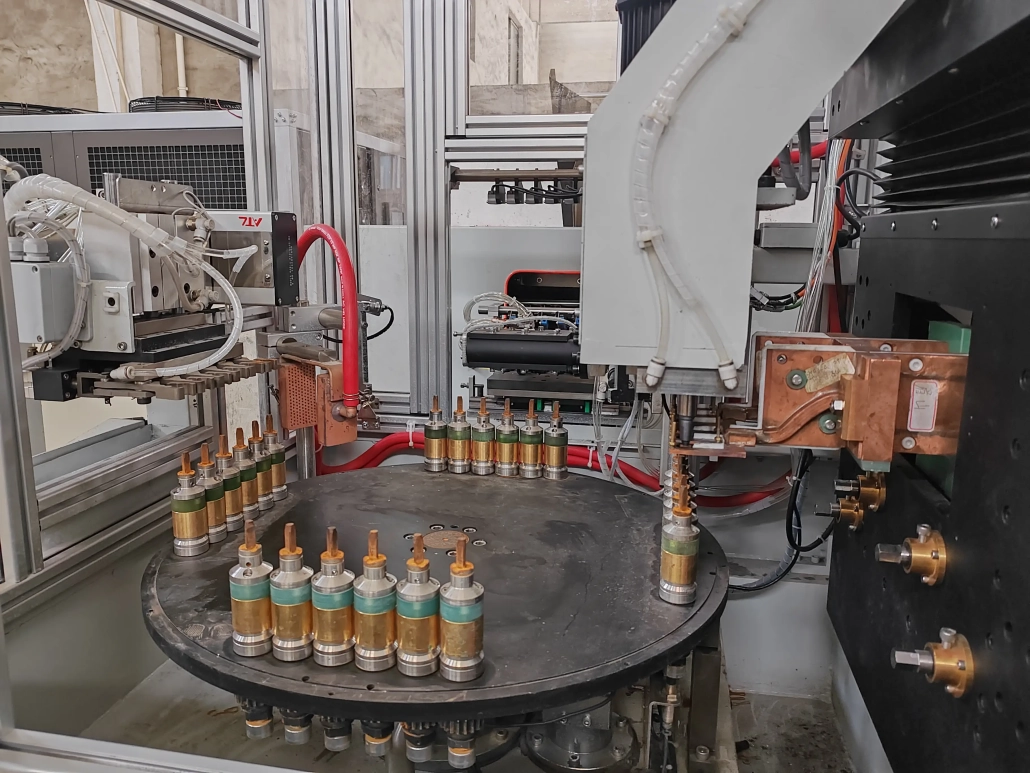
La macchina utilizza una struttura di indicizzazione rotativa multistazione. Più tirafondi vengono caricati come un unico gruppo e lavorati simultaneamente, con i pezzi trasferiti attraverso la sequenza di trattamento termico programmata dalla tavola rotante.
La tempra, tempra, rinvenimento, il posizionamento del pezzo e il trasferimento automatico della stazione sono integrati in un unico sistema.
Ⅰ. Guarda il processo di indurimento e rinvenimento dei bulloni di ancoraggio
Il video mostra il funzionamento effettivo della macchina multistazione.
Diversi tirafondi vengono serrati e lavorati contemporaneamente come un unico gruppo. Una volta completata una fase del processo, la tavola rotante indicizza i pezzi nella posizione successiva secondo la sequenza programmata.
Questa disposizione è destinata alla produzione ripetuta in cui la lavorazione individuale dei bulloni richiederebbe una movimentazione e cicli macchina più separati.
Ⅱ. Elaborazione di gruppi multi-stazione
A differenza di una convenzionale macchina per tempra ad induzione a pezzo singolo, questo sistema è costruito attorno all'elaborazione di gruppo.
Più bulloni di ancoraggio vengono posizionati verticalmente in dispositivi dedicati e lavorati insieme durante ciascun ciclo indicizzato.
La macchina combina:
Il numero di bulloni di ancoraggio in ciascun gruppo, la disposizione delle attrezzature e il layout della stazione sono configurati in base alle dimensioni del pezzo e alla velocità di produzione richiesta.
Per la produzione ricorrente di tirafondi, questa struttura riduce la movimentazione individuale ripetuta e fornisce una sequenza di processo definita per ciascun gruppo di parti.
Ⅲ. Tempra e rinvenimento in un unico sistema automatizzato
La macchina integra le principali fasi necessarie per la tempra ad induzione e successive rinvenimento.
Un processo tipico può includere:
01
Caricamento
02
Posizionamento
03
Tempra a Induzione
04
tempra
05
Indicizzazione
06
Tempra a induzione
07
Raffreddamento
08
Scarico
L'esatta disposizione della stazione è configurata in base al pezzo effettivo e ai requisiti di trattamento termico.
Durante la fase di indurimento, il riscaldamento ad induzione porta rapidamente la sezione richiesta del bullone di ancoraggio alla temperatura di processo, seguito da un raffreddamento controllato.
Il pezzo si sposta quindi attraverso la sequenza di indicizzazione fino alla fase di rinvenimento. Il rinvenimento viene utilizzato dopo l'indurimento per ottenere la combinazione richiesta di proprietà meccaniche.
Il processo finale dovrebbe essere determinato dal materiale del bullone di ancoraggio, specifiche e le proprietà meccaniche richieste piuttosto che dalla sola temperatura di riscaldamento.
Ⅳ. Design di indicizzazione rotativa multistazione
La tavola rotante è il centro meccanico della macchina.
Diversi gruppi di pezzi possono occupare posizioni diverse attorno al tavolo. Una volta completata un'operazione programmata, la tavola ruota e trasferisce i pezzi alla posizione di processo successiva.
La macchina può integrarsi:
Il movimento meccanico e la sequenza di riscaldamento a induzione sono coordinati attraverso il sistema di controllo della macchina.
La quantità delle stazioni e la disposizione delle attrezzature vengono selezionate per l'effettivo processo di produzione e non devono essere trattate come specifiche fisse per ogni applicazione.
Ⅴ. Potenza di induzione e controllo digitale del processo
L'indurimento e il rinvenimento richiedono condizioni di riscaldamento diverse.
Potenza, frequenza di funzionamento, il tempo di riscaldamento e le condizioni di carico possono quindi essere regolati in base ai requisiti di ciascuna fase del processo.
Per trattamenti termici multistazione, è possibile utilizzare una configurazione di potenza a induzione multifrequenza condivisa nel tempo laddove il processo richiede carichi diversi per funzionare con impostazioni diverse.
Il disponibile Piattaforma di controllo basata su DSP supporta la gestione digitale del processo di riscaldamento a induzione e può fornire funzioni come la regolazione della potenza, monitoraggio della corrente e della tensione, monitoraggio della frequenza, impostazioni diverse per carichi diversi, controllo locale o remoto, indicazione di corrispondenza del carico, registrazione degli allarmi, e gestione degli accessi a livello di operatore.
Il potenza di induzione e la frequenza vengono selezionate in base alla dimensione del bullone di ancoraggio, materiale, numero di pezzi lavorati contemporaneamente e ciclo produttivo richiesto.
L’obiettivo non è semplicemente quello di utilizzare una potenza maggiore, ma per adattare l'impianto elettrico all'effettivo processo di tempra e rinvenimento.
Ⅵ. Sistema macchina completo
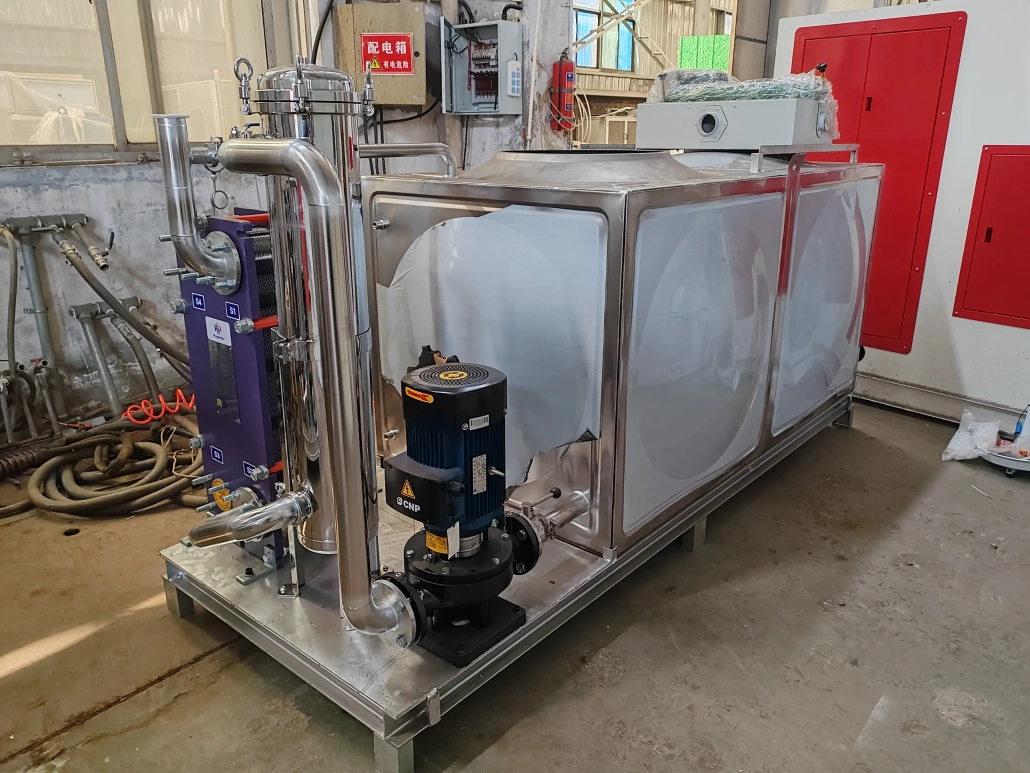
L'attrezzatura è più di un alimentatore a induzione e una tavola rotante.
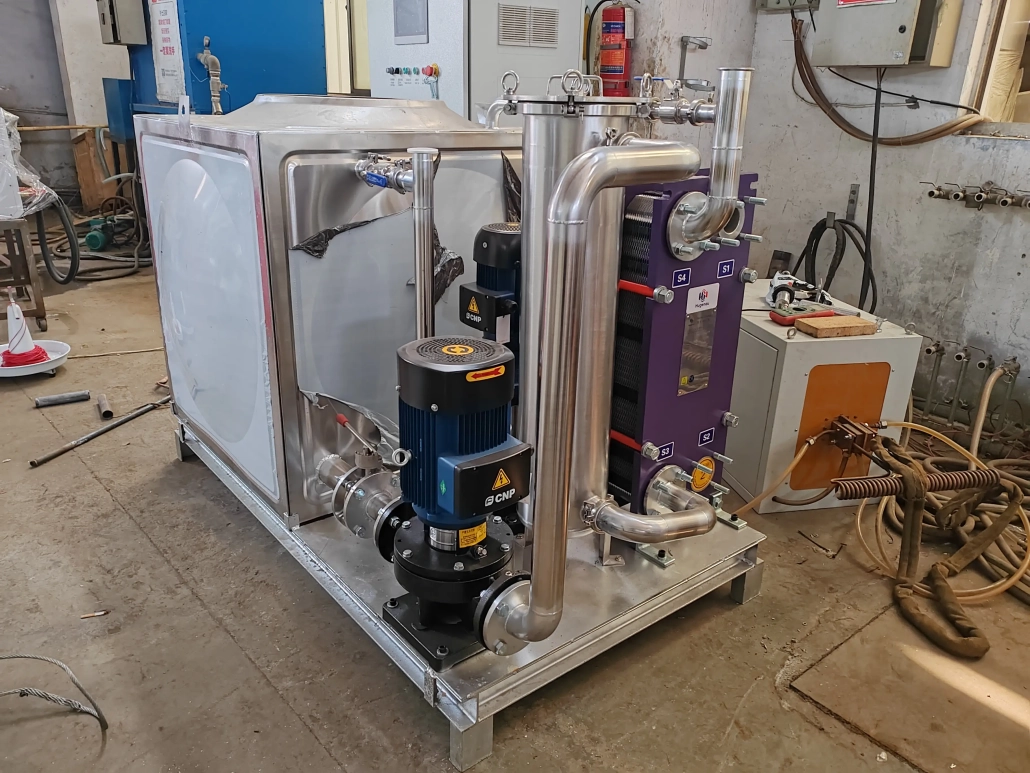
Può includere un sistema completo di trattamento termico dei bulloni di ancoraggio:
La bobina di induzione e l'apparecchio sono progettati attorno al bullone di ancoraggio effettivo.
Diametro del pezzo, zona riscaldata, spaziatura tra i bulloni, il numero di parti in ciascun gruppo e la velocità di riscaldamento richiesta influenzano tutti la disposizione finale dell'induttore.
Anche il sistema di tempra è adattato al pezzo e al processo di riscaldamento. Il riscaldamento e la tempra dovrebbero essere considerati insieme perché entrambi influenzano il risultato finale del trattamento termico.
Ⅶ. Monitoraggio e tracciabilità del processo opzionali
Dove sono richieste registrazioni della produzione o tracciabilità del processo, la macchina può essere dotata di un sistema di monitoraggio.
A seconda della configurazione selezionata, informazioni operative come la corrente, tensione, Frequenza, energia, flusso e temperatura possono essere raccolti e memorizzati.
Funzioni aggiuntive possono includere la registrazione della curva di processo, allarmi limite superiore e inferiore, documenti storici del processo, gestione ricette pezzo, identificazione del ciclo anomalo, e revisione dei dati di produzione.
Ciò è particolarmente utile per la produzione ripetuta in cui è necessario monitorare le condizioni di processo stabilite da lotto a lotto.
Il monitoraggio del processo è configurato in base ai requisiti di controllo qualità del cliente anziché essere considerato una caratteristica obbligatoria per ogni macchina.
Ⅷ. Configurazione tecnica
| Articolo | Configurazione |
|---|---|
| Applicazione | Bulloni di ancoraggio per il trasporto ferroviario |
| Processo | Tempra e rinvenimento ad induzione |
| Struttura della macchina | Indicizzazione rotativa multistazione |
| Metodo di elaborazione | Più bulloni di ancoraggio elaborati come un unico gruppo |
| Dispositivo per il pezzo | Personalizzato |
| Induttore | Personalizzato |
| Potenza di induzione | Selezionato in base al processo |
| Frequenza operativa | Selezionato in base al processo |
| Sistema di tempra | Personalizzato |
| Controllo | controllo digitale DSP |
| Monitoraggio del processo | Opzionale |
Le specifiche finali sono determinate dal bullone di ancoraggio effettivo e dai requisiti di produzione.
Ⅸ. Ciò di cui abbiamo bisogno per la selezione della macchina
Preparare una configurazione macchina adeguata, si prega di fornire il disegno del bullone di ancoraggio, materiale e grado, diametro e lunghezza, esigenza di trattamento termico, proprietà meccaniche o durezza richieste, e il tasso di produzione richiesto.
Se sulla stessa macchina verranno lavorate diverse dimensioni di bulloni di ancoraggio, sono utili i disegni per ciascuna specifica.
Da queste informazioni, il tracciato della stazione, quantità del gruppo, potenza di induzione, Frequenza, induttore, l'attrezzatura e la sequenza del processo possono essere valutate insieme.
Ⅹ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
È possibile lavorare più tirafondi contemporaneamente?
Sì. La macchina è progettata per elaborare più bulloni di ancoraggio contemporaneamente come un unico gruppo.
La tempra e il rinvenimento vengono completati sulla stessa macchina?
Sì. Il sistema integra la tempra e il rinvenimento a induzione all'interno di un processo automatizzato multistazione.
Una macchina può elaborare diverse dimensioni di bulloni di ancoraggio?
È possibile valutare diverse dimensioni all’interno della gamma meccanica ed elettrica della macchina. Infissi diversi, potrebbero essere necessari bobine di induzione e programmi di processo.
Come viene selezionata la potenza di induzione richiesta?
La scelta della potenza dipende dal materiale, dimensioni del pezzo da lavoro, numero di bulloni lavorati contemporaneamente, fabbisogno termico e ciclo produttivo. Il solo diametro non è sufficiente per determinare la potenza corretta.
È possibile registrare i dati del processo?
Sì, quando viene selezionata la configurazione di monitoraggio corrispondente. Parametri di processo, gli allarmi e i record storici della produzione possono essere archiviati per una revisione successiva.
Inviaci il tuo disegno del bullone di ancoraggio
Per una proposta tecnica, Si prega di inviare:
Disegno + Materiale + Dimensioni + Requisito del trattamento termico + Proprietà meccaniche + Tasso di produzione
Sulla base di questi dettagli, possiamo valutare la struttura della macchina, numero di pezzi per gruppo, potenza di induzione, Frequenza, induttore, supporto, metodo di spegnimento e configurazione del controllo.
Pronti per configurare la vostra linea di tempra e rinvenimento di tirafondi?
Invia il tuo disegno del bullone di ancoraggio →
Richiedi una proposta tecnica →