
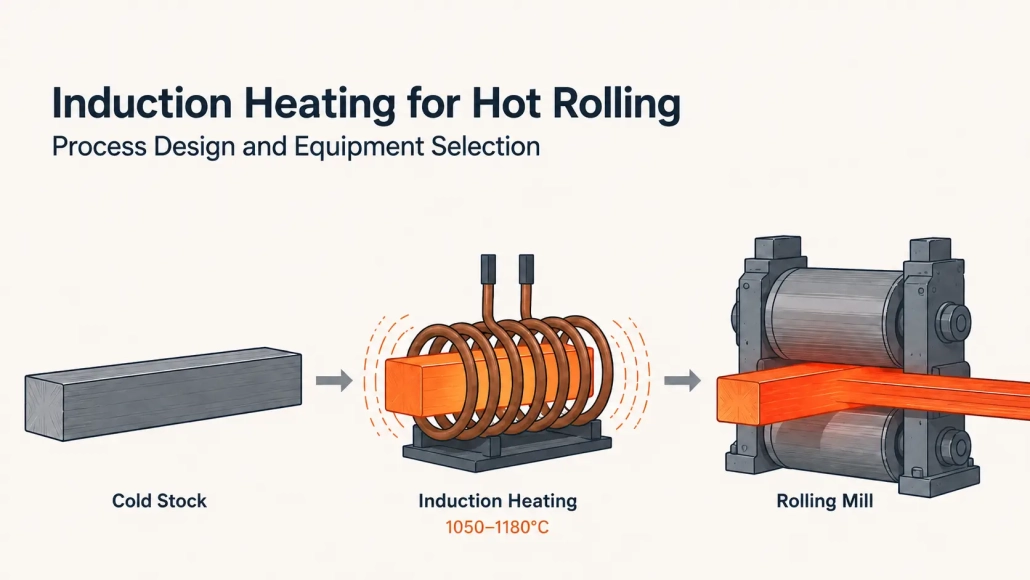
Riscaldamento a induzione per laminazione a caldo: Progettazione del processo e selezione delle attrezzature
Un laminatoio a caldo che produce 500,000 tonnellate all'anno perde circa 7,500 a 15,000 tonnellate di acciaio a incrostazioni prima della prima passata di riduzione — metallo che è stato acquistato, riscaldato, e mai trasformato in prodotto. La laminazione a caldo ad induzione riduce quel numero sotto 0.5%. L'avvio richiede meno di un minuto invece di mezza giornata lavorativa. L'energia va nel pezzo da lavorare, non nel riscaldamento di una cavità di forno grande come un autobus.
Integrare l'induzione in una linea di laminazione significa abbinare la qualità del materiale, sezione trasversale, velocità di linea, e la misurazione della temperatura in un sistema di riscaldamento che mantiene una temperatura costante all'ingresso dello stabilimento, non solo all'uscita dal riscaldatore. Questa guida spiega dove si inserisce l'induzione nel processo di laminazione a caldo, ciò che controlla la qualità del riscaldamento, e di cosa ha bisogno un fornitore per dimensionare correttamente il sistema.
| 1. Dove l'induzione si inserisce nella laminazione a caldo | 2. Quattro variabili che controllano la qualità del riscaldamento |
| 3. Quando l’induzione vince e quando no | 4. Come specificare un sistema |
1. Dove l'induzione si inserisce nella laminazione a caldo
- La laminazione a caldo ad induzione usi induzione elettromagnetica per riscaldare billette, barre, aste, o nastri prima che entrino in un laminatoio. Il calore è generato all'interno del metallo — non trasferito da una fiamma o dall'atmosfera del forno. Questa distinzione determina ogni differenza pratica nei tempi di avviamento, controllo della temperatura, formazione di scaglie, e consumo di energia.
L'induzione può svolgere tre ruoli distinti in una linea di laminazione a caldo. Quale sia adatto dipende dall'attrezzatura esistente, gamma di prodotti, e dal controllo della temperatura di cui l'impianto ha effettivamente bisogno.
- Riscaldamento primario: sostituire completamente il forno. Billette corte, estremità della barra, anelli grezzi, magazzino di elementi di fissaggio, e i piccoli profili sono i candidati naturali. Il sistema riscalda solo la lunghezza che richiede l'arrotolamento. Un 300 La zona mm su una barra da 3 metri non necessita dell'intero stock a 1100°C.
La velocità è l’altro motivo per cui funziona. Un sistema di induzione a freddo raggiunge la piena potenza produttiva in sotto 60 secondi. Un forno a gas esigenze 10 a 16 ore dalla temperatura fredda a quella di carica. Molti stabilimenti mantengono i forni accesi a 700°C durante i fine settimana solo per evitare di riavviarli il lunedì. L'induzione elimina quel costo di combustibile a vuoto — e la bolletta del gas che ne consegue.
- Riscaldamento booster — stringere il controllo della temperatura dopo il forno. Un impianto che ha già capacità del forno ma non riesce a mantenere temperature di uscita stabili — o perde troppa energia durante il trasferimento — spesso trae il massimo beneficio dall'induzione come stazione di rifinitura della temperatura. Il forno gestisce il riscaldamento principale. Induzione, posizionato tra la scarica del forno e il primo posto di rotolatura, solleva il materiale fino a 50°C fino a 100°C che il tempo di scarico e trasferimento irregolare ha rubato. Nessuna sostituzione del forno. Nessuna riprogettazione della linea. Solo un controllo della temperatura più stretto nell'unico punto in cui influisce sul prodotto laminato — l'ingresso del mulino.
- Riscaldamento localizzato — riscalda solo la zona lavorata. Estremità dell'albero per forgiatura a disposizione. Estremità dei tubi per ridurre. Estremità della barra per la rottura. Questi processi necessitano calore in una sezione definita mentre le zone adiacenti — possibilmente già trattate termicamente o lavorate a finire — devono rimanere fredde. L'induzione concentra energia in un'area definita tramite la geometria della bobina. Un forno riscalda l'intero pezzo. Per queste applicazioni, l'induzione è l'unica opzione pratica.
2. Quattro variabili che controllano la qualità del riscaldamento
Classe del materiale. Gli acciai al carbonio e a basso tenore di leghe si riscaldano in modo efficiente al di sotto del punto di Curie — circa 770°C per il ferro. Sopra il Curie l'acciaio diventa non magnetico, e il comportamento di accoppiamento cambia. Lo stesso energia un'impostazione che forniva riscaldamento uniforme a 700°C può surriscaldare la superficie a 900°C.
La laminazione a caldo ha come obiettivo 1050°C fino a 1180°C per acciai al carbonio e a basso tenore di leghe — completamente in territorio non magnetico. Il sistema di riscaldamento deve essere progettato per il regime in cui opera, non per dove inizia. Le categorie ad alto contenuto di carbonio (superiori a 1.0% C) hanno un limite inferiore, tipicamente intorno a 1050°C. Il rischio di surriscaldamento aumenta rapidamente con l'aumentare del contenuto di carbonio.
I metalli non ferrosi — rame, ottone, alluminio — si riscaldano con meccanismi diversi. Una resistività elettrica più bassa produce una penetrazione di corrente più bassa a una data frequenza rispetto all'acciaio. Spesso richiedono frequenze più alte o diverse geometrie di bobina per raggiungere velocità di riscaldamento pratiche. I test applicabili prima della selezione dell'apparecchiatura sono prassi standard per questi materiali.
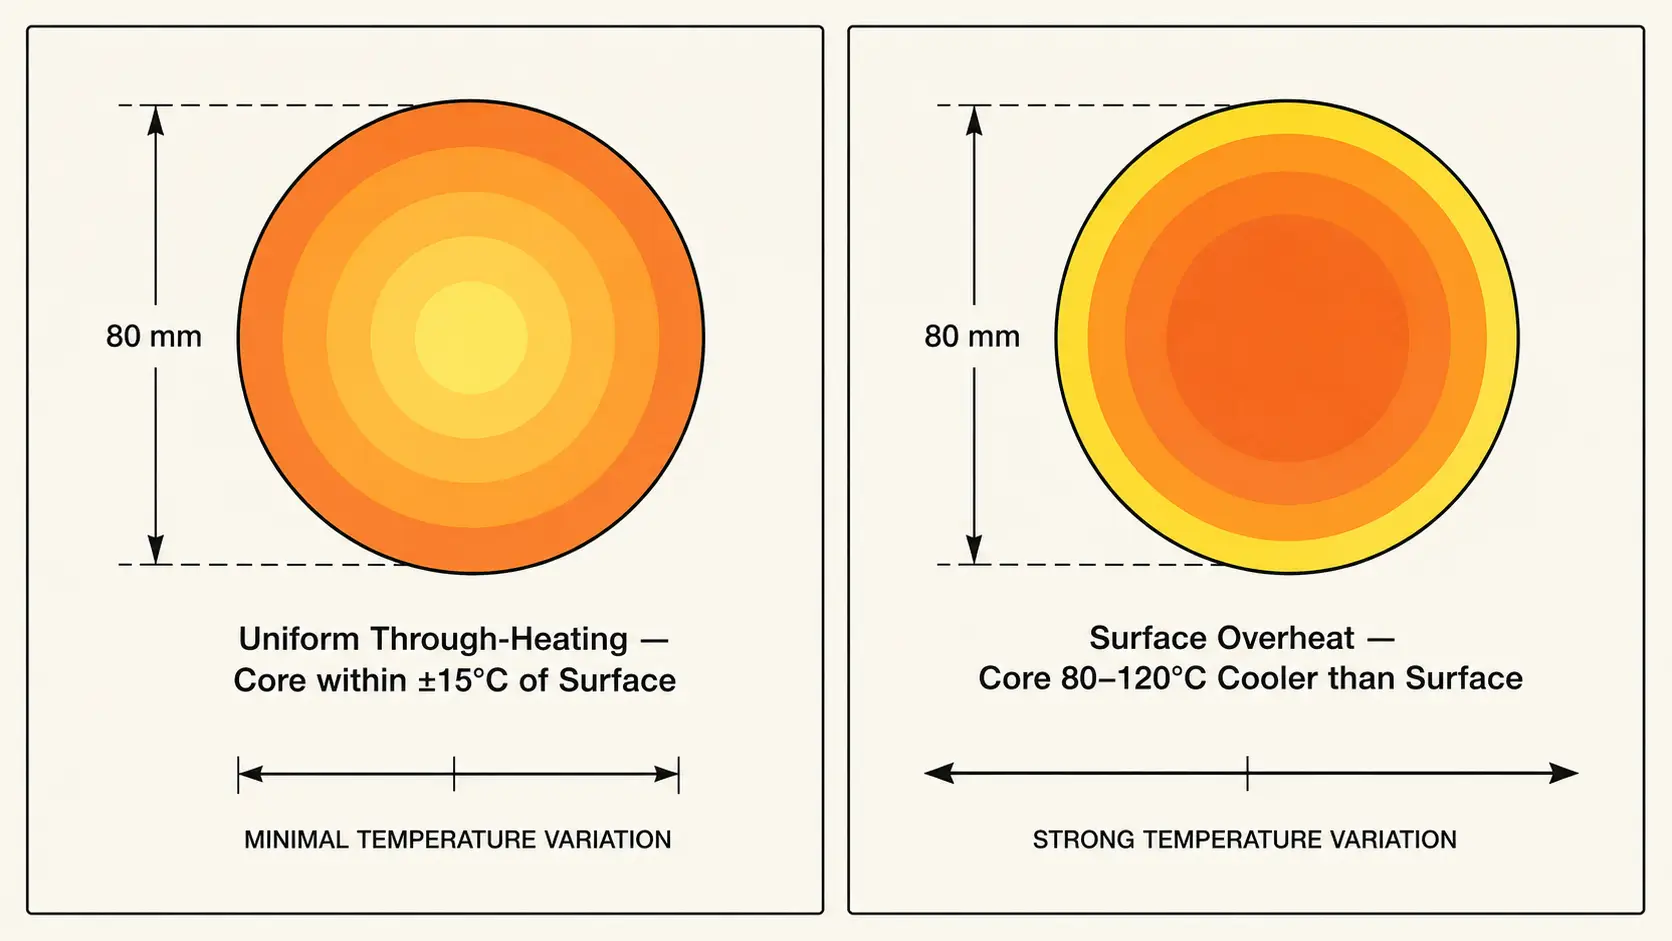
Sezione trasversale e Frequenza. La frequenza controlla quanto profondamente sotto la superficie penetra la corrente di induzione prima che la conduzione prenda il sopravvento. Per il riscaldamento attraverso prima del rotolamento, posizionare la profondità di riferimento a circa un quarto del diametro della barra o dello spessore del semilavorato.
| Barra / Diametro del semilavorato | Frequenza consigliata |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3–10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Sopra 200 mm | Sotto 500 Hz |
Portare la frequenza troppo alta per la sezione trasversale e la superficie raggiunge la temperatura di laminazione mentre il nucleo rimane 80°C-120°C indietro. In laminatoio, il sintomo è carico più alto al primo passaggio, espansione incoerente, e talvolta crepe ai bordi nell'interno più freddo. La potenza insufficiente peggiora la situazione — l'operatore rallenta la linea per compensare, e di conseguenza diminuisce la produttività.
Velocità di linea e tempo di permanenza. Tempo di permanenza all'interno della bobina — quanti secondi il pezzo assorbe energia — è uguale alla lunghezza della bobina divisa per la velocità di linea. Una bobina di 2 metri a 3 m/s dà circa 0.67 secondi di riscaldamento per passaggio. Non è molto tempo per fornire un aumento di temperatura di 800°C.
Se il mulino funziona a velocità variabile: prodotti diversi, diverse riduzioni: il tempo di permanenza cambia costantemente. L'alimentazione a circuito aperto su un mulino a velocità variabile garantisce la deriva della temperatura. Un sistema di induzione necessita di un controllo a circuito chiuso: un pirometro all'uscita della bobina rimanda all'alimentazione, mantenendo il setpoint mentre la linea accelera, decelera, o pause. Il circuito di controllo dovrebbe rispondere in basso 200 millisecondi. Più lento di così, e il sistema insegue la temperatura anziché mantenerla.
Misurazione della temperatura. Pirometri sono lo strumento standard per la lettura della temperatura senza contatto nella laminazione a caldo. Sono anche la principale fonte di errore sistematico su una linea di induzione.
La formazione delle incrostazioni cambia l'emissività: una billetta appena decalaminata si legge in modo diverso da una billetta ossidata 20 secondi in aria. Vapore da acqua di raffreddamento, fumo proveniente dalla lubrificazione dei rulli, e i riflessi ambientali provenienti da un ambiente caldo iniettano ciascuno un errore. Un pirometro puntato attraverso il vapore o con l'angolazione sbagliata può leggere una temperatura inferiore di 30°C.
La soluzione pratica: due punti di misurazione e monitoraggio della tendenza, non letture assolute. Posizionare un pirometro all'uscita della bobina e uno all'ingresso del laminatoio. Un sensore che legge costantemente 12°C in meno è gestibile — il loop di controllo compensa. Un sensore il cui errore deriva mentre la scala si accumula sulla lente è peggiore di nessuna misurazione. Il sistema di controllo corregge una temperatura che il pezzo non ha mai effettivamente raggiunto.
3. Quando l’induzione vince e quando no
L'induzione guadagna il suo posto su una linea di laminazione a caldo in diversi scenari specifici. Al di fuori di questi scenari, a furnace — alone or paired with induction boost — remains the practical choice.
- Frequent start-stop and size changes. Instant on/off eliminates idle fuel burn between batches and through shift changes. Recipe changes take seconds — adjust power and frequency setpoints — versus the 20 a 30 minutes a furnace zone takes to stabilize at a new temperature. Mills running short campaigns or multiple sizes per shift see the biggest gain here.
- Products where scale directly hits yield. Induction keeps scale loss below 0.5%. I forni a combustione perdono 1.5% a 3% di ogni billetta come ossido di ferro. Su una linea da 500.000 tonnellate all'anno, la differenza è più o meno 5,000 a 12,500 tonnellate di acciaio vendibile all'anno: materiale acquistato e riscaldato ma mai laminato. Per leghe di alto valore, i numeri inclinano ulteriormente verso l’induzione. La stessa logica si applica a processi come stampa a caldo e forgiatura della biella, dove le condizioni della superficie dopo il riscaldamento influiscono direttamente sulla qualità della formatura a valle.
- Finestre di temperatura strette. L'induzione a circuito chiuso con feedback del pirometro mantiene ±15°C sul pezzo. Un forno a gas in stato stazionario potrebbe mantenere ±30°C — e significativamente peggio durante i cambiamenti di velocità, dopo un arresto della linea, o quando varia la miscela di carico. Per le operazioni di laminazione in cui la temperatura influisce direttamente sul controllo dello spessore, sul profilo della banda, o sulle proprietà meccaniche, questa differenza si accumula su ogni metro di prodotto laminato.
- Riscaldamento parziale. Quando solo una sezione di un pezzo necessita calore — estremità dell'albero, estremità del tubo, Estremità della barra — l'induzione è l'unico metodo pratico che non surriscalda il resto del pezzo. Questa è una decisione binaria, non un compromesso.
Il forno rimane la scelta pratica quando le sezioni del billetto superano approssimativamente 300 mm — sotto 500 Hz, gli alimentatori a induzione diventano sproporzionatamente costosi e la profondità di penetrazione alle frequenze pratiche dipende ancora dalla conduzione per l'ultima parte della sezione trasversale. Un ampio mix di prodotti con variazioni giornaliere di dimensioni su un'ampia gamma aggiunge costi e complessità di cambio di bobina; il profitto derivante dalla velocità e dal controllo dell’induzione deve essere valutato rispetto all’investimento in attrezzature. E un mulino con un forno completamente ammortizzato che funziona quasi alla capacità in genere guadagna di più dall’aggiunta dell’induzione come booster che dalla rimozione di un forno funzionante.
4. Come specificare un sistema
Ciò di cui un fornitore ha bisogno per dimensionare un alimentatore a induzione, progettare la bobina, e integrare il sistema in un mulino esistente:
| Parametro | Di cosa ha bisogno il fornitore |
|---|---|
| Materiale | Grado e gamma chimica completa |
| Opera | Forma, dimensioni, e tolleranza dimensionale |
| Temperatura iniziale | Ambiente, preriscaldato da monte, o dallo scarico del forno |
| Temperatura target | Temperatura di laminazione e uniformità richiesta attraverso la sezione trasversale |
| Portata produttiva | kg/ora o pezzi/ora — picco e media, non solo potenza nominale |
| Lunghezza di riscaldamento | Ingombro fisico dove il rotolo e le guide si adattano tra le attrezzature esistenti |
| Trasferimento | Distanza e tempo dall'uscita del riscaldatore al primo laminatoio |
| Vincoli del laminatoio | Massima temperatura consentita, intervallo di velocità, gap minimo tra billette |
| Cambio bobina | Quanti formati, con quale frequenza, quanto velocemente deve avvenire il cambio |
| Alimentazione elettrica | tensione, kVA disponibili, limiti di distorsione armonica |
| Acqua di raffreddamento | Portata, temperatura di ingresso, qualità dell'acqua: è necessario un refrigeratore a circuito chiuso? |
| Automazione | Integrazione con pannello autonomo o PLC completo di fresatrice, registrazione dei dati a livello di billetta, tracciabilità della qualità |
Per leghe insolite, sezioni di grandi dimensioni, finestre metallurgiche strette, o linee ad alto volume in cui a 1% il tasso di scarto rappresenta una somma significativa, investire in test a campione. Il riscaldamento di un piccolo lotto di materiale di produzione in condizioni controllate conferma il tempo di riscaldamento, livello di potenza, il profilo di temperatura, condizione di scala, e la geometria della bobina prima di impegnarsi nell'installazione completa. Un test di un giorno individua i problemi che un processo di commissioning di sei mesi non può risolvere.
Chiave da asporto
La laminazione a caldo ad induzione riduce la perdita di scala al di sotto 0.5%, inizia tra meno di un minuto, e mantiene ±15°C all'ingresso del mulino: numeri che un forno da solo non può eguagliare su una linea a velocità variabile. Le quattro variabili che determinano il risultato sono il grado del materiale, sezione trasversale, Frequenza, e il circuito di feedback tra pirometro e alimentatore. Progetta quei quattro come un unico sistema termico. Dimensiona il resto dell'installazione attorno a loro.
L’induzione può sostituire completamente un forno di riscaldo??
Sì, quando la sezione trasversale della parte, portata, e i requisiti di temperatura rientrano nella capacità di potenza e frequenza del sistema di induzione. Billette e barre fino a circa 120 mm di diametro sono il pratico soffitto per impianti a media frequenza come unica fonte di calore. Sopra quello, l'induzione in genere funziona meglio come booster dopo il preriscaldamento del forno piuttosto che come sostituto.
Qual è la frequenza giusta per le billette di acciaio laminate a caldo??
Le barre con diametro 40–60 mm utilizzano tipicamente 3–10 kHz. Le barre 80–100 mm utilizzano 1–2 kHz. Sezioni superiori a 200 mm richiedono frequenze inferiori 500 Hz. L'obiettivo è posizionare la profondità di penetrazione della corrente a circa un quarto del diametro in modo che la conduzione completi il riscaldamento senza surriscaldare la superficie.
Cosa causa un riscaldamento irregolare in una linea di laminazione a caldo a induzione?
Tre cause spiegano la maggior parte dei problemi di riscaldamento irregolare. Frequenza errata per la sezione trasversale — la superficie si surriscalda mentre il nucleo resta freddo, che appare come carico iniziale elevato e distribuzione incoerente. Cambiamenti nella velocità di linea senza correzione della potenza a ciclo chiuso — deriva dei tempi di permanenza e la temperatura segue. Errore del pirometro da scala, vapore, o cattivo puntamento — il sistema di controllo inseguirà una temperatura che il pezzo in lavorazione non ha mai effettivamente raggiunto. Prima di regolare i parametri del processo, escludere problemi dell'acqua di raffreddamento: flusso basso, alta temperatura in ingresso, o passaggi della bobina parzialmente intasati degradano la ripetibilità e sono facilmente trascurati.
Dimensiona il tuo sistema di laminazione a caldo a induzione
Invia il tuo materiale, portata target, e requisiti di temperatura. Il nostro team di ingegneria può valutare la dimensione dell'alimentatore, selezione della frequenza, progettazione della bobina, e integrazione della linea.


