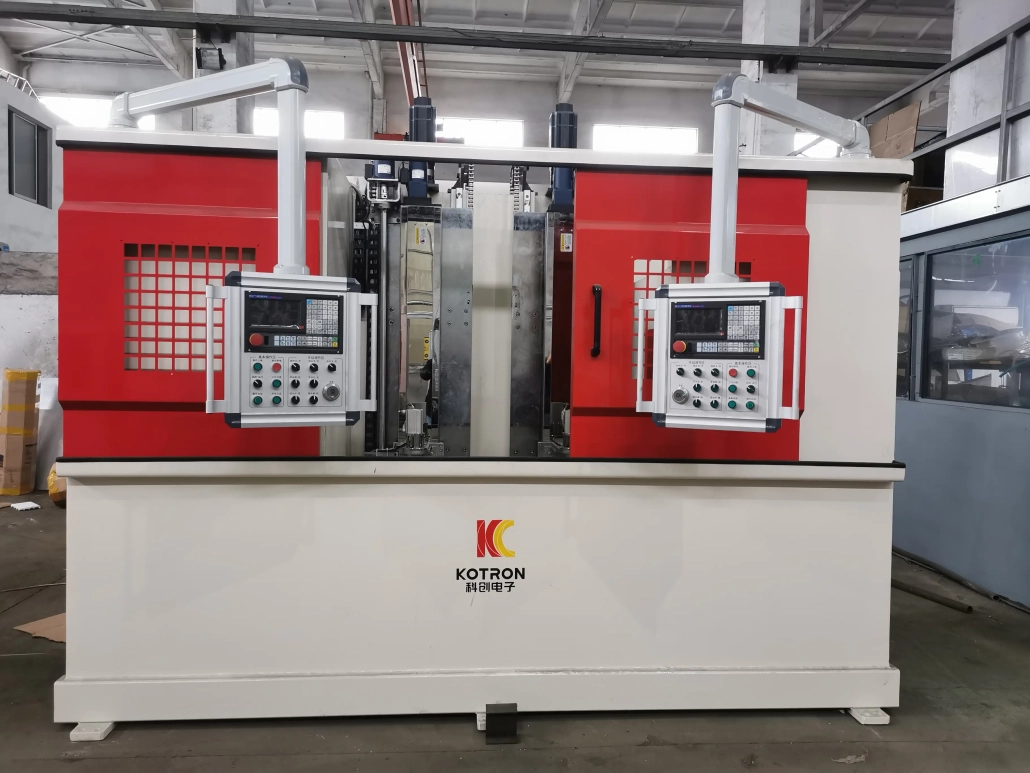
Macchina per Indurimento per Induzione CNC
Tempra ad induzione programmabile per alberi, Dischi e Parti Metalliche Personalizzate
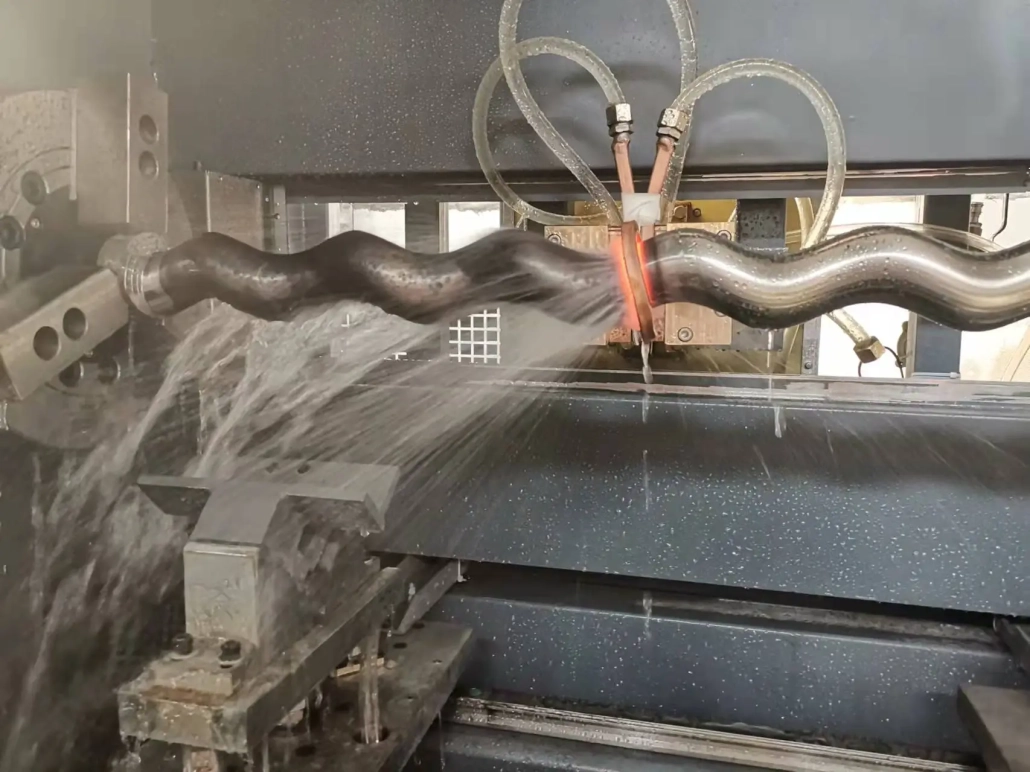
Ⅰ. Guarda la macchina in funzione
Guarda come è posizionato il pezzo, spostato attraverso la zona di riscaldamento a induzione e spento sotto controllo programmato.
II. Cosa può indurire questa macchina?
La macchina è destinata all'indurimento superficiale di parti metalliche in cui l'area di lavoro richiede maggiore durezza e resistenza all'usura mentre è necessario mantenere le proprietà fondamentali del componente.
I pezzi tipici includono:
Può essere utilizzato per componenti presenti nella produzione automobilistica, macchine per costruzioni, trattori, macchine tessili, macchinari generali e altre attrezzature industriali.
III. Diversi metodi di indurimento per parti diverse
Non tutti i pezzi dovrebbero essere temprati allo stesso modo. Il movimento della macchina e il processo di induzione possono essere programmati in base all'area temprata richiesta.
Indurimento a posizione fissa
Il pezzo rimane in una posizione definita mentre un'area selezionata viene riscaldata e raffreddata. Questo è adatto per l'indurimento locale dove solo una sezione specifica richiede il trattamento.
Rafforzamento della scansione continua
Il pezzo o il gruppo di riscaldamento si muove continuamente durante il riscaldamento e la tempra. Questo metodo è comunemente utilizzato per alberi e altre parti con una superficie temprata più lunga.
Rafforzamento del posizionamento e della scansione
È possibile elaborare più sezioni selezionate secondo una sequenza programmata, consentendo a un componente di avere diverse zone di indurimento.
Le informazioni sulla macchina fornite confermano il supporto per l'indurimento integrale a virgola fissa, processi di scansione continua e di posizionamento-scansione.
IV. Controllo CNC per una produzione ripetibile
La macchina utilizza un sistema di controllo numerico per coordinare il processo di indurimento.
Gli operatori possono selezionare, modificare, memorizzare e richiamare programmi di elaborazione per parti diverse. Una volta stabilito un processo adatto, è possibile conservare il programma corrispondente per la produzione successiva anziché impostare la macchina dall'inizio per ogni lotto.
A seconda della configurazione della macchina, i parametri programmati possono includere:
Il sistema di controllo garantisce anche il funzionamento dell'apparecchiatura, allarmi e informazioni diagnostiche.
V. Potenza a induzione IGBT con controllo digitale DSP
L'alimentazione a induzione è una parte importante del processo di tempra perché la potenza erogata deve rispondere rapidamente e rimanere controllabile durante tutto il ciclo di riscaldamento.
Il nostro sistema combina la tecnologia di conversione della potenza IGBT con il controllo digitale DSP. Lo stadio di potenza IGBT fornisce una rapida commutazione elettronica della potenza, mentre il sistema di controllo DSP gestisce la regolazione dell'uscita, parametri operativi e funzioni di protezione in formato digitale.
Gamma di regolazione della potenza
0.1%–100% digitale
Stabilità del potere
≤±0,1%
PerXZG160, Configurazioni XZG200 e XZG250
Dove viene utilizzata la configurazione di monitoraggio avanzato, il sistema DSP può anche supportare funzioni come:
Queste funzioni sono particolarmente utili quando le stesse parti vengono prodotte ripetutamente e il processo di riscaldamento deve essere rivisto o tracciato successivamente.
VI. Verticale o orizzontale: scegli in base al pezzo da lavorare
L'orientamento della macchina dovrebbe seguire i requisiti del pezzo e di movimentazione anziché essere trattato come un livello di prestazione.
Macchine verticali
Comunemente selezionato quando il componente può essere comodamente tenuto e lavorato in posizione verticale. Adatto a molti alberi, applicazioni con perno e disco e possono ridurre i requisiti di spazio orizzontale.
Macchine Orizzontali
Spesso più pratico per alberi lunghi o pesanti che richiedono un supporto aggiuntivo lungo la loro lunghezza o che sono più facili da caricare orizzontalmente.
Macchina verticale
Macchina orizzontale
La scelta dovrebbe essere considerata:
Per questa ragione, la struttura della macchina deve essere selezionata dopo aver esaminato il disegno del pezzo e le condizioni di produzione.
VII. Configurazione a stazione singola o doppia
Una macchina a doppia stazione può essere utile nella produzione in lotti dove i tempi di carico e scarico altrimenti interromperebbero il ciclo produttivo. A seconda del design della macchina, le due posizioni possono essere predisposte per alternare la produzione o altre sequenze operative coordinate.
Le macchine della serie XZG possono essere fornite con struttura verticale a doppia stazione. La disposizione adeguata dipende dal volume di produzione, movimentazione dei pezzi e tempo di ciclo: una singola stazione rimane la scelta pratica per molte applicazioni.
VIII. Struttura principale della macchina
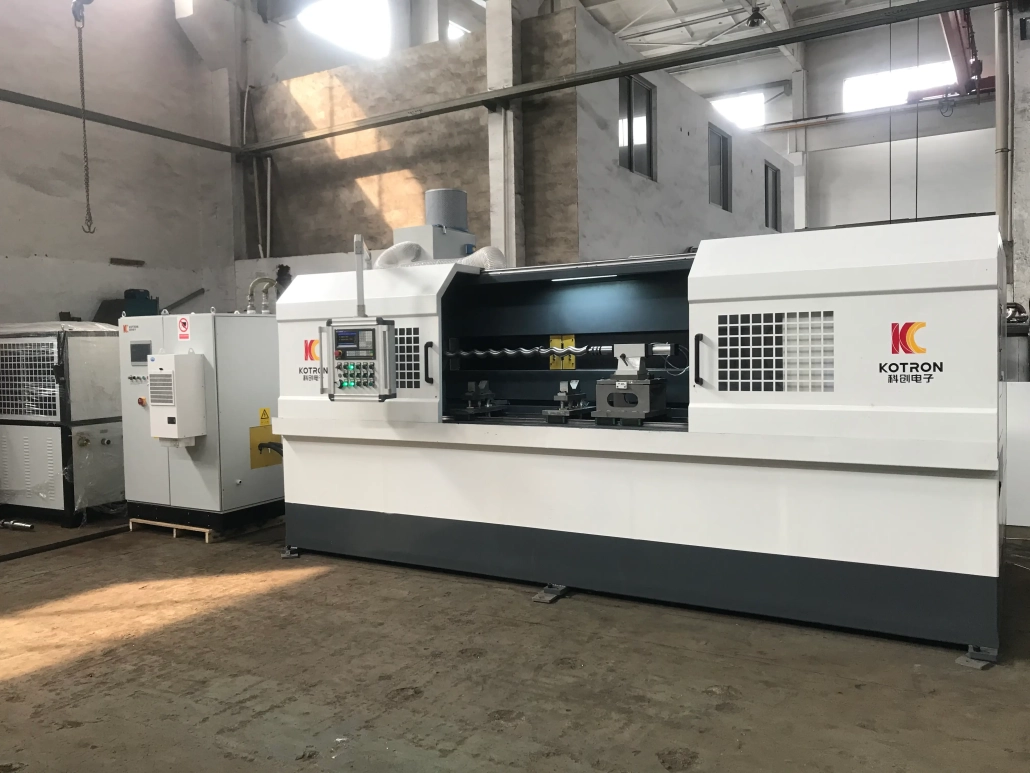
Una macchina completa per la tempra ad induzione porta tipicamente il movimento meccanico, funzioni di riscaldamento e tempra insieme attorno a un processo controllato.
Il sistema può essere configurato con:
Per la macchina in dotazione, le guide principali e ausiliarie utilizzano cuscinetti lineari. Il sistema di azionamento utilizza una disposizione con vite a ricircolo di sfere per il movimento controllato della macchina.
IX. Specifiche tecniche
Le seguenti specifiche si basano sull'XZG160, Configurazioni XZG200 e XZG250 fornite. Viaggio meccanico, dimensioni del pezzo da lavoro, la capacità di carico e altri parametri della macchina utensile devono essere confermati in base alla configurazione finale della macchina.
| Specifiche | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Tensione in ingresso | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Potenza in ingresso | 160 kVA | 200 kVA | 250 kVA |
| Frequenza oscillante | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Gamma di regolazione della potenza | 0.1%–100%, Digitale | 0.1%–100%, Digitale | 0.1%–100%, Digitale |
| Fattore di potenza | >0,95 | >0,95 | >0,95 |
| Ora di avvio | 0.1 sez | 0.1 sez | 0.1 sez |
| Stabilità del potere | ≤±0,1% | ≤±0,1% | ≤±0,1% |
Nota: La corretta potenza nominale e le dimensioni della macchina devono essere selezionate in base al pezzo reale e al processo di tempra piuttosto che in base alla sola potenza.
X. Progettato attorno alla parte, Non solo il modello della macchina
Le apparecchiature di tempra a induzione vengono spesso utilizzate per parti che differiscono in modo significativo nella geometria. Un lungo albero, un perno corto e un componente a forma di disco possono tutti richiedere un indurimento superficiale, ma la loro disposizione della macchina, induttore, il movimento e il metodo di spegnimento possono essere molto diversi.
Per tempra ad induzione, la dimensione della macchina è solo una parte del processo di selezione. La frequenza di riscaldamento, potenza disponibile, progettazione dell'induttore, la velocità di scansione e la modalità di tempra devono essere considerate insieme al materiale e allo strato indurito richiesto.
Diverse variabili di processo lavorano insieme: Potenza di induzione + Frequenza + Tempo di Riscaldamento + Velocità di scansione + Rotazione del pezzo + Progettazione dell'induttore + tempra — e la modifica di uno di questi parametri può modificare il modello di riscaldamento o il risultato indurito.
Per la scelta dell'attrezzatura, le informazioni più utili sono:
Un disegno che mostri l'area temprata richiesta è particolarmente utile quando si seleziona l'induttore e il movimento della macchina. Piuttosto che selezionare solo da un modello di macchina standard, possiamo configurare il sistema in base alla geometria del pezzo, posizione indurita, requisito di approfondimento del caso, frequenza di riscaldamento, potenza richiesta, metodo di scansione, metodo di bloccaggio, ciclo produttivo e livello di automazione. Ciò è particolarmente utile per i clienti che producono diversi componenti correlati sulla stessa linea di produzione.
Per produzioni ripetute, il movimento programmabile e la potenza in uscita controllata digitalmente facilitano la riproduzione di un processo stabilito e l'identificazione delle deviazioni quando si verificano. Questo è anche il motivo per cui i requisiti di durezza e profondità della cassa dovrebbero essere forniti prima della selezione dell'attrezzatura.
XI. Industrie tipiche
Le macchine per tempra a induzione CNC vengono utilizzate laddove i componenti in acciaio richiedono superfici resistenti all'usura localizzate.
L'effettiva idoneità di un componente va valutata a partire dal suo materiale, requisiti di geometria e trattamento termico piuttosto che dal solo nome del settore.
XII. Domande frequenti
+ Una macchina può indurire parti diverse?
Sì, entro la capacità meccanica ed elettrica della macchina. Pezzi diversi possono richiedere induttori diversi, attrezzature e programmi di processo CNC.
+ Come scelgo la potenza di induzione richiesta?
La potenza non può essere selezionata solo dal diametro del pezzo. Materiale, diametro, area temprata, profondità del caso richiesta, dovrebbero essere considerati tutti i tempi di riscaldamento e la velocità di produzione.
+ La macchina può eseguire un indurimento locale invece di indurire l'intera parte??
Sì. La descrizione della macchina fornita supporta la posizione fissa, processi di scansione continua e di posizionamento-scansione, consentendo di selezionare la zona di indurimento in base al componente.
+ Perché scegliere una macchina verticale o orizzontale?
Le considerazioni principali sono le dimensioni del pezzo, peso, metodo di caricamento e supporto richiesto. Gli alberi lunghi o pesanti possono essere più facili da maneggiare orizzontalmente, mentre molte applicazioni convenzionali per alberi e perni possono essere comodamente lavorate verticalmente.
+ Qual è il vantaggio del controllo CNC?
È possibile memorizzare e richiamare diversi programmi di tempra per pezzi ripetuti. Ciò è utile quando la produzione coinvolge più tipi di pezzi o lotti ricorrenti.
+ È possibile registrare i dati di produzione?
Con la corrispondente configurazione di monitoraggio DSP, parametri di riscaldamento, allarmi, le curve di processo e i record di produzione possono essere archiviati per una revisione successiva.
Inviaci il disegno del tuo pezzo
Il modo più rapido per determinare la giusta macchina per tempra a induzione CNC è iniziare con la parte stessa.
Per favore mandacelo:
Sulla base di questi dettagli, la struttura della macchina, potenza di induzione, Frequenza, induttore, il metodo di scansione e la configurazione del controllo possono essere valutati insieme.