
Padroneggiare la tempra per induzione degli alberi: 3 Sfide critiche di qualità dal diametro al controllo delle fessurazioni
Tempra per induzione degli alberi copre una delle finestre di processo più ampie del settore — da 6 mm assi di micro motori a 460 mm assi di trasmissione a nuova energia, dall'acciaio al carbonio semplice all'acciaio in lega 42CrMo, con requisiti di profondità della cartuccia che vanno da 0.8 mm a oltre 10 mm. Fare bene significa padroneggiare tre dimensioni: frequenza vs. abbinamento del diametro, analisi sistematica delle cause radici della crepe, e sequenziamento di processo per geometrie complesse. Questo articolo copre tutte e tre, con quadri decisionali pratici per ciascuno.
📋 Indice dei contenuti
- Classificazione per diametro: Selezione di frequenza e induttore
- Alberi di trasmissione per camion: Una visione sistematica del cracking
- Alberi motore New Energy: Sequenza di processi per geometrie complesse
- Chiave da asporto
- FAQ: Domande comuni sulla tempra ad induzione dell'albero
- Valutazione del processo gratuita
1. Classificazione per diametro: Selezione di frequenza e induttore
In cementazione a induzione degli assi, la frequenza è il parametro di processo principale, e la sua scelta è direttamente legata al diametro del pezzo. Comprendere la classificazione di frequenza delle apparecchiature di riscaldamento a induzione è il punto di partenza essenziale per qualsiasi progettazione di processo.
Alberi sotto 20 mm: 200–600kHz
Per alberi di piccolo diametro, la frequenza consigliata è 200–600kHz. Un tipico esempio è a 6 Albero motore in mm in acciaio da 40Cr che richiede una profondità del bossolo di 0,8–1,2 mm. Un induttore a singola volta con indurimento a scansione è la configurazione standard. An 8 La vite a sfera miniatura mm segue lo stesso approccio. Fusti in acciaio utensile in lega intorno 18 mm di diametro sono anch'essi candidati per l'indurimento a colpo singolo — il piccolo diametro significa che l'intera circonferenza può essere riscaldata uniformemente in un colpo solo.
Alberi 20–100 mm: 2–15 kHz
Per alberi di diametro medio, la frequenza si restringe a 2–15 kHz. Un induttore a doppia rotazione è la scelta comune, con modalità di scansione o a colpo singolo selezionate in base alla profondità del bossolo richiesta. Questo intervallo di diametri copre la maggior parte dei componenti generali dell'albero industriale, e selezione corretta della potenza in questa fascia è critica — sottodimensionare la capacità di alimentazione porta a una profondità di cassa insufficiente, mentre il superamento spreca capitale ed energia.
Alberi sopra 100 mm: 26 kHz
Per alberi di grande diametro che superano 100 mm, la frequenza cala a 26 kHz, e si preferisce un induttore a scansione auto-scrutante a un solo giro. dove si richiedono profondità di cassa più profonde, Preriscaldare il pezzo prima della tempra può aumentare la profondità effettiva di indurimento. La bassa frequenza garantisce una sufficiente penetrazione della corrente per raggiungere la profondità richiesta, mentre il design con auto-raffreddamento semplifica il circuito di raffreddamento.
Questa classificazione è semplice in linea di principio, ma molti guasti di qualità nella pratica derivano direttamente da una discrepanza tra frequenza e diametro. Una frequenza troppo alta provoca una penetrazione insufficiente della corrente e una profondità di case non sufficiente per soddisfare i requisiti. Una frequenza troppo bassa provoca una diffusione eccessiva del calore verso il nucleo, allargando la zona di transizione tra la carcassa indurita e il nucleo morbido — nessuna delle due condizioni è accettabile per un albero critico per il servizio.
2. Alberi di trasmissione per camion: Una visione sistematica del cracking
Gli alberi delle assali posteriori dei camion sono tra i tipi di alberi più soggetti a guasti nell'indurimento per induzione. Gli incidenti di fessurazione a lotto non sono rari, e tendono a emergere solo nella fase dei reclami — un sintomo di analisi delle cause profonde che storicamente è stata insufficiente. A differenza della semplice relazione frequenza-diametro nella Sezione 1, incrinandosi cementazione a induzione degli assi tipicamente coinvolge più fattori di capitalizzazione che operano simultaneamente.
Causa 1: Carenze nella progettazione degli induttori
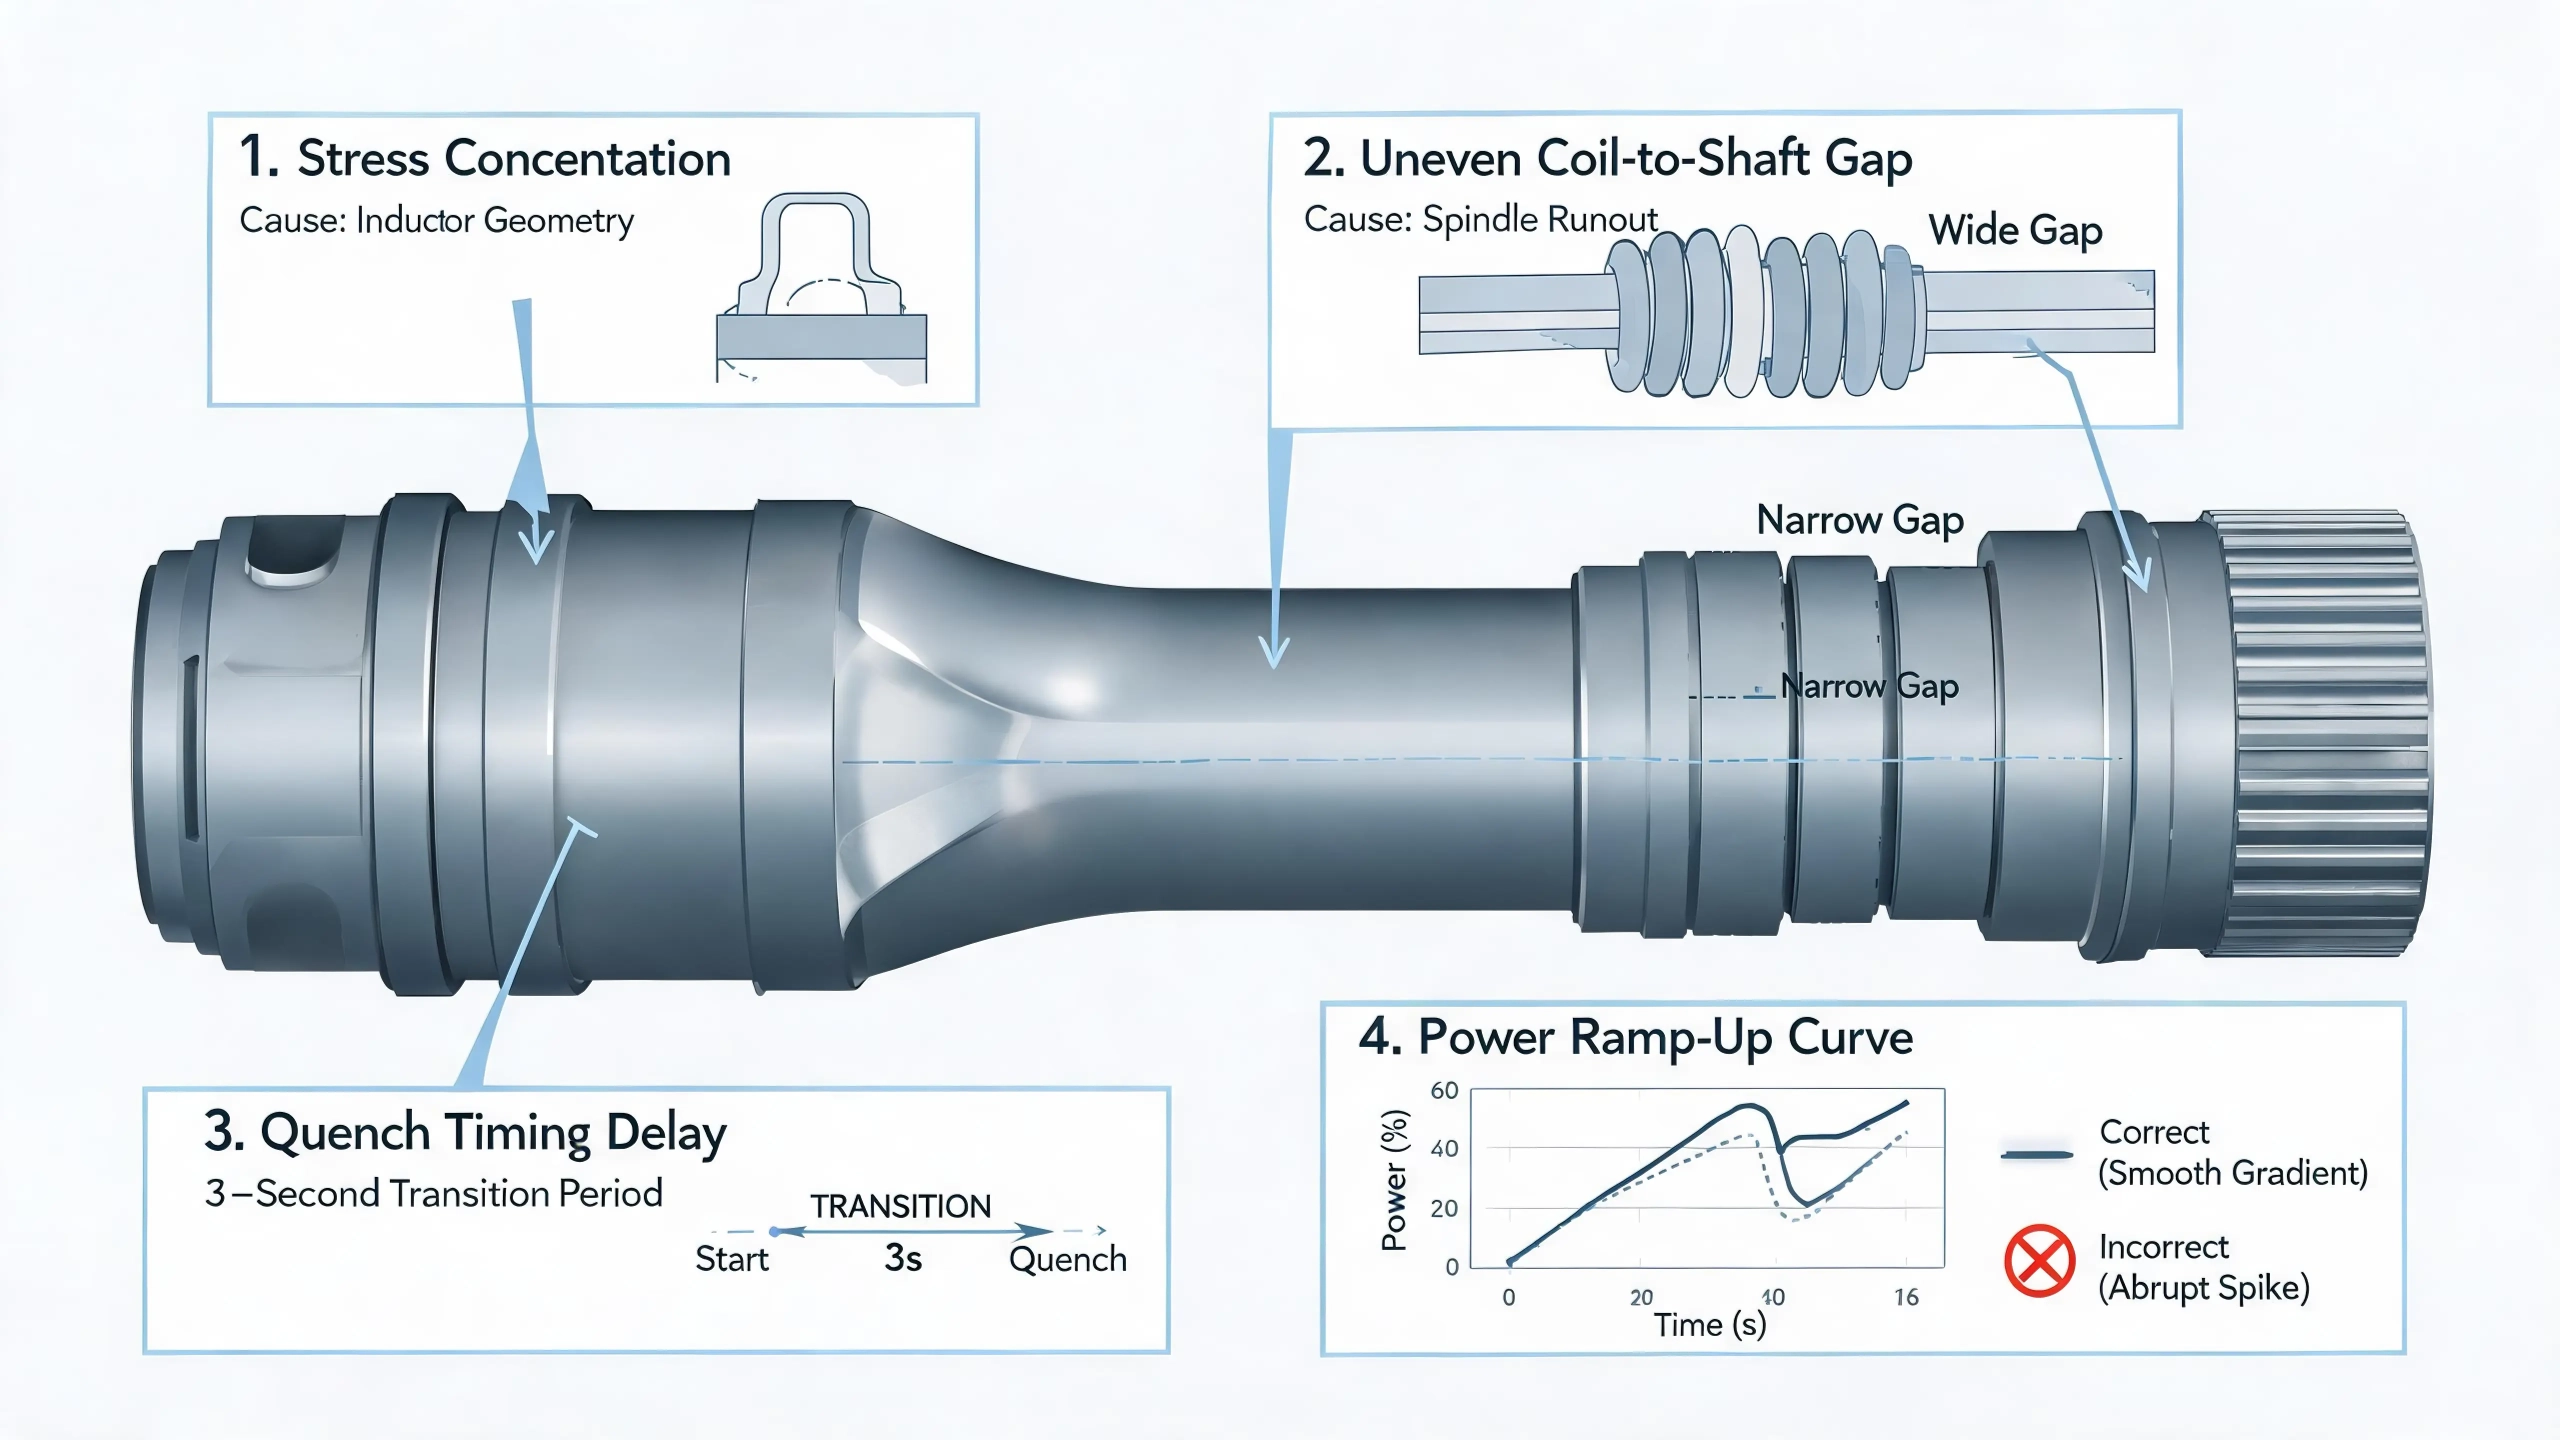
Questo è il fattore principale. Il controllo della profondità del case in corrispondenza del raggio di raccordo del telaio è tecnicamente impegnativo, e la scarsa geometria dell'induttore porta direttamente alla concentrazione dello stress nella posizione più sensibile alla fatica sull'albero.
Il concentratore di flusso — una parte integrante dell'assemblaggio dell'induttore — richiede attenzione specifica: Le lamierine in acciaio al silicio dovrebbero essere 0.15 spesse mm con rivestimento isolante ad alta temperatura su entrambe le facce. Se l'isolamento si degrada durante il riscaldamento, le lamierine stesse si surriscaldano, perdono permeabilità magnetica, e compromettono l'uniformità del riscaldamento locale. Ciò che inizia come un guasto dell'isolamento su una lamierina può sfociare in un indurimento non uniforme su tutta la zona a filetto.
Causa 2: Precisione inadeguata dell'attrezzatura
L'eccessivo gioco del mandrino riduce il divario tra il pezzo e l'induttore in alcune posizioni di rotazione, creando surriscaldamenti localizzati o addirittura fusione della superficie. Questo è un problema di manutenzione della macchina che spesso viene trascurato perché si sviluppa gradualmente — lo spostamento del divario nel corso delle settimane di funzionamento potrebbe non attivare allarmi fino a quando i pezzi non iniziano a non superare l'ispezione. Controlli regolari del gioco del mandrino dovrebbero far parte del programma di manutenzione preventiva per qualsiasi cella di indurimento dell'albero.
Causa 3: Raffreddamento inappropriato durante la tempra
Il mezzo di spegnimento PAG è consigliato a una concentrazione superiore 10%, con la temperatura del fluido mantenuta a 30–35°C. Tuttavia, la causa più comune di cracking correlata all'estinzione non è il mezzo stesso: è il tempistica. L'estinzione a flusso totale non dovrebbe iniziare immediatamente all'inizio della fase di raffreddamento. Un ritardo controllato seguito da una fase iniziale di flusso basso, con transizione al flusso pieno dopo circa 3 secondi — è necessario per sopprimere il picco di tensione di trazione superficiale che innesca la fessurazione da tempra. Questa finestra di 3 secondi è stretta e spietata.
Causa 4: Parametri di processo errati
La potenza dovrebbe essere aumentata gradualmente all'inizio della scansione — un salto istantaneo alla piena potenza crea uno shock termico all'estremità dell'albero. La decelerazione a fine scansione non dovrebbe essere eccessiva, poiché un'uscita lenta può sovratemperare la zona di partenza. La selezione della frequenza deve anche corrispondere al grado del materiale: gli acciai legati come il 42CrMo richiedono combinazioni di frequenza e potenza diverse rispetto agli acciai al carbonio semplici dello stesso diametro.
Queste quattro cause non sono indipendenti. Gli eventi di crepa a batch tipicamente coinvolgono molteplici problemi che si accumulano contemporaneamente — un problema di geometria dell'induttore combinato con esaurimento del mandrino e tempi di tempra subottimali, per esempio. Ecco perché indagine sistematica — invece di individuare un fattore — è l'unico approccio affidabile. Per una prospettiva più ampia sulla selezione dei processi attraverso diverse geometrie di ingranaggi e alberi, vedi il nostro confronto tra scansione singola vs. indurimento a induzione dente per le ruote motrici.
3. Alberi motore New Energy: Sequenza di processi per geometrie complesse
i nuovi alberi di motore di trasmissione rappresentano il limite più alto di complessità in cementazione a induzione degli assi. Un componente tipico è approssimativamente 460 mm di lunghezza, con una cannelatura esterna a un'estremità, una cannelatura interna all'altra, transizioni di più diametri lungo il corpo dell'albero, indurimento superficiale completo richiesto su tutti i diametri esterni, e indurimento richiesto anche sulla cannelatura interna.
Indurimento della superficie esterna
Indurimento a colpo singolo a tutta lunghezza può coprire tutte le transizioni del diametro esterno in un'unica operazione. Questo approccio richiede una potenza sostanziale — a 500 kW di alimentazione a induzione è la scala appropriata per un albero di questa dimensione. L'elaborazione a colpo singolo minimizza anche la distorsione termica che si accumulerebbe tra più passaggi di scansione.
Regola di Sequenziamento Critico: Interno prima dell'Esterno
L'indurimento delle spline interne deve essere completato prima dell'indurimento della superficie esterna. Questa sequenza non è negoziabile. Dopo l'indurimento esterno, le condizioni termiche nel canone cambiano — lo strato indurito esterno altera la distribuzione della massa termica e il comportamento di raffreddamento dell'intero componente. Se l'indurimento interno delle scanalature segue l'indurimento esterno, il profilo termico della trapanatura diventa imprevedibile, e il risultato dell'indurimento spline interno sarà incoerente da pezzo a pezzo. Invertire la sequenza elimina completamente questa variabile.
Gestione delle transizioni di diametro
La geometria delle transizioni di diametro aggiunge un ulteriore livello di complessità. Le diverse sezioni di diametro richiedono diverse densità di potenza. Quando scansionate a parametri costanti, le zone di transizione tendono a produrre una distribuzione irregolare della profondità di trattamento — la sezione di diametro maggiore riceve una densità di potenza inferiore, mentre la sezione più piccola può surriscaldarsi.
I componenti di questo tipo richiedono una verifica attenta, fase per fase, della profondità della carcassa e della distribuzione della durezza durante la qualificazione del processo. Sezionare l'albero a ogni transizione di diametro, misurare il profilo di durezza, e regolare il programma di potenza di conseguenza. L'investimento nella qualificazione preliminare si ripaga evitando non conformità a livello di lotto scoperte solo all'ispezione finale.
Chiave da asporto
La disciplina fondamentale in cementazione a induzione degli assi è stabilire la corretta relazione tra diametro, Frequenza, e il design dell'induttore, poi raffinando quella base per il materiale specifico e la geometria di ogni parte. Cracking, profondità della carcassa insufficiente, e rinvenimento non uniforme nelle transizioni di diametro sono i tre problemi di qualità più comuni in questa categoria. Le loro cause differiscono, ma la radice in quasi tutti i casi risale o al design dell'induttore o alla selezione dei parametri del processo — non alla necessità di attrezzature più costose.
Per indicazioni pratiche su un argomento strettamente correlato — come gestire strutture non martensitiche e distorsioni nei componenti degli ingranaggi — consultare il nostro articolo su risolvere strutture non martensitiche e distorsioni nell'indurimento per induzione degli ingranaggi.
FAQ: Domande comuni sulla tempra ad induzione dell'albero
D1: Come scegliere la frequenza giusta per il diametro del mio albero?
La regola generale: alberi sotto 20 mm usare 200–600kHz, 20–100 mm usare 2–15 kHz, e oltre 100 mm usare 26 kHz. Ma la risposta più precisa dipende dalla profondità di case richiesta. Una frequenza più alta concentra la corrente vicino alla superficie (trattamento superficiale poco profondo), mentre una frequenza più bassa penetra più in profondità. Abbina prima la frequenza alla profondità del caso specificata, quindi selezionare la potenza per ottenere il tempo di riscaldamento richiesto. Per un'analisi dettagliata, fare riferimento alla nostra guida su classificazione di frequenza delle apparecchiature di riscaldamento a induzione.
Q2: Qual è la causa più comune di rottura del semiasse nella tempra a induzione?
Non esiste un singolo “più comune” causa – e questa è di per sé l’intuizione chiave. Il cracking batch avviene quasi sempre multifattoriale: la geometria dell'induttore crea una concentrazione di stress, L'eccentricità del mandrino lo amplifica, i tempi di quench aggiungono un picco di stress termico, e i parametri di aumento di potenza non riescono a compensare. Il pericolo è isolare un solo fattore, “riparare” esso, e presumere che il problema sia risolto. Un'indagine sistematica che copra tutte e quattro le categorie di cause — progettazione dell'induttore, condizione dell'apparecchiatura, raffreddamento della zona di spegnimento, e parametri di processo — è l'unico approccio affidabile.
Q3: Perché l'indurimento interno della scanalatura deve precedere l'indurimento della superficie esterna sugli assi dei motori?
Una volta che la superficie esterna è indurita, lo strato martensitico modifica la massa termica e il comportamento di estrazione del calore dell'intero albero. Se poi si tenta di indurire il dente interno a gola, il profilo termico del foro diventa imprevedibile — lo strato esterno temprato agisce come dissipatore di calore in alcune zone e come isolante in altre, a seconda della geometria. Il risultato è una durezza del dente interno incoerente da pezzo a pezzo. Indurire prima il dente interno elimina completamente questa variabile, perché la superficie esterna è ancora nello stato ricotto, termicamente prevedibile durante l'operazione interna.
Q4: Di quale capacità di alimentazione ho bisogno per la tempra a induzione dell'albero?
Dipende interamente dal diametro del tuo albero, velocità di produzione, e dal requisito della profondità del trattamento. Gli alberi di piccolo diametro (sotto 20 mm) con tempra a scansione possono necessitare solo 50–100 kW. Gli alberi di medie dimensioni (20–100 mm) con scansione a doppio giro richiedono tipicamente 100–250 kW. Gli alberi grandi o la lavorazione a colpo singolo di geometrie complesse possono richiedere 500 kW o più. L'errore critico è sottodimensionare — compensare la potenza insufficiente prolungando il tempo di riscaldamento spinge il calore nel nucleo e produce una zona di transizione sovradimensionata. Se non sei sicuro delle tue esigenze specifiche, vedere il nostro guida alla selezione della potenza del riscaldamento a induzione oppure consulta il nostro team di ingegneri con le specifiche della tua parte.
Contattaci per una valutazione del processo gratuita
Se hai a che fare con il cracking, incoerenza della profondità del caso, o elaborare le sfide di progettazione nel tuo cementazione a induzione degli assi linea, il nostro team di ingegneri può fornire a valutazione del processo gratuita. Invia la tua richiesta con il disegno del pezzo, grado del materiale, e parametri di processo attuali, e forniremo una diagnosi preliminare e una proposta di ottimizzazione entro 48 ore — copertura della selezione della frequenza, raccomandazioni per la progettazione dell'induttore, configurazione del sistema di tempra, e sequenziamento dei processi per geometrie complesse degli alberi.
Fai il passo successivo: condividi il tuo disegno della parte e i requisiti di produzione. I nostri ingegneri applicativi analizzeranno i colli di bottiglia del tuo processo a costo zero e consiglieranno correzioni mirate — che si tratti di ottimizzazione della geometria dell'induttore, regolazione dei tempi di tempra, programmazione della manutenzione del mandrino, o un completo ri-sequenziamento del processo per alberi con più caratteristiche. Visita il nostro centro di conoscenza per ulteriori risorse tecniche sulle applicazioni di indurimento per induzione in tutto il industria automobilistica.


