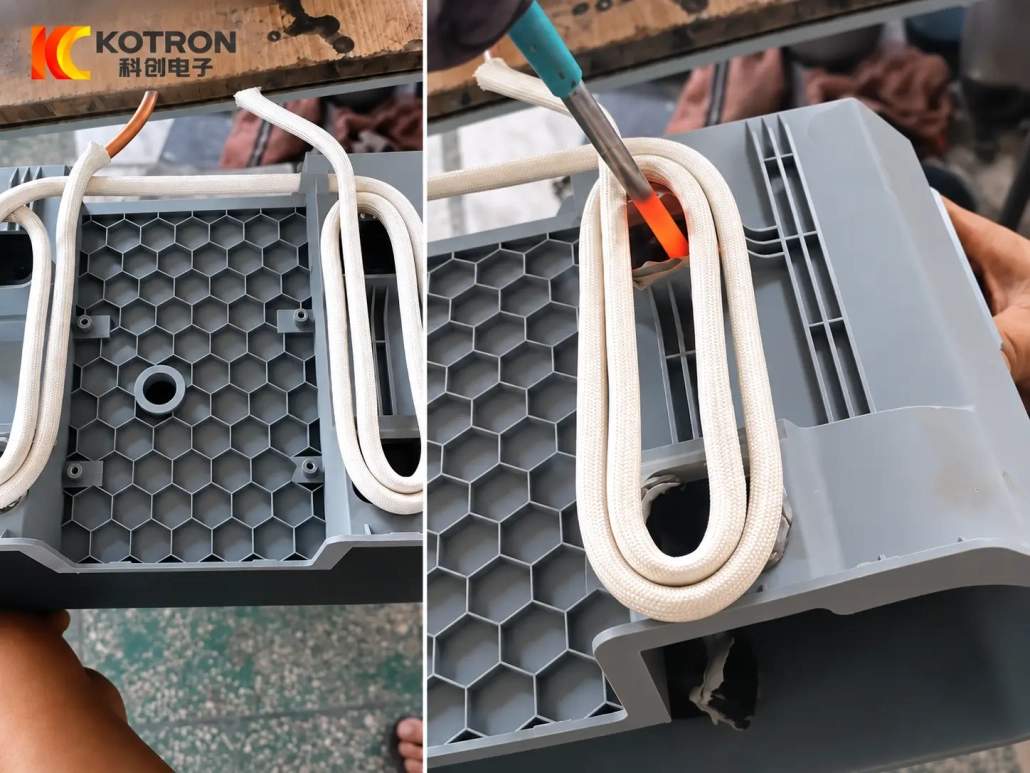
Macchina riscaldante a induzione per la rimozione di inserti metallici da parti in plastica
Ⅰ. Vedere Rimozione dell'inserto metallico dalla plastica mediante riscaldamento a induzione
Rimozione dell'inserto metallico dalla plastica
Utilizzo del riscaldamento a induzione
Il video mostra riscaldamento ad induzione localizzato di un componente metallico inglobato in una parte in plastica. Il metallo viene prima riscaldato, mentre la plastica adiacente riceve calore principalmente per conduzione dall'inserto.
Una volta che l'interfaccia locale raggiunge una condizione adeguata, l'inserto può essere rimosso con un attrezzo o un'attrezzatura meccanica adeguata.
Il ciclo di riscaldamento richiesto dipende dall'inserto metallico, materiale plastico, metodo di inserimento, requisiti di profondità e rimozione incorporati.
Ⅱ. Quali parti in plastica e inserti metallici sono adatti?
Questo processo è destinato agli assemblaggi in cui è incorporato un inserto metallico conduttivo, stampato o trattenuto meccanicamente in un componente di plastica ed è accessibile tramite una bobina di induzione.
Le applicazioni tipiche possono includere:
•Inserti filettati in ottone o acciaio
•Inserti metallici sagomati
•Boccole filettate
•Raccordi metallici incorporati
•Inserti conduttivi simili utilizzati nei componenti in plastica stampata
Il materiale plastico è altrettanto importante. I materiali termoplastici possono ammorbidirsi se riscaldati, ma la finestra di temperatura accettabile varia considerevolmente a seconda dei materiali e della progettazione delle parti.
Se la plastica è sensibile al calore, rinforzato, riempito, o deve rimanere utilizzabile dopo la rimozione, il processo deve essere valutato sul componente reale.
Anche il metodo di ritenzione dell'inserto è importante. Un inserto trattenuto da zigrinature, dentellature, sottosquadri o altre caratteristiche di bloccaggio meccanico possono richiedere una diversa strategia di riscaldamento ed estrazione da un raccordo leggermente trattenuto.
Ⅲ. Come il riscaldamento a induzione localizzata aiuta la rimozione
Lo scopo del riscaldamento a induzione in questa applicazione è creare una condizione termica locale controllata attorno all'interfaccia metallo-plastica.
Una sequenza tipica è:
Posizionamento dei pezzi → Riscaldamento ad induzione dell'inserto metallico → Trasferimento di calore locale alla plastica → Estrazione meccanica
Perché il coppie di campi elettromagnetici principalmente con l'inserto metallico conduttivo, l'energia può essere concentrata vicino all'area che deve essere rilasciata anziché applicata all'intero componente in plastica.
Ciò non significa che la plastica circostante rimanga fredda. Il calore continua a condurre verso l'esterno dall'inserto, e che l'esposizione termica deve essere controllata in base al polimero e alle condizioni richieste dopo la rimozione.
Per applicazioni di rilavorazione, l'obiettivo potrebbe essere quello di rilasciare l'inserto limitando al tempo stesso la deformazione non necessaria attorno al foro o alla superficie circostante.
Per applicazioni di riciclaggio, preservare l’aspetto della plastica può essere meno importante che separare il metallo in modo efficiente prima dell’ulteriore lavorazione del materiale.
Ⅳ. Induttore, Attrezzatura di fissaggio ed estrazione
Un pratico sistema di rimozione dell'inserto non dipende solo dall'alimentazione a induzione.
Il induttore deve corrispondere alla posizione di inserimento, geometria e accesso disponibile. Un piccolo inserto filettato vicino alla superficie può richiedere una bobina diversa da un raccordo metallico più grande incorporato più in profondità in un alloggiamento stampato.
Progettazione della bobina tipicamente considera:
•Inserisci dimensione e materiale
•Profondità incorporata
•Spazio disponibile attorno all'inserto
•Elementi metallici vicini
•Geometria della parte in plastica
•Tasso di riscaldamento richiesto
Il supporto mantiene il componente in plastica in una posizione definita fornendo al contempo l'accesso sia all'induttore che al meccanismo di estrazione.
Il metodo di estrazione dipende da come è installato l'inserto e dalla direzione in cui può essere rimosso. Metodi adatti possono includere tirare, svitamento, spingere o espellere, ed estrazione assiale assistita da attrezzature.
Per produzioni ripetute, il riscaldamento e l'aspirazione possono essere coordinati all'interno di una postazione di lavoro anziché essere trattati come due operazioni indipendenti.
Dove sono presenti più posizioni di inserimento su un componente, la sequenza degli utensili e dei movimenti può essere organizzata attorno a tali posizioni.
Ⅴ. Applicazioni di rilavorazione e riciclaggio
La rimozione localizzata degli inserti può soddisfare due diverse esigenze produttive.
Rilavorazione della produzione
Potrebbe essere necessario recuperare un componente stampato perché è un inserto, l'operazione di assemblaggio o la successiva fase di produzione non soddisfano le specifiche.
Se il componente in plastica è destinato a rimanere utilizzabile, il riscaldamento e l'estrazione devono essere controllati in base alle condizioni accettabili del foro, materiale circostante e superficie visibile.
Riciclaggio e separazione dei materiali
Le parti in plastica che contengono inserti metallici incorporati potrebbero richiedere la separazione metallo-plastica prima che la plastica venga rielaborata o riciclata.
Il riscaldamento a induzione può essere utilizzato come parte di tale processo di separazione quando la combinazione di inserto metallico e polimero risponde adeguatamente al riscaldamento localizzato.
La possibilità di riutilizzare la plastica o il metallo estratto dovrebbe essere determinata in base ai requisiti effettivi del prodotto e di qualità anziché dedurre dal solo processo di rimozione.
Ⅵ. Configurazione della macchina e controllo del processo
An sistema di riscaldamento ad induzione per la rimozione degli inserti metallici può essere configurato come manuale, stazione di lavoro semiautomatica o automatizzata a seconda del metodo di produzione richiesto.
Le parti specifiche dell'applicazione del sistema normalmente includono:
•Bobina di induzione personalizzata
•Dispositivo per il pezzo
•Meccanismo di posizionamento
•Meccanismo di estrazione meccanica
•Sistema di raffreddamento
Controllo PLC/HMI, caricamento automatizzato, dove richiesto è possibile aggiungere più posizioni di inserimento o altre funzioni della linea di produzione.
Potenza e frequenza di funzionamento vengono selezionati insieme al materiale e alle dimensioni dell'inserto metallico, progettazione della bobina, velocità di riscaldamento richiesta e limiti termici della plastica circostante.
Il ciclo operativo può controllare il tempo di riscaldamento, output di potenza, posizione, tempi di estrazione e sequenza tra più inserti.
Il punto importante è che il riscaldamento e la rimozione sono sviluppati come un unico processo. La sola scelta di un alimentatore a induzione non definisce se un inserto può essere rimosso con successo.
Ⅶ. Cosa determina il giusto sistema di rimozione degli inserti?
L'assemblaggio completo metallo-plastica deve essere valutato prima di selezionare la configurazione della macchina.
| Informazioni sul progetto | Utilizzato per determinare |
|---|---|
| Disegno o campione della parte in plastica | Concetto di macchina e attrezzatura |
| Materiale plastico | Esposizione termica locale consentita |
| Materiale dell'inserto in metallo | Risposta al riscaldamento a induzione |
| Inserisci dimensioni | Requisiti della bobina e dell'alimentazione |
| Profondità incorporata | Strategia di riscaldamento ed estrazione |
| Inserisci posizione e orientamento | Accesso alla bobina e layout della macchina |
| Inserisci installazione / metodo di conservazione | Metodo di rilascio ed estrazione richiesto |
| Numero di inserti per parte | Sequenza e posizionamento del processo |
| Direzione di rimozione richiesta | Attrezzatura di estrazione |
| Se la plastica deve rimanere riutilizzabile | Limiti accettabili di riscaldamento e deformazione |
| Requisito di produzione | Manuale, configurazione semiautomatica o automatica |
| Linea di produzione esistente | Integrazione delle apparecchiature |
Se la parte in plastica deve essere riutilizzata, è utile anche definire se la deformazione è locale, sono accettabili segni superficiali o modifiche attorno al foro di inserimento.
Per parti con diversi modelli di inserti, i disegni possono essere esaminati insieme per determinare se una macchina può utilizzare bobine intercambiabili, dispositivi o programmi di processo.
Ⅷ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Il riscaldamento a induzione può rimuovere gli inserti filettati dalla plastica?
Può essere adatto quando l'inserto è elettricamente conduttivo, accessibile a una bobina di induzione e la plastica circostante ha una risposta termica adeguata. È necessario considerare anche il metodo di ritenzione e la direzione di estrazione.
La parte in plastica può essere riutilizzata dopo aver rimosso l'inserto?
Forse, ma questo dipende dal polimero, temperatura locale, inserire la geometria, caratteristiche di ritenzione e forza di estrazione. Se è necessario il riutilizzo, tale condizione dovrebbe essere definita prima che venga sviluppato il processo di riscaldamento.
Gli inserti in ottone e acciaio possono utilizzare lo stesso processo?
Non dovrebbero essere automaticamente trattati come equivalenti. Proprietà dei metalli, la geometria dell'inserto e l'accoppiamento della bobina possono modificare la risposta al riscaldamento, quindi potrebbe essere necessario modificare le impostazioni del processo e possibilmente l'induttore.
È lo stesso del picchettamento termico a induzione?
No. La picchettatura termica a induzione o il riscaldamento dell'inserto viene comunemente utilizzato per installare un inserto metallico riscaldato nel materiale termoplastico. Questa applicazione utilizza il riscaldamento a induzione localizzato per assistere il rimozione di un inserto esistente.
Inviaci la parte in plastica e i dettagli dell'inserto
Per una prima valutazione, per favore fornisci:
Disegno o foto di parti in plastica + Materiale plastico + Inserisci materiale + Inserisci dimensioni + Inserisci posizione + Requisito di rimozione
Dove disponibile, includere anche:
•Inserisci il metodo di installazione o conservazione
•Numero di inserti per parte
•Se la plastica deve rimanere riutilizzabile
•Deformazione locale accettabile, se definito
•Volume di produzione richiesto
•Metodo di rimozione attuale
Da questi dettagli, la potenza di induzione, Frequenza, bobina, supporto, il metodo di estrazione e la configurazione dell'automazione possono essere valutati insieme.