Macchina automatica per tempra ad induzione con perni sferici per componenti di sterzo e sospensioni automobilistici
Ⅰ. Vedere il processo di indurimento dei perni sferici
Tempra automatica ad induzione per perni sferici
Bobina sagomata · Rotazione a velocità costante · Indurimento superficiale
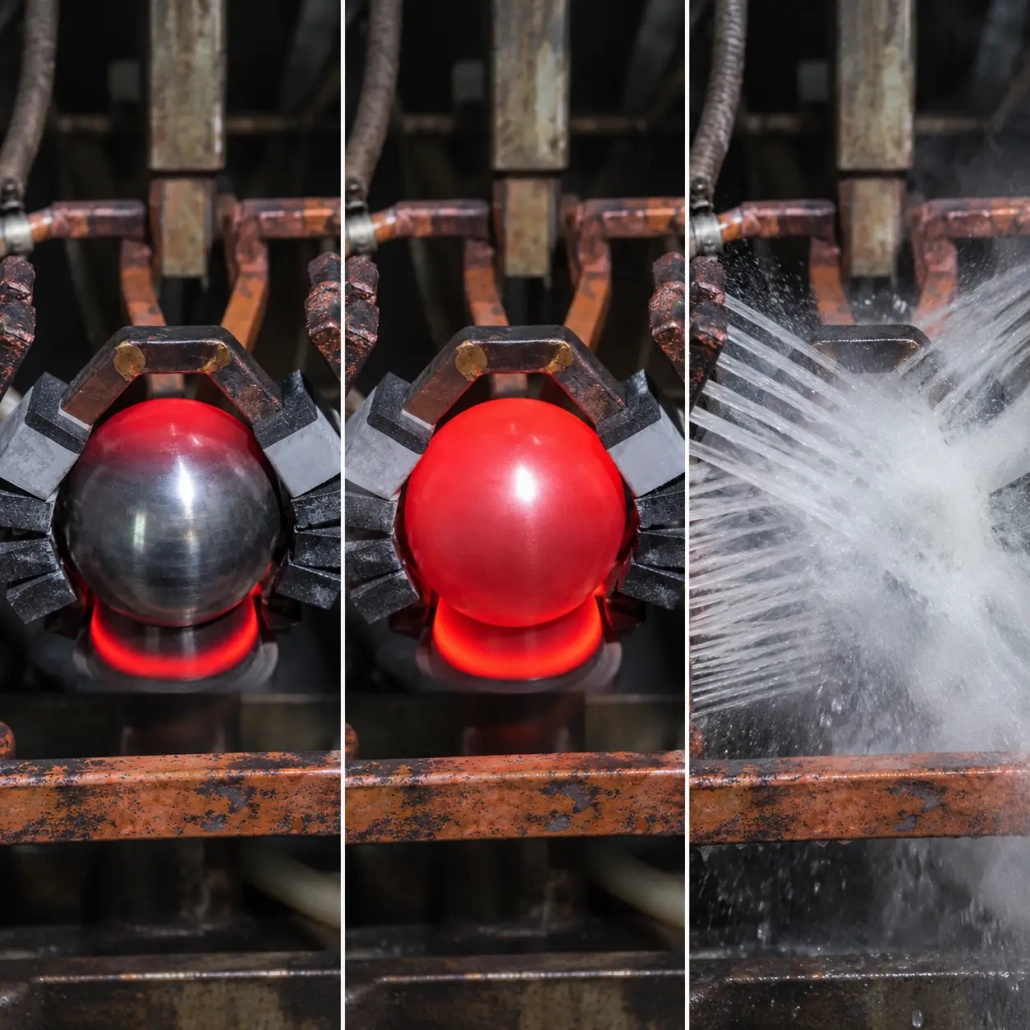
Il video mostra la testa sferica che ruota durante il riscaldamento ad induzione. L'induttore segue l'area di riscaldamento richiesta anziché utilizzare una bobina circolare generica.
La rotazione controllata consente a diverse aree della superficie della sfera di passare ripetutamente attraverso la zona di riscaldamento effettiva, contribuendo a ridurre le differenze circonferenziali prima della tempra.
Ⅱ. Perché i perni sferici necessitano di un'impostazione di tempra dedicata
Un perno sferico combina una superficie di lavoro sferica, una zona di transizione e un gambo. Questa geometria crea una condizione di riscaldamento a induzione diversa da un albero cilindrico dritto.
Se l'induttore non corrisponde al profilo della sfera, alcune aree potrebbero accoppiarsi più fortemente con il campo elettromagnetico rispetto ad altre. Riscaldamento irregolare, potrebbe verificarsi un surriscaldamento locale o un modello di indurimento irregolare.
Il processo di tempra deve quindi considerare insieme la geometria del pezzo:
•Forma della bobina di induzione
•Distanza tra bobina e pezzo
•Rotazione del pezzo
•Potenza e tempo di riscaldamento
•Area di indurimento richiesta
•Condizione di spegnimento
La macchina e il processo vengono sviluppati in base ai requisiti effettivi di trafilatura e trattamento termico anziché al solo diametro della sfera.
Ⅲ. Bobina di induzione sagomata personalizzata
Il bobina a induzione è progettato attorno all'area sferica che deve essere indurita.
La sua geometria può essere adattata al diametro della sfera, profilo di transizione e zona di tempra necessaria affinché l'accoppiamento elettromagnetico si adatti meglio al pezzo.
A seconda del componente, potrebbe essere necessario tenere conto del design della bobina:
•Diametro della sfera
•Transizione palla-gambo
•Modello di caso richiesto
•Spazio disponibile sulla bobina
•Disposizione di spegnimento
Per dimensioni di perni sferici notevolmente diverse, modificare solo le impostazioni della macchina potrebbe non essere sufficiente. Potrebbe anche essere necessaria una bobina o un dispositivo di induzione diverso.
Ⅳ. Rotazione controllata per un riscaldamento più uniforme
Il perno a sfera ruota a velocità controllata durante il riscaldamento.
Per una superficie sferica, ciò consente a diverse aree circonferenziali di passare ripetutamente attraverso la zona di riscaldamento effettiva invece di rimanere in una relazione fissa con la bobina di induzione.
Il risultato del riscaldamento dipende dalla combinazione di:
Bobina personalizzata + Rotazione controllata + Parametri di riscaldamento
La velocità di rotazione è quindi parte del processo di tempra e non solo una regolazione meccanica della macchina.
La velocità richiesta viene determinata insieme al design della bobina, tempo di riscaldamento, potenza e geometria del pezzo.
Ⅴ. Indurimento superficiale localizzato con attenzione alla distorsione
Il processo ha lo scopo di indurire la regione superficiale specificata senza riscaldare inutilmente l'intero perno sferico.
Il riscaldamento ad induzione localizzato concentra il ciclo termico attorno all'area richiesta. Lo strato indurito fornisce le proprietà superficiali specificate per la parte, mentre l'influenza termica sul nucleo e sul gambo può essere limitata attraverso il processo selezionato.
Durezza finale e profondità effettiva del cassino dipendono dal materiale, condizioni precedenti del pezzo e specifiche del trattamento termico.
Anche il controllo dimensionale è importante perché la superficie sferica è una geometria funzionale. Eccessivo deformazione potrebbero influenzare la lavorazione successiva, montaggio o contatto con la presa di accoppiamento.
Lo sviluppo del processo deve quindi essere preso in considerazione:
•Simmetria del riscaldamento
•Transizione palla-gambo
•Rotazione durante il riscaldamento
•Distribuzione dell'estinzione
•Modello di caso richiesto
•Rotondità o tolleranza dimensionale post-indurimento
Il riscaldamento a induzione può aiutare a limitare l’esposizione termica non necessaria, ma la distorsione e la rotondità finali dipendono dal componente e dal processo effettivi. Dovrebbero essere valutati rispetto al disegno piuttosto che trattati come specifiche fisse della macchina.
Ⅵ. Elaborazione automatica per la produzione in lotti
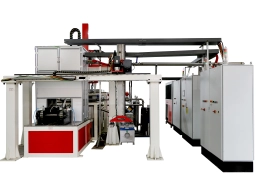
La macchina può combinare la movimentazione dei pezzi, posizionamento, Rotazione, riscaldamento e tempra ad induzione in ciclo automatico.
Una sequenza tipica è:
→
→
→
→
→
L'esatta disposizione di carico e il layout della macchina vengono selezionati in base al pezzo e ai requisiti di produzione.
Il controllo CNC coordina il movimento della macchina e il ciclo di tempra. An Alimentatore ad induzione IGBT fornisce l’energia termica necessaria al processo.
Il caricamento e lo scaricamento automatici possono ridurre la movimentazione manuale ripetuta ed è adatto per la produzione in cui i perni sferici vengono lavorati continuamente in lotti.
Ⅶ. Sterzo, Perni sferici per tiranti e sospensioni
La macchina può essere sviluppata per diversi automotive applicazioni con perni sferici, inclusi:
•Perni sferici dello sterzo
•Perni sferici dell'estremità del tirante
•Perni a sfera di sospensione
Questi componenti possono differire nel diametro della sfera, geometria del gambo, lunghezza totale e area di tempra richiesta.
Una macchina destinata a diverse varianti di prodotto può utilizzare impostazioni di processo regolabili e utensili intercambiabili. A seconda della differenza tra le parti, il cambio di prodotto può comportare:
•Selezione delle impostazioni CNC corrispondenti
•Regolazione della posizione del pezzo
•Cambiare l'apparecchio
•Sostituzione della bobina di induzione
•Regolazione del ciclo di riscaldamento
La gamma pratica di prodotti dovrebbe essere definita durante la progettazione della macchina. La capacità di dimensioni multiple non significa che una bobina o un dispositivo siano adatti per ogni perno sferico.
Ⅷ. Cosa determina la configurazione della macchina?
La configurazione corretta inizia con il perno sferico effettivo e le sue specifiche di tempra.
| Informazioni | Perché è importante |
|---|---|
| Diametro e geometria della sfera | Influisce sul design della bobina e sull'accoppiamento elettromagnetico |
| Dimensioni del gambo | Influisce sulla progettazione e sul posizionamento dell'apparecchiatura |
| Materiale | Influisce sulla risposta di rafforzamento |
| Area di indurimento richiesta | Definisce la zona di riscaldamento target |
| Requisito di durezza superficiale | Definisce l'obiettivo del trattamento termico |
| Profondità effettiva del caso | Influisce sulla frequenza e sulle condizioni di riscaldamento |
| Requisito di rotondità o distorsione | Influisce sullo sviluppo e sull'ispezione del processo |
| Varianti del prodotto | Determina i requisiti di attrezzatura e cambio |
| Tasso di produzione richiesto | Influisce sull'automazione e sulla configurazione della macchina |
Nessun potere universale, Frequenza, viene indicata la velocità di rotazione o il tempo ciclo perché questi valori dipendono dal pezzo effettivo e dall'obiettivo di produzione.
Ⅸ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Perché il perno sferico ruota durante il riscaldamento a induzione?
La superficie sferica non interagisce con il campo di induzione allo stesso modo di una superficie cilindrica diritta. La rotazione controllata aiuta le diverse aree della sfera a passare attraverso la zona di riscaldamento e può migliorare l'uniformità del riscaldamento circonferenziale.
Ogni perno sferico richiede una bobina di induzione diversa?
Non necessariamente. Parti con geometria simile possono utilizzare la stessa configurazione della macchina, ma cambiamenti significativi nel diametro della sfera, la forma di transizione o l'area di indurimento potrebbero richiedere una bobina o un dispositivo diverso.
L'intero perno sferico si indurisce?
Il processo è previsto per l'indurimento superficiale localizzato secondo il disegno. Il modello di caso richiesto, la durezza e la profondità devono essere specificate per il componente reale.
Una macchina può lavorare diverse dimensioni di perni sferici?
Può essere configurato per una gamma definita di prodotti. Il passaggio può comportare impostazioni del CNC insieme alla sostituzione dell'attrezzatura o della bobina, a seconda della differenza tra le parti.
Come viene selezionata la potenza di induzione richiesta?
La potenza non può essere selezionata solo dal diametro della sfera. Materiale, Geometria, profondità del caso richiesta, tempo di riscaldamento, il design della bobina e i requisiti di produzione influiscono tutti sulla selezione finale.
Ⅹ. Inviaci il tuo disegno del perno sferico
Per una prima valutazione tecnica, le informazioni più utili sono:
•Disegno del perno sferico o dimensioni chiare
•Materiale
•Zona da indurire
•Durezza e profondità della cassa richieste, se specificato
•Tasso di produzione richiesto
Da questi dettagli, la bobina di induzione, disposizione della macchina, processo di riscaldamento, è possibile valutare la configurazione degli utensili e dell'automazione per l'applicazione.