
Prima di acquistare una macchina per montaggio a caldo a induzione: 6 Decisioni importanti
La maggior parte macchina per montaggio a caldo a induzione gli acquisti iniziano con una potenza nominale. Dovrebbero iniziare con un disegno del pezzo. I kilowatt sono importanti, ma rispondono a una domanda che non avete ancora posto: quanta espansione vi serve, quanto velocemente, e quanto ripetibile? Se non riuscite a fissare quei tre numeri, La figura della targhetta non significa nulla.
Una macchina che si ripaga in dodici mesi e una che raccoglie polvere sono solitamente separate da sei decisioni — tutte prese prima della firma dell'ordine d'acquisto.
1. Capisci cosa richiede davvero il processo?
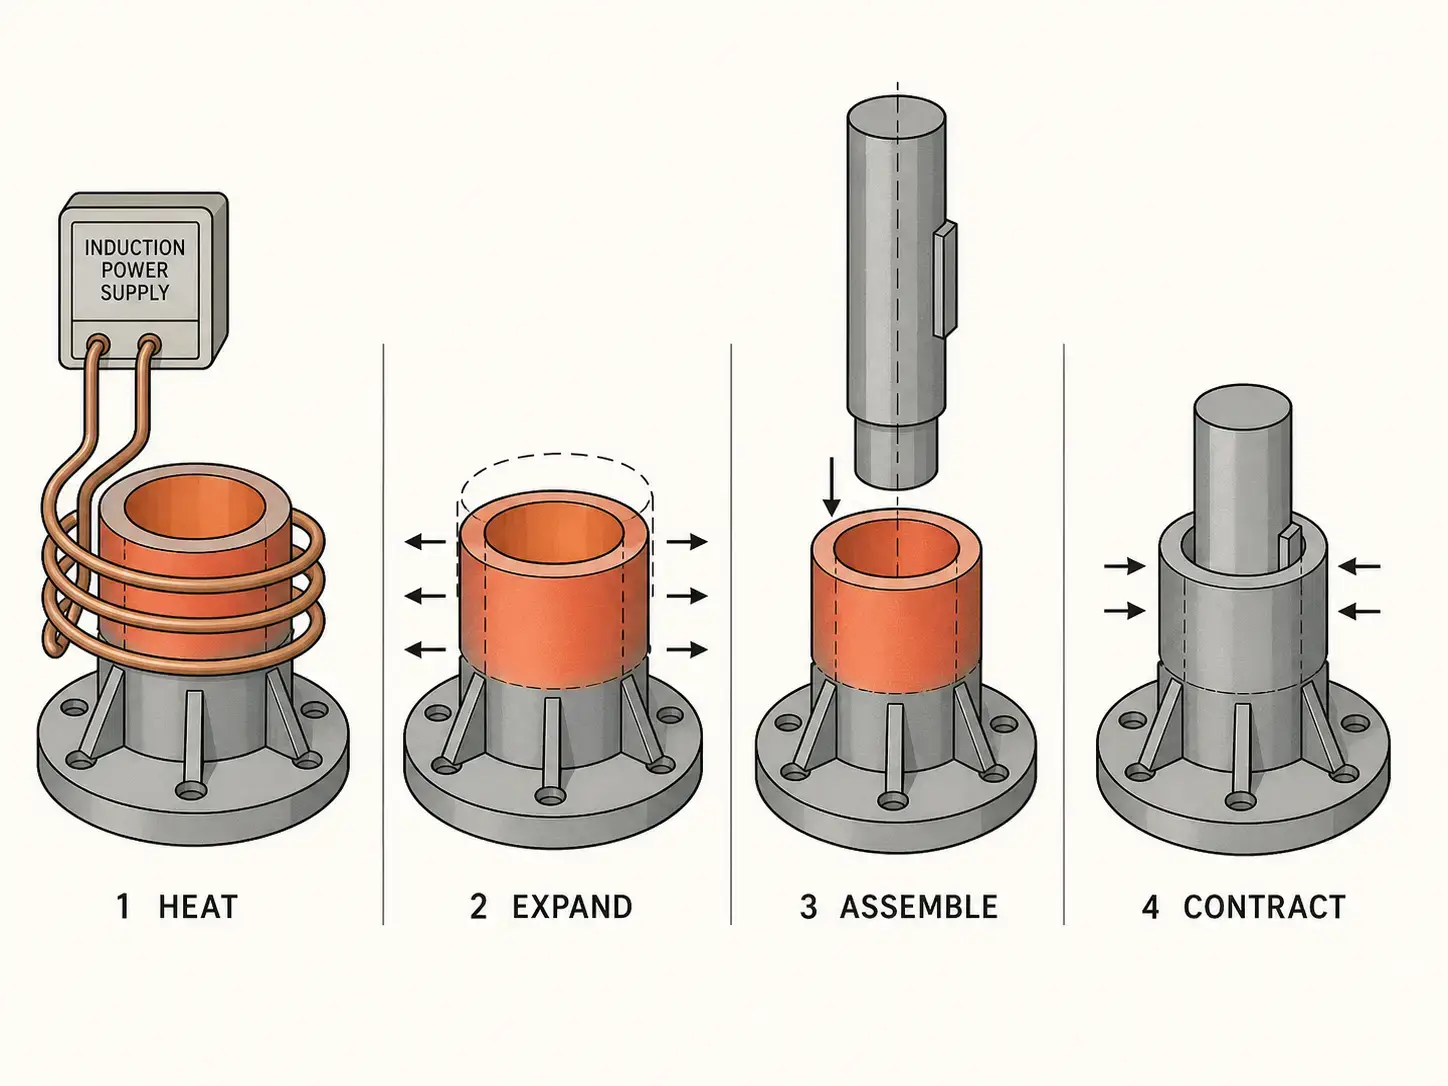
An macchina per montaggio a caldo a induzione Usa l'elettromagnetismo Riscaldamento a induzione espandere un componente metallico in modo che possa accettare un altro pezzo con un accoppiamento a interferenza. Dopo l'assemblaggio, la parte esterna riscaldata si raffredda e si contrae, creando un giunto meccanico resistente—nessun adesivo, nessuna saldatura, nessun elemento di fissaggio meccanico. Le applicazioni tipiche includono portautensili, rotori di motore, assiemi di ingranaggi, sedi dei cuscinetti, accoppiamenti, alberi, e boccole.
L'induzione riscalda solo il componente che deve essere espanso, non all'intero assemblaggio. Cicli più veloci rispetto a un forno, migliore ripetibilità rispetto a una torcia, nessun bagno d'olio da mantenere. Niente di tutto ciò importa se la finestra di processo è sbagliata.
Prima di confrontare i modelli di macchine, mettere prima l'assemblaggio su carta:
— Materiale del componente esterno, grado, e condizione trattata termicamente
— Materiale del componente interno
— Diametro esterno, diametro interno, e lunghezza riscaldata
— Intervallo di calettamento e gioco di assemblaggio richiesto
— Espansione target o temperatura target
— Massima temperatura consentita
— Rivestimenti dei pezzi, placcature, o condizioni superficiali
— Tempo di ciclo richiesto e volume di produzione per turno
— Metodo di caricamento: manuale, semi-automatico, o completamente automatizzato
La condizione del materiale è critica. Se il pezzo è già stato indurito e temprato, la temperatura di riscaldamento per il calettamento a pressione deve rimanere almeno 20–30°C al di sotto della temperatura originale di tempra. Superare quella soglia e si rischia di ridurre la durezza, alterare le dimensioni, o degradare le condizioni della superficie. Per parti con limiti termici più stretti, rivedere la finestra di processo insieme ai tuoi tempratura ad induzione parametri per confermare che il margine di temperatura sia sufficiente.
2. Quale configurazione della macchina corrisponde alla tua produzione?
Scegli la configurazione in base al pezzo, non al catalogo. Geometria del pezzo, peso, volume di produzione, e come l'assemblaggio si muove attraverso il tuo laboratorio decide la disposizione.
| Configurazione | Migliore per | Volume Tipico |
|---|---|---|
| Banco da lavoro | Portautensili, piccoli assemblaggi di precisione, lavoro di officina o manutenzione | Basso |
| Verticale | Alberi, manicotti, rotori, assiemi di cuscinetti — la gravità aiuta l'allineamento | Basso–medio |
| Horizontal | Alberi lunghi, tubi, componenti cilindrici non pratici da gestire verticalmente | Basso–alto |
| Indicizzazione rotativa | Multi-stazione: caricare, riscaldamento, assemblare, scaricare in posizioni separate | Media–alto |
| Robotizzato / cella con nastro trasportatore | Produzione in linea con tempi di ciclo stretti, tracciabilità, o obiettivi di riduzione della manodopera | Alta |
| Fissaggio personalizzato | Pesante, irregolari, o componenti difficili da gestire oltre gli utensili standard | Varie |
Molti acquirenti necessitano di una macchina per coprire una gamma di pezzi. Questo è pratico quando i pezzi condividono materiali simili, diametri, e lunghezze di riscaldamento. Ma una macchina estesa per coprire una gamma troppo ampia spesso diventa inefficiente, costosa, o difficile da attrezzare. Un buon fornitore dovrebbe esaminare l'intera famiglia di pezzi e identificare quali pezzi possono condividere bobine, attrezzature, e ricette. In alcuni casi, due stazioni dedicate più piccole offrono una migliore produttività e un funzionamento più semplice rispetto a un unico sistema universale sovradimensionato.
3. Potenza, Frequenza, e tempo di ciclo—Hai testato o hai indovinato?
La potenza determina quanto velocemente la macchina fornisce calore. La frequenza determina dove si concentra il calore. Per il montaggio a caldo a interferenza, l'obiettivo è riscaldare abbastanza della parte esterna per creare un'espansione uniforme del foro attraverso l'area di accoppiamento—non solo la superficie, e non così in profondità che la parte interna riceva calore non necessario prima dell'assemblaggio.
— Parti più piccole, pezzi più sottili usano tipicamente frequenze più alte Frequenza (l'energia si concentra vicino alla superficie, espansione più rapida del foro su componenti a parete sottile)
— parti più grandi o più spesse generalmente richiedono frequenze più basse (penetrazione della corrente più profonda per espandere l'intero spessore della parete)
— Maggiore energia può ridurre il tempo di riscaldamento, ma solo quando il design della bobina e della parte supporta un accoppiamento efficiente
— Potenza eccessiva senza controllo appropriato crea surriscaldamento, punti caldi, o distorsione della parte
Non dimensionare l'alimentatore solo in base al diametro della parte. Due parti con lo stesso diametro esterno possono richiedere livelli di potenza diversi se lo spessore della parete, grado del materiale, lunghezza riscaldata, o cambiamenti del limite di temperatura. L'unico modo per confermare potenza e frequenza è il test applicativo—documentare il tempo di riscaldamento, temperatura finale, espansione misurata, aspetto delle parti, e ripetibilità dell'assemblaggio sui tuoi componenti reali.
Un'altra cosa: un ciclo di riscaldamento di cinque secondi non significa nulla se l'operatore ha bisogno di venti secondi per caricare e allineare l'assemblaggio. Il collo di bottiglia è di solito la movimentazione, non il riscaldamento.
4. È la bobina progettata per la tua parte?
La bobina di induzione è dove la macchina incontra la parte. Anche un alimentatore di alta qualità funzionerà male con la geometria della bobina sbagliata. Per il montaggio a caldo a interferenza, la bobina deve inserire energia nella zona di riscaldamento richiesta con buona uniformità circonferenziale—il riscaldamento irregolare produce un'espansione irregolare, e l'espansione irregolare rende l'assemblaggio incoerente.
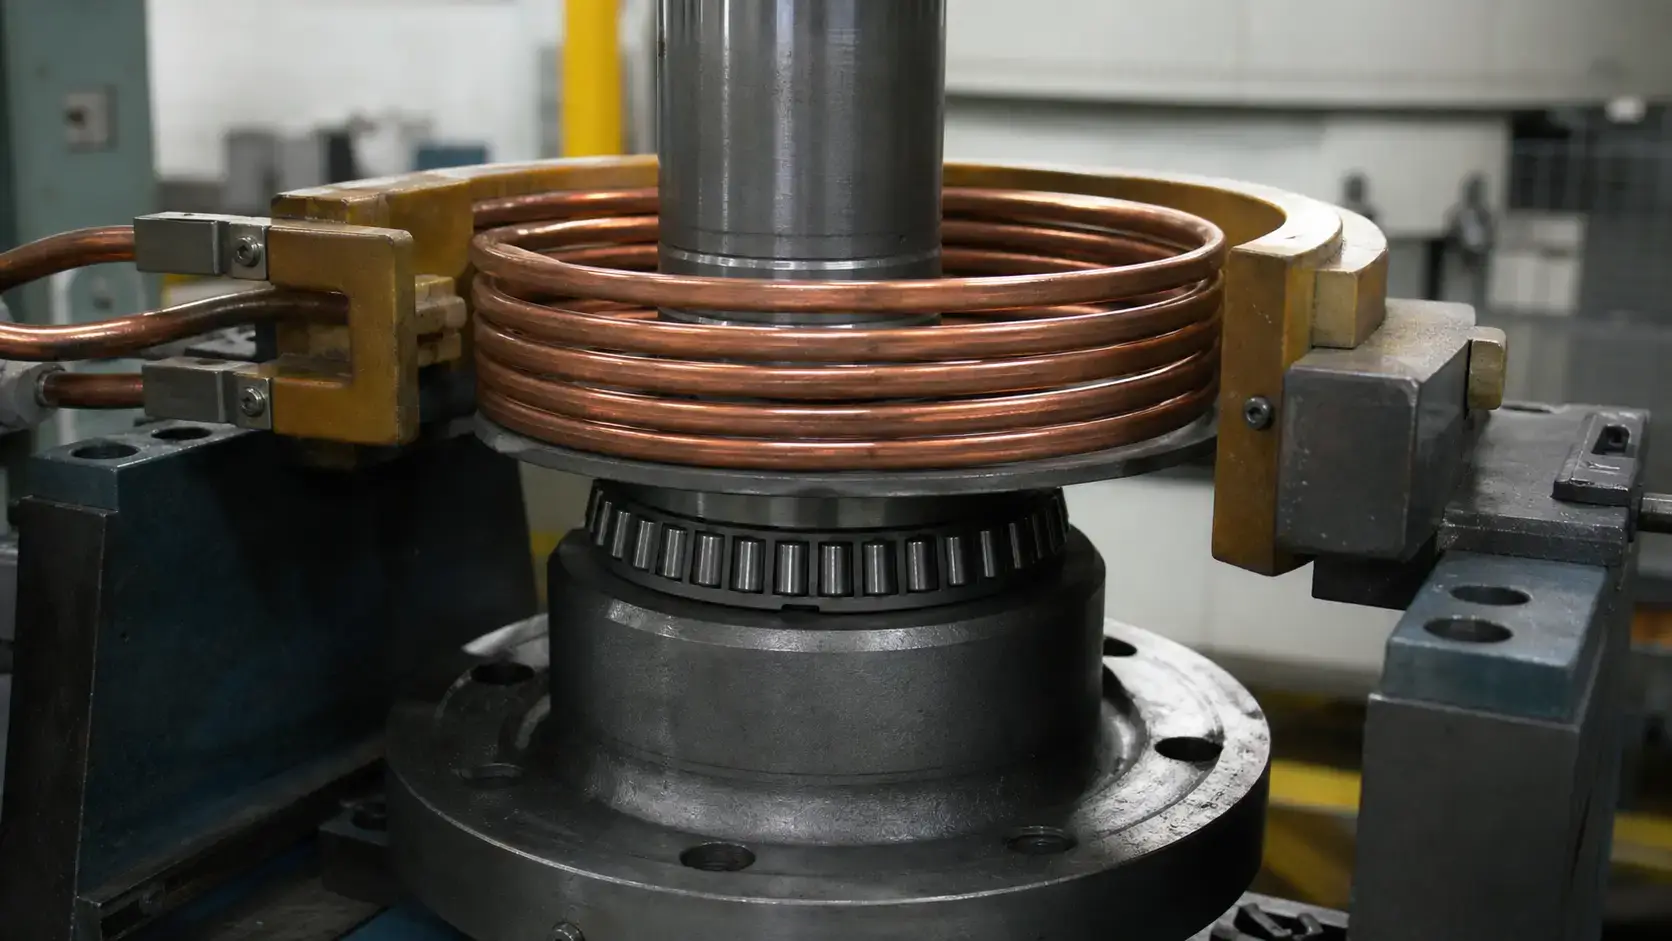
Buona progettazione bobine ad induzione per il raccordo restringente tende in considerazione:
| Fattore | Cosa significa raccordo restringente |
|---|---|
| Lunghezza riscaldata & posizione dell'alesa | Determina la zona di avvolgimento della bobina — l'energia deve raggiungere l'intera area adatta |
| Gioco bobina-pezzo | Troppo largo riduce l'efficienza dell'accoppiamento; Troppo stretto rischia il contatto durante il caricamento |
| Uniformità della temperatura | Riscaldamento non uniforme = espansione non uniforme = assemblaggio incoerente e potenziale disallineamento |
| I concentratori di flusso magnetico | Necessario vicino alle spalle, flange, o caratteristiche sensibili al calore per indirizzare l'energia |
| Variazione da pezzo a pezzo | Sposta il modello di riscaldamento; Il dispositivo di fissaggio dovrebbe garantire un posizionamento coerente dei pezzi |
| Compito di raffreddamento della bobina | Deve resistere al carico termico di produzione sostenuta senza deriva o guasti |
| Accesso alla manutenzione | La sostituzione della bobina non dovrebbe richiedere uno smontaggio esteso della macchina |
Il posizionamento tra bobina e pezzo deve essere ripetibile. Se un operatore può caricare il pezzo a diverse altezze o spostamenti, il modello di riscaldamento cambia—causando espansione incoerente, assemblaggio lento, o surriscaldamento localizzato. Gli utensili di produzione devono guidare il pezzo in posizione senza costringere l'operatore a fare correzioni a mano vicino a un componente caldo.
L'incastro a caldo richiede anche tempismo. Il pezzo deve essere riscaldato, trasferito o assemblato, e seduto prima che perda troppo temperatura. Una sequenza di gestione lenta o scomoda riduce la finestra dell'assieme disponibile. Per parti più pesanti, slitte pneumatiche o servo, meccanismi di sollevamento verticale, oppure potrebbe essere necessario il caricamento robotizzato. Il design dell'apparecchio è spesso altrettanto importante quanto il design della bobina.
5. Di quanto controllo di processo hai effettivamente bisogno?
Acceso, lo spegnimento del riscaldamento è il minimo. Un sistema di produzione necessita di una fornitura di energia ripetibile, posizionamento della parte verificabile, e un registro del processo—soprattutto quando il pezzo ha una condizione termicamente trattata che non puoi permetterti di modificare.
Quattro approcci, in ordine di protezione crescente:
— Controllo basato sul tempo—semplice, efficace quando i pezzi in arrivo sono coerenti nella geometria e nella temperatura di avviamento
— Controllo basato sulla potenza—mantiene un livello di potenza prestabilito, si adatta a piccole variazioni di carico
— feedback di temperatura (pirometro a infrarossi o sensore di contatto)—fornisce la migliore protezione quando i limiti di temperatura sono stretti o quando le condizioni di avviamento variano tra i pezzi
— controllo basato su ricette—memorizza i parametri per numero di pezzo, riduce gli errori di configurazione dell'operatore durante i cambi macchina
Quando la tracciabilità è importante, specificare questi:
— Controllo della potenza in anello chiuso con regolazione in tempo reale
— Rilevamento della presenza del pezzo (previene colpi a vuoto e cicli mancati)
— Monitoraggio del flusso di raffreddamento della bobina con soglia di allarme
— Registrazione dei dati con cicli marcati con timestamp
— Integrazione con codice a barre o MES per la tracciabilità a livello di pezzo
— Accesso ai parametri protetto da password per evitare regolazioni non autorizzate
Non automatizzare solo perché puoi. Un'unità manuale da banco è la macchina giusta per il lavoro in officina, manutenzione, e famiglie di pezzi a basso volume. Una cella completamente automatizzata ripaga quando il tempo takt scende sotto 30 secondi, o quando la tracciabilità e il costo del lavoro influenzano il calcolo. Se non puoi scrivere il periodo di ritorno dell'investimento per l'automazione, probabilmente non ne hai ancora bisogno.
6. Sopravviverà al tuo piano di produzione?
An macchina per montaggio a caldo a induzione funziona in un piano di fabbrica. Calcare, olio, schede elettroniche, nebbia di refrigerante, vibrazione, traffico di carrelli elevatori, e l'operatore del terzo turno che carica i pezzi diversamente rispetto a quello del primo turno—tutto questo influisce sull'affidabilità. Specifica per quell'ambiente.
Il raffreddamento è la prima cosa da fare correttamente. Un raffreddamento insufficiente riduce la durata dell'alimentatore, provoca guasti fastidiosi, e crea un riscaldamento incoerente. La maggior parte dei sistemi industriali utilizza un circuito chiuso sistema di raffreddamento ad acqua. Verificare la portata, pressione, conduttività, e intervallo di temperatura prima dell'acquisto—L'acqua delle piante non è sempre adatta senza filtrazione o scambio di calore.
I requisiti di sicurezza dipendono dalla temperatura della parte, disposizione della macchina, livello di tensione, e l'accesso dell'operatore. Come minimo:
— Protezione e interblocchi attorno alle parti calde e ai punti di pizzicamento
— Arresti di emergenza a portata di mano dell'operatore
— Protezione dalla tensione della bobina e del bus
— Chiara indicazione dello stato del ciclo visibile dalla posizione dell'operatore
— Accesso con blocco/tagout per la manutenzione
Se la tua squadra di manutenzione ha bisogno di una scala, uno specchio, e tre chiavi esagonali solo per ispezionare una bobina, la macchina è stata progettata da qualcuno che non ha mai lavorato su una linea di produzione. Bobine, tubi, attrezzature, e i sensori devono essere raggiungibili. I frequenti cambi richiedono rapidità, scambi di bobine ripetibili—nessun riallineamento, nessuna supposizione. Una macchina posizionata accanto ai centri di lavoro necessita di protezione dai trucioli e dalla nebbia di refrigerante. Una macchina su un piano di forgiatura ha bisogno di protezioni più pesanti, raffreddamento più robusto, e comandi abbastanza semplici da poter essere utilizzati con i guanti indosso.
Il telaio e gli utensili devono supportare il pezzo in sicurezza durante il riscaldamento e l'assemblaggio. Una scarsa ergonomia o un fissaggio instabile creano problemi di qualità anche quando il processo di riscaldamento è corretto. Ogni componente del sistema di riscaldamento a induzione deve funzionare insieme nelle condizioni di produzione—non solo sul preventivo.
Chiave da asporto
Sei decisioni. Sbagliarne anche solo una e la macchina non rende al meglio. Sbagliarne due e stai comprando una seconda macchina entro due anni. La potenza nominale viene stampata sulla targhetta. Tutto il resto—definizione del processo, configurazione della macchina, Frequenza, Geometria della bobina, logica di controllo, compatibilità con il reparto produttivo—viene deciso prima che venga redatto il preventivo. Porta i disegni dei pezzi, dati di adattamento, limiti di temperatura, e un tempo ciclo realistico alla tua prima conversazione con il fornitore. Se la loro proposta salta una qualsiasi delle sei aree sopra, trova un altro fornitore.
Q: Quali informazioni necessita un fornitore per dimensionare una macchina di montaggio a calore per induzione?
Un: Disegni dei pezzi, dati dei materiali, tolleranze di adattamento, espansione richiesta o temperatura target, lunghezza riscaldata, velocità di produzione, metodo di carico, e utilities impiantistiche disponibili. Se il pezzo è rivestito, indurito, o sensibile alla temperatura, condividere queste informazioni in anticipo—influisce direttamente sulla potenza, Frequenza, e sulla finestra di processo.
Q: La montatura a caldo per induzione è più veloce della cottura in forno?
Un: Sì, tipicamente molto più veloce. L'induzione riscalda solo localmente il componente esterno, portandolo alla temperatura di espansione in secondi invece che in minuti. Riduce anche il consumo energetico, spazio sul pavimento, e l'esposizione inutile al calore di tutto il pezzo. I forni possono ancora essere adatti per lavori a basso volume o componenti molto grandi dove il tempo di ciclo non è il vincolo principale.
Q: Una macchina a raccordo a induzione e smaltibilizzazione può gestire più dimensioni di pezzi?
Un: Sì, se la famiglia di componenti viene esaminata durante la progettazione. Il sistema avrà bisogno di più bobine, attrezzature, e ricette conservate. Se la gamma è troppo ampia, due stazioni dedicate spesso superano una macchina sovradimensionata.
Ottieni una recensione dell'applicazione per il tuo processo di ritirocinio
Inviaci i tuoi disegni dei pezzi e i requisiti di adattamento. Ti diremo quale potenza, Frequenza, e la configurazione della bobina ha senso—prima di spendere soldi per l'attrezzatura.


