
Riscaldamento a induzione per componenti durevoli dell'energia eolica
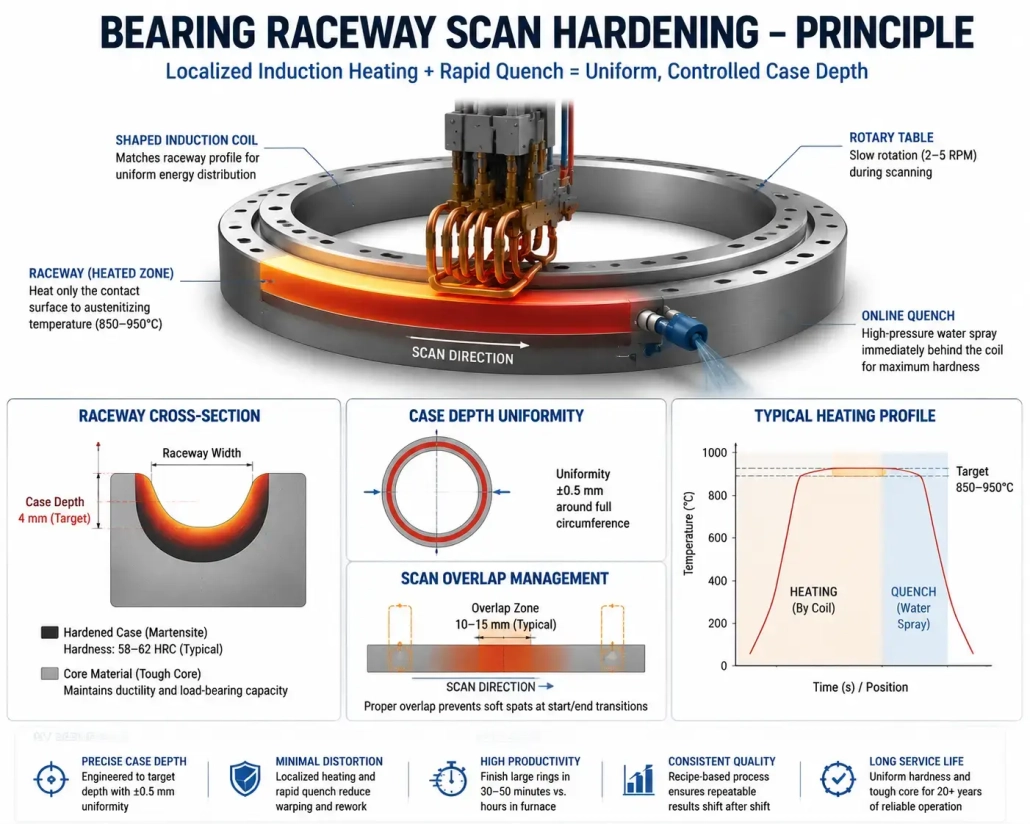
Un anello portante con passo di 4 metri per un 8 Pesa della turbina offshore MW 3.5 tonnellate. La sua canalizzazione necessita di a 4 Cassa temprata da mm, uniforme entro ±0,5 mm attorno all'intera circonferenza. L'opzione del forno: caricare l'anello, riscaldare l'intera parte da 3,5 tonnellate a 880°C, immergersi per 2 ore, tempra, temperamento: un ciclo termico di 6 ore che distorce l'anello abbastanza da richiederlo 0.5 mm di post-molatura. An riscaldamento a induzione per componenti di energia eolica l'approccio scansiona una bobina lungo la pista a 200 mm/min, riscalda solo la superficie di contatto fino a una certa profondità, tempra in linea, e finisce l'anello in 40 minuti. La distorsione diminuisce. La produttività triplica. La post-lucidatura si misura in micron, non in mezzi millimetri.
Indice dei contenuti
1. Perché i componenti eolici rompono gli approcci di riscaldamento standard
Un anello del cuscinetto del passo scorre 2 a 5 metri di diametro. Un perno dell'albero principale è 400 a 800 mm di diametro. Un ingranaggio planetario grezzo pesa 2 tonnellate prima del primo passaggio di lavorazione. Queste non sono parti da caricare in uno scanner a induzione da banco.
La dimensione è solo il primo problema. La geometria è la seconda. Le piste dei cuscinetti sono scanalature curve. I denti degli ingranaggi hanno fianchi, radici, e punte, ciascuna con un diverso comportamento di massa e dissipatore di calore. Una bobina che riscalda uniformemente il perno di un albero cilindrico mancherà i bordi della scanalatura della pista. La bobina deve seguire la caratteristica, non solo circondare il pezzo.
Poi c'è il costo di sbagliare. La sostituzione di un cambio o di un cuscinetto principale su una turbina offshore comporta settimane di inattività, la mobilitazione di una gru, e perdita di produzione. Il processo di riscaldamento comporta un rischio di qualità sproporzionato: una profondità del case non conforme alle specifiche o un punto debole in una pista del cuscinetto potrebbe non emergere fino al prossimo anno 7 di una vita progettuale di 20 anni. Quando cambia, il registro del trattamento termico — se esiste — è la prima cosa che il team di analisi dei guasti richiede.
Il riscaldamento del forno evita alcuni di questi problemi riscaldando tutto. Ne crea altri. Distorsione dovuta alle ore di ammollo. Scala su superfici lavorate. Tempi di ciclo sufficientemente lunghi da consentire il trattamento termico, non lavorazione, detta il ritmo della fabbrica. L'induzione riscalda solo la parte che lo richiede, in pochi minuti, e integra il raffreddamento e la gestione in un'unica stazione. Il compromesso: richiede un posizionamento preciso, la giusta frequenza, e potenza sufficiente per superare un dissipatore di calore di diverse tonnellate.
2. Applicazioni di riscaldamento a induzione nella produzione di turbine eoliche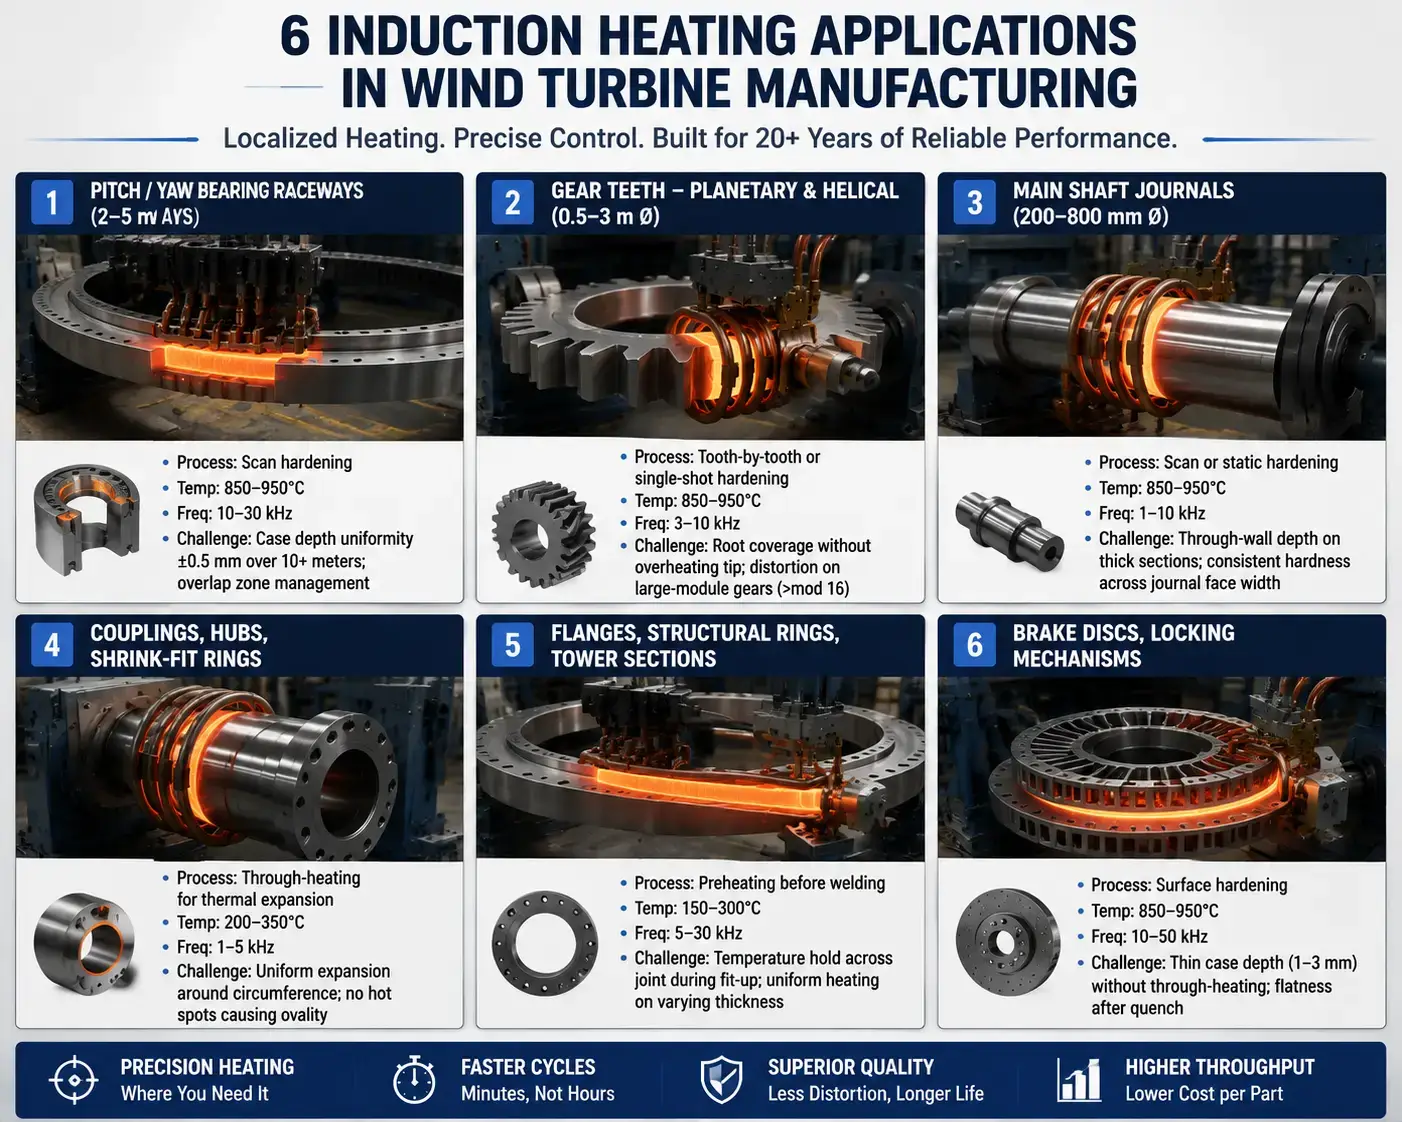
Le sei applicazioni mappate sopra abbracciano tutti i principali componenti della trasmissione, dall'albero principale al disco del freno. Piste dei cuscinetti, denti degli ingranaggi, e i perni dell'albero dominano il lato di tempra. Accoppiamenti, hub, e gli anelli di calettamento rappresentano la maggior parte del riscaldamento dell'assemblaggio. Le flange e le sezioni della torre utilizzano l'induzione per il preriscaldamento pre-saldatura. Ogni applicazione richiede una frequenza diversa, densità di potenza, e geometria della bobina: la tabella nella sezione 4 copre l'aspetto elettrico di quelle decisioni.
3. Scala dei componenti: Diametro, Massa, e il problema dell'accesso
Il diametro determina tutto a valle. Una bobina per un anello di cuscinetto con passo di 4 metri deve mantenere un intervallo d'aria di 2–5 mm attorno a una scanalatura curva mentre l'anello ruota a 2–5 RPM su un giradischi. Quella stessa bobina non riscalderà efficacemente un anello di 2 metri — l'intervallo d'aria diventa troppo grande. Le fonderie che gestiscono una gamma di dimensioni di anello mantengono più bobine: una per piccoli diametri, una per gamma media, una per grandi diametri. La stessa sfida si presenta in riscaldamento a induzione di grandi anelli: Il diametro influisce sull'inventario delle bobine e sulla progettazione della movimentazione.
La massa è il dissipatore di calore contro cui stai lottando. Un anello a cuscinetto da 3,5 tonnellate a temperatura ambiente sottrae calore dalla superficie della pista più velocemente di quanto la bobina a induzione possa fornirlo, a meno che l'alimentazione non sia dimensionata correttamente. Per un anello da 4 metri, 200–500 kW è tipico per l'indurimento per scansione della pista. Sottodimensionato di 30% e accadono due cose. La superficie potrebbe non raggiungere mai la temperatura di austentizzazione alla velocità di scansione target. O raggiunge la temperatura così lentamente che la zona influenzata dal calore si estende oltre la profondità del trattamento specificata, e il profilo di durezza non supera l'ispezione metallurgica.
E poi c'è l'accesso. La bobina può raggiungere fisicamente la superficie? Una boccola dell'albero principale ha accesso esterno aperto. Un ingranaggio planetario con scanalatura interna no — una bobina standard ad anello non si adatta. Fori interni, spalle cieche, e superfici incassate necessitano di bobine interne o conduttori a pancake che si inseriscono nello spazio disponibile. La bobina deve liberare il pezzo, il dispositivo, l'anello di tempra, la linea visiva del pirometro, e il percorso di carico della gru. In pratica, le interferenze della struttura vincolano la geometria della bobina più spesso della parte stessa.
4. Frequenza, Potenza, e progettazione della bobina per grandi componenti
Cambia la frequenza e lo progettazione della bobina spostamento dell'impedenza. Cambia la geometria della bobina e il fabbisogno di potenza si sposta. Su un componente eolico dove una parte scartata cancella il margine su una dozzina di buone, Frequenza, energia, e la geometria della bobina sono progettate come un unico sistema.
- La frequenza segue la profondità della cementazione. Le piste dei cuscinetti a profondità di cementazione da 2 a 6 mm operano nell'intervallo 10–30 kHz. Denti di ingranaggio che richiedono 3–8 mm alla linea radice 3–10 kHz. Ritiro — dove l'obiettivo è riscaldamento diretto per un'espansione termica uniforme, non un gradiente di durezza — usa 1–5 kHz. Questi sono i punti di partenza. Spostamento del grado del materiale: 42CrMo4 (4140) si comporta diversamente da 18 CrNiMo7-6, l'acciaio carburatore per ingranaggi di turbine eoliche. La nostra guida alla selezione della frequenza copre la relazione profondità-frequenza.
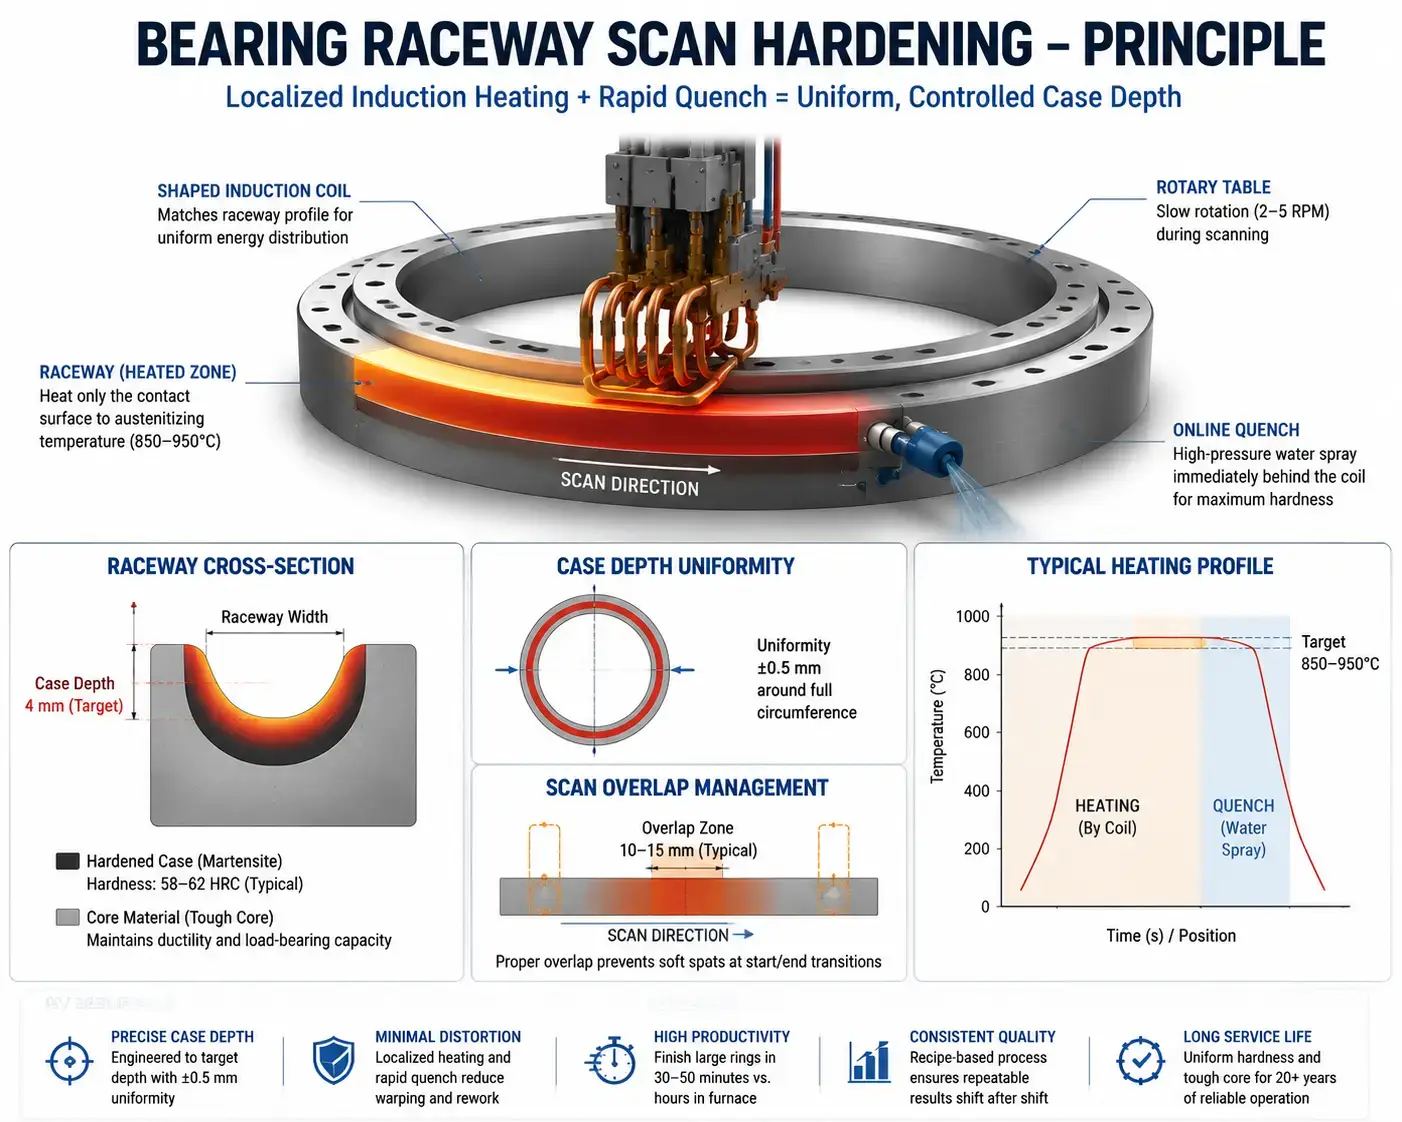
- La dimensionamento della potenza inizia dal componente peggiore, non la media. Un costruttore che utilizza tre dimensioni di anelli a cuscinetto sulla stessa macchina — 2 metri, 3.5-metro, e 5 metri — deve dimensionare l'alimentazione elettrica per l'anello da 5 metri alla velocità di scansione richiesta. Per riferimento: indurimento a scansione di una pista di cuscinetto con passo di 5 metri a 4 mm di profondità della zona superficiale a 180 mm/min richiede circa 400–600 kW. Eseguire lo stesso anello a 300 mm/min richiede 700–900 kW. Aggiungendo un margine del 15–20% per l'invecchiamento della bobina e la variazione della tensione di rete porta il sistema a 500 kW a 1.1 MW a seconda degli obiettivi di throughput. La nostra selezione della potenza la guida procede attraverso il calcolo.
- L'acqua di raffreddamento separa i tempi di attività della produzione dai tempi di inattività. Con una potenza di 400–800 kW, la bobina, Alimentazione elettrica, condensatori, e gli autobus generano una notevole quantità di calore. Il sistema di raffreddamento ad acqua circola 60–150 l/min solo attraverso la bobina. Soglie di qualità dell'acqua: conduttività sottostante 300 μS/cm, pH 6,5–8,0, solidi sospesi sotto 10 mg/l. Pompe ridondanti, flussostati per circuito, e il monitoraggio ΔT sono minimi di produzione. Quando un circuito di raffreddamento si guasta su una serpentina che riscalda un anello di 5 metri a metà ciclo, il rame si ricristallizza in pochi secondi — e l'anello potrebbe necessitare di una valutazione per il recupero.
5. Accoppiamento a pressione, Montaggio, e riparazioni sul campo
Accoppiamento a calza — riscaldare un accoppiamento, anello interno del cuscinetto, o manicotto per espanderlo su un albero — è comune nel lavoro sulle turbine eoliche quanto indurire. La fisica: un anello di acciaio a 250°C si espande approssimativamente 0.15 mm per 100 mm di diametro. Un 500 il foro del manicotto si apre di 0.75 mm. Questo elimina un accoppiamento a interferenza di 0,3–0,5 mm.
Il riscaldamento uniforme è ciò che lo fa funzionare. Una torcia su un lato crea un punto caldo, ovalità, e un pezzo bloccato. Una bobina di induzione attorno all'intera circonferenza — con la parte centrata — fornisce un'espansione uniforme. 50–200 kW a 1–5 kHz riscalda completamente la parete in 2–8 minuti. Controllare la temperatura in 3–4 punti prima di sollevare.
La riparazione in loco trasforma la stessa fisica in un problema più difficile. Un cuscinetto principale si guasta in una gondola 100 metri in alto. Nessuna gru può abbassare l'intera trasmissione. Induzione portatile — 30–100 kW, raffreddata ad aria o ad acqua compatta a ricircolo — riscalda l'anello interno del cuscinetto in posizione. Tempo del ciclo: 5–15 minuti. L'alternativa: tagliando il cuscinetto con una smerigliatrice, o una torcia all'interno di una navicella piena di nebbia d'olio.
6. Movimentazione e posizionamento
Un anello portante di 4 metri atterra su una gru, si deposita su un piatto rotante con supporti a rulli, e deve centrarsi a ±1 mm della bobina prima che inizi la scansione. Il giradischi, supporto bobina, anello di spegnimento, e il braccio del pirometro competono tutti per lo spazio attorno alla parte. Se il carico e lo scarico aggiungono più di 2-3 minuti al ciclo, gli obiettivi di throughput sono irraggiungibili.
Il posizionamento non è una fase di configurazione. È il processo.
Su un sistema di scansione delle piste dei cuscinetti, il gioco tra avvolgimento e pezzo varia da 2 a 5 mm. Se il cuscinetto del piatto girevole ha 0.5 mm di gioco radiale, il gioco varia di ±0,5 mm lungo la circonferenza. La temperatura superficiale varia di ±8–15°C. La profondità della sede varia di 0,3–0,5 mm. Juego del piatto girevole, usura dei rulli, ovoidità — ciascuno contribuisce. Il programma di manutenzione preventiva deve coprire il sistema di movimentazione con la stessa accuratezza dell'alimentazione elettrica.
7. 5 Problemi comuni e come prevenirli
| Problema | Causa principale | Prevenzione |
| Variazione della profondità della sede >1 mm lungo la circonferenza della pista | Variazione del gioco tra avvolgimento e pezzo dovuta al gioco del piatto girevole o all'ovoidità dell'anello; Incoerenza della velocità di scansione | Verificare l'eccentricità del piatto rotante <0.3 mmTIR. Comporre il gap della bobina a 4 punti attorno alla circonferenza durante l'impostazione. Utilizzare il controllo della velocità di scansione ad anello chiuso legato all'encoder rotativo, non all'azionamento del motore ad anello aperto. |
| Punti deboli nella zona di sovrapposizione della scansione | Lunghezza di sovrapposizione insufficiente; riduzione della potenza prima della fine della scansione; ritardo di spegnimento alla transizione di avvio/arresto | Programmare una sovrapposizione di scansione di 10–15 mm. Mantenere la piena potenza nella zona di sovrapposizione, senza rallentare troppo presto. Avviare il flusso di raffreddamento 2–3 secondi prima che la bobina raggiunga la zona di sovrapposizione per garantire un raffreddamento immediato. |
| Radice del dente dell'ingranaggio sotto-indurita, punta surriscaldata | Impossibile ottenere un gap uniforme tra bobina e dente con la bobina standard circolare; la radice funge da dissipatore di calore, la punta come antenna | Utilizzare una bobina sagomata che segue il profilo del dente con concentratore di flusso alla radice. Ridurre la frequenza a 3–5 kHz per una penetrazione più profonda alla radice. Eseguire la qualificazione del processo con sezionamento del dente alla radice, flanco, e punta. |
| Anello a interferenza si attacca parzialmente sull’albero | Il riscaldamento non uniforme crea ovalità; l'anello si raffredda durante il trasferimento dal riscaldatore alla stazione di assemblaggio | Verifica la temperatura a 3–4 punti circonferenziali prima del sollevamento. Mantenere il tempo di trasferimento inferiore 30 secondi. Dimensionare la bobina per un spazio radiale di 15–20 mm per consentire la crescita dei pezzi. Riscaldare fino a 30–50°C sopra il requisito di espansione calcolato come tampone di trasferimento e raffreddamento. |
| Distorsione che supera il margine post-levigatura | Input di calore eccessivo; Tempra irregolare; Sollecitazione residua da lavorazione precedente rilasciata durante il riscaldamento | Utilizzare la potenza minima che raggiunge la profondità del bossolo alla velocità di scansione obiettivo — non massima disponibile. Allineare il pattern di spruzzatura con la banda riscaldata. Anelli sgrossati per distensione prima della lavorazione di finitura e della tempra a induzione. Misurare la rotondità prima e dopo per stabilire la distorsione della linea di base per dimensione dell'anello. |
La maggior parte dei meccanismi di difetto in difetti comuni della tempra a induzione si applicano alle componenti del vento: la differenza è che le parti del vento sono più grandi, più costoso da rottamare, e più difficile da fissare rispetto ai componenti automobilistici o industriali generali. La fisica non cambia. Le conseguenze diventano più grandi.
8. Selezione di un sistema: Le specifiche che una potenza kW non coprono
La potenza nominale viene dopo la parte, il processo, e il throughput sono definiti. Iniziare con questi input:
- Disegni dei pezzi con grado del materiale, dimensioni, e tolleranze.
- Area riscaldata: quale superficie, quale profondità della camicia, quale specifica di durezza.
- Temperatura target e tolleranza.
- Tempo ciclo per il componente più grande, più pesante nel mix di prodotti.
- Capacità disponibile della gru, spazio sul pavimento, e percorso di carico del pezzo.
- Acqua di raffreddamento: portata, pressione, temperatura, e qualità al punto di installazione.
- Medio di tempra, filtrazione, e requisiti di controllo della temperatura.
Oltre alla scheda tecnica, quattro cose distinguono un sistema che funziona su turni da uno che viene messo a punto per un anno:
- Esperienza nel tuo diametro e classe di peso. 150 I sistemi di giunti omocinetici automobilistici non preparano un team di ingegneri per un anello del cuscinetto di 4 metri e un carico della piattaforma girevole di 5 tonnellate.
- Ambito del sistema di raffreddamento. Se il preventivo non comprende lo scambiatore di calore, il carrello della pompa, filtrazione, e monitoraggio della conduttività, non è un sistema chiavi in mano. I controlli sulla qualità dell'acqua sono la causa più comune dei tempi di inattività della produzione nel primo anno.
- Gestione ricette. Memorizzazione della velocità di scansione, energia, Frequenza, gap, e la tempistica di spegnimento in base al numero di parte elimina la variazione di configurazione da un turno all'altro.
- Sviluppo del processo sul tuo pavimento, con le tue parti. Prove di laboratorio in corso 500 I tagliandi da mm non convalidano un processo per un anello di produzione di 4 metri. Messa in servizio sul vostro giradischi, con la tua manovrabilità, la tua dissetazione, e i vostri criteri di accettazione metallurgica sono l'unico modo per colmare il divario tra installazione e produzione.
Per una guida più ampia, il nostro articolo su si seleziona un sistema di tempra a induzione copre il quadro decisionale – adattato alle dimensioni della componente eolica, si applicano gli stessi principi.
Chiave da asporto
Riscaldamento a induzione per componenti eolici sostituisce cicli di forno di ore con riscaldamento localizzato di minuti — quando il sistema è progettato attorno al pezzo, non adattato da un'applicazione più piccola.
Tre cose determinano se funziona. Uno: la bobina può raggiungere la parte da riscaldare? Due: l'alimentatore può superare la conduzione termica di un dissipatore di calore di più tonnellate? Tre: il sistema di movimentazione posiziona il pezzo in modo sufficientemente ripetibile affinché il Pezzo 47 si riscaldi come il Pezzo 1? La potenza in kW viene definita dopo che queste questioni sono risolte.
FAQ
Q: Quali componenti delle turbine eoliche possono essere induriti a induzione?
Un: Ghiere dei cuscinetti di passo e imbardata, Denti degli ingranaggi planetari e elicoidali, Giornali dell'albero principale, e superfici dei dischi dei freni. Il processo funziona ovunque sia necessaria una superficie di usura definita con uno strato di durezza controllata — tipicamente profondo 2–8 mm — su un componente in acciaio o ghisa conduttivo elettricamente.
Q: L'induzione può gestire i grandi diametri nelle turbine eoliche?
Un: Sì — ma il sistema di movimentazione è più importante della fonte di alimentazione. Un anello del cuscinetto di 4 metri necessita di un tavolo rotante con <0.3 mm di runout TIR, una bobina con controllo del gap da 2 a 5 mm, e velocità di scansione legata al feedback della posizione rotativa. Il lato elettrico scala. Il lato meccanico è dove il diametro crea problemi: cedimento della bobina sotto il proprio peso, usura del cuscinetto del giradischi, e espansione termica dell'anello che cambia il gap a metà ciclo.
Q: L'induzione è più veloce del trattamento termico in forno per componenti di avvolgimento?
Un: Per indurimento localizzato — piste dei cuscinetti, denti degli ingranaggi, alberi — sì. Un ciclo in forno per un anello da 3,5 tonnellate dura 4–6 ore compreso il mantenimento a temperatura, tempra, e il raffreddamento. La scansione a induzione indurisce lo stesso anello in 30–50 minuti, riscaldando solo la superficie della corsa fino alla profondità. Per applicazioni che richiedono il riscaldamento completo dell'intera sezione trasversale del pezzo, Il vantaggio in termini di velocità si riduce o scompare. La tecnologia è vincente quando solo una specifica caratteristica necessita calore, non l'intera massa.
Richiedi una Revisione del Processo per la Tua Applicazione di Componenti Eolici
Se stai indurendo anelli di cuscinetti, cementando ingranaggi planetari, o montando accoppiamenti per contrazione sugli alberi — invia i disegni del pezzo, grado del materiale, specifica della profondità di cementazione, e tempo ciclo target. Valuteremo la frequenza, energia, Geometria della bobina, e i requisiti di gestione del componente più grande, non la tua media.


