
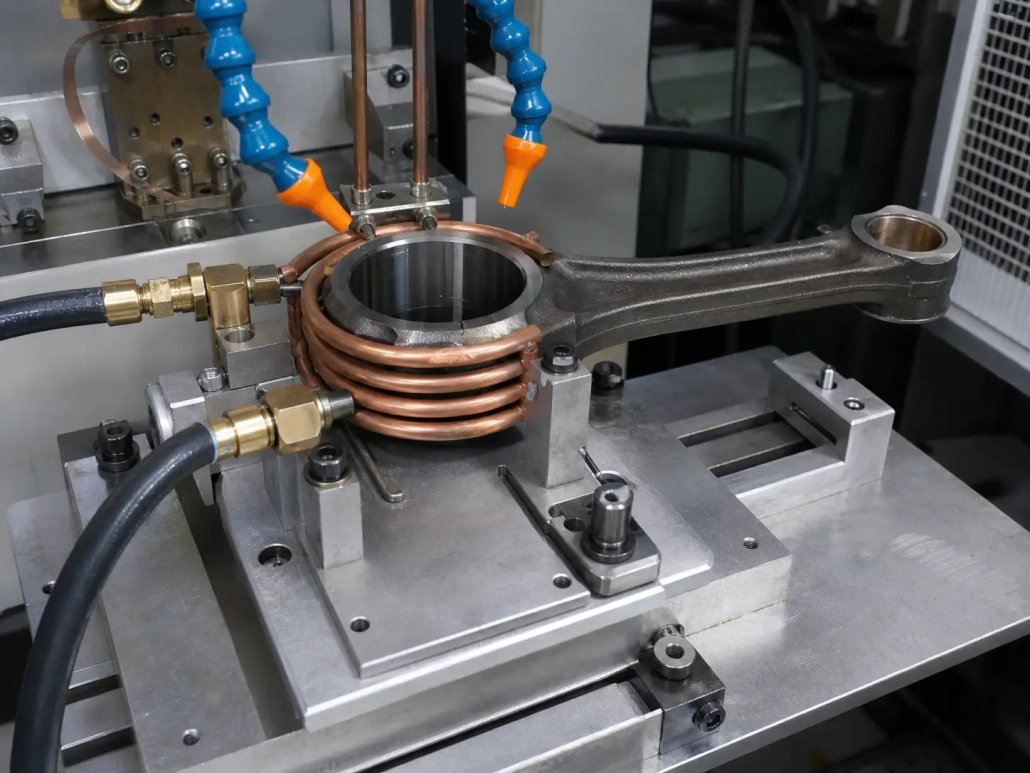
Riscaldamento a induzione per bielle: Guida pratica per il trattamento termico, Montaggio & Produzione
Le bielle sopportano carichi ciclici attraverso una forma non uniforme. Il grande occhiello, il piccolo occhiello, trave, cappello, e regioni del bullone hanno ciascuna massa diversa, risposta termica diversa, e diversi requisiti metallurgici. Quando un'asta necessita di calore—per inserire a caldo un bocchettone, indurire un alesaggio, o preriscaldare prima della formatura—riscaldare l'intero pezzo in un forno è spesso il modo più lento e meno preciso per farlo.
Il riscaldamento a induzione delle bielle inietta energia direttamente nel metallo nella zona esatta che ne ha bisogno. Nessuna attesa per il forno. Nessun riscaldamento di sezioni che non richiedono trattamento termico. Il campo elettromagnetico si accoppia con il materiale conduttivo dell'asta e genera calore internamente, lo stesso principio trattato nel ns fondamenti di riscaldamento a induzione guida.
Per la produzione, i vantaggi pratici si accumulano rapidamente: tempi di ciclo più brevi rispetto alla lavorazione in forno batch, minore ossidazione grazie alla riduzione del tempo a temperatura, e una più facile integrazione in celle automatizzate con presse, robot, e stazioni di raffreddamento. Il problema è che la geometria della biella non perdona una progettazione sciatta del processo. Una bobina decentrata, la frequenza sbagliata, o un componente che devia di mezzo millimetro può trasformare un processo ripetibile in un generatore di scarti.
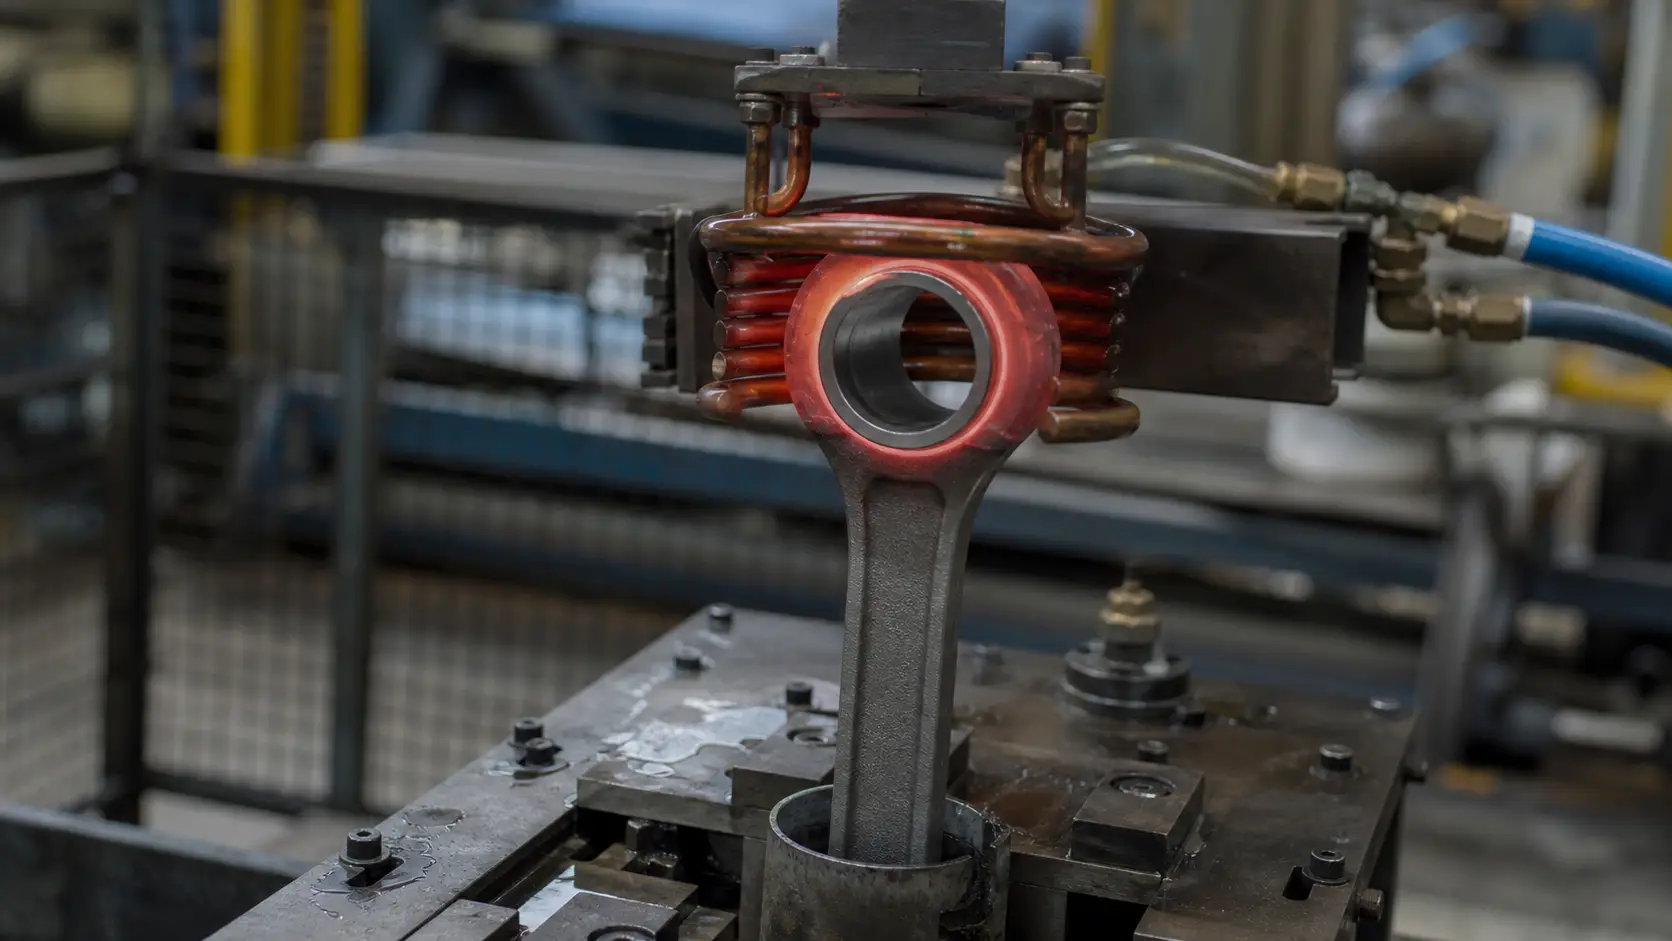
Perché l'induzione per le bielle
Le bielle richiedono calore localizzato. L'accoppiamento a pressione richiede che la sede sia calda ed espansa mentre il resto della biella rimane freddo. L'indurimento mira a una superficie di usura specifica. Il preriscaldo della forgiatura vuole una temperatura uniforme attraverso una sezione di spessore variabile 8 mm a 35 mm all'interno della stessa parte.
Una fornace tratta l'intera barra come un'unica massa termica. Ciò significa un tempo di ciclo più lungo, maggiore ossidazione, e assorbimento di calore in aree che erano già nella condizione finale. L'induzione capovolge questo. La bobina circonda la zona che conta. L'energia entra nel metallo direttamente in quella zona. Tutto il resto rimane a temperatura ambiente o quasi ambiente.
Tre condizioni rendono l'induzione la scelta giusta per il lavoro sulle bielle:
- La zona riscaldata è una alesatura, una sezione terminale, o una sede del cuscinetto—non l'intera biella. L'induzione accoppia precisamente dove viene posizionata la bobina.
- Il tempo del ciclo è importante. Un ciclo di riscaldamento di 12 secondi integrato in una cella di pressatura è migliore che estrarre le bielle da un vassoio del forno ogni 40 minuti.
- La ripetibilità pezzo-per-pezzo è imprescindibile. Una ricetta con tempo-potenza con feedback del pirometro produce lo stesso risultato termico su biella #1 e biella #10,000.
Applicazioni comuni
Il riscaldamento a induzione supporta quattro principali operazioni con le bielle. Ognuna ha obiettivi di temperatura diversi, diversi approcci della bobina, e diversi controlli di qualità.
- Montaggio a caldo e assemblaggio termico. La sede viene riscaldata per espandersi di 0,05–0,15 mm, abbastanza da inserire una boccola, manicotto, o la pista del cuscinetto senza forzare con la pressa. Il riscaldamento circonferenziale uniforme è l'obiettivo principale: una differenza di temperatura di 20°C attraverso la sede può inclinare l'inserto o lasciare la sede fuori forma dopo il raffreddamento. Una bobina che circonda la testa della biella, un pirometro puntato verso la parete del foro, e un supporto che centra il foro nella bobina è l'allestimento standard. Per maggiori informazioni su questa applicazione, vedere il nostro selettore di attrezzature per calettatura a caldo guida.
- Trattamento termico localizzato. Le bielle a volte necessitano di indurimento, rinvenimento, o di distensione su superfici specifiche—fori per perni, sedi dei cuscinetti, zone di contatto, o sezioni rinforzate localmente. L'induzione riscalda solo quelle superfici alla temperatura di austenitizzazione, seguite da una spruzzata di tempra temporizzata. Il resto della biella rimane sotto la temperatura di trasformazione. Questo preserva la durezza complessiva mentre mette la durezza dove avviene l'usura.
- Supporto alla forgiatura e alla formatura. Nelle linee in cui le bielle vengono formate a caldo, ri-schiacciate, o dimensionate, l'induzione porta il billette o la preforma alla temperatura di forgiatura in pochi secondi. La rapida salita riduce la formazione di scaglie rispetto all'immersione prolungata in fornace. La densità di potenza e l'abbinamento dello spessore della sezione sono critici: una sezione a traliccio sottile si surriscalderà molto prima che una testa grossa e spessa raggiunga la temperatura di forgiatura se la frequenza e la potenza non sono regolate in base alla distribuzione della massa.
- Brazing e giunzione. Alcuni progetti di barre richiedono giunzioni brasate o accessori ausiliari. L'induzione fornisce calore all'area della giunzione senza riscaldare l'intero assemblaggio, a condizione che la bobina possa accedere alla giunzione e che l'accoppiamento sia coerente.
Variabili chiave del processo
Quattro variabili controllano il risultato. Interagiscono: se modifichi uno, di solito devi rivedere anche gli altri.
Frequenza. Le frequenze basse fanno penetrare la corrente più a fondo nella sezione trasversale della parte. Le frequenze alte concentrano il calore sulla superficie. Le bielle coprono un'ampia gamma di spessori della sezione all'interno di una singola parte, quindi la scelta della frequenza è un atto di equilibrio. La tabella sottostante fornisce un punto di partenza per comuni compiti di riscaldamento delle bielle.
| Applicazione | Sezione Tipica | Gamma di Frequenza Raccomandata | Obiettivo di Riscaldamento |
|---|---|---|---|
| Montaggio a pressione del foro del piccolo capo | Parete sottile, 3–8 mm | 30–100 kHz | Riscaldamento rapido dalla superficie alla media parete, espansione circonferenziale uniforme |
| Raccordo per riduzione del foraggio a estremità grande | Muro medio, 5–15 mm | 10–50 kHz | Penetrazione più profonda per espansione uniforme attraverso sezioni più spesse |
| Indurimento del canone o del sedile del cuscinetto | Strato superficiale, 0.5–2 mm di profondità del cassino | 50–200 kHz | Apertura superficiale, transizione di tempra rapida |
| Preriscaldamento di forgiatura (barra o cantone intera) | Variabile, fino a 35 mm | 1–10 kHz | Riscaldamento attraverso il trave con gradiente superficiale-nucleo minimo |
| Alleviamento delle sollecitazioni da trave o sezione a natele | Moderato, 4–12 mm | 10–30 kHz | Riscaldamento a profondità moderata sotto trasformazione, immersione controllata |
Sbagliare la frequenza si nota subito. Troppo alta e la superficie si surriscalda mentre il muro medio resta freddo. Troppo bassa e il ciclo si allunga, il calore si diffonde nelle aree adiacenti, e la produttività cala. Per una spiegazione più approfondita su come la frequenza influisce sulla profondità del riscaldamento e sul accoppiamento, vedere il nostro scelta della frequenza per il riscaldamento a induzione guida.
Livello di potenza e tempo di riscaldamento. Questi due vanno di pari passo. Alta potenza + poco tempo ti dà un riscaldamento rapido della superficie con forti gradienti termici. Potenza inferiore + Un tempo più lungo consente alla conduzione di uniformare il profilo di temperatura, ma riduce il rendimento e può diffondere il calore oltre la zona target.
Non esiste un'impostazione universale della potenza. Il valore deriva dalla massa del pezzo, temperatura target, tempo di ciclo, e dall'efficienza della bobina, non da un valore di catalogo. L'accoppiamento a pressione bilancia l'espansione rapida contro il surriscaldamento della superficie. La tempra richiede un aumento rapido con minimo ritardo prima della tempra in bagno. La forgiatura necessita di un tempo di mantenimento sufficiente affinché il nucleo raggiunga la temperatura senza che la superficie bruci. Per indicazioni sulle dimensioni, vedere il nostro Selezione della potenza per il riscaldamento a induzione guida.
Materiale e condizioni precedenti. Le bielle sono in acciaio forgiato, metallo in polvere, acciaio legato, e materiali fusi. Resistività elettrica, comportamento magnetico, contenuto di carbonio, e le condizioni del trattamento termico precedente influiscono sul modo in cui la parte si accoppia con il campo di induzione.
Gli acciai magnetici si riscaldano in modo efficiente al di sotto della temperatura di Curie. Sopra, il comportamento dell'accoppiamento cambia e la velocità di riscaldamento cambia. Questa transizione avviene a metà ciclo e influisce su ogni canna allo stesso modo, se il processo è convalidato. Senza un controllo della temperatura a circuito chiuso o una ricetta comprovata di tempo-potenza, la transizione di Curie crea variazioni da barra a barra difficili da tracciare e ancora più difficili da correggere.
Controllo della temperatura. I pirometri a infrarossi sono la soluzione di produzione più comune, ma sono efficaci solo quanto lo è la loro configurazione. La variazione di emissività dovuta a ossidazione superficiale, residui di olio, o angolo di visualizzazione può spostare la lettura di decine di gradi. Un pirometro puntato alla parete esterna del foro mentre la superficie interna critica è in ritardo dà un falso senso di controllo.
Durante lo sviluppo del processo, verificare la distribuzione della temperatura con pezzi di prova sacrificiali. Vernice termica, termocoppie incorporate, o l'ispezione metallurgica post-ciclo rivelano ciò che il pirometro non rileva. L'obiettivo è una finestra convalidata in cui la lettura del pirometro corrisponde in modo affidabile alla temperatura effettiva nel punto che conta.
Progettazione della bobina e gestione dei pezzi
I biella non sono semplici cilindri. La geometria offset, cambio di distribuzione della massa, e caratteristiche vicine—fori per bulloni, linee di divisione del cappuccio, sezioni sottili della rete—tutte sottraggono calore dalla zona obiettivo o creano punti caldi localizzati. Il progetto della bobina deve tenere conto di ciascuna di queste caratteristiche.
Forma della bobina e accoppiamento. Il riscaldamento del foro utilizza tipicamente una bobina che circonda l'estremità della barra. La bobina circonda l'area del foro e la riscalda uniformemente lungo la circonferenza. Le bobine interne funzionano dove l'accesso lo permette e il diametro del foro è abbastanza grande. Le bobine sagomate mirano a una regione evitandone un'altra—utile quando c'è un boss di bullone 6 mm dalla zona riscaldata e non deve raggiungere i 200°C.
La distanza di accoppiamento conta più di quanto la maggior parte degli utenti alle prime armi si aspetti. Un 0.5 uno spostamento di mm nel gap tra bobina e pezzo cambia l'accoppiamento elettromagnetico e modifica il modello di riscaldamento. Gli effetti di bordo ai bordi della bobina possono creare bande calde o bande fredde. Gli angoli e le sezioni sottili concentrano la corrente e si surriscaldano più rapidamente rispetto alle sezioni adiacenti più spesse. Ognuno di questi comportamenti è prevedibile e gestibile con la geometria della bobina appropriata. Per i principi di progettazione, vedere il nostro progettazione bobine ad induzione guida.
Fissaggio e posizionamento ripetibile. Piccoli spostamenti di posizione creano differenze di temperatura misurabili. Questo è particolarmente impietoso quando il gioco tra la bobina e il pezzo è ridotto o quando si riscalda solo un'estremità dell'asta. Il dispositivo deve posizionare l'asta utilizzando riferimenti ripetibili—centro della boccola, faccia laterale, orientamento del cappuccio, profondità di inserimento.
Se la linea gestisce più dimensioni di aste, prevedere fin dall'inizio utensili a cambio rapido o posizioni della bobina regolabili. Aggiungere flessibilità in seguito con retrofit costa di più.
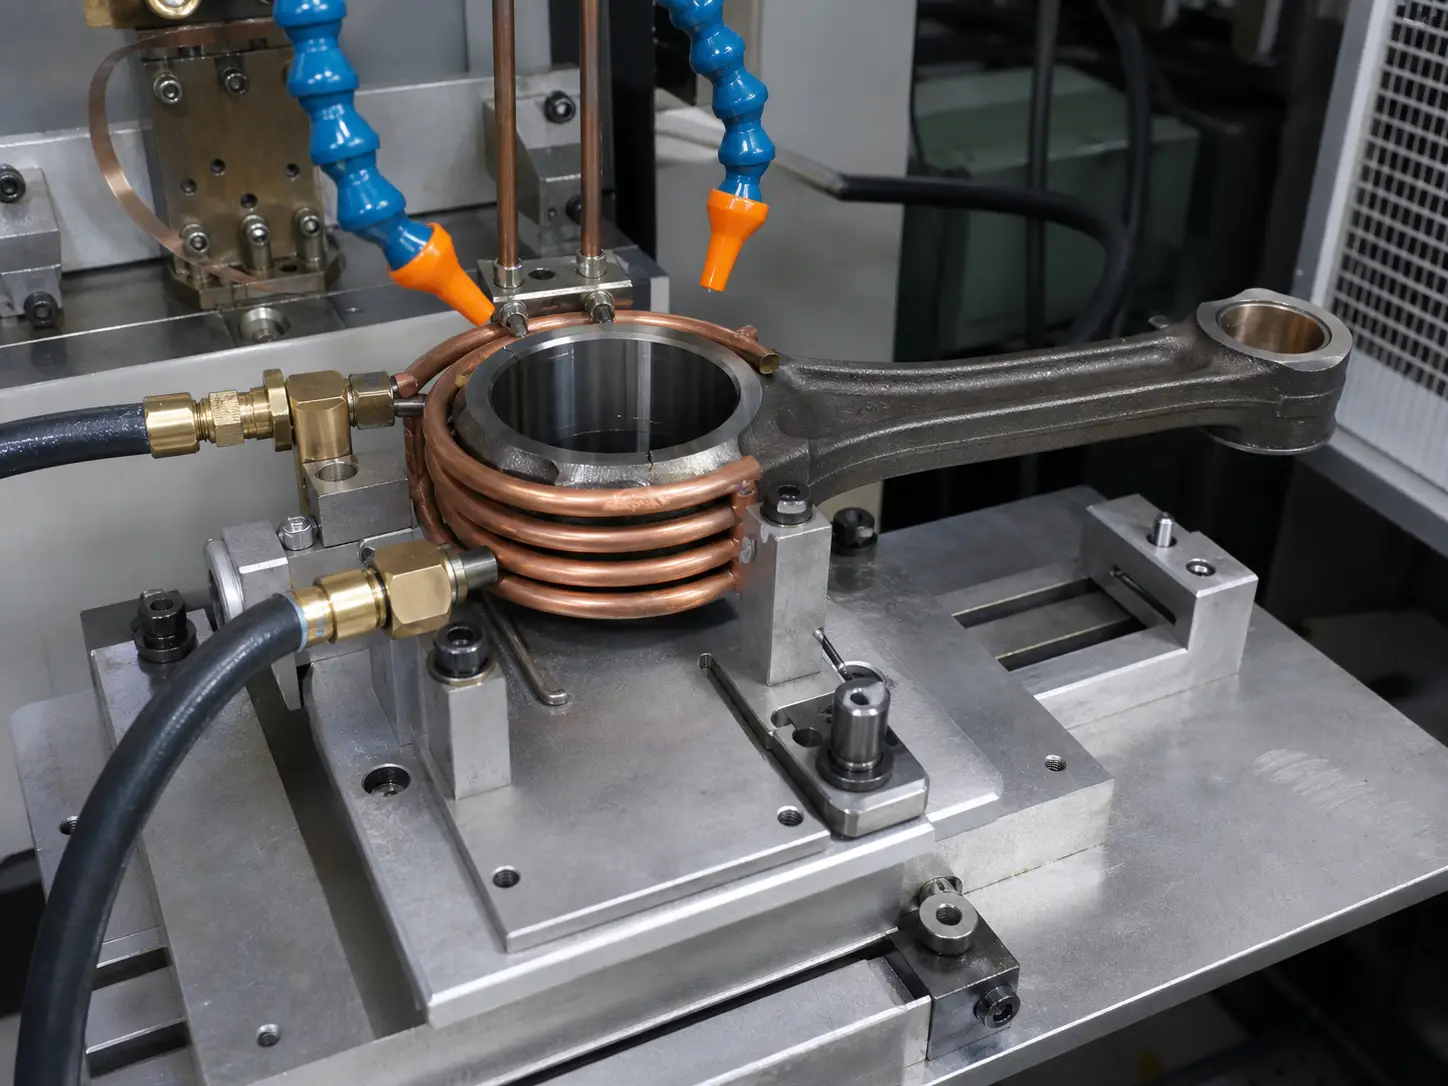
Acqua di raffreddamento. Bobine di induzione, alimentatori, barre collettrici, e i trasformatori necessitano tutti di un raffreddamento controllato. Le bobine compatte che eseguono cicli di lavoro elevati su una linea di biella sottopongono a un notevole carico termico il circuito di raffreddamento. Il raffreddamento sottodimensionato porta al surriscaldamento della bobina, rottura dell'isolamento, e tempi di inattività non pianificati.
Un design adeguato sistema di raffreddamento ad acqua per riscaldamento a induzione controlla la portata, pressione, conduttività, temperatura, e filtrazione. Se l'hardware di tempra condivide il circuito di raffreddamento, considerare il carico termico aggiuntivo dal ritorno del temperante.
Rischi di qualità e come ridurli
Un processo di induzione convalidato è ripetibile. Uno non convalidato è costantemente negativo. Quattro rischi si manifestano più spesso nel lavoro della biella.
Distorsione della alesatura. Il riscaldamento circonferenziale non uniforme espande l'alesatura in modo non uniforme. Diventa fuori tondo durante il riscaldamento e rimane fuori tondo dopo il raffreddamento. Centrare l'alesatura nella bobina. Usare una geometria della bobina che garantisca un riscaldamento uniforme su tutta la circonferenza. Controllare la velocità di riscaldamento: superare la temperatura target di 30°C perché il pirometro era mal posizionato trasforma una buona parte in scarto. Convalidare con la misurazione del foro dopo il riscaldamento sui campioni del primo pezzo, non solo sul display del pirometro di produzione.
Per il montaggio a caldo a interferenza, l'obiettivo non è solo raggiungere la temperatura. Il foro deve avere sufficiente espansione per un montaggio pulito, tornando alla specifica di circolarità dopo il raffreddamento. Questi due requisiti talvolta vanno in direzioni opposte e devono essere bilanciati durante lo sviluppo del processo.
Variazione della durezza. Punti deboli, durezza eccessiva, profondità della cassa ridotta, o crepe: tutto risale a un riscaldamento irregolare, spegnimento incoerente, o variazione materiale. Il sistema di raffreddamento merita la stessa attenzione ingegneristica della bobina. Modello di spruzzo, portata, pressione, concentrazione e temperatura del quentant, e il ritardo tra lo spegnimento e il raffreddamento influiscono tutti sulla microstruttura finale.
Quando il processo assomiglia a un indurimento localizzato di una superficie di alesaggio o di un cuscinetto, rivedere difetti comuni della tempra a induzione durante lo sviluppo fa risparmiare tempo in seguito.
Surriscaldamento e crescita del grano. Le bielle sono soggette a carichi ciclici. Temperature eccessive o tempo prolungato a temperatura degrada le proprietà meccaniche, fa crescere la struttura del grano oltre le specifiche, e aumenta la formazione di ossido. Il surriscaldamento spesso inizia in modo innocente: un operatore aumenta la potenza o aggiunge un secondo di tempo di riscaldamento per compensare una bobina usurata, un pezzo sporco, o una struttura di supporto che si è spostata. Una ricetta bloccata con una finestra di processo convalidata impedisce che questi aggiustamenti diventino la nuova normalità.
Contaminazione superficiale. Petrolio, Liquido refrigerante per lavorazione meccanica, Antiruggine, o la formazione di ossido superficiale cambia come il pezzo si accoppia con la bobina e come il pirometro legge la superficie. La contaminazione produce anche fumo, depositi sulla bobina, e emissività incoerente. I pezzi devono entrare nella stazione a induzione puliti e asciutti. Il controllo del processo a monte durante il lavaggio o la lavorazione è importante quanto l'equipaggiamento per induzione stesso.
Selezione dell'attrezzatura
La selezione dell'attrezzatura inizia con la parte, non al catalogo. Il fornitore ha bisogno del disegno dell'asta, specifica del materiale, dimensioni della zona riscaldata, temperatura target, tempo di ciclo, e l'ambiente di produzione prima di consigliare una configurazione.
Alimentatore. Adattare la gamma di frequenza e potenza all'applicazione. Verificare la valutazione del ciclo di lavoro rispetto al tasso di produzione. Guarda oltre i kilowatt di picco: capacità di corrispondenza del carico, opzioni di controllo a circuito chiuso, memorizzazione di ricette per più dimensioni di aste, Integrazione PLC, e la segnalazione diagnostica determinano tutti se il sistema funziona in modo stabile o diventa un problema di manutenzione.
La gestione delle ricette è importante quando la linea produce più di un tipo di biella. Gli operatori selezionano il programma corretto per ciascun numero di pezzo. I parametri critici rimangono bloccati. L'alternativa—la regolazione manuale per lotto—produce esattamente il tipo di variazione che l'induzione dovrebbe eliminare.
Automazione e integrazione. Il riscaldamento della biella raramente avviene da solo. Il sistema di induzione comunica con le presse, robot, i nastri trasportatori, e stazioni di raffreddamento. Rilevamento della presenza di parti, verifica della temperatura, e la registrazione dei dati del ciclo impediscono che le parti difettose raggiungano l'assemblaggio. Mappa la sequenza completa: caricamento, posizionamento, riscaldamento, trasferimento, assemblaggio o tempra, scarico, prima di impegnarsi nelle specifiche dell'attrezzatura. Un ciclo termico di 6 secondi che alimenta una pressa da 12 secondi va bene. Un ciclo di riscaldamento di 14 secondi prima di una pressa di 8 secondi rappresenta un collo di bottiglia.
Test dell'applicazione. Per processi nuovi o tecnicamente delicati, provare prima di acquistare. Utilizzare materiale di produzione reale, non campioni di laboratorio. Includere le dimensioni del caso peggiore: l'asta al foro massimo con uno spessore di parete minimo. Temperatura della mappa, misurare la durezza, controllare il foro prima e dopo il riscaldamento, verificare il tempo di ciclo in condizioni di carico realistico. Una giornata di test costa meno di una settimana di risoluzione dei problemi di un sistema specificato da una scheda tecnica.
Quando l'induzione ha senso
L'induzione è lo strumento giusto quando la biella necessita di velocità, localizzato, calore ripetibile e l'alternativa: la fornace, torcia, o resistenza: ti costa in termini di tempo di ciclo, deformazione, ossidazione, o controllo di processo.
— Solo la noia, sezione finale, oppure la sede del cuscinetto ha bisogno di calore. Il riscaldamento dell'intera asta comporta uno spreco di energia e il rischio di cambiamenti dimensionali nelle aree finite.
— Il tempo del ciclo è misurato in secondi, non minuti. Una teglia da forno richiede 30-40 minuti. Una bobina di induzione impiega 6-15 secondi.
— Il controllo dimensionale è rigoroso. L'induzione riscalda una zona. La distorsione post-raffreddamento è minore e più prevedibile rispetto al riscaldamento dell'intero forno.
— La ripetibilità da parte a parte non è negoziabile. Una ricetta convalidata con feedback della temperatura fornisce lo stesso risultato durante i turni, operatori, e stagioni.
L'induzione non è la soluzione quando il volume è molto basso, l'accesso alla bobina è impraticabile, o l'applicazione richiede un'immersione uniforme prolungata dell'intero componente. Per quei casi, il forno o il riscaldamento a resistenza è più adatto. Per la maggior parte dei lavori sulle bielle — inserimento a pressione di un boccola, indurire un alesaggio, pre-riscaldamento prima della formatura — l'induzione offre velocità e controllo che altri metodi non possono eguagliare. Per una visione più ampia di come l'induzione si inserisce nella produzione automobilistica, vedere il nostro riscaldamento a induzione per parti automobilistiche guida.
Chiave da asporto
Il riscaldamento a induzione delle bielle fornisce controllabilità, calore ripetibile esattamente dove il processo lo richiede: raccordo termoretraibile, indurimento, forgiatura, o assemblaggio. Il successo dipende dal fare bene quattro cose: frequenza abbinata allo spessore della sezione, una bobina sagomata per la geometria specifica della biella, un dispositivo che posiziona il pezzo nello stesso modo in ogni ciclo, e una finestra di temperatura convalidata che intercetta la deriva prima che colpisca i pezzi.
Domande frequenti
Q: Quali parti di una biella possono essere riscaldate a induzione?
Un: La boccola del piccolo occhiello, la boccola del grande occhiello, sedi dei cuscinetti, aree della boccola del perno, regione del cappello, e superfici di usura selezionate. La zona da riscaldare dipende dall'operazione—l'accoppiamento a caldo interessa le sedi dei fori, l'indurimento riguarda le superfici dei cuscinetti, e il preriscaldo per la forgiatura può coprire l'intera biella o una sezione specifica.
Q: L'induzione è adatta per l'accoppiamento a caldo della biella??
Un: Sì. È una delle applicazioni più comuni dell'induzione sulla biella. Il requisito principale è un riscaldamento uniforme della sede circonferenziale in modo che il boccola o la pista del cuscinetto scivoli senza forza eccessiva e la sede torni rotonda dopo il raffreddamento. Una bobina avvolgente, Fissaggio centrato, e la verifica del pirometro alla parete della canna sono la configurazione standard.
Q: Come scegliere la giusta frequenza di induzione per le bielle?
Un: Abbina la frequenza allo spessore della sezione della zona riscaldata e alla profondità di riscaldamento richiesta. Le boccole piccole con pareti sottili utilizzano tipicamente 30–100 kHz. Le boccole grandi con sezioni più spesse funzionano a 10–50 kHz. La cementazione superficiale dei sedi cuscinetto può richiedere 50–200 kHz. Il preriscaldo della forgiatura attraverso sezioni variabili utilizza frequenze più basse, tipicamente 1–10 kHz. Il test delle applicazioni con campioni di materiale di produzione è il modo più affidabile per confermare.
Q: Quali sono i principali rischi nel riscaldamento a induzione delle bielle?
Un: Distorsione del foro a causa di un riscaldamento irregolare, variazione della durezza dovuta a raffreddamento o controllo della temperatura non coerenti, surriscaldamento che degrada la microstruttura, e contaminazione della superficie che altera sia l'accoppiamento sia le letture del pirometro. Tutti e quattro i rischi sono gestibili con un corretto design della bobina, ricette validate, pezzi in ingresso puliti, e controlli di processo regolari.
Serve un processo di riscaldamento a induzione per bielle?
Inviaci il disegno del pezzo, specifiche materiali, temperatura target, e tempo di ciclo. Il nostro team di ingegneri esaminerà l'applicazione e raccomanderà una configurazione di riscaldamento a induzione per test o produzione.


