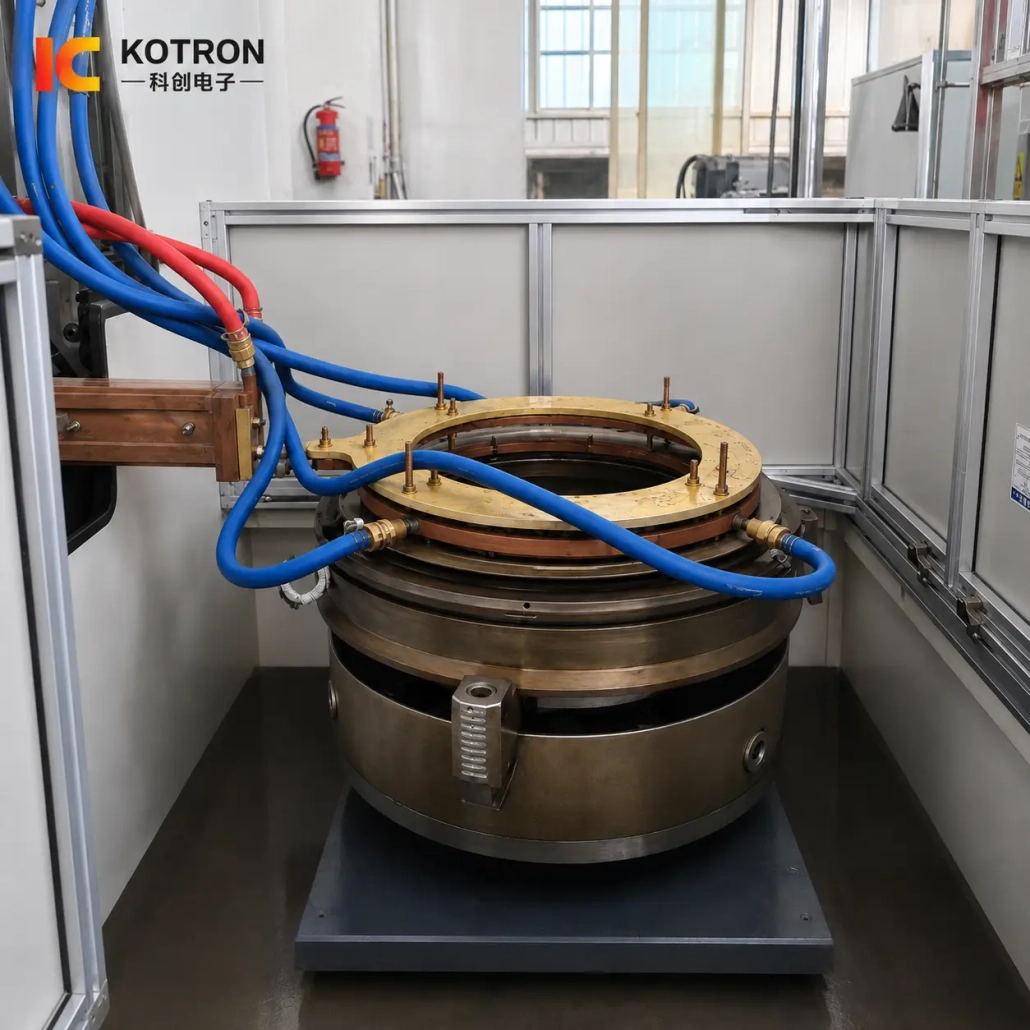
Macchina per la tempra a induzione della sede valvola di scarico
Ⅰ. Vedi Entrambe le macchine in funzione
Questo progetto utilizza due diverse configurazioni di macchina per indurimento ad induzione della sede della valvola di scarico.
Tempra ad induzione della sede della valvola di scarico a disco
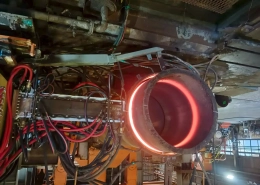
Il primo video mostra il componente più grande della sede della valvola sulla macchina a disco. Il pezzo è supportato orizzontalmente su una tavola rotante, con un grande induttore dedicato posizionato attorno all'area di lavoro conica.
Tempra ad induzione cono sede valvola di scarico – Macchina verticale
Il secondo video mostra le specifiche della sede della valvola più piccola sulla macchina verticale. Un induttore compatto riscalda l'area di lavoro richiesta, seguito direttamente dal raffreddamento.
Entrambe le macchine vengono utilizzate per l'indurimento della superficie conica delle sedi valvole, ma il loro orientamento del pezzo, metodo di supporto, le dimensioni dell'induttore e la disposizione di spegnimento sono diverse.
Ⅱ. Quale superficie viene indurita?
L'obiettivo è il superficie di lavoro conica anulare della sede della valvola di scarico.
Questa superficie entra in contatto con la valvola di accoppiamento durante il funzionamento ed è ripetutamente esposta alla pressione di contatto, impatto e usura. La tempra per induzione concentra il calore in quest'area di lavoro anziché riscaldare uniformemente l'intero corpo della sede della valvola.
Visto dall'alto, l'area trattata può apparire come una stretta fascia circolare. La sua geometria effettiva è a superficie anulare conica attorno alla sede della valvola.
La posizione, la larghezza e la geometria di questa superficie sono importanti durante la progettazione dell'induttore e l'impostazione della macchina. Una modifica nella geometria del cono può modificare la posizione richiesta dell'induttore anche quando il diametro complessivo del pezzo è simile.
Ⅲ. Macchina per tempra a disco per la sede della valvola più grande
In questo progetto, la specifica della sede della valvola più grande viene elaborata su una macchina per tempra rotativa a disco.
Il pezzo viene posizionato orizzontalmente sulla tavola rotante. Per un componente di grande diametro e relativamente pesante, questa disposizione fornisce un supporto diretto dal basso e un asse di rotazione stabile durante la lavorazione.
Un grande induttore circolare è posizionato sopra la sede della valvola. La sua sezione di riscaldamento efficace è progettata attorno all'area di lavoro conica anulare anziché utilizzare una bobina di scansione diritta convenzionale.
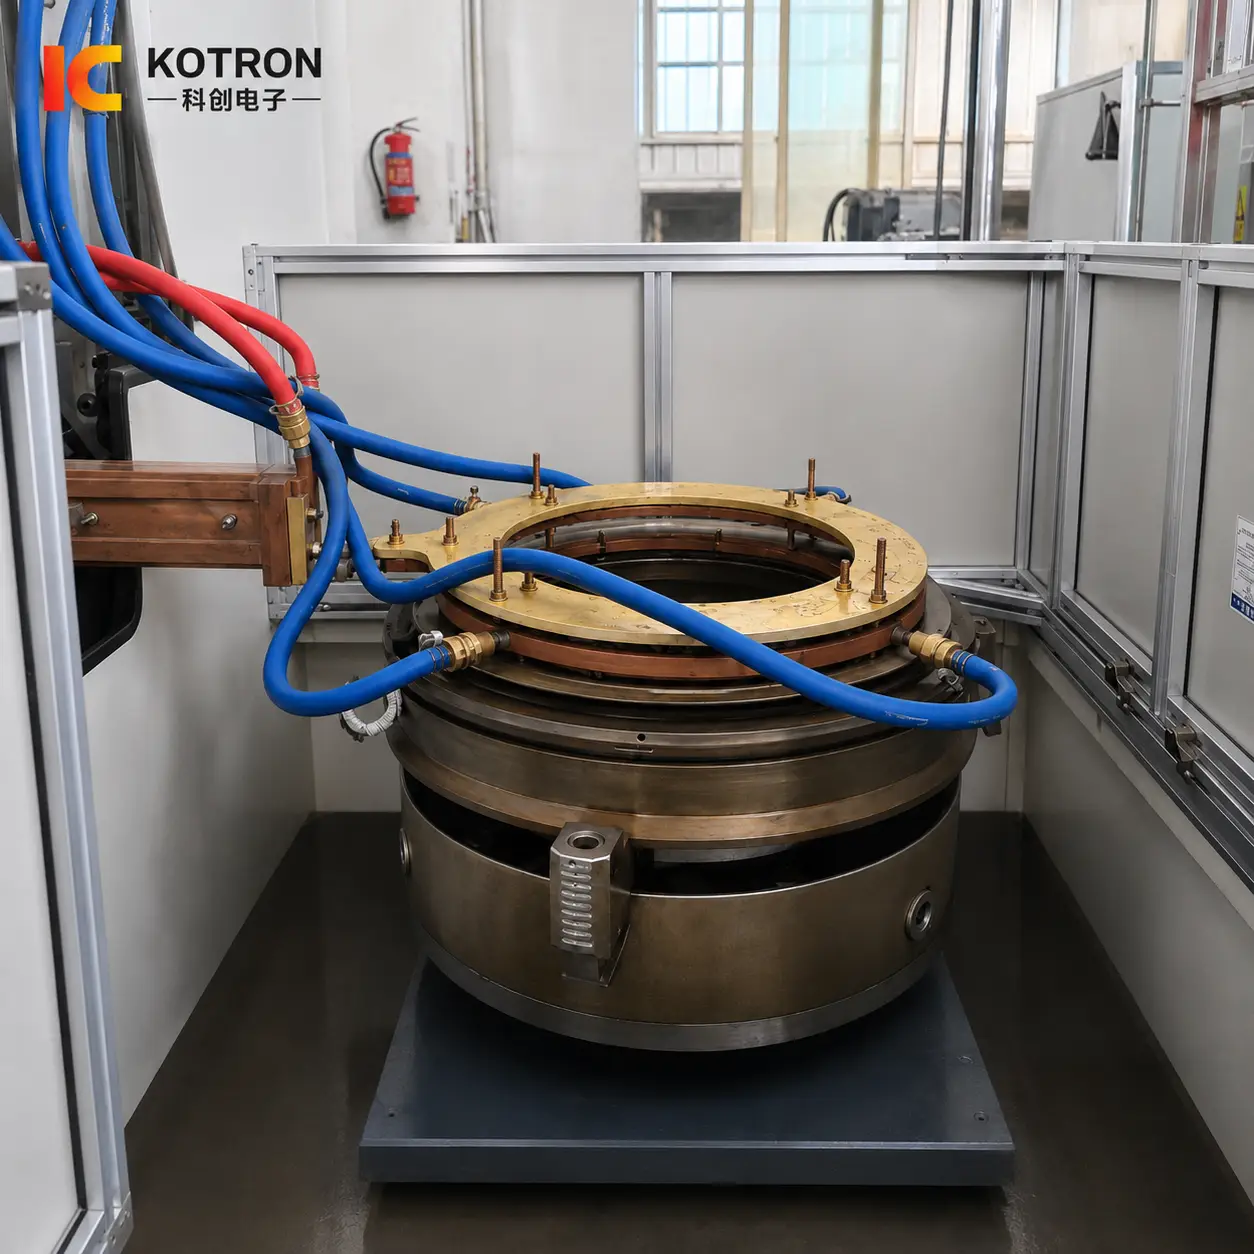
Macchina per tempra ad induzione della sede della valvola di scarico del tipo a disco
Durante il ciclo di indurimento, la tavola rotante controlla la rotazione del pezzo mentre l'induttore rimane nella posizione di lavoro richiesta.
La struttura della macchina non è quindi semplicemente una versione più grande dell'unità verticale. Il tavolo da lavoro, metodo di supporto, il dispositivo e l'induttore sono tutti sviluppati attorno alla componente orizzontale più grande.
Anche la posizione relativa tra l'induttore e il pezzo deve rimanere controllata. Su una grande parte circolare, i cambiamenti nello spazio attorno alla circonferenza possono influenzare l'accoppiamento elettromagnetico e alterare il modello di riscaldamento.
Per questa ragione, il supporto del pezzo e il posizionamento concentrico fanno parte del processo di tempra, non solo dettagli meccanici.
Ⅳ. Macchina per tempra verticale per la sede della valvola più piccola
La specifica della sede della valvola più piccola in questo progetto utilizza una macchina per tempra a induzione verticale.
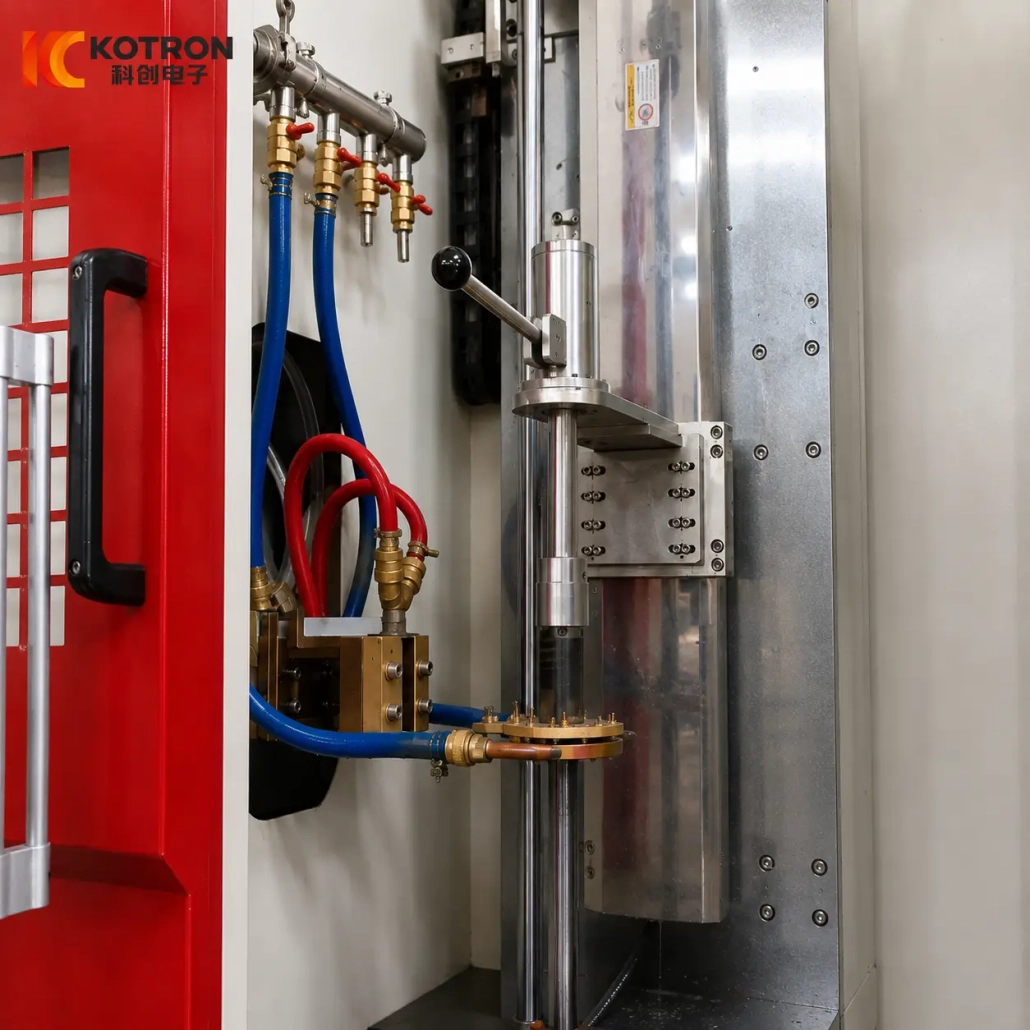
Invece di sdraiarsi su una grande tavola rotante orizzontale, il componente viene mantenuto in una stazione di lavorazione verticale compatta. Un induttore dedicato più piccolo è posizionato rispetto alla superficie di lavoro della sede della valvola attraverso il meccanismo verticale.
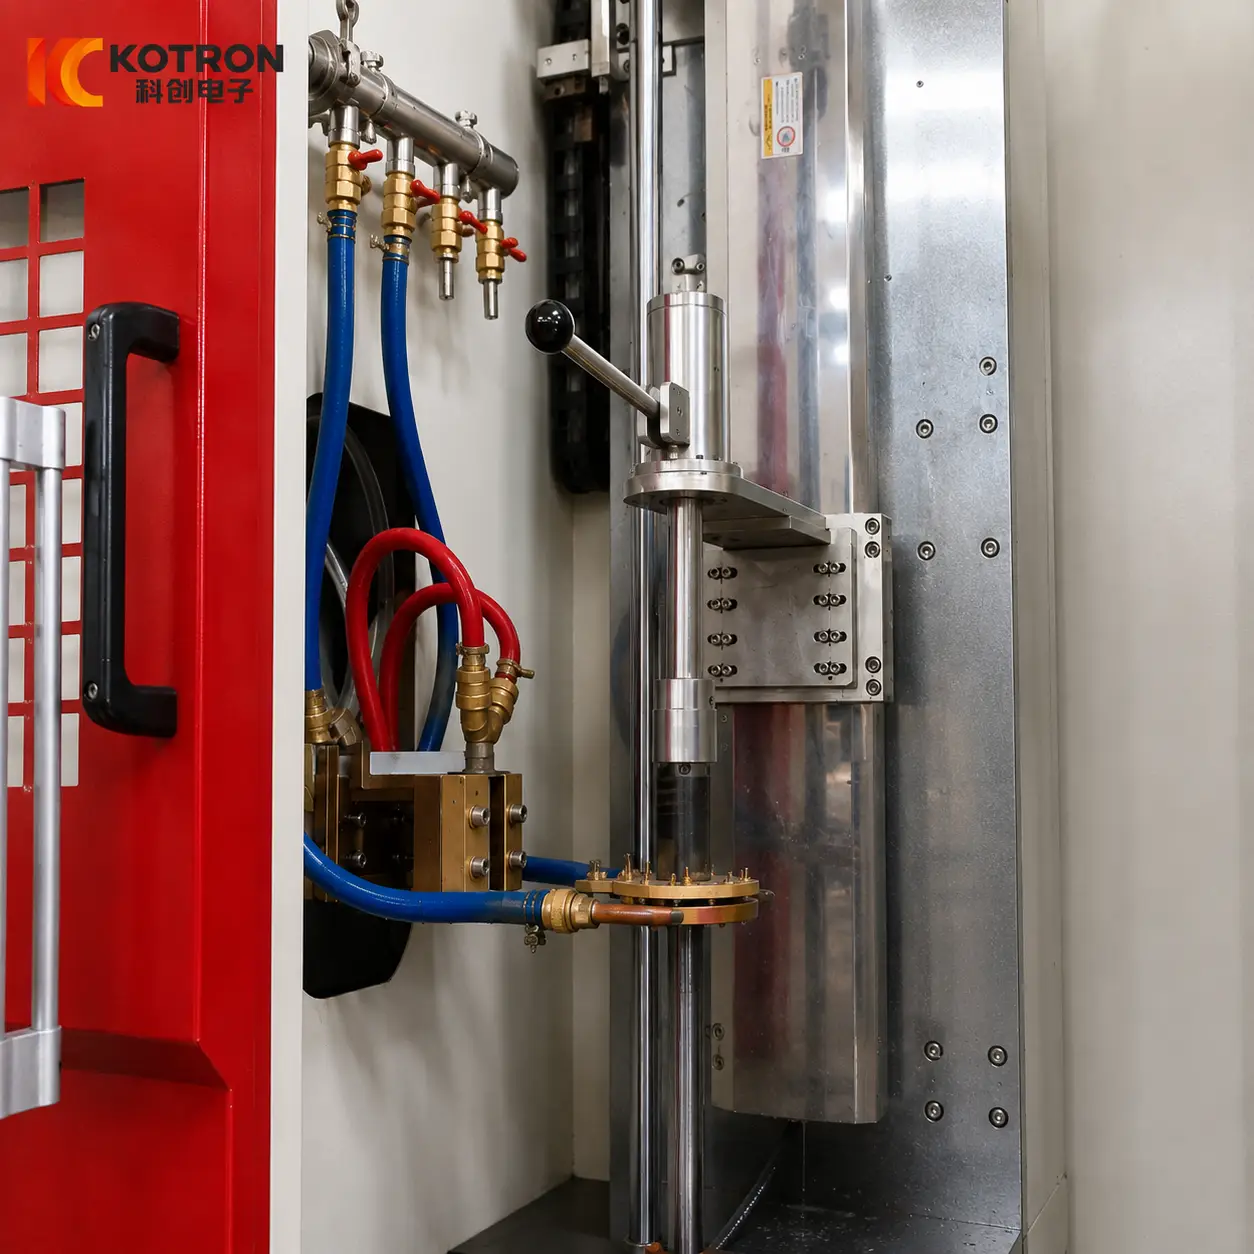
Macchina per tempra ad induzione della sede della valvola di scarico verticale
La configurazione verticale ha una propria direzione di bloccaggio, meccanismo di posizionamento, dimensioni dell'induttore e disposizione di spegnimento.
Il suo video di lavoro rende particolarmente chiaro anche il passaggio tra riscaldamento e raffreddamento. L'area selezionata viene prima riscaldata a induzione, e il liquido di raffreddamento viene quindi applicato direttamente sulla stessa zona di lavorazione.
Questa sequenza dal riscaldamento alla tempra è più importante che descrivere la macchina semplicemente come “compatta”. La struttura della macchina è stata sviluppata attorno al modo in cui viene trattenuta la parte più piccola, posizionati ed elaborati.
Non si tratta quindi solo di una versione ridotta della macchina a disco.
Ⅴ. Come viene controllato il ciclo di indurimento
L'indurimento ripetibile della sede della valvola dipende dal coordinamento di diverse operazioni.
Il pezzo deve essere prima posizionato e bloccato correttamente. L'induttore deve quindi raggiungere la posizione di lavoro stabilita rispetto alla superficie conica.
Diverse variabili lavorano insieme durante il ciclo.
Posizionamento del pezzo
La posizione relativa tra la sede della valvola e l'induttore deve rimanere entro le condizioni di processo stabilite.
Rotazione
La rotazione del pezzo è coordinata con il processo di riscaldamento in base alla configurazione della macchina e al metodo di tempra.
Potenza e tempo di riscaldamento
La potenza elettrica e la durata del riscaldamento determinano il modo in cui l'energia viene introdotta nella superficie di lavoro.
Spazio tra l'induttore e il pezzo
La distanza tra la sezione riscaldante effettiva e il pezzo da lavorare influisce sull'accoppiamento elettromagnetico e quindi sulla distribuzione del riscaldamento.
Tempi di spegnimento
Alla fase di riscaldamento segue il raffreddamento secondo la sequenza programmata. Ritardare o modificare questa transizione può influire sul risultato finale dell'indurimento.
Un tipico ciclo macchina può essere riassunto come segue:
Posizionamento → Bloccaggio → Posizionamento dell'induttore → Rotazione → Riscaldamento → Tempra → Ritorno
Le macchine a disco e quelle verticali non utilizzano necessariamente movimenti o tempi identici. Le loro disposizioni meccaniche sono diverse perché le parti stesse sono diverse.
Ⅵ. Design dell'induttore per la superficie conica della sede della valvola
L'induttore è una delle parti più specifiche del pezzo di questa attrezzatura.
Un diametro esterno maggiore richiede generalmente una dimensione dell'induttore corrispondentemente diversa, ma il diametro da solo non basta al design.
Contano anche i seguenti dettagli:
Il divario tra induttore e pezzo, a volte indicato come gap di accoppiamento, merita particolare attenzione.
L'obiettivo non è semplicemente quello di posizionare il conduttore di rame il più vicino possibile al pezzo da lavorare. La sezione di riscaldamento effettiva deve seguire la superficie richiesta con una relazione controllata rispetto alla parte.
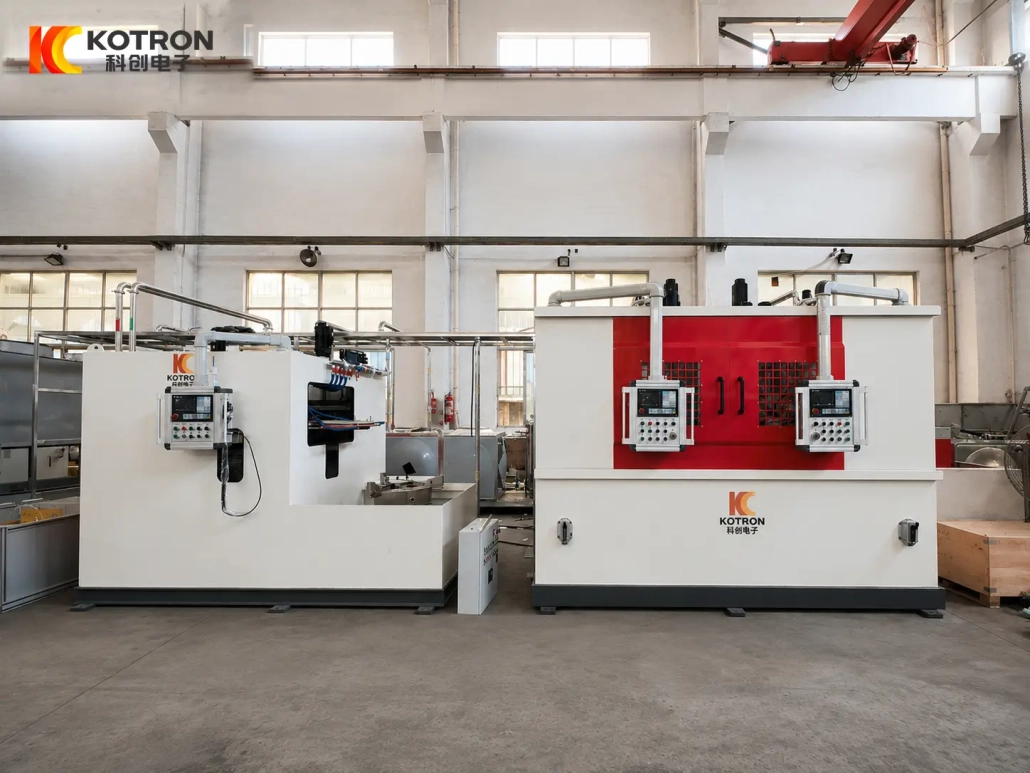
La differenza è visibile tra le due configurazioni della macchina. La macchina a disco utilizza un grande induttore circolare adatto alla sede della valvola più grande, mentre la macchina verticale utilizza un induttore molto più piccolo adatto al pezzo e allo spazio di lavorazione.
Anche le sezioni conduttive dell'induttore sono raffreddate ad acqua. La corrente ad alta frequenza passa attraverso il conduttore di rame mentre l'induzione elettromagnetica genera calore nel pezzo stesso.
Il modello di riscaldamento risultante dipende dalla combinazione di:
Geometria della sede della valvola + Geometria dell'induttore + Gap di Accoppiamento + Potenza + Frequenza + Rotazione + tempra
Questo è il motivo per cui un disegno reale del pezzo è più utile per la progettazione dell'induttore rispetto al solo diametro esterno.
Ⅶ. Potenza IGBT, Controllo DSP e coordinamento macchina PLC
Il sistema combina la conversione di potenza a induzione IGBT, Controllo della potenza digitale DSP e controllo macchina PLC.
Queste funzioni sono correlate, ma non sono la stessa cosa.
Lo stadio di potenza IGBT esegue la conversione di potenza ad alta frequenza richiesta dal circuito di riscaldamento a induzione.
Il controller DSP gestisce digitalmente l'alimentazione a induzione, compresa la regolazione della potenza e il controllo del funzionamento. A seconda della configurazione dell’alimentazione, parametri elettrici come la tensione, corrente, la potenza e la frequenza di uscita possono essere monitorate durante il funzionamento.
Il PLC coordina la sequenza della macchina.
Ciò può includere:
— Posizionamento del pezzo
— Bloccaggio
— Funzionamento a tavola rotante
— Movimento dell'induttore
— Avvio e arresto del riscaldamento
— Spegnimento
— Ritorno e asservimento della macchina
L'alimentazione riscaldante e le azioni meccaniche della macchina operano quindi come parti dello stesso ciclo di tempra programmato.
Dove è richiesta ulteriore tracciabilità del processo, il sistema può essere configurato anche con funzioni di monitoraggio dei parametri di processo, allarmi e informazioni storiche sulla produzione.
È utile separare chiaramente questi ruoli:
IGBT — conversione di potenza
DSP — controllo della potenza ad induzione
PLC — controllo della sequenza della macchina
L'obiettivo non è la sola presenza di tre tecnologie di controllo. Ciò che conta è la potenza elettrica, il movimento e il raffreddamento del pezzo seguono coerentemente il processo stabilito da una parte all'altra.
Ⅷ. Sistema di tempra completo per diverse specifiche della sede della valvola
L'attrezzatura mostrata in questa pagina è un sistema completo di tempra a induzione per sedi di valvole di scarico che utilizza configurazioni di macchine dedicate per diverse specifiche del pezzo.
In questo progetto, la sede della valvola più grande viene lavorata sulla macchina rotativa a disco, mentre il componente più piccolo viene lavorato sulla macchina verticale.
Il sistema può includere:
Le due macchine appartengono allo stesso progetto di tempra, ma ciò non implica che formino una linea di produzione automaticamente interconnessa.
Il loro scopo è quello di coprire diverse specifiche delle sedi delle valvole con strutture di macchine adatte alle parti reali.
Una macchina può elaborare diverse specifiche della sede della valvola?
Forse, entro il suo range meccanico ed elettrico. Sedi delle valvole diverse potrebbero comunque richiedere dispositivi separati, induttori e impostazioni di processo.
L'intera sede della valvola è indurita??
No. Il processo di indurimento è concentrato sull'area di lavoro conica specificata.
È possibile utilizzare lo stesso induttore per sedi di valvole diverse??
Non necessariamente. Dimensioni della sede della valvola, geometria del cono, la posizione di indurimento e il modello di riscaldamento richiesto influenzano tutti la progettazione dell'induttore.
Quali informazioni sono necessarie prima della progettazione dell'apparecchiatura?
Le informazioni iniziali più utili sono:
Disegno del pezzo
Materiale
Dimensioni esterne ed interne
Peso
Angolo del cono
Superficie di lavoro conica
Area di indurimento richiesta
Durezza superficiale
Profondità effettiva della custodia
Requisiti di produzione
Invia il disegno della sede della valvola di scarico
Fornisci il disegno del tuo pezzo, materiale, dimensioni e requisiti di tempra: valuteremo la configurazione della macchina, supporto, potenza di induzione, Frequenza, induttore e sistema di spegnimento per la sede della valvola.