
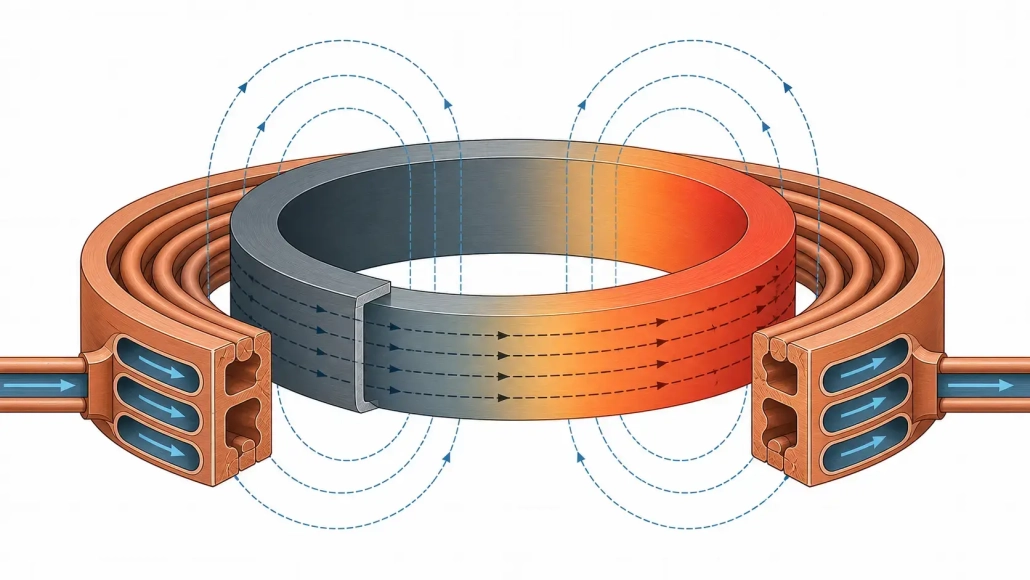
9 Fattori critici per il riscaldamento a induzione di grandi anelli: Padroneggiare la potenza, Progettazione della bobina & Controllo del processo
Riscaldamento a induzione per anelli di grandi dimensioni sembra facile su un foglio di processo. Riscaldare un anello d'acciaio a temperatura, mantenere, spegnere o assemblare. In officina, non funziona in questo modo.
Una pista portante di 2 metri pesa centinaia di chilogrammi. Il gap della bobina che ha funzionato su 300 Il prototipo mm si apre quando si ridimensiona la parte completa. Il cuscinetto del giradischi ha 3 mm di eccentricità, quindi il divario di accoppiamento vaga ad ogni rivoluzione. A metà turno l'ingresso dell'acqua di raffreddamento si è abbassato di 4°C e l'alimentatore inizia a ripiegarsi.
Niente di tutto questo è sulla stampa della parte. Ma tutto emerge nel modello di durezza, il tempo del ciclo, e il tasso di rifiuto.
Questo articolo tratta ciò che conta davvero: perché dimensionare l'alimentatore attorno alla zona riscaldata anziché in base al peso della parte, perché la frequenza e il tipo di bobina non possono essere scelti separatamente, ciò che fa sì che l’uniformità della temperatura mantenga o crolli, e perché spesso è il lato della movimentazione meccanica a decidere se la progettazione elettrica avrà successo.
1. Perché gli anelli di grandi dimensioni sono difficili da riscaldare
Un anello distribuisce la sua massa su un ampio diametro. Anche una sezione di parete modesta comporta un notevole volume riscaldato, e la geometria ti combatte su due fronti.
Prima, la circonferenza è lunga. Mantenere la temperatura anche da un lato all’altro dell’anello non è banale. Secondo, la larghezza radiale e lo spessore della parete creano i propri gradienti. L'OD è a temperatura mentre l'ID è ancora in ritardo. Oppure la superficie supera il limite prima che la parete centrale lo raggiunga.
Poi c'è la gestione. Una corona dentata per un cuscinetto di imbardata di una turbina eolica può pesare più di una tonnellata. Non puoi farlo scorrere manualmente in una bobina. L'apparecchiatura deve localizzarlo in modo ripetibile, il giradischi deve girare senza intoppi, e la bobina deve sopravvivere all'espansione termica, l'urto occasionale, e migliaia di cicli. Se la parte è scomoda da caricare, gli operatori lo caricheranno in modo incoerente. Caricamento incoerente, riscaldamento inconsistente.
La distorsione coglie gli ingegneri alla sprovvista, anche. Gli anelli di grandi dimensioni sono meno rigidi rispetto al loro diametro rispetto alle parti compatte. Il riscaldamento irregolare significa espansione irregolare, che può ovalizzare l'anello prima che raggiunga la temperatura. Alcuni millimetri di deformazione potrebbero non rovinare il pezzo, ma spostano il gioco tra bobina e pezzo abbastanza da modificare il modello di riscaldamento a metà ciclo.
2. Applicazioni comuni per il riscaldamento a induzione di grandi anelli
Il riscaldamento di grandi anelli si trova ovunque i pezzi circolari superino circa 500 mm di diametro. Ma l'obiettivo del processo guida tutto.
— Tempra di ingranaggi ad anello e corone di cuscinetti — Tempra superficiale o per contorno dei denti degli ingranaggi, piste, e dei percorsi dei rulli, dove la profondità delle scanalature e il controllo dei modelli sono le principali preoccupazioni
— Cuscinetto di rotazione e trattamento termico dell'anello di rotazione — cuscinetti di grande diametro per gru, escavatori, e turbine eoliche, spesso richiedendo la cementazione completa o la tempratura ad induzione di zone specifiche della pista
— Accoppiamento per interferenza di manicotti, accoppiamenti, e flange — espansione termica per l'assemblaggio, dove l'anello deve raggiungere una temperatura di espansione uniforme senza surriscaldamento, scalpello, o perdita di stabilità dimensionale
— Pre-riscaldamento prima della saldatura o del rivestimento — portare grandi anelli di tubi, flange, o sezioni di recipienti a pressione da preriscaldare alla temperatura prima delle operazioni di saldatura
— Distensione degli anelli fabbricati — Cicli di immersione a bassa temperatura per ridurre lo stress residuo dopo saldatura o lavorazione meccanica
— Brazatura di assiemi di anelli — Riscaldamento localizzato delle giunzioni brasate su assiemi circolari senza riscaldare l'intero componente
— Preriscaldamento alla forgiatura di semilavorati ad anello laminati — Portare le preforme ad anello alla temperatura di forgiatura per successive operazioni di laminazione o sagomatura
— Riscaldamento per riparazioni e rilavorazioni — Riscaldamento localizzato di anelli di grandi dimensioni in campo, come la rimozione dei cuscinetti o la raddrizzatura termica
Un ciclo di calettamento richiede un riscaldamento uniforme e lento, espansione controllata. Un ciclo di tempra di ingranaggi richiede un profilo preciso della profondità della carcassa e una rapida risposta al raffreddamento. L'alimentatore e la bobina che inchiodano l'uno mancheranno l'altro. Per una panoramica della fisica sottostante, vedere come funziona il riscaldamento ad induzione.
3. Selezione dell'alimentatore per il riscaldamento ad anello grande
L'errore più costoso? Acquistare un alimentatore a peso parziale.
Il peso indica la massa termica totale. Non dice nulla su dove deve andare il calore, quanto velocemente ci vuole per arrivarci, o quanta potenza perderai tra i terminali di uscita e la superficie della parte. Inizia con il zona riscaldata Invece: il volume di materiale che deve raggiungere la temperatura target all'interno del ciclo. Per riscaldare un anello del cuscinetto, questa è l'intera sezione trasversale. Per cementare una corona dentata, potrebbe essere l'esterno 3 mm dei fianchi e della radice del dente. La potenza parziale richiesta deriva dal calore specifico, massa della zona riscaldata, aumento di temperatura, e ha permesso il tempo di riscaldamento.
Ma ecco il problema. L'efficienza di accoppiamento tra la bobina e un anello grande raramente supera il 70–75% nella produzione. Se lo spazio tra la bobina è generoso per adattarsi alla variazione della parte, l'efficienza può scendere al di sotto 60%. Un 150 La richiesta di riscaldamento in kW della parte può richiedere a 250 kW di potenza in ingresso.
Oltre il numero di kW, l'alimentazione necessita della giusta gamma di frequenza per la dimensione dell'anello e lo spessore della parete, margine di ciclo di lavoro sufficiente per la cadenza di produzione, e un intervallo di adattamento del carico sufficientemente ampio da gestire l'oscillazione dell'impedenza man mano che l'anello si riscalda e le sue proprietà magnetiche cambiano. Per una discussione più approfondita sul dimensionamento, vedere Selezione della potenza per il riscaldamento a induzione.
Abbinamento della potenza al tasso di produzione
Una maggiore produttività aumenta il fabbisogno energetico. Se un anello deve raggiungere gli 850°C in 90 secondi invece di 4 minuti, la richiesta di energia scala quasi proporzionalmente. Ma i gradienti termici non scalano allo stesso modo. Un breve, il ciclo aggressivo può creare un ripido delta dalla superficie al nucleo che può essere accettabile o meno.
Per volumi inferiori, una immersione più lunga a una potenza inferiore spesso produce una migliore uniformità e dà ai controlli più tempo per rispondere. Il compromesso è tra il tempo del ciclo e il costo elettrico installato e le tariffe di domanda dell'utenza. In pratica, la decisione di solito si riduce a stabilire se la stazione di riscaldamento è il collo di bottiglia (spendere in energia elettrica) o le operazioni a valle lo sono (risparmiare energia elettrica, eseguire un ciclo più lungo).
4. Selezione della frequenza e profondità di riscaldamento
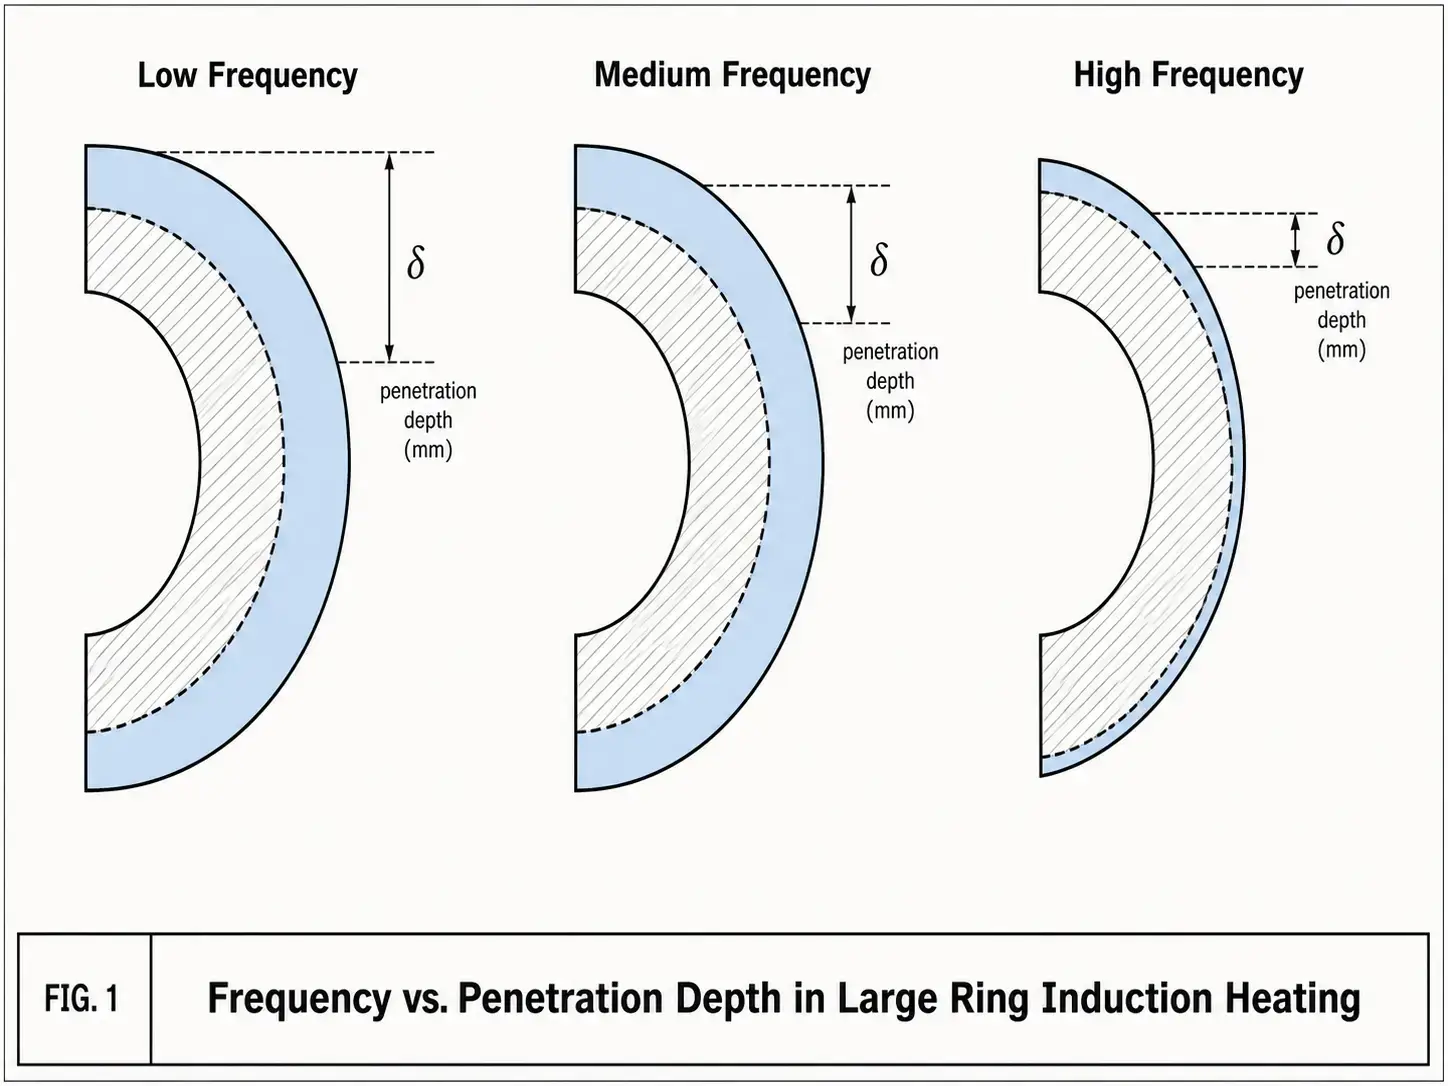
La frequenza determina quanto in profondità la corrente indotta penetra prima di decadere a circa 37% del suo valore in superficie — la profondità di riferimento δ. Frequenze più basse, riscaldamento più profondo. Frequenze più alte, meno profondo. Per anelli grandi, l'albero decisionale ha tre rami: solo superficiale, profondità del caso limitata, o riscaldamento completo.
Ecco come le bande si associano ai risultati reali negli anelli di acciaio:
| Gamma di frequenza | Profondità di penetrazione tipica (acciaio, caldo) | Ideale per |
|---|---|---|
| 1–10 kHz (Basso / Media) | 5–15 mm | Anelli spessi riscaldati, cementazione profonda, calettamento termorestringente di profilati pesanti |
| 10–50 kHz (Media / Alta) | 1.5–5 mm | Indurimento della corona dentata, indurimento delle piste dei cuscinetti, applicazioni generali di profondità del caso |
| 50–400 kHz (Alta) | 0.3–1.5 mm | Indurimento superficiale superficiale, anelli a parete sottile, profili a denti fini, riscaldamento di saldobrasatura localizzato |
Altre due cose contano nella pratica. Uno: quando l'acciaio attraversa la temperatura di Curie (intorno ai 770°C), diventa non magnetico e la profondità di penetrazione aumenta. Una frequenza che ti ha dato un riscaldamento superficiale durante la fase magnetica improvvisamente colpirà più profondamente. Ciò può aiutare per il riscaldamento interno e danneggiare il controllo preciso della profondità del case. Due: la frequenza e la geometria della bobina sono legate all'anca. Una data frequenza si comporta in un modo in una bobina circondante di grande diametro, in un altro modo in una piccola bobina di scansione. Sceglili insieme o non preoccuparti. Vedi scelta della frequenza per il riscaldamento a induzione per maggiori dettagli.
5. Opzioni di progettazione della bobina per grandi anelli
Una bobina che fornisce la giusta potenza e frequenza sulla carta può comunque fallire in produzione. Scomodo da caricare. Difficile da mantenere fresca. Troppo sensibile al posizionamento del pezzo. Per anelli grandi, la bobina è di solito la leva singola più importante sulle prestazioni del processo.
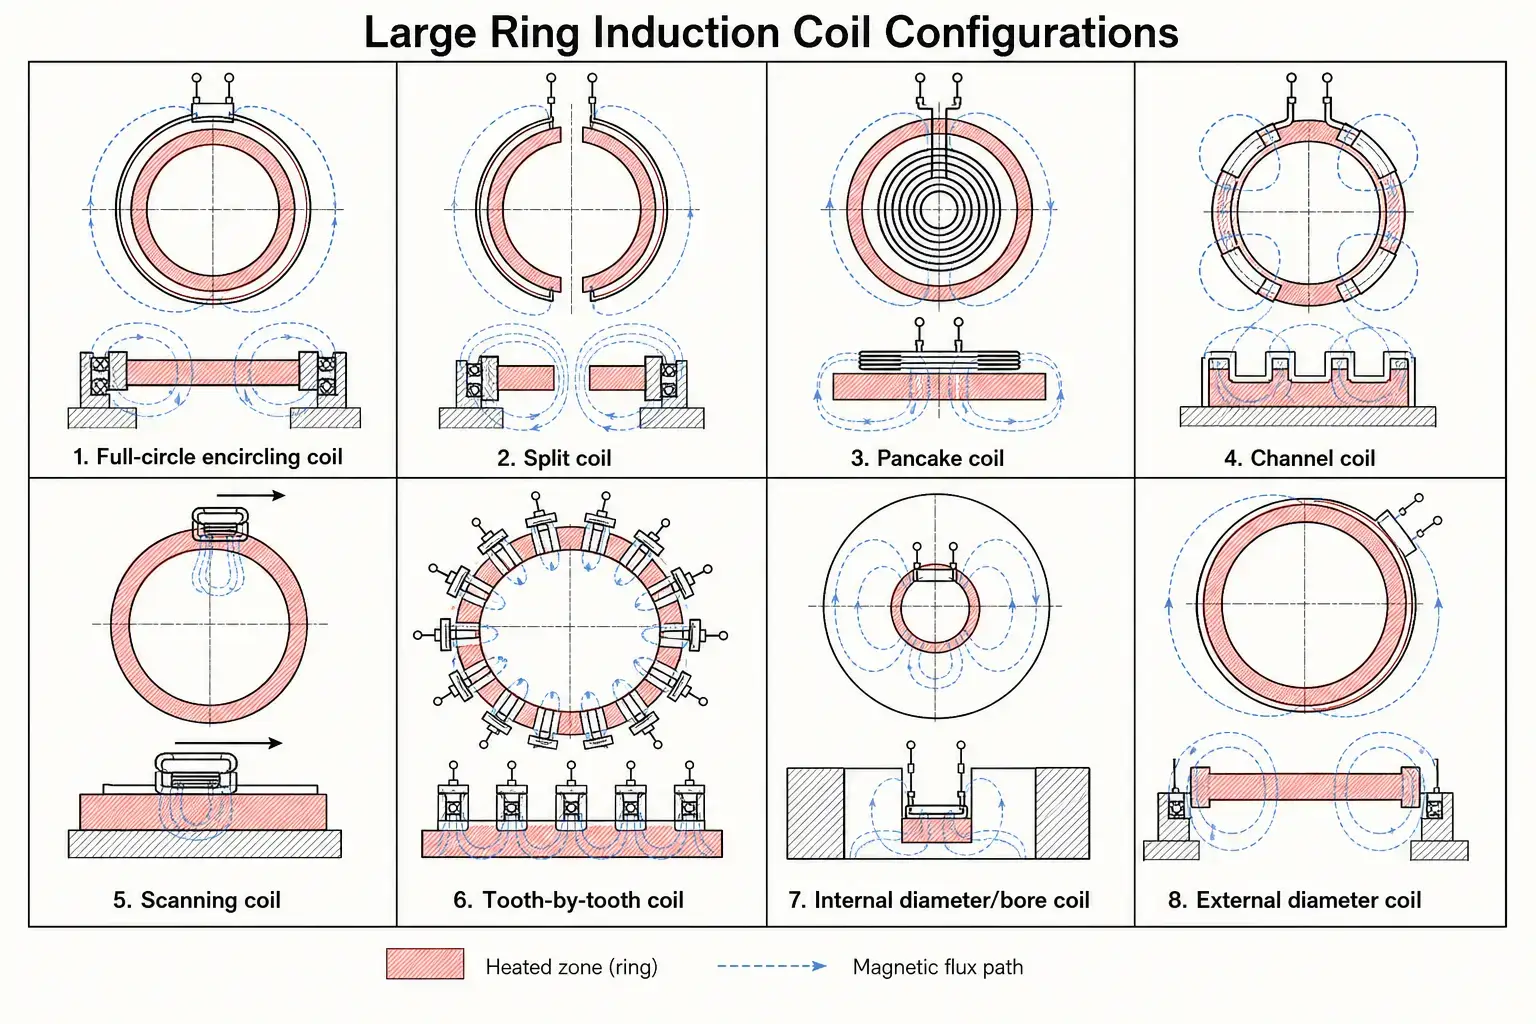
Il divario tra bobina e parte merita un discorso a parte. Un divario ridotto migliora l’accoppiamento e riduce la domanda di energia. Uno spazio più ampio rende tollerante il carico e tollera la variazione delle parti. Per anelli di produzione con tolleranza di fresatura sul diametro, lo spazio deve accogliere l'anello più grande del lotto senza contatto. Divario pratico minimo: 1.5–3 mm per anelli rettificati di precisione, 4–8 mm per forgiati o sgrossati. Ogni millimetro in più costa dal 3 all'8% in termini di efficienza di accoppiamento, di più alle frequenze più alte.
Non dimenticare la dilatazione termica. Un anello d'acciaio di 2 metri a 900°C cresce di circa 20–25 mm di diametro. La bobina accoglie quella crescita oppure il ciclo termina prima che il divario si chiuda a zero. Per ulteriori informazioni sui principi alla base della progettazione della bobina, vedere progettazione bobine ad induzione.
6. Uniformità della temperatura e controllo del processo
Per una corona dentata destinata alla tempra, ±15°C attorno alla circonferenza separa un modello coerente di HRC 58–60 da risultati sparsi e punti deboli. Le cause sono solitamente meccaniche, non elettrico.
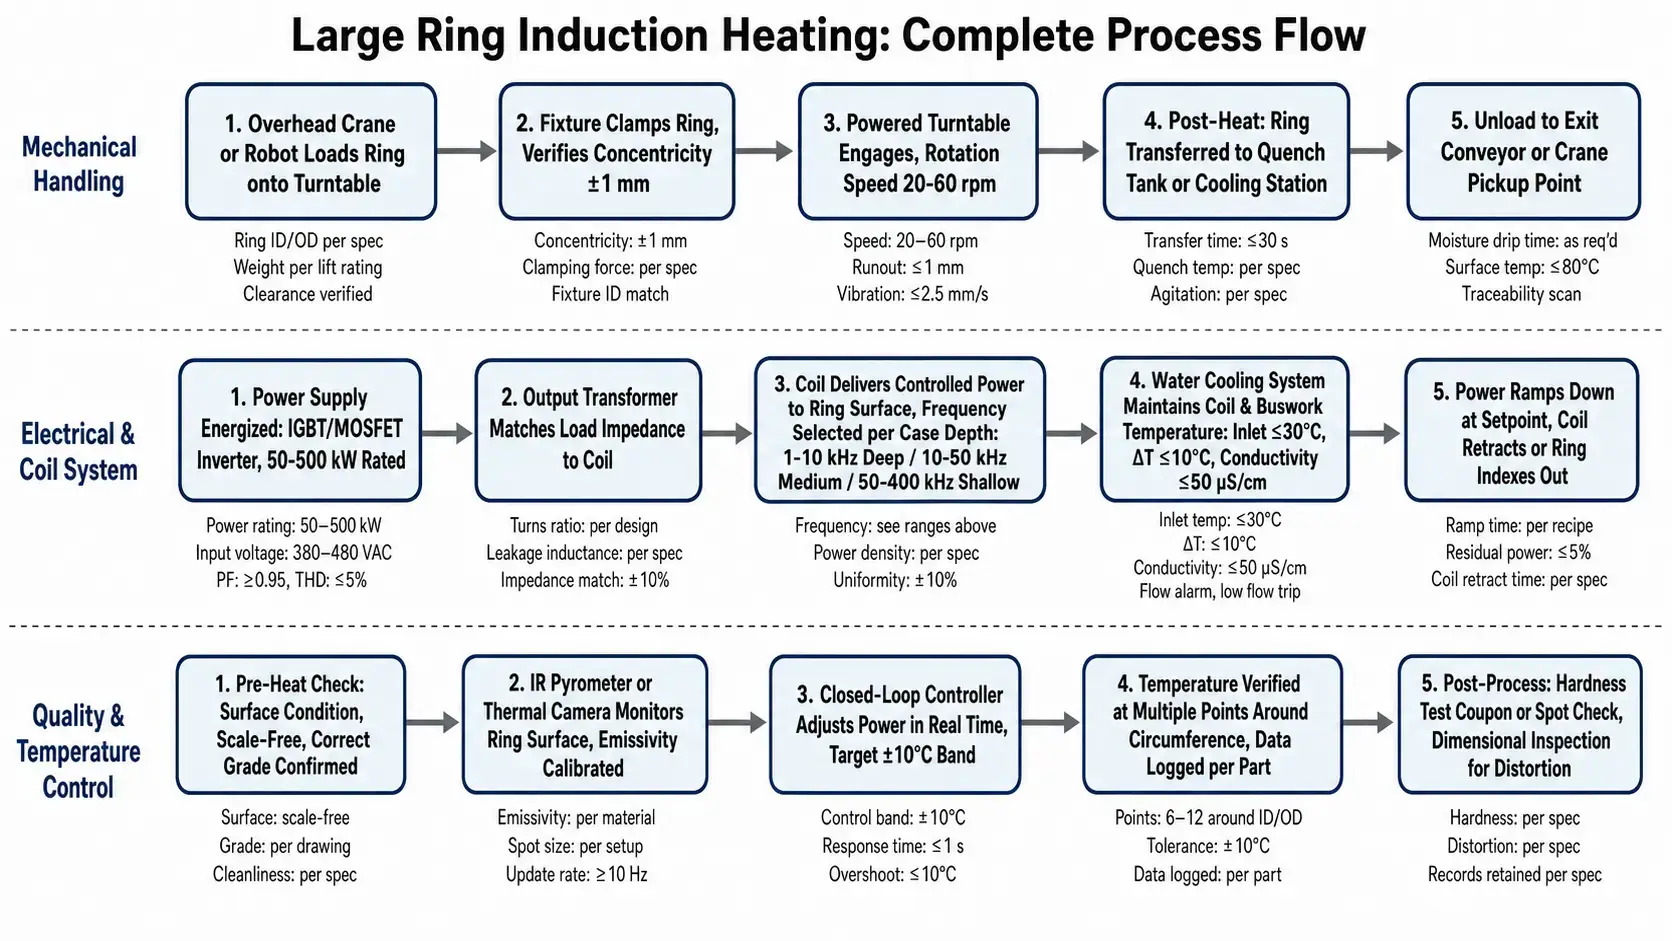
La distanza della bobina varia perché l'anello non è perfettamente rotondo o centrato. Il cuscinetto del piatto rotante è fuori controllo. L'anello era caricato a pochi millimetri di distanza. La rotazione è la soluzione standard: calcola la media della variazione locale nell'accoppiamento, gap, e perdita di calore. Obiettivo 20–60 giri al minuto per gli anelli inferiori 1.5 metri, più lento per diametri maggiori per mantenere gestibile la velocità superficiale. Troppo lento, ottieni zone calde e fredde discrete. Troppo veloce, l'attrezzatura diventa costosa.
La misurazione della temperatura merita aspettative realistiche. I pirometri IR dipendono dall'emissività, e l'emissività cambia con le condizioni della superficie, incrostazioni, temperatura, e angolo di visione. Un pirometro calibrato su acciaio pulito legge in modo errato su un anello incrostato. Le termocamere mostrano di più ma costano di più e necessitano di una linea di vista libera. Il percorso più affidabile: convalidare il pirometro o la telecamera contro termocoppie integrate durante lo sviluppo del processo, bloccare la ricetta, poi usare il sensore senza contatto per monitorare la produzione all'interno della finestra comprovata.
Il controllo della potenza a circuito chiuso aiuta quando la temperatura del pezzo in ingresso varia o l'acqua di raffreddamento cambia durante un turno. Ma non risolverà una bobina difettosa o un posizionamento sciatto. Se l'accoppiamento varia 20% intorno alla circonferenza, nessun ciclo di controllo produrrà un risultato uniforme. L'uniformità inizia con la bobina e l'apparecchio. I controlli si limitano a perfezionare ciò che offrono. Vedi difetti comuni della tempra a induzione per cosa succede quando l’uniformità viene meno.
7. Movimentazione meccanica, Rotazione, e Automazione
Su sistemi ad anello di grandi dimensioni, l'attrezzatura per la movimentazione spesso costa più dell'alimentatore e della bobina messi insieme. Determina inoltre se il processo viene eseguito allo stesso modo in 4 PM venerdì come durante la messa in servizio martedì mattina.
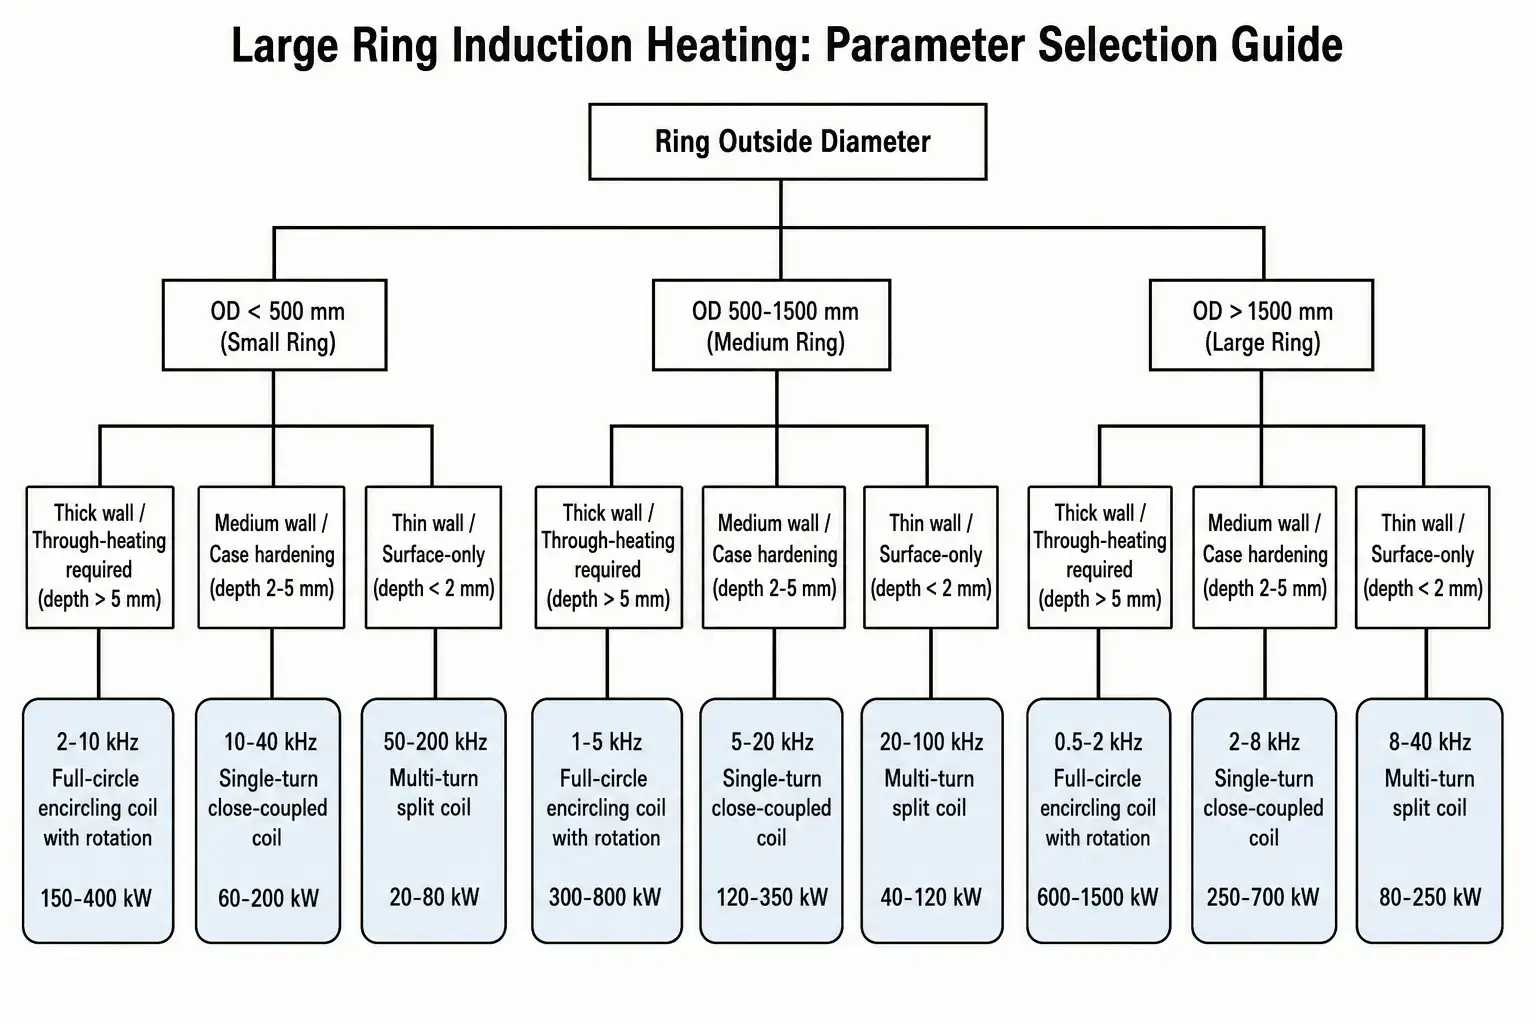
Una trappola a cui prestare attenzione: fissaggio conduttivo troppo vicino alla bobina. Infissi in acciaio, morsetti, oppure i supporti dei rulli all'interno del campo magnetico si surriscaldano involontariamente, rubare energia alla parte e distorcere il modello di riscaldamento. Utilizzare materiali non conduttivi o a bassa conduttività: ceramica, acciai inossidabili a bassa permeabilità, o scudi in rame raffreddati ad acqua - per qualsiasi cosa vicino alla bobina. Per uno sguardo più ampio all'integrazione dei sistemi, vedere come selezionare un sistema di tempra a induzione.
8. Raffreddamento, Utilità, e affidabilità del sistema
Il riscaldamento ad anello di grandi dimensioni spinge il raffreddamento ad acqua più duramente rispetto alla maggior parte delle applicazioni a induzione. Un ciclo di riscaldamento completo per un anello pesante può durare alcuni minuti, non secondi - e durante tutto quel tempo la bobina, autobus, trasformatore di uscita, e l'alimentatore necessitano tutti di un raffreddamento ininterrotto.
La qualità dell’acqua non è negoziabile. Mantenere la conduttività al di sotto 50 μS/cm per sistemi ad alta frequenza, sotto 100 μS/cm per media e bassa frequenza. I solidi disciolti si depositano nel tempo sul rame caldo, restringere i passaggi di flusso e costruire scala isolante. Un raffreddatore a circuito chiuso con corretta filtrazione e controllo della conducibilità evita il lento degrado che subiscono i sistemi ad anello aperto. Costa di più iniziale ma si ripaga in vita utile e tempo di funzionamento della bobina.
Prima dell'integrazione, Fissa questi numeri:
— Portata totale dell'acqua di raffreddamento su tutti i circuiti (Alimentazione elettrica, Trasformatore, autobus, bobina, e qualsiasi apparecchiature raffreddate)
— Temperatura dell'acqua di alimentazione e aumento consentito per circuito
— Pressione minima di alimentazione all'ingresso del sistema, tenendo conto delle perdite di tubi e raccordi
— Perdita di carico della batteria alla portata di progetto (i passaggi della bobina sottodimensionati sono sorprendentemente comuni)
— Diametro del tubo, lunghezza, e tipo a connessione rapida per ciascun circuito
— Flussostati, interruttori di temperatura, e interblocchi di rilevamento perdite cablati nel circuito di sicurezza dell'alimentatore
Per maggiori dettagli, vedere sistemi di raffreddamento ad acqua per il riscaldamento a induzione.
Scheda di valutazione della preparazione alle specifiche
Prima di inviare una richiesta di offerta ai fornitori di apparecchiature di induzione, scorrere questa lista di controllo. A più voci puoi rispondere con dati reali anziché stime, più accurate le quotazioni — e minori le sorprese al collaudo.
☐ Classe e condizione del materiale dell’anello (forgiato, normalizzato, tempra e rinvenimento, ecc.)
☐ Diametro esterno, diametro interno, spessore di parete, e larghezza della faccia — con tolleranze
☐ Peso del pezzo e peso della zona riscaldata specifica (non sempre coincidono)
☐ Temperatura obiettivo con banda di tolleranza (ad esempio, 850°C ±10°C)
☐ Profondità di riscaldamento o profondità della superficie indurita richiesta, se si effettua la tempra
☐ Tempo ciclo obiettivo per pezzo (tempo di riscaldamento + tempra + carico/scarico)
☐ Portata di produzione richiesta (pezzi per turno o per ora)
☐ Potenza disponibile dell’impianto (tensione, fasi, capacità in kVA, e se è fattibile un trasformatore dedicato)
☐ Disponibilità di acqua di raffreddamento: portata, temperatura, pressione, e se è necessario un refrigeratore dedicato
☐ Superficie e capacità della gru nel luogo di installazione previsto
☐ Metodo di caricamento delle parti (gru, robot, carrello elevatore, manuale con assistenza)
☐ Metodo e mezzo di quench, se si effettua la tempra (polimero, olio, acqua, anello spruzzatore, vasca ad immersione)
☐ Specificazione della durezza: durezza target, profondità effettiva del cassino, limiti del modello accettabile, tolleranza alla deformazione
☐ Requisiti di automazione e registrazione dei dati (Interfaccia PLC, memorizzazione delle ricette, tracciabilità per pezzo)
☐ Standard di settore applicabili o specifiche di processo specifiche del cliente
Punteggio 13–15: Hai delle specifiche ben definite. I fornitori possono fornire proposte accurate con impegni di prestazione fermi.
Punteggio 8–12: I parametri principali sono definiti, ma rimangono alcune lacune. Le risposte alle richieste di offerta includeranno ipotesi che dovrebbero essere esaminate attentamente prima di ordinare.
Punteggio 0–7: Il processo non è ancora sufficientemente definito per una proposta di attrezzatura affidabile. Aspettatevi che i fornitori facciano più domande di quelle a cui rispondono, e inserire contingenze sia nel budget che nel calendario.
Se l'anello ha una storia di problemi — punti morbidi dopo l'indurimento, fessurazione, runout eccessivo, profondità della scanalatura incoerente — includi questi dettagli nella richiesta di offerta. I fornitori spesso possono risalire al modello di guasto fino alla causa principale e affrontarla nella progettazione del sistema. Per problemi specifici dell'indurimento, vedere panoramica del processo di indurimento a induzione e difetti comuni della tempra a induzione.
Chiave da asporto
Il riscaldamento a induzione per grandi anelli premia gli ingegneri che progettano l'intero processo, non quelli che comprano un alimentatore e sperano. La giusta combinazione di potenza, Frequenza, Geometria della bobina, rotazione del pezzo, e il raffreddamento produce un sistema ripetibile, sistema efficiente. La combinazione sbagliata — anche con componenti individualmente ben specificati — produce scarti, fermo macchina, e un processo con cui gli operatori devono fare i conti invece di collaborarvi. Inizia dall'anello: dal suo materiale, dalle sue tolleranze, e da ciò che deve diventare. Progetta verso l'esterno da lì.
FAQ
Che dimensione di alimentatore per riscaldamento a induzione è necessaria per anelli grandi?
Dimensiona in base alla zona riscaldata, non in base al peso del pezzo. Un 200 anello in acciaio al carbonio medio di kg a 900°C in 3 minuti richiede 80–120 kW per il pezzo. Dopo perdite di accoppiamento del 25–35% tipiche dei grandi anelli, la potenza nominale si posiziona a 150–200 kW. Per anelli a parete spessa, aggiungere tempo di saturazione invece della potenza di avviamento — altrimenti il delta superficie-nucleo ti penalizzerà.
Come si migliora l'uniformità della temperatura su un grande anello?
Tre cose influenzano maggiormente: minimizzare la variazione del gap tra bobina e pezzo attraverso un migliore centraggio e la qualità dei cuscinetti del giradischi; far ruotare l'anello abbastanza velocemente per più rivoluzioni durante il tempo di riscaldamento (20–60 giri/min per anelli sotto 1.5 m); valida il tuo sensore di temperatura contro termocoppie incorporate durante lo sviluppo del processo invece di fidarsi di un pirometro non calibrato.
Il riscaldamento a induzione può essere usato per l'indurimento di grandi ingranaggi ad anello??
Sì. L'indurimento a rotazione funziona per ingranaggi ad anello più piccoli dove punte di dente e radici possono raggiungere la temperatura insieme. Per ingranaggi ad anello grandi con denti grossoi, l'indurimento dente per dente o di contorno ha più senso — riscalda ogni dente o spazio dentale singolarmente, evitando il surriscaldamento della punta che l'indurimento a rotazione causa sui moduli grandi.
Vale la pena utilizzare un sistema di raffreddamento ad acqua a circuito chiuso per il riscaldamento di grandi anelli?
Se il sistema funziona per più di alcune ore al giorno, assolutamente. Le piastre ad acqua a circuito aperto depositano minerali sulle superfici di rame caldo, aumentando la resistenza e la temperatura della bobina nel tempo. Un refrigeratore a circuito chiuso con conducibilità inferiore a 50 μS/cm, filtrazione adeguata, e uno scambiatore di calore dimensionato per il carico termico totale si ripaga da solo in durata della bobina, tempo di attività, e costanza del processo.
Discuti la tua applicazione di riscaldamento di grandi anelli
Condividi le dimensioni del tuo anello, materiale, temperatura target, e i requisiti di produzione. Il nostro team di ingegneri può aiutare a valutare la dimensione dell'alimentazione elettrica, concetto di bobina, il metodo di riscaldamento, e le opzioni di automazione per il tuo processo.
Contattaci per il riscaldamento a induzione di grandi anelli →


