Come la velocità di scansione modifica l'esposizione al riscaldamento, Profondità indurita e durezza superficiale
Come la velocità di scansione modifica l'esposizione al riscaldamento, Profondità indurita e durezza superficiale
Nell'indurimento con scansione ad induzione, Velocità di scansione influenza la durata dell'esposizione di ciascuna sezione del pezzo alla zona di riscaldamento a induzione. La modifica di questa velocità può alterare la distribuzione della temperatura, Profondità della cassa indurita e durezza finale.
Una scansione più lenta generalmente fornisce una maggiore esposizione al riscaldamento, che può produrre uno strato indurito più profondo in condizioni comparabili. Tuttavia, non aumenta necessariamente la durezza superficiale. Il risultato dipende anche dalla potenza, Frequenza, geometria dell'induttore, condizione materiale e tempra.
Comprendere queste relazioni è essenziale quando si regola la velocità di scansione per soddisfare un requisito di protezione avanzata specificato.
2. Perché la velocità di scansione influisce sulla profondità del caso
3. Perché la durezza superficiale non sempre segue la profondità della cassa
4. Come la velocità di scansione interagisce con la potenza, Frequenza e Quenching
5. Come valutare una regolazione della velocità di scansione
1. In che modo la velocità di scansione modifica l'esposizione al riscaldamento
Nell'indurimento della scansione, il pezzo si muove rispetto alla bobina di induzione, consentendo il riscaldamento progressivo di una superficie selezionata.
Il pezzo può viaggiare attraverso un induttore stazionario, oppure l'induttore potrebbe spostarsi lungo il pezzo. In entrambi i casi, la velocità di scansione si riferisce alla velocità di spostamento relativa lungo il percorso di indurimento.
Per alberi che ruotano durante la scansione, la velocità di scansione assiale e la velocità di rotazione sono variabili separate. Il movimento assiale determina l'avanzamento della zona riscaldante lungo l'albero, mentre la rotazione influisce sull'esposizione circonferenziale.
Velocità di scansione e tempo di riscaldamento locale
Per una data lunghezza effettiva della zona di riscaldamento, l'aumento della velocità di scansione riduce il tempo che una posizione di superficie impiega ad attraversare quella zona.
La relazione può essere approssimata come:
Tempo di esposizione al riscaldamento ≈ Lunghezza effettiva della zona di riscaldamento ÷ Velocità di scansione
Questa è un'approssimazione geometrica, non un calcolo del ciclo termico completo o della profondità finale del caso.
La risposta effettiva al riscaldamento dipende da come viene distribuita l'energia elettromagnetica, l'efficienza con cui l'induttore si accoppia con il pezzo e il modo in cui il calore si muove attraverso il materiale.
Quando la velocità di scansione diminuisce, una posizione superficiale generalmente riceve un periodo di riscaldamento più lungo in condizioni altrimenti comparabili. Ciò potrebbe consentire alla temperatura richiesta di svilupparsi più in profondità al di sotto della superficie.
A velocità più elevate, l'esposizione più breve può limitare il riscaldamento in profondità a meno che non vengano regolate altre condizioni di processo.
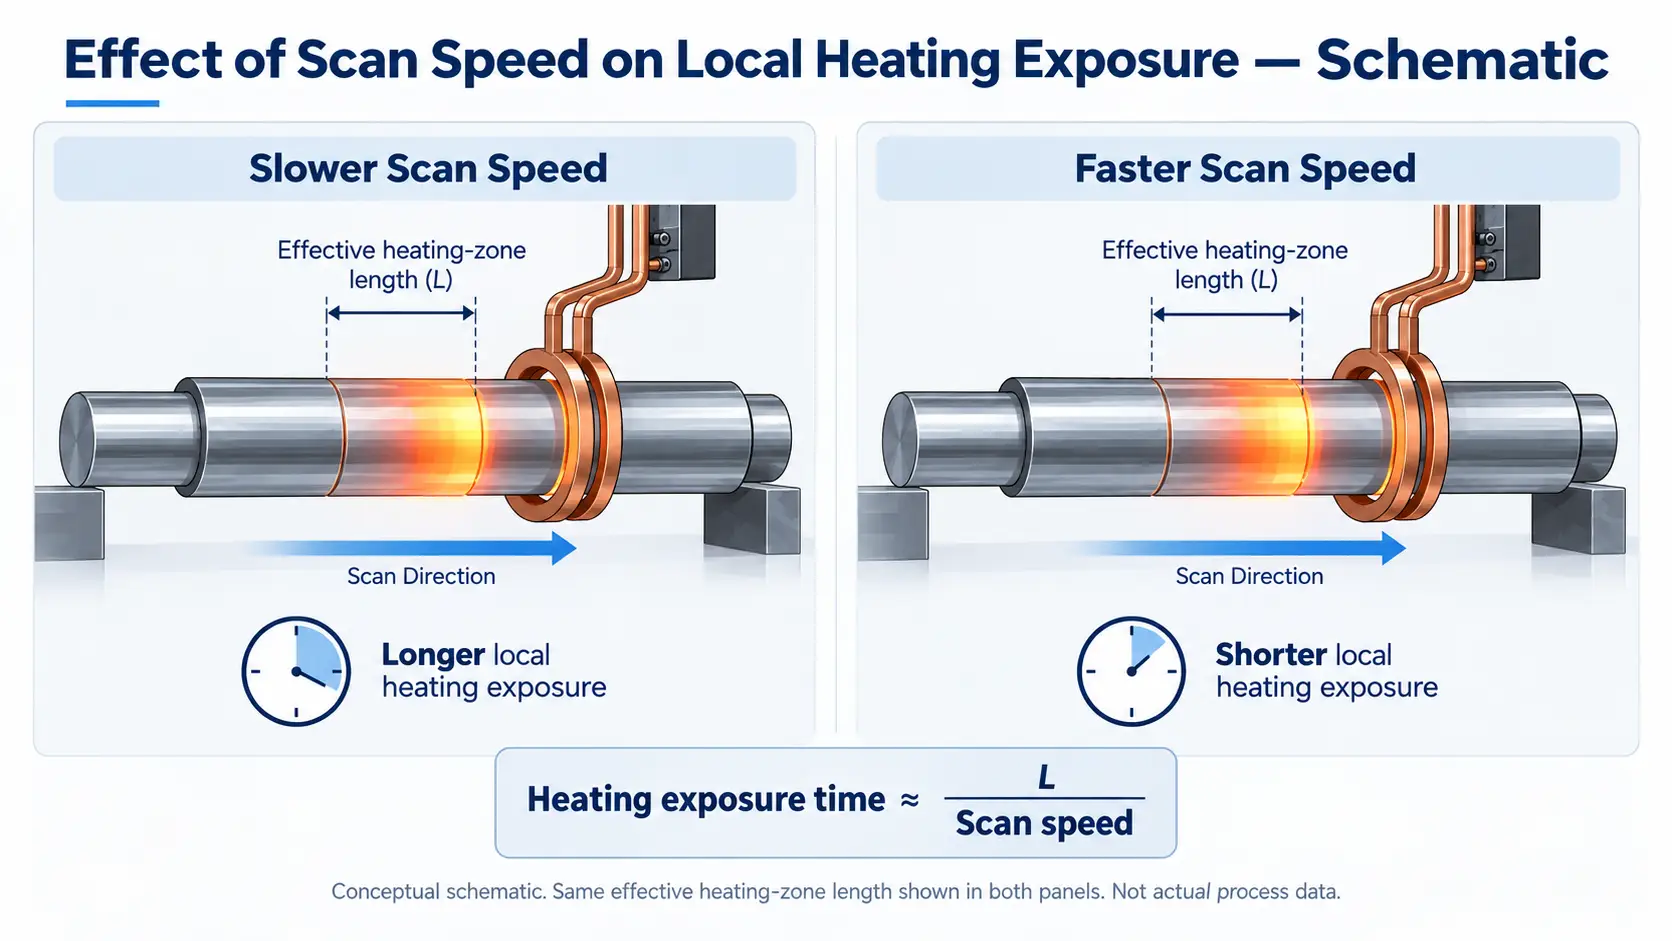
Una velocità di scansione più lenta concede a ciascuna posizione della superficie più tempo all'interno della zona di riscaldamento, consentendo alla temperatura richiesta di svilupparsi più in profondità al di sotto della superficie.
Perché potenza costante non significa riscaldamento costante
Due pezzi lavorati a velocità di scansione diverse possono ricevere cicli termici diversi anche quando la macchina mantiene la stessa potenza elettrica effettiva.
La quantità di energia erogata su una determinata lunghezza del percorso di scansione può cambiare con la velocità. Tuttavia, tale relazione non stabilisce direttamente la distribuzione della temperatura o la profondità finale dell'indurimento.
Geometria della bobina, accoppiamento, Anche la conduzione del calore e le proprietà dei materiali dipendenti dalla temperatura influiscono sul risultato.
Per questa ragione, la velocità di scansione deve essere valutata come parte del processo di riscaldamento anziché trattata come un'impostazione indipendente della macchina.
2. Perché la velocità di scansione influisce sulla profondità del caso
La cassa indurita finale dipende dalla regione che subisce sufficiente austenitizzazione e successivo raffreddamento per sviluppare la microstruttura indurita richiesta.
La velocità di scansione influenza questo processo modificando il tempo disponibile per il riscaldamento e la ridistribuzione termica.
La profondità del riscaldamento non è la stessa della profondità della custodia
Il riscaldamento a induzione genera calore all'interno del pezzo attraverso correnti elettriche indotte. Frequenza operativa, le proprietà del materiale e la geometria dell'induttore influenzano la distribuzione iniziale di tale riscaldamento.
Il calore conduce anche nel materiale adiacente.
Con un'esposizione al riscaldamento più lunga, la temperatura potrebbe aumentare più in profondità al di sotto della superficie. In condizioni adeguate, ciò può aumentare la profondità del materiale in grado di sviluppare la microstruttura indurita richiesta dopo la tempra.
Tuttavia, la profondità di penetrazione elettromagnetica e la profondità finale della cassa temprata non sono intercambiabili.
La profondità finale del caso dipende dall'elettromagnetismo combinato, risposta termica e metallurgica, comprese le condizioni di raffreddamento.
Perché il tempo di austenitizzazione è importante
Il raggiungimento di una temperatura superficiale elevata non significa necessariamente che il materiale sia stato adeguatamente austenitizzato per tutta la profondità richiesta.
Formazione dell'austenite e, ove rilevante, la dissoluzione del carburo e la ridistribuzione del carbonio dipendono dalla temperatura e dal tempo. Il loro comportamento dipende anche dalla composizione dell'acciaio e dalla microstruttura precedente.
Una scansione più veloce potrebbe non fornire tempo sufficiente per la trasformazione richiesta in profondità, anche quando la superficie raggiunge una temperatura adeguata.
La riduzione della velocità può aumentare la profondità del materiale sufficientemente austenitizzato. Tuttavia, un'eccessiva esposizione al riscaldamento può anche produrre una distribuzione indesiderata della temperatura o un surriscaldamento.
L'obiettivo non è massimizzare il tempo di riscaldamento ma stabilire un ciclo termico appropriato per la regione indurita specificata.
Cosa mostra la ricerca
Uno studio pubblicato, Valutazione della profondità della cassa negli acciai temprati ad induzione, hanno studiato le barre di acciaio al cromo-molibdeno SCM435 e di acciaio al carbonio S45C.
Nelle condizioni specifiche di tempra ad induzione dello studio, la profondità della cassa veniva variata modificando la velocità alla quale le aste passavano attraverso la bobina di induzione. I ricercatori hanno esaminato i profili di durezza-profondità risultanti e le proprietà magnetiche.
Lo studio fornisce la prova che la velocità di spostamento può influenzare la profondità della cassa temprata. Non stabilisce una relazione universale tra velocità di scansione e profondità del caso per altri materiali, geometrie del pezzo o sistemi di riscaldamento.
Profondità effettiva del caso
Quando si confrontano i risultati, la definizione della profondità del caso deve rimanere coerente.
La profondità effettiva della cassa viene determinata utilizzando un criterio di durezza e un metodo di misurazione specifici. Non è necessariamente uguale alla profondità totale interessata dal riscaldamento.
Una regolazione della velocità può modificare la distribuzione della durezza sotto la superficie e quindi la profondità effettiva misurata della cassa.
Una regione riscaldata più profonda da sola non dimostra che è stata raggiunta la profondità della custodia richiesta.
3. Perché la durezza superficiale non sempre segue la profondità della cassa
La durezza superficiale e la profondità della cassa descrivono caratteristiche diverse di un componente temprato a induzione.
La durezza superficiale indica la durezza nel punto di misurazione specificato. La profondità del caso descrive quanto la condizione indurita richiesta si estende sotto la superficie.
Sebbene entrambi dipendano dal processo di riscaldamento e tempra, non rispondono necessariamente alle variazioni della velocità di scansione nello stesso modo.
Una cassa più profonda non significa sempre una maggiore durezza superficiale
Consideriamo due alberi in acciaio comparabili elaborati a velocità di scansione diverse.
Se entrambi ricevono una sufficiente austenitizzazione superficiale e un'adeguata tempra, la loro durezza superficiale misurata può essere simile anche se la profondità di indurimento è diversa.
La scansione più lenta può consentire lo sviluppo di un riscaldamento sufficiente più in profondità al di sotto della superficie senza produrre un corrispondente aumento della durezza superficiale.
La durezza superficiale è influenzata dalla composizione dell'acciaio, la microstruttura prodotta durante la tempra e l'eventuale successivo rinvenimento.
Una volta ottenuta la microstruttura superficiale richiesta, un'ulteriore esposizione al riscaldamento non aumenta necessariamente la durezza.
Cosa succede quando la scansione è troppo veloce?
Se la velocità di scansione è eccessiva per le condizioni di riscaldamento selezionate, l'esposizione disponibile potrebbe essere insufficiente per un'austenitizzazione adeguata.
A seconda del materiale e del processo, ciò può ridurre la profondità effettiva della cassa e può anche influire sulla durezza della superficie.
Tuttavia, la sola durezza superficiale non dimostra che la velocità di scansione sia troppo elevata. Stato materiale, la distribuzione del riscaldamento e l'estinzione possono produrre risultati simili.
La distinzione diventa più chiara quando si considera la durezza superficiale insieme al profilo durezza-profondità.
| Risultato osservato | Cosa può indicare |
|---|---|
| La durezza superficiale soddisfa i requisiti, ma la profondità del caso è insufficiente | Indurimento superficiale adeguato ma indurimento in profondità insufficiente |
| La profondità della cassa aumenta mentre la durezza superficiale rimane simile | Una regione indurita più profonda senza un cambiamento comparabile nella durezza superficiale |
| Sia la durezza che la profondità della cassa sono insufficienti | Riscaldamento, le condizioni di austenitizzazione e raffreddamento richiedono una valutazione |
Queste osservazioni aiutano a interpretare il risultato ma non stabiliscono la causa in modo indipendente.
Viene fornita un'indagine completa sui punti deboli e sulla durezza irregolare Durezza Irregolare Dopo Tempra a Induzione.
Per la regolazione della velocità di scansione, la distinzione importante è questa una durezza superficiale accettabile non conferma necessariamente una profondità effettiva accettabile della cassa.
4. Come la velocità di scansione interagisce con la potenza, Frequenza e Quenching
Una velocità di scansione che produce la profondità del case richiesta con un induttore e un'impostazione di potenza potrebbe non produrre lo stesso risultato dopo le modifiche alla bobina, frequenza o geometria del pezzo.
Le variabili rilevanti devono essere considerate insieme.
Potenza e velocità di scansione
La potenza influenza la velocità di erogazione dell’energia elettrica, mentre la velocità di scansione modifica l'esposizione al riscaldamento di ciascuna posizione lungo il percorso di scansione.
L'aumento della potenza può consentire una scansione più rapida mantenendo le condizioni di riscaldamento richieste. Tuttavia, questo dipende dall'efficienza dell'accoppiamento, geometria dell'induttore e distribuzione della temperatura risultante.
Una maggiore potenza non compensa automaticamente una minore esposizione al riscaldamento ad ogni profondità.
Un livello di potenza più elevato può aumentare l’intensità del riscaldamento superficiale senza produrre la cronologia della temperatura sotterranea richiesta. Può anche aumentare il rischio di un eccessivo riscaldamento locale.
Progettazione di frequenze e induttori
La frequenza influenza la distribuzione delle correnti indotte, mentre la geometria dell'induttore determina il modo in cui il campo elettromagnetico viene applicato al pezzo.
La lunghezza effettiva della zona di riscaldamento, Il gap tra bobina e parte e la distribuzione della potenza possono modificare la risposta al riscaldamento a una determinata velocità di scansione.
Per esempio, una zona di riscaldamento efficace più lunga può fornire un tempo di esposizione maggiore alla stessa velocità, ma il risultato effettivo dipende comunque da come viene distribuita la potenza termica all'interno di quella zona.
Di Fluxtrol Ottimizzazione degli induttori di tempra Axle-Scan esamina l'interazione tra la progettazione dell'induttore, frequenza e velocità di scansione utilizzando la simulazione al computer di una particolare applicazione dell'asse.
Lo studio illustra perché la velocità di scansione non può essere ottimizzata indipendentemente dalla disposizione del riscaldamento. I suoi risultati sono specifici per le condizioni modellate piuttosto che per le regole universali di regolazione della velocità.
Velocità di scansione e tempi di spegnimento
Nei sistemi di scansione in cui una zona di tempra segue l'induttore, la velocità di scansione può anche influenzare l'intervallo tra il riscaldamento e il raffreddamento effettivo.
Quando le zone di riscaldamento e di raffreddamento mantengono una relazione spaziale fissa, l'aumento della velocità di viaggio relativa generalmente riduce il tempo necessario affinché una posizione si sposti tra di loro.
Il ritardo di raffreddamento effettivo dipende dalla disposizione della macchina e dalle zone di riscaldamento e raffreddamento effettive.
La modifica della velocità di scansione può quindi alterare sia l'esposizione al riscaldamento che la successiva sequenza di raffreddamento.
Le variabili di quench dettagliate sono discusse separatamente in Controllo del raffreddamento nella tempra ad induzione.
5. Come valutare una regolazione della velocità di scansione
Non esiste una velocità di scansione universalmente corretta per la tempra a induzione.
L'impostazione appropriata dipende dal materiale del pezzo, Geometria, regione indurita richiesta e il sistema completo di riscaldamento e tempra.
Una regolazione della velocità dovrebbe essere valutata rispetto al risultato dell'indurimento finito, non semplicemente il valore programmato della macchina.
Confrontare le prove in condizioni definite
Valutare l'effetto della velocità di scansione, gli ingegneri devono identificare quali altre condizioni di processo sono rimaste invariate.
Le informazioni rilevanti includono l'acciaio e le sue condizioni in entrata, dimensioni del pezzo da lavoro, configurazione dell'induttore, potenza termica effettiva, frequenza e disposizione di spegnimento.
Se velocità e potenza vengono cambiate insieme, la differenza risultante non può essere attribuita solo alla velocità di scansione.
I confronti controllati possono aiutare a stabilire l'influenza della velocità, mentre potrebbero essere necessari aggiustamenti coordinati dei parametri per sviluppare un processo di produzione praticabile.
Verificare separatamente la durezza e la profondità della cassa
Dopo aver modificato la velocità di scansione, il risultato effettivo dell'indurimento deve essere confrontato con le specifiche del pezzo.
Le caratteristiche più rilevanti sono:
— Durezza superficiale nelle posizioni specificate
— Profondità effettiva del caso utilizzando la definizione applicabile
— Posizione e copertura del modello rinforzato
— Regioni di inizio e fine scansione, ove rilevante
I profili durezza-profondità possono aiutare a distinguere un cambiamento nella durezza superficiale da un cambiamento nella profondità indurita.
La valutazione dovrebbe anche verificare se la regione rafforzata si estende oltre i confini previsti, particolarmente vicino alle spalle, raccordi o transizioni di sezione.
Un esempio industriale appare in Trattamento termico ad induzione: Come ridurre i tempi di produzione, dove gli strumenti di induzione e le impostazioni del processo sono stati sviluppati e verificati rispetto ai requisiti di tempra specificati.
Ciò illustra l’importanza di valutare il modello di indurimento finito piuttosto che fare affidamento solo sui parametri della macchina.
Vengono descritti i metodi di ispezione dettagliati Come ispezionare le parti temprate ad induzione. La qualificazione del processo e le successive modifiche dei parametri sono affrontate in Convalida del processo di tempra ad induzione.
Selezione di una velocità di scansione adeguata
Una velocità di scansione adeguata è quella che produce la durezza richiesta, profondità effettiva del caso e modello indurito all'interno di una finestra di processo stabilita.
Ridurre la velocità può aumentare l'esposizione al riscaldamento e la profondità della custodia, ma potrebbe anche creare un riscaldamento eccessivo o una regione indurita indesiderata. L’aumento della velocità può accorciare il ciclo produttivo, purché siano mantenute le condizioni di riscaldamento e raffreddamento richieste.
L'impostazione finale deve essere supportata da risultati verificati su pezzi rappresentativi.
Chiave da asporto
La velocità di scansione influenza il ciclo termico, ma non determina in modo indipendente la durezza superficiale o la profondità della cassa. Entrambi i risultati devono essere valutati rispetto al materiale reale, condizioni di processo e requisiti di indurimento specificati.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una velocità di scansione più lenta produce sempre un caso più profondo?
Una scansione più lenta generalmente fornisce un'esposizione al riscaldamento più lunga, che può consentire lo sviluppo di uno strato indurito più profondo in condizioni altrimenti comparabili. Il risultato dipende ancora dalla potenza, Frequenza, geometria dell'induttore, condizione materiale e tempra.
Una maggiore durezza superficiale significa una profondità della cassa più profonda?
No. La durezza superficiale e la profondità della cassa descrivono caratteristiche diverse. Due parti possono avere durezza superficiale simile ma profondità di tempra diverse. La durezza superficiale accettabile non conferma di per sé la profondità effettiva accettabile della cassa.
Posso aumentare la velocità di scansione e compensare con più potenza?
L'aumento della potenza potrebbe consentire una scansione più rapida, ma non compensa automaticamente l'esposizione al riscaldamento più breve ad ogni profondità. Un livello di potenza più elevato può aumentare l’intensità del riscaldamento superficiale senza produrre la cronologia della temperatura sotterranea richiesta.
Come devo verificare una modifica della velocità di scansione?
Controllare la durezza superficiale, profondità effettiva della cassa e posizione del modello indurito rispetto alle specifiche, e confermare se altre condizioni di processo sono rimaste invariate. Confronta i risultati in condizioni definite anziché attribuire le differenze solo alla velocità di scansione.
Stabilisci un processo di rafforzamento della scansione che soddisfi la profondità del tuo caso
Invia i requisiti di disegno e tempra del tuo pezzo per sviluppare una velocità di scansione verificata, energia, combinazione di frequenza e tempra per le vostre parti.