
Riscaldamento a induzione per flange: Guida al processo
Le flange supportano connessioni bullonate nei sistemi di tubazioni, recipienti a pressione, torri eoliche, e macchinari pesanti. Quando è necessaria calore—per montaggio, saldatura, o manutenzione—l'induzione lo fornisce alla flangia, non all'intero assemblaggio. Il processo è semplice sulla carta. In pratica, la geometria detta le regole.
1.Cosa rende le flange difficili da riscaldare
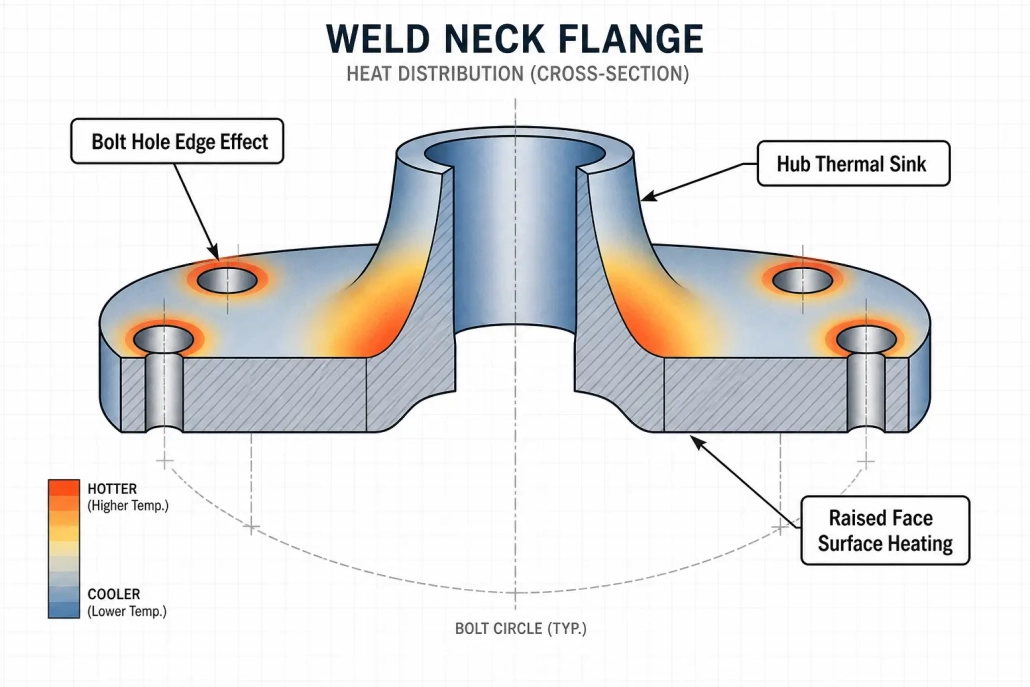
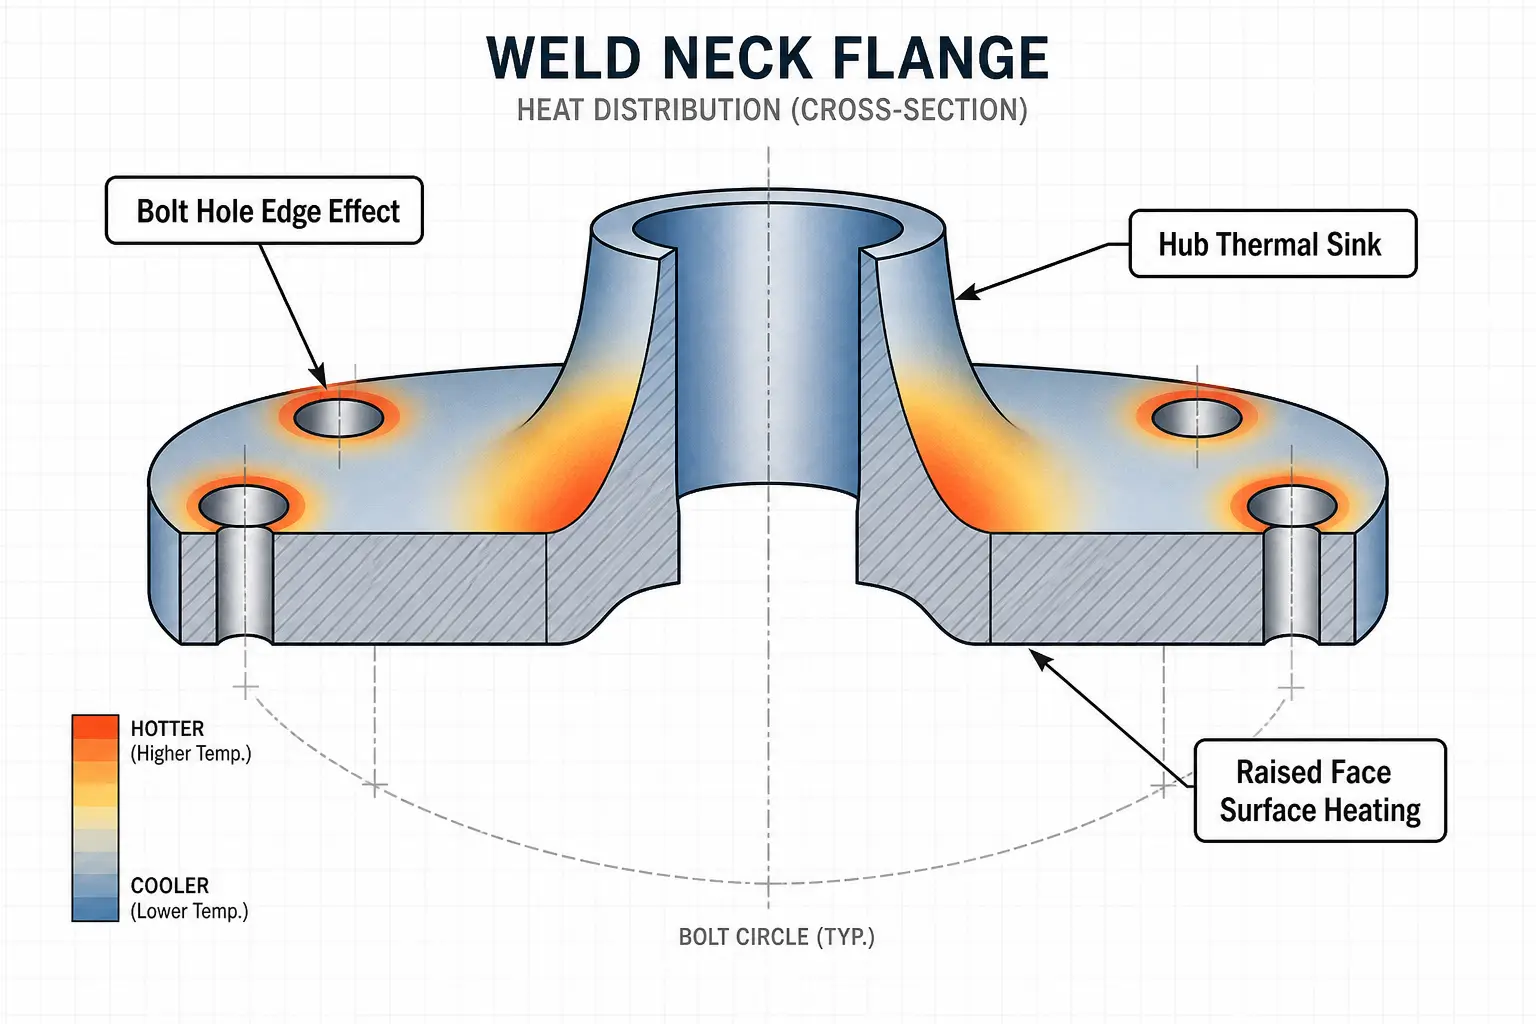
Le flange sono circolari ma raramente uniformi. Fori dei bulloni, facce sollevate, colli di saldatura, hub, e le scanalature della guarnizione creano differenze di massa termica attraverso la parte. Queste caratteristiche riscaldano e raffreddano a velocità diverse. Se la geometria della bobina non li tiene conto, la temperatura si diffonde in modo non uniforme.
La scelta dei materiali aggrava il problema. Le flange in acciaio al carbonio si riscaldano in modo efficiente al di sotto della temperatura di Curie. Le flange in acciaio inossidabile e in lega di nichel no. Un manico saldato A105 da 24 pollici e un 24 pollici 316 la flangia cieca inossidabile richiede diversi livelli di potenza, frequenze diverse, anche con la stessa bobina davanti a loro. Per flange di grandi dimensioni, la domanda non è se l’induzione Potere riscaldare la parte. Dipende se il sistema riscalda la zona giusta, al giusto ritmo, senza eccessive variazioni di temperatura o danni alle superfici lavorate.
2.Dove si inserisce l'induzione per le flange
Il riscaldamento a induzione per le flange ha senso quando il lavoro richiede localizzazione, il calore ripetibile e il ritmo di produzione giustificano attrezzature dedicate. Una flangia viene riscaldata nella stazione di assemblaggio, accanto alla postazione di saldatura, o in linea in una cella di automazione. Nessun trasporto in forno. Nessun tempo di permanenza lungo. Il calore si accende quando la produzione ne ha bisogno e si spegne quando il ciclo termina—confronta con l'accensione di un forno per una singola parte o l'attesa del riscaldamento dei riscaldatori a resistenza. Per i lettori che vogliono i fondamenti del processo, vedere come funziona il riscaldamento ad induzione.
3.Applicazioni comuni del riscaldamento delle flange
3.1Montaggio per contrazione e assemblaggio
L'applicazione di induzione per flange più comune: espansione termica per accoppiamenti interferenziali. Riscalda il foro o una sezione anulare definita. La flangia si espande. Scivola sull'albero, tubo, o hub. Il raffreddamento blocca la vestibilità.
Il trucco sta nel riscaldare solo ciò che deve espandersi. Il riscaldamento dell'intera flangia comporta uno spreco di energia e tempo. Una bobina adeguatamente abbinata prende di mira la zona del foro. Gli obiettivi di temperatura derivano dal calcolo dell'interferenza, non da un'ipotesi. Costruisci un margine sufficiente per la gestione, ma non surriscaldarti. Una temperatura eccessiva rischia di deformarsi. Per ulteriori informazioni sulla selezione dell'attrezzatura per questo tipo di lavoro, vedere la nostra guida ai selezione della macchina per calettamento a induzione.
3.2Preriscaldamento della saldatura
Le flange a saldatura a colletto e le connessioni di tubo a spessore pesante richiedono spesso il pre-riscaldamento per controllare la velocità di raffreddamento e prevenire le crepe da idrogeno. L'induzione fornisce un pre-riscaldamento che’s più veloce a raggiungere la temperatura e più uniforme rispetto ai metodi con torcia. Con termocoppie o feedback infrarossi, il sistema mantiene la banda di pre-riscaldamento durante il ciclo di saldatura. Nessun operatore che regola una fiamma. Nessuna supposizione se la temperatura è effettivamente dove il codice dice che dovrebbe essere.
3.3Rimozione rivestimenti e riscaldamento per la manutenzione
Flange per pipeline, giunti di raffineria, e le attrezzature pesanti spesso necessitano di calore per ammorbidire le rivestiture, rilasciare sigillanti, o liberare bulloni corrosi durante lo smontaggio. L'induzione scalda l'acciaio sottostante alla rivestitura senza fiamma aperta. L'obiettivo è il rilascio, non sovriscaldare. Revisione della chimica delle rivestiture e della ventilazione prima di impegnarsi nel processo—il controllo della temperatura è più importante qui che nel riscaldamento dell'assemblaggio.
3.4Trattamento termico localizzato
Alcune flange necessitano di indurimento su una superficie di tenuta, rilassamento degli stress intorno a una zona di saldatura, o tempera dopo la lavorazione. L'induzione scalda un anello o una superficie selezionati senza esporre l'intera parte alle condizioni del forno. Queste applicazioni richiedono un controllo metallurgico più stretto—tasso di raffreddamento, tempo di permanenza, e l'uniformità della temperatura contano tutte. Vedi la nostra pagina su tempra ad induzione quando la flangia ha requisiti di proprietà meccaniche oltre il montaggio.
4.Variabili chiave del processo — e un riferimento rapido del materiale
Tre variabili determinano ogni configurazione di riscaldamento della flangia: zona riscaldata, uniformità della temperatura, e tempo di ciclo.
Definisci prima la zona riscaldata. Il riscaldamento dell'intero diametro esterno di una flangia da 36 pollici richiede potenza e geometria della bobina diverse rispetto al riscaldamento del solo foro. Sbagliare si ripercuote su ogni decisione a valle.
L'uniformità della temperatura determina la quantità di ingegneria necessaria alla progettazione della bobina, rotazione del pezzo, e posizionamento del sensore. Un accoppiamento di assieme potrebbe tollerare ±25°F attraverso il foro. Un preriscaldamento della saldatura seguendo il codice non lo farà.
Il tempo di ciclo si contrappone ai gradienti termici. La massima potenza nel minimo tempo crea forti differenze di temperatura tra superficie e nucleo nelle flange spesse. Un ciclo leggermente più lungo con una breve permanenza spesso produce risultati più uniformi—soprattutto sulle sezioni di parete superiori a due pollici. La gestione dei pezzi è importante anche. Il setup di riscaldamento dovrebbe adattarsi al modo in cui le flange si muovono effettivamente nello stabilimento, non il contrario.
| Materiale | Magnetico (Sotto il Curie) | Comportamento di riscaldamento | Frequenza tipica | Prestare attenzione a |
|---|---|---|---|---|
| Acciaio al carbonio (A105) | Sì | Rapido, efficiente | 1–10 kHz | Superamento del punto di Curie |
| Acciaio legato (F11, F22) | Sì | Rapido, efficiente | 1–10 kHz | Limiti della finestra di tempra |
| 304 / 316 Inox | No | Più lento, serve più potenza | 10–50 kHz | Espansione termica maggiore rispetto all'acciaio al carbonio |
| Ghisa duttile | Sì | Rapido | 1–10 kHz | Fusione superficiale ai bordi taglienti |
| Inconel 625 / 718 | No | Lento, alta richiesta di potenza | 10–50 kHz | Bassa conducibilità termica → gradienti ripidi |
5.Considerazioni sul design della bobina
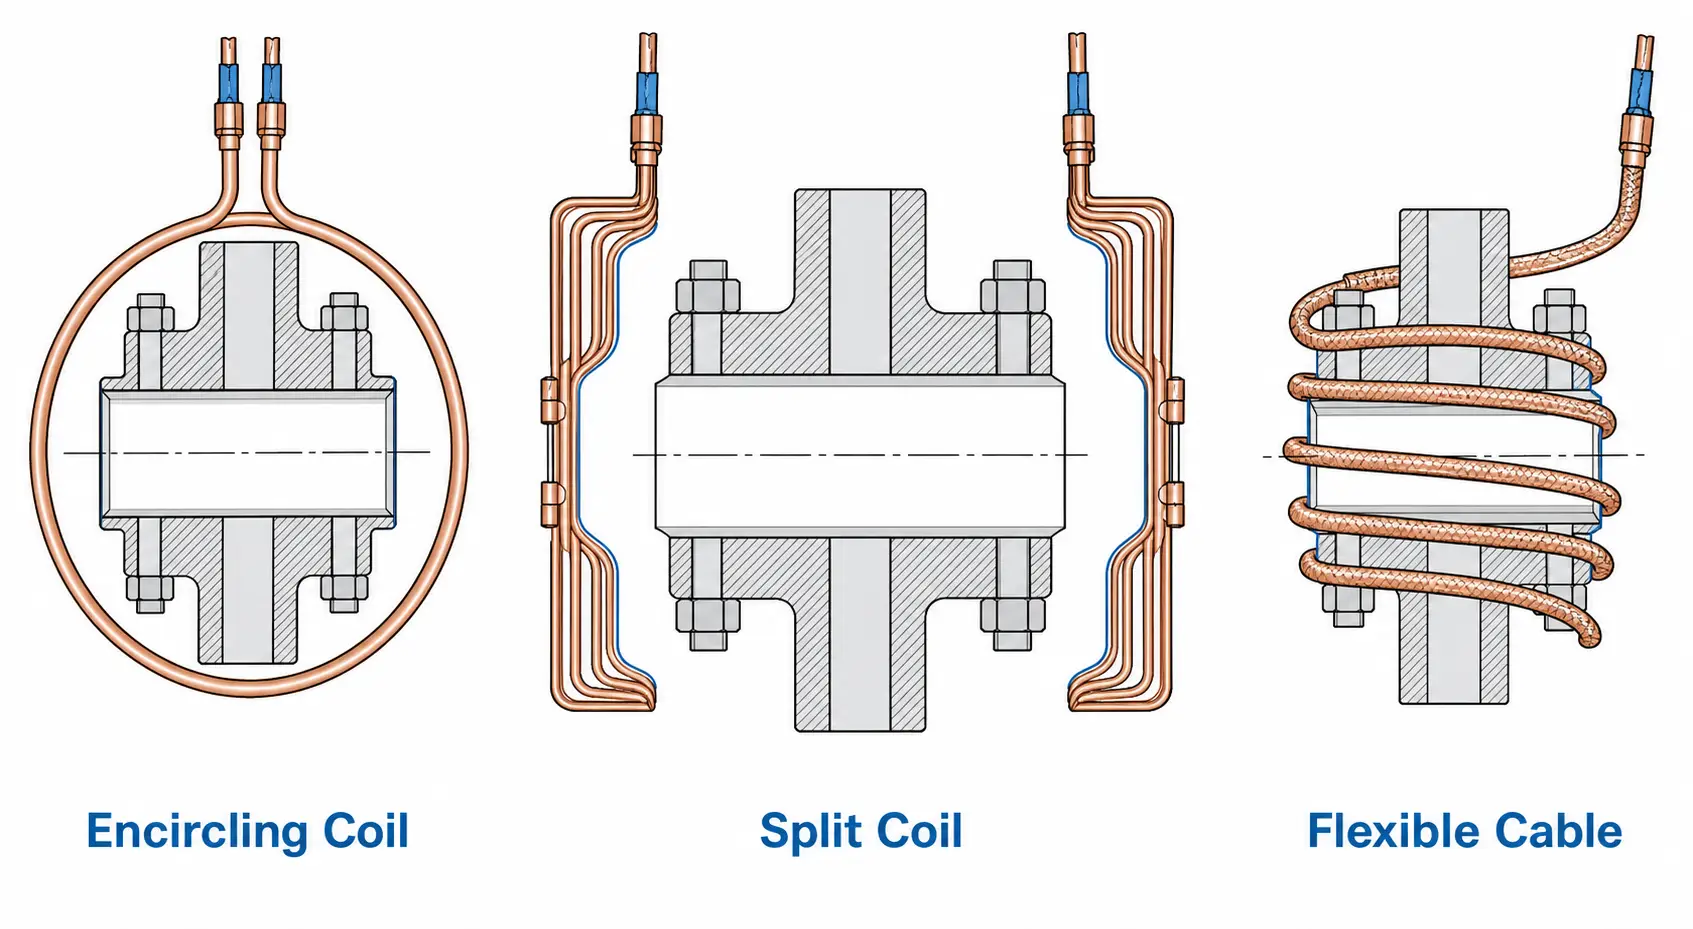
Il design della bobina separa un processo affidabile di riscaldamento della flangia da uno incoerente. La bobina deve corrispondere al diametro della flangia, la zona riscaldata, e il modo in cui il pezzo si muove attraverso la produzione. Le flange più piccole funzionano bene con bobine circolari attorno al diametro esterno o al foro. Flange di grandi dimensioni: sezioni di torri eoliche, corpi di recipienti a pressione: potrebbero essere necessarie bobine divise, cavi flessibili a induzione, o testine di scansione. Se la flangia rimane fissa, la bobina deve aprirsi, MORSETTO, o indicizzarlo.
I fori dei bulloni e le caratteristiche rialzate vicino alla bobina possono concentrare il calore localmente. La rotazione delle parti o le regolazioni della bobina multigiro aiutano a risolvere questo problema. Il raffreddamento ad acqua è obbligatorio per le bobine di produzione che trasportano corrente elevata. Il sistema dovrebbe includere un dimensionamento adeguato sistema di raffreddamento ad acqua per induzione con monitoraggio del flusso e protezione contro condizioni di basso flusso. Per uno sguardo più ampio su come tutti i pezzi si incastrano, vedere la nostra ripartizione di componenti del sistema di riscaldamento a induzione. Il test del prototipo è un'assicurazione poco costosa: una prova di riscaldamento rivela se la bobina produce un'uniformità accettabile prima che il sistema venga finalizzato.
6.Potenza, Frequenza, e controllo della temperatura
La potenza cresce con la massa, temperatura target, e tempo di ciclo. Una piccola flangia slip-on potrebbe richiedere 15-30 kW. Una flangia per recipiente a pressione da 48 pollici ha bisogno di molto di più. Indovinare basso rallenta la produzione. Indovinare un alto spreco di capitale.
La frequenza controlla il punto in cui il calore si deposita nel materiale. Le frequenze più basse si spingono più in profondità: sono fondamentali per le flange a pareti spesse dove il riscaldamento solo superficiale non funziona. Le frequenze più alte si concentrano in superficie. Per una spiegazione più approfondita, vedi la nostra guida su come la frequenza influenza il riscaldamento a induzione. Abbinare la frequenza alla profondità di calore richiesta, non solo il riscaldamento superficiale più veloce.
Il controllo della temperatura dovrebbe corrispondere al rischio di processo. Il lavoro di espansione non critico può essere eseguito con riscaldamento temporizzato quando le parti sono coerenti. Saldatura, trattamento termico, oppure l'assemblaggio con tolleranze strette richiede un controllo a circuito chiuso: feedback tramite termocoppia o pirometro a infrarossi con registrazione dei dati. Il posizionamento del sensore è importante: un sensore IR puntato su una superficie lavorata lucida legge in modo errato a meno che non venga gestita l'emissività. Posizionare le termocoppie dove rappresentano la temperatura critica del processo, non solo dove sono facili da attaccare. Se stai ancora dimensionando l'attrezzatura, la nostra guida su quanta potenza ti serve per il riscaldamento a induzione può aiutare a definire requisiti realistici.
7.Prendere la decisione
L'induzione si adatta al riscaldamento a flangia quando tre cose si allineano: la zona riscaldata è ben definita, il volume di produzione supporta il costo degli utensili, e il controllo della temperatura è abbastanza importante da giustificare l'attrezzatura. Se le flange si spostano quotidianamente nella tua officina, per adattamenti di assemblaggio, Preriscaldamento, o manutenzione: l'induzione riduce i tempi del ciclo e fornisce lo stesso calore a ogni ciclo.
Riscaldamento di una flangia al mese con finestra di temperatura allentata? Un forno o una coperta resistente possono andare bene. La linea di demarcazione non è la dimensione della flangia, ma la questione se la ripetibilità si ripaga da sola. Per uno sguardo approfondito su come l'induzione si confronta con il riscaldamento tradizionale, vedere riscaldamento a induzione vs. forno a gas.
Chiave da asporto
Il riscaldamento a induzione della flangia funziona quando la bobina, Alimentazione elettrica, e il controllo della temperatura sono adattati alla geometria effettiva della parte, non stimati solo dal diametro. Per un risultato che puoi ripetere, definire prima la zona riscaldata, scegli la frequenza appropriata al materiale, e non barattare l’uniformità con la velocità.
8.Domande frequenti
Q: Quali materiali della flangia possono riscaldare a induzione?
Un: La maggior parte dei metalli conduttivi: acciaio al carbonio, acciaio legato, acciaio inox, ferro duttile, e leghe di nichel. Gli acciai magnetici al carbonio si riscaldano più velocemente. Gradi non magnetici come 316 l'acciaio inossidabile e l'Inconel necessitano di impostazioni di frequenza e potenza diverse.
Q: Può riscaldare a induzione flange di tubi di grandi dimensioni?
Un: Sì. Ma il diametro e la massa determinano i requisiti di potenza e il design della bobina. Le flange di grandi dimensioni utilizzano spesso bobine divise, cavi flessibili a induzione, riscaldamento a stadi, o rotazione parziale per mantenere l'uniformità nella zona riscaldata.
Q: Induzione o cannello per preriscaldo flange?
Un: L'induzione vince sulla ripetibilità, controllo della temperatura, e le condizioni di lavoro in un ambiente di produzione. Il riscaldamento della torcia può ancora essere utilizzato per riparazioni occasionali sul campo in cui non è richiesta la documentazione e le forme delle parti variano da esecuzione a esecuzione.
Q: Di quali informazioni ho bisogno per dimensionare un impianto di riscaldamento a flangia??
Un: Inizia con il disegno della flangia, grado del materiale, zona riscaldata, temperatura target, e il tempo di ciclo necessario. Un fornitore li utilizza, oltre al volume annuale, ciclo di lavoro, e qualsiasi requisito di codice applicabile – per raccomandare il livello di potenza, intervallo di frequenza, concetto di bobina, e capacità di raffreddamento.
Necessità di un processo di riscaldamento a induzione per flange?
Inviaci il tuo disegno della flangia, grado del materiale, temperatura target, e tempo di ciclo. Il nostro team di ingegneri esaminerà l'applicazione e raccomanderà una configurazione di riscaldamento a induzione per test o produzione.


