Tempra ad induzione dei denti degli ingranaggi: Modello di durezza e profondità della cassa
Come la geometria degli ingranaggi, Requisiti di carico e selezione del processo Definire la zona rinforzata
Tempra ad induzione dei denti degli ingranaggi non è semplicemente una questione di rendere dura la superficie del dente. Il risultato richiesto dipende da dove è necessaria la zona indurita, quanto dovrebbe estendersi in profondità, e come l'attrezzatura verrà caricata in servizio. Tali requisiti dovrebbero essere definiti prima della selezione del processo di inserimento.
2. Dove dovrebbe essere indurito il dente dell'ingranaggio?
3. Cosa determina il modello di durezza richiesto?
4. In che modo il modello richiesto influisce sul metodo di tempra a induzione
5. La profondità della cassa è più di un singolo numero
6. Come viene verificato il modello di durezza finito?
7. Perché il modello effettivo può differire dalle specifiche
8. Cosa è necessario specificare prima della tempra ad induzione degli ingranaggi?
1. Cosa significa il modello di durezza su un ingranaggio temprato a induzione?
Il modello di durezza descrive la posizione e la forma della regione indurita attorno al dente di un ingranaggio. A seconda del modello, può coprire principalmente il fianco del dente, estendersi nella radice del dente e nel filetto della radice, oppure seguire una porzione più ampia del contorno del dente.
Questo è diverso da a il profilo di dure. Un modello di durezza risponde alla domanda dove si trova la regione indurita. Un profilo di durezza descrive come cambia la durezza attraverso una sezione o con la profondità sotto la superficie.
Due ingranaggi possono quindi avere valori di durezza superficiale simili pur avendo modelli di indurimento abbastanza diversi sotto la superficie.
2. Dove dovrebbe essere indurito il dente dell'ingranaggio?
L'area indurita richiesta dovrebbe seguire il modo in cui il dente trasporta il carico piuttosto che una regola fissa applicata a ogni ingranaggio.
Fianco del dente. Il fianco è la superficie di lavoro che entra in contatto ripetuto con l'ingranaggio o il pignone accoppiato. L'indurimento del fianco del dente riguarda generalmente la resistenza all'usura e alla fatica da contatto. La vaiolatura è una possibile forma di danno da fatica da contatto in questa regione.
Radice del dente e filetto della radice. Lo stress da flessione è concentrato attorno alla radice del dente e alla transizione nel raccordo della radice. Per ingranaggi in cui la resistenza delle radici è una delle principali preoccupazioni di progettazione, il modello di durezza specificato potrebbe estendersi ulteriormente in quest'area. Ciò non significa che ogni ingranaggio richieda che la radice sia indurita allo stesso modo; la copertura richiesta dipende dalla progettazione e dal servizio.
Punta del dente. La punta può essere inclusa o meno nel modello richiesto. Il suo trattamento dipende dalla geometria del dente, il metodo di indurimento selezionato e le specifiche tecniche.
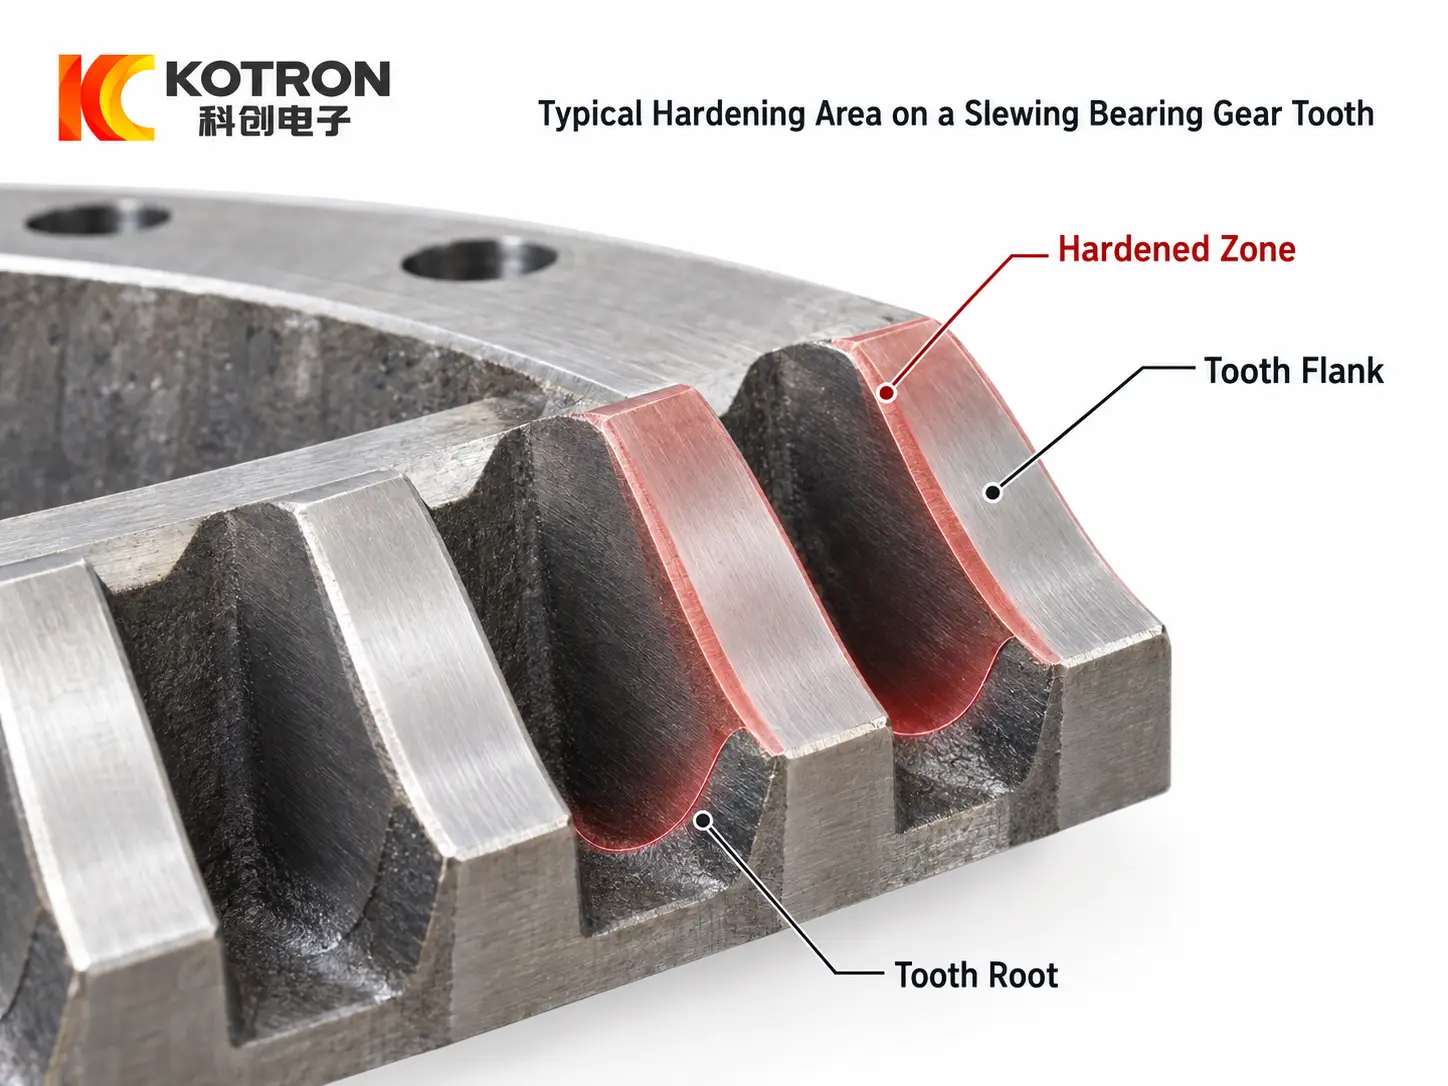
Fianco del dente, zone di indurimento della radice e del raccordo della radice su un dente di ingranaggio.
Il punto importante è che il modello di durezza dei denti degli ingranaggi dovrebbe essere definito in base alla condizione di carico prevista, non semplicemente cercando di rafforzare l’area più ampia possibile.
3. Cosa determina il modello di durezza richiesto?
Il carico di servizio è il punto di partenza. Un ingranaggio soggetto principalmente a carichi di contatto ripetuti può porre maggiore enfasi sul fianco, mentre un'altra applicazione potrebbe richiedere ulteriore attenzione alla radice e al raccordo della radice a causa dello stress da flessione.
Anche la geometria dei denti è importante. Modulo ingranaggi, la dimensione del dente e la forma dello spazio dentale influenzano sia la zona indurita richiesta sia il modo in cui l'energia di induzione può essere applicata ad essa.
Devono essere considerati anche il materiale e la microstruttura precedente. La tempra ad induzione modifica la regione superficiale di un componente già prodotto, quindi la risposta dell'acciaio al riscaldamento e alla tempra influisce sulla durezza e profondità risultanti.
La specifica deve quindi collegare questi fattori con la durezza superficiale e la profondità della cassa richieste, o profondità effettiva rafforzata dove viene utilizzata tale terminologia.
Non esiste un “migliore” universale” modello di indurimento degli ingranaggi. Più profondo non è automaticamente migliore, ed estendere la zona indurita più verso la radice non è automaticamente un miglioramento. Un'enfasi eccessiva sulla sola durezza può ignorare altri requisiti come la tenacità del nucleo.
La durata degli ingranaggi dipende anche dalle condizioni esterne al processo di trattamento termico, compresa la geometria dei denti, ingranamento, lubrificazione, l'allineamento e le condizioni dell'ingranaggio o del pignone accoppiato.
4. In che modo il modello richiesto influisce sul metodo di tempra a induzione
Il modello di durezza desiderato influenza il modo in cui l'ingranaggio viene riscaldato.
Con indurimento per rotazione, l'ingranaggio viene ruotato mentre la regione richiesta viene riscaldata attorno alla sua circonferenza. Questo approccio può essere adatto laddove la geometria dell'ingranaggio e la configurazione richiesta consentono di trattare la regione del dente in questo modo.
Per ingranaggi più grandi o applicazioni che richiedono un controllo più localizzato, tempra ad induzione dente per dente possono essere utilizzati. La lavorazione può essere concentrata su singoli spazi dentali o su porzioni selezionate della geometria del dente.
Elaborazione gap per gap è una forma di trattamento localizzato in cui l'induttore funziona attraverso spazi dentali successivi.
Indurimento del contorno si riferisce alla produzione di una regione indurita che segue più da vicino il contorno del dente. Non dovrebbe essere trattata come la scelta automatica per ogni marcia; il modello richiesto e la capacità pratica del processo determinano comunque se sia appropriato.
Il metodo viene quindi selezionato per riprodurre il modello di durezza specificato nel modo più affidabile possibile, piuttosto che selezionare prima un processo e accettare qualunque modello esso produca.
5. La profondità della cassa è più di un singolo numero
La sola durezza superficiale non descrive completamente le condizioni di un dente di ingranaggio temprato a induzione.
Anche lo strato duro deve estendersi ad una profondità adeguata. Nella comunicazione in fabbrica questo viene spesso definito come profondità di cementazione, mentre le specifiche degli attrezzi più specifiche possono utilizzare termini come profondità indurita effettiva.
Il luogo di misurazione è importante. Una profondità misurata sul fianco non descrive automaticamente ciò che è stato ottenuto nel filetto della radice. Se entrambe le aree sono importanti per il design, le specifiche e il piano di ispezione dovrebbero rendere chiare tali posizioni.
Questo è uno dei motivi per cui un disegno che indica solo il valore della durezza superficiale può lasciare troppo spazio all'interpretazione. La regione indurita richiesta e la profondità nelle posizioni dei denti rilevanti dovrebbero essere definite insieme.
6. Come viene verificato il modello di durezza finito?
L'ingranaggio finito non può essere valutato appieno osservandone la superficie.
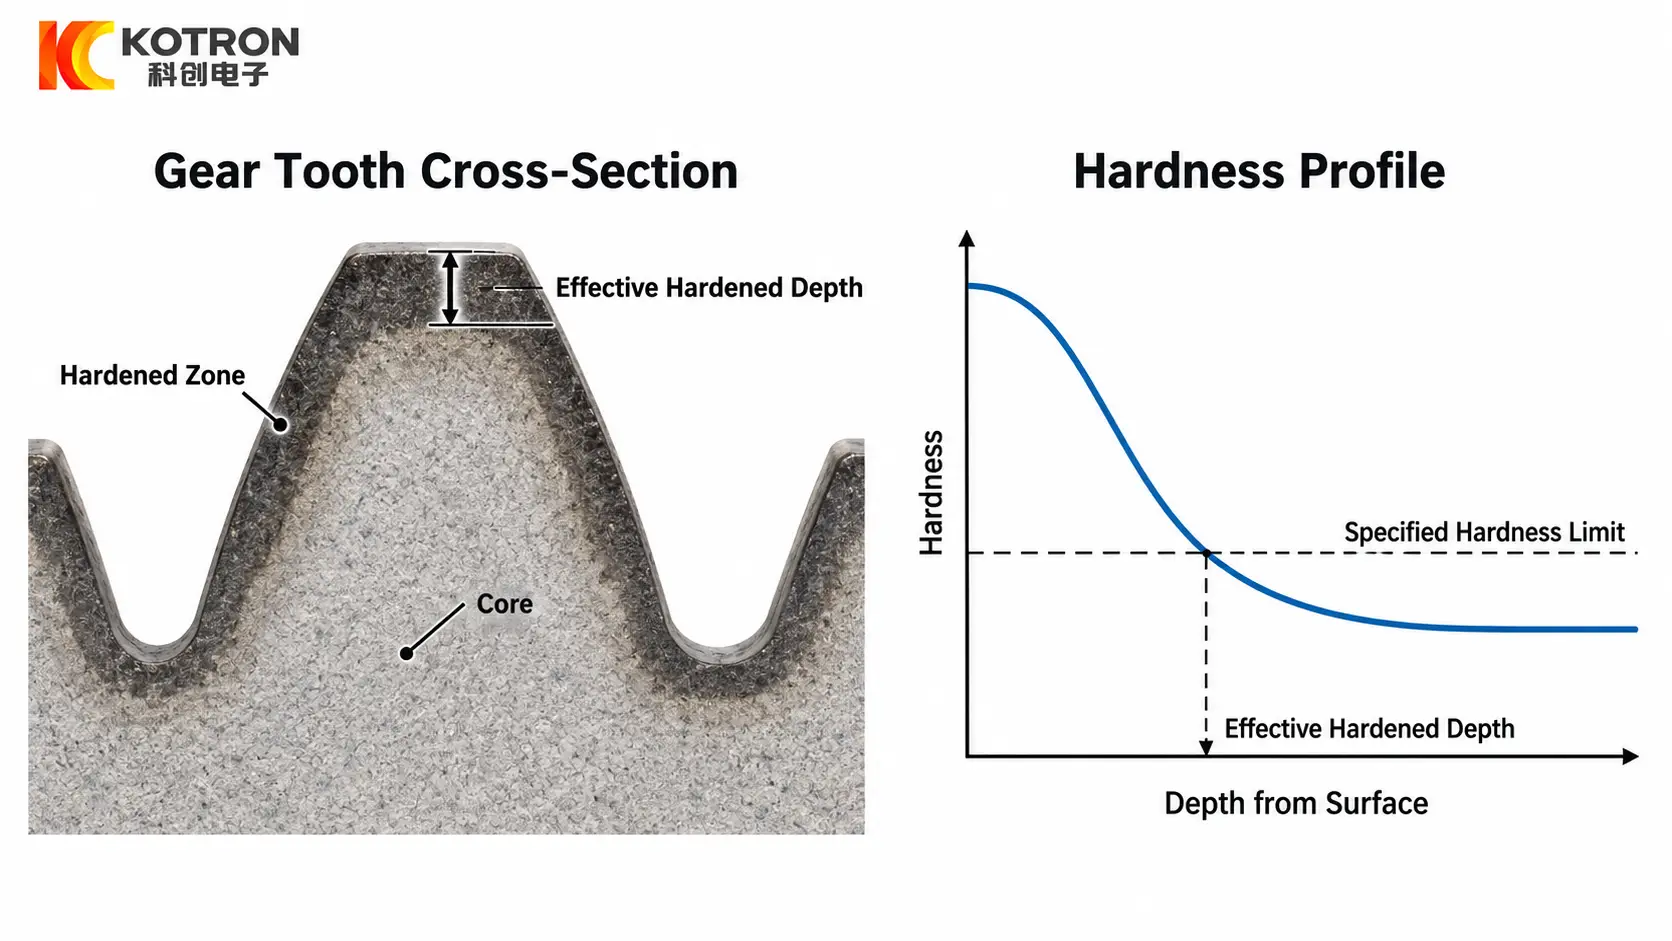
Profilo di durezza e profondità di tempra effettiva attraverso la sezione trasversale del dente di un ingranaggio.
Un approccio di verifica comune consiste nell'esaminare una sezione trasversale del dente indurito. Il campione potrebbe essere tagliato, preparato e lucidato in modo da poter valutare la regione indurita. La macroincisione può aiutare a rivelare la forma generale della zona trasformata.
Le misurazioni della durezza nella sezione forniscono informazioni aggiuntive. Una corsa di durezza o un profilo di durezza possono mostrare come cambia la durezza dalla superficie verso il nucleo e possono essere utilizzati per determinare la profondità di tempra effettiva secondo la specifica applicabile.
Questi metodi rispondono a domande diverse. Un motivo inciso visibile mostra la forma complessiva della regione indurita, mentre le misurazioni della durezza stabiliscono se quella regione soddisfa effettivamente il criterio di durezza richiesto.
7. Perché il modello effettivo può differire dalle specifiche
Anche quando il modello target è chiaramente definito, il risultato della produzione dipende ancora dal controllo del processo.
La posizione e l'allineamento dell'induttore influiscono sull'accoppiamento con il dente. Frequenza, la potenza e il tempo di riscaldamento influenzano la distribuzione dell'energia e la profondità di penetrazione del calore. Nella scansione o nei processi localizzati, le condizioni di movimento possono modificare il risultato da un'area del dente all'altra.
Anche l'estinzione è importante. La posizione e la copertura del quench possono influenzare la trasformazione finale, mentre il calore rimanente nelle regioni adiacenti può contribuire al rinvenimento in alcune condizioni di processo.
Per questa ragione, il modello di durezza target deve essere confermato sul processo reale piuttosto che desunto solo dalle impostazioni della macchina.
8. Cosa è necessario specificare prima della tempra ad induzione degli ingranaggi?
Una specifica utile per la tempra a induzione dei denti degli ingranaggi dovrebbe fornire più di un singolo numero di durezza.
Le informazioni normalmente iniziano con il disegno dell'ingranaggio, materiale, modulo dell'ingranaggio e geometria dei denti. Dovrebbe quindi identificare l'area indurita richiesta, durezza superficiale, profondità della cassa o profondità effettiva indurita, e se il fianco, la radice o il filetto di radice richiedono una copertura specifica.
Anche i requisiti di produzione sono importanti perché possono influenzare il metodo pratico di indurimento utilizzato per riprodurre il modello specificato.
La questione ingegneristica chiave quindi non è semplicemente, “Quanto dovrebbe essere duro il dente dell'ingranaggio?” È:
Dove dovrebbe essere indurito, quanto in profondità dovrebbe estendersi quella regione indurita, e come verrà verificato il risultato?
Per grandi ingranaggi girevoli interni o esterni, gli stessi principi guidano anche la configurazione di a Macchina per tempra ad induzione di ingranaggi con cuscinetti volventi. L'attrezzatura deve seguire le specifiche di disegno e tempra, non sostituirli.
Chiave da asporto
Tempra ad induzione dei denti degli ingranaggi è definito da tre domande: dove si trova la regione indurita, quanto dovrebbe estendersi in profondità, e come verrà verificato il risultato. La sola durezza superficiale non è sufficiente, e il modello deve seguire le effettive condizioni di carico piuttosto che una regola fissa applicata a ogni ingranaggio.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Qual è la differenza tra un modello di durezza e un profilo di durezza?
Un modello di durezza descrive dove si trova la regione indurita attorno a un dente, mentre un profilo di durezza descrive come cambia la durezza attraverso una sezione o con la profondità sotto la superficie. Due ingranaggi possono avere una durezza superficiale simile ma diversi modelli di indurimento sotto la superficie.
Ogni ingranaggio necessita che la radice del dente sia indurita?
Non necessariamente. Lo stress da flessione si concentra attorno alla radice e al raccordo della radice, quindi l'indurimento delle radici è importante laddove la resistenza delle radici è un problema di progettazione. La copertura richiesta dipende dal progetto e dal servizio piuttosto che da una regola fissa applicata a ogni ingranaggio.
Un caso più profondo è sempre migliore?
No. Più profondo non è automaticamente migliore, ed estendere la zona indurita più verso la radice non è automaticamente un miglioramento. Un'enfasi eccessiva sulla sola durezza può ignorare altri requisiti come la tenacità del nucleo.
Come viene verificato il modello di durezza finito?
Viene tagliata una sezione trasversale, preparato e lucidato, poi macroinciso per rivelare la zona trasformata. Una traversa di durezza mostra come cambia la durezza dalla superficie verso il nucleo e determina la profondità effettiva di tempra.
Perché il modello effettivo potrebbe differire dalle specifiche?
Posizione dell'induttore, Frequenza, energia, tempo di riscaldamento, il movimento e la copertura del quench influiscono tutti sul risultato. Il modello di durezza target deve essere confermato sul processo reale piuttosto che desunto solo dalle impostazioni della macchina.
Specificare la zona rinforzata prima di selezionare il metodo
Invia il disegno del tuo equipaggiamento, requisiti di materiale e trattamento termico. Valuteremo il modello di durezza richiesto, profondità del caso e approccio alla verifica insieme, quindi consiglia una configurazione di tempra a induzione per la tua attrezzatura.