
Riscaldamento a induzione per la trafilatura dei metalli: Migliorare la formabilità e l'efficienza produttiva
Indice dei contenuti
- 1. Perché il riscaldamento a induzione è importante prima della trafilatura
- 2. Riscaldamento a induzione vs riscaldamento a forno prima della trafilatura
- 3. Considerazioni sul riscaldamento materiale per materiale
- 4. Frequenza, Potenza, e progettazione della bobina
- 5. Dove la trafilatura a induzione dà risultati
- 6. Selezionare un sistema a induzione per la tua linea di trafilatura
Filare a freddo filo in acciaio inox attraverso sei matrici consecutive e al quarto passaggio il materiale resiste. La forza di trafilatura aumenta. Inizia la micro-lacerazione della superficie. La matrice si consuma in un nuovo profilo. Si ricocce tra i passaggi per ripristinare la duttilità—e ciò significa togliere le bobine dalla linea, accendere una fornace, e aspettare. Riscaldamento a induzione per la trafilatura dei metalli mantiene la linea in funzione. Porta calore al materiale in pochi secondi, direttamente tra l'avvolgitore e la matrice, senza interrompere il flusso di produzione.
La trafilatura dei metalli riduce la sezione trasversale tirando filo, tubo, o barra attraverso una serie di matrici progressivamente più strette. Il processo è semplice nel concetto e spietato nella pratica: ogni passaggio irrigidisce il materiale per lavoro. Abbastanza passaggi senza riscaldamento intermedio e una delle tre cose succede—il filo si spezza, la superficie si lacera, o lo stampo si usura oltre la tolleranza. Il preriscaldamento a induzione riduce la tensione di scorrimento prima che il materiale raggiunga lo stampo, quindi la forza di trazione diminuisce e la riduzione per passata può aumentare.
1. Perché il riscaldamento a induzione è importante prima della trafilatura
La trafilatura è un processo di formatura a freddo—fino a quando il materiale non si indurisce per lavorazione oltre il punto in cui la panca da trafilatura può tirarlo. Ogni punto di deformazione plastica aumenta la tensione di scorrimento richiesta per la passata successiva. A un certo punto il filo si spezza, o la superficie si lacera, o lo stampo si consuma oltre la tolleranza. La soluzione è riscaldare prima della zona di deformazione, e l'induzione la fornisce online.
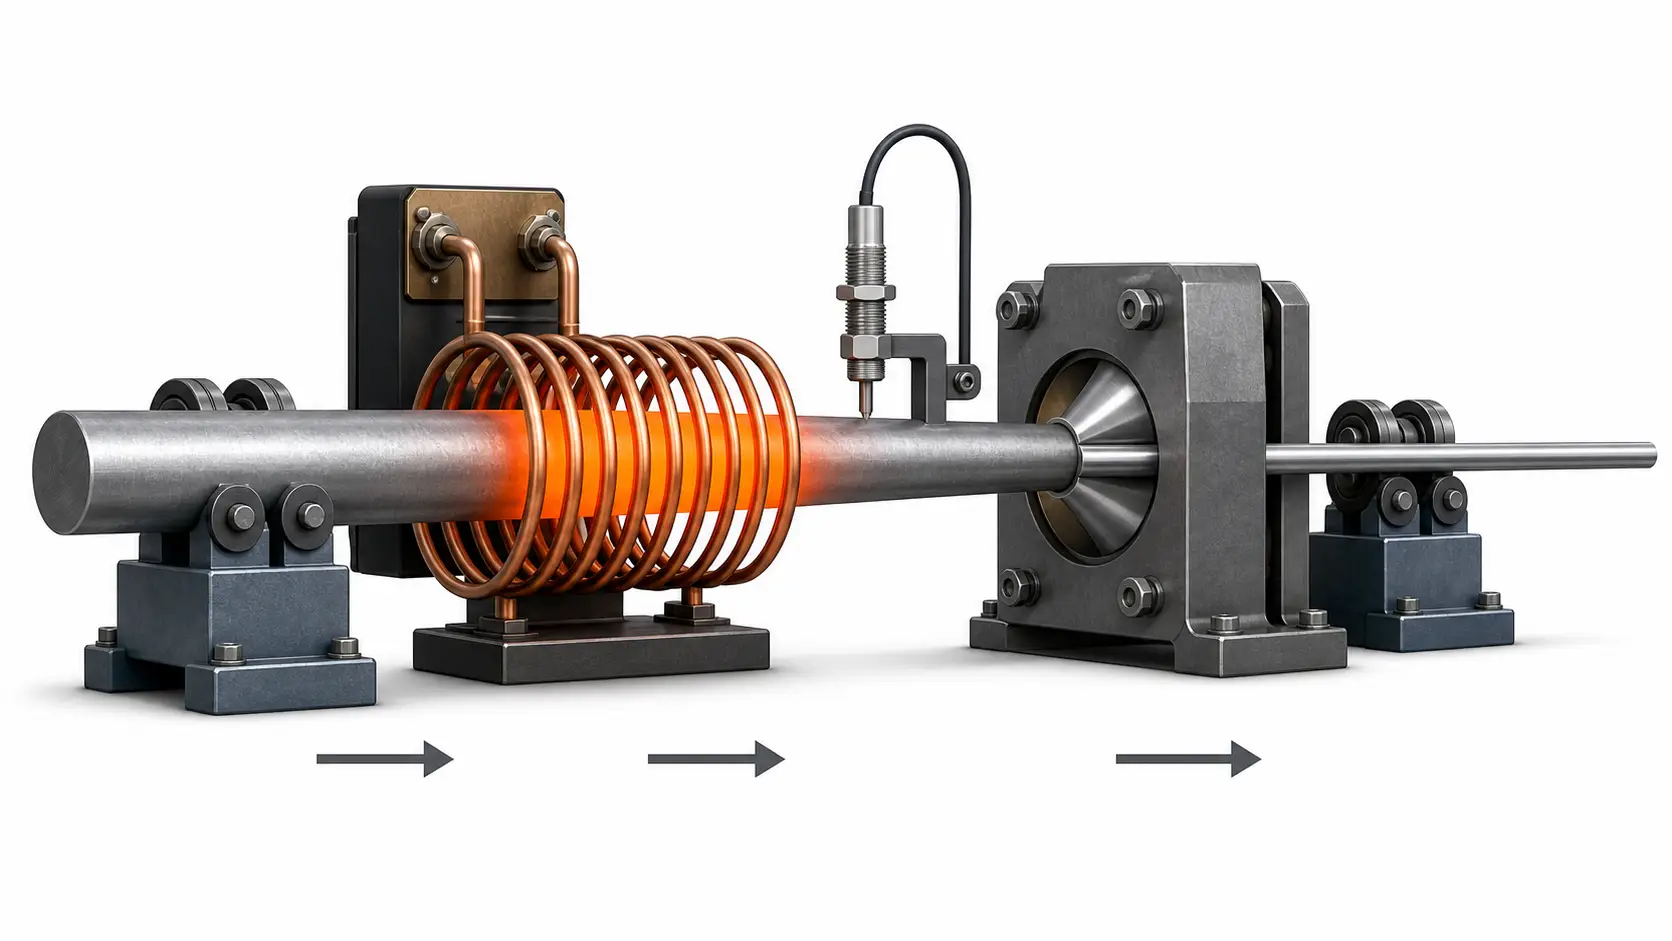
Tre cose cambiano quando l'induzione si trova tra l'uscita del prodotto e lo stampo:
- Minore tensione di flusso. Riscaldare il materiale prima dello stampo e la forza necessaria per tirarlo attraverso diminuisce. L'effetto è localizzato—caldo nella zona di deformazione, raffreddamento rapido dopo l'uscita. Maggiore riduzione per passata, meno passate complessive.
- Meno difetti superficiali. Acciai inossidabili, leghe di titanio, e leghe a base di nichel hanno finestre di duttilità ristrette a temperatura ambiente. Il preriscaldamento amplia quella finestra. La lacerazione superficiale e le crepe ai bordi diminuiscono quando il materiale scorre invece di fratturarsi.
- Operazione continua in linea. Nessun forno a batch da caricare e scaricare. La bobina si trova sulla linea tra il payoff e il primo stampo. Il materiale passa attraverso alla velocità della linea. La temperatura si stabilizza in pochi secondi all'avvio. Ferma la linea, il riscaldamento si interrompe. Riavvia, e il materiale è alla temperatura target prima che il primo metro raggiunga lo stampo. L'attrezzatura si ripaga con la produttività, non solo con il risparmio energetico.
2. Riscaldamento a induzione vs riscaldamento a forno prima della trafilatura
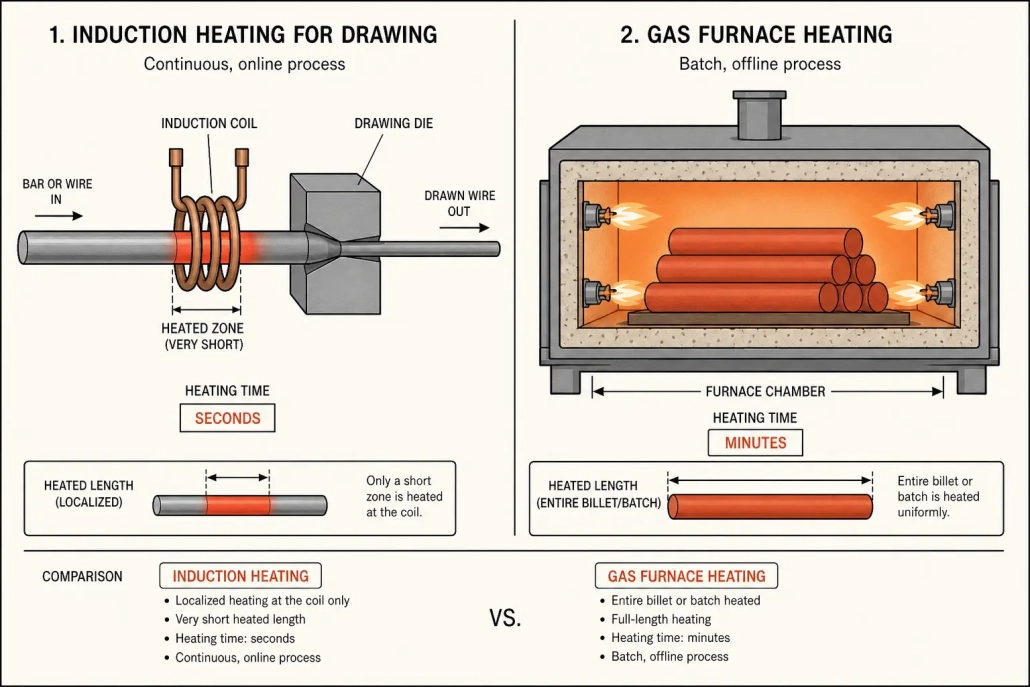
La differenza pratica tra preriscaldamento a induzione e preriscaldamento in forno per la trafilatura non è solo la velocità. È se il calore si integra nella linea o ne detta la disposizione. Un forno è una stazione separata: il materiale arriva, aspetta, si riscalda, e se ne va. L'induzione si aggancia alla linea di trafilatura esistente.
| Fattore | Riscaldamento a forno | Riscaldamento a Induzione |
|---|---|---|
| Velocità di riscaldamento | Minuti o ore, dipende dalla massa del lotto | Secondi, indipendentemente dalle dimensioni del lotto |
| Integrazione nella linea | Offline: richiede la gestione dei lotti tra forno e banco di trafilatura | Online: la bobina viene montata direttamente prima della matrice |
| Controllo della temperatura | Controllo ampio della zona, ritardo termico sulla regolazione | feedback del pirometro a circuito chiuso, risposta sotto il secondo |
| Ossidazione | Immersione prolungata alla temperatura aumenta la formazione di ossidi | Breve permanenza limita la crescita di ossidi; Il controllo dell'atmosfera è opzionale, non obbligatorio |
| Efficienza energetica | Riscalda il rivestimento del forno, atmosfera, e l'ambiente insieme al pezzo da lavorare | Energia depositata direttamente nel materiale; nessuna perdita in standby |
| Avvio e spegnimento | Lunghi cicli di riscaldamento e raffreddamento | Accensione/spegnimento istantanei; nessuna massa termica da portare alla temperatura |
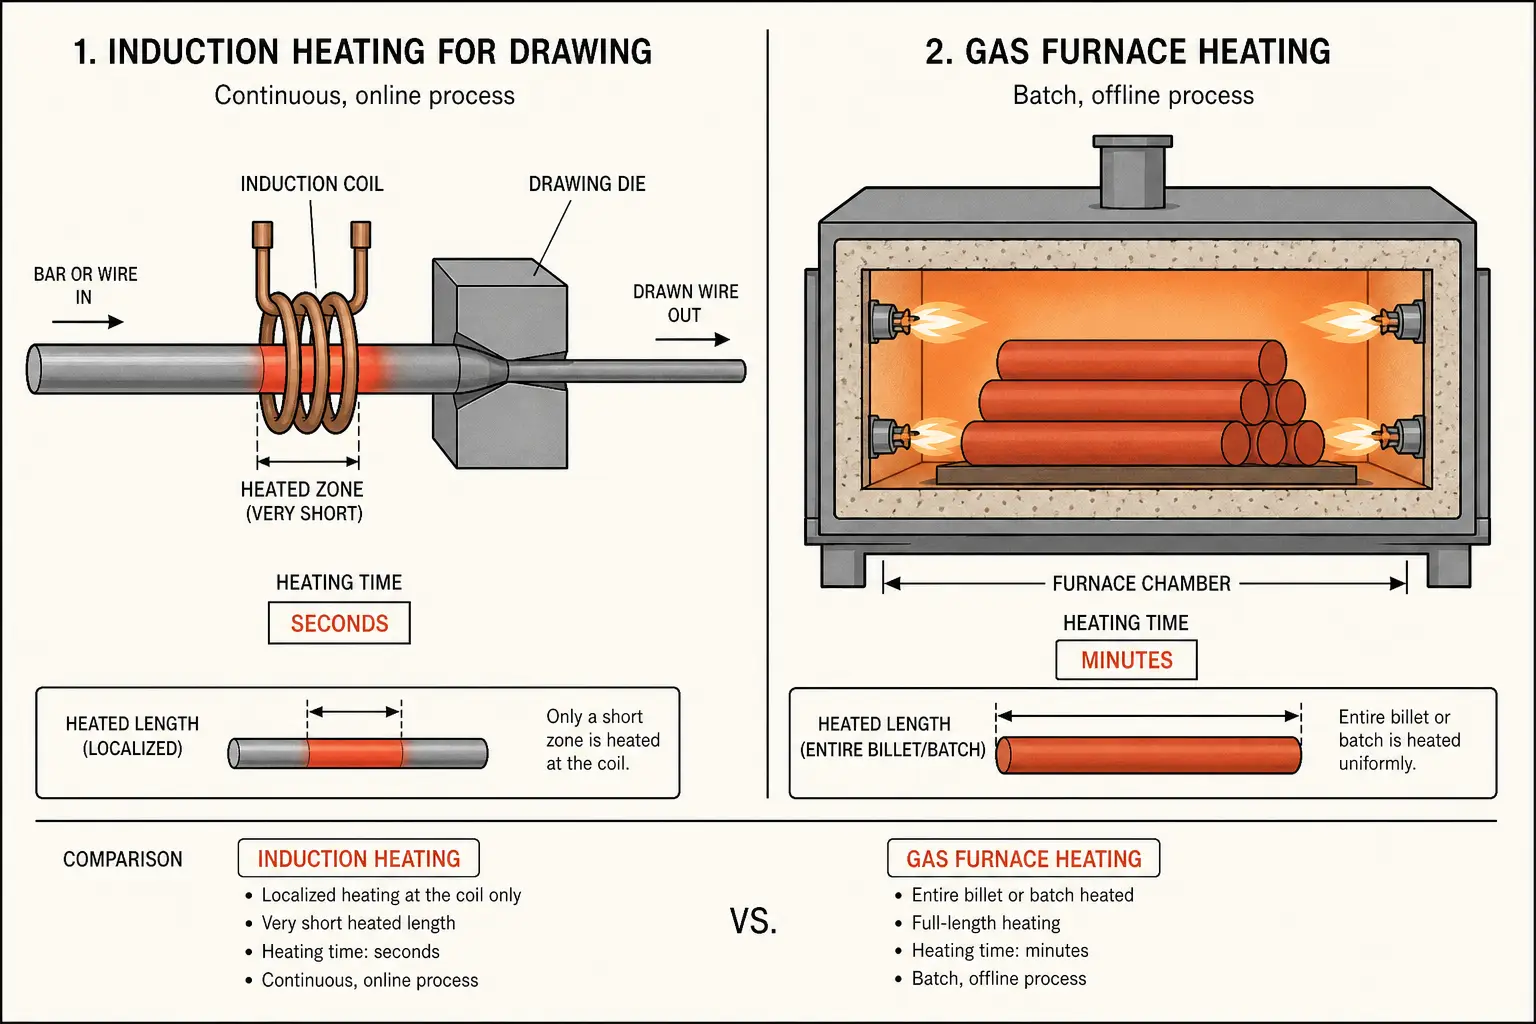
I forni hanno ancora senso quando l'intera bobina ha bisogno di una temperatura uniforme prima della prima matrice, o quando la sezione trasversale del materiale è troppo grande per una penetrazione utile dell'induzione, o quando una linea intermittente utilizza il forno come buffer termico. La decisione dipende dal fatto che il tuo processo necessiti di accumulo di calore oppure calore su richiesta. Le linee continue beneficiano del calore su richiesta. I laboratori a lotti possono trovare un forno più semplice. Vedi riscaldamento a induzione vs forno a gas per un confronto più ampio.
3. Considerazioni sul riscaldamento materiale per materiale
Le diverse leghe rispondono in modo diverso. Ciò che funziona per 304 l'acciaio inossidabile non funzionerà per il rame C110: la fisica cambia e anche la finestra di processo si sposta.
- Acciaio inossidabile (304, 316, duplex). La resistività moderata rende questi bersagli ad induzione efficienti. La finestra di temperatura è la preoccupazione principale: troppo freddo e la forza di trazione si riduce a malapena; troppo caldo e appaiono ossidazione o cambiamenti delle proprietà. Il preriscaldamento a 150–400°C di solito offre il guadagno di duttilità senza effetti metallurgici collaterali. Il controllo a circuito chiuso è importante: l'acciaio inossidabile non ti dà un ampio margine tra “abbastanza caldo” e “troppo caldo.”
- Leghe di titanio. La bassa conducibilità termica è la sfida principale. Il calore si concentra sulla superficie, creando una pelle calda su un nucleo freddo che si deforma in modo non uniforme nello stampo. Una densità di potenza inferiore e un tempo di permanenza più lungo nella bobina aiutano la temperatura a uniformarsi. La protezione atmosferica può essere necessaria per prevenire la formazione di strati alpha. Per ulteriori informazioni sul comportamento di induzione del titanio, vedere riscaldamento a induzione per leghe di titanio.
- Rame e leghe di rame. L’elevata conduttività li rende i più difficili da riscaldare: le correnti scorrono facilmente e generano meno calore resistivo. Le bobine a frequenza più bassa e multigiro aiutano a compensare. Ottone e bronzo, con conduttività inferiore, riscaldare più facilmente. La trafilatura del rame puro spesso si basa sull'induzione per la ricottura inter-pass piuttosto che sul preriscaldamento pre-stampo.
- Acciaio ad alta resistenza (carbonio, lega, boro). Ferromagnetico a temperature più basse, questi gradi assorbono energia in modo efficiente finché non superano il punto Curie. Preriscaldare da 200 a 600°C copre la maggior parte degli scenari, e il materiale perdona minori variazioni di temperatura meglio dell'acciaio inossidabile o del titanio. La ricompensa principale: maggiore riduzione per passata con minore usura dello stampo. Le superleghe a base di nichel seguono le stesse precauzioni di bassa conduttività termica del titanio. Vedi riscaldamento ad induzione per superleghe.
4. Frequenza, Potenza, e progettazione della bobina
Tre parametri determinano se il preriscaldamento a induzione funziona su una linea di trafilatura. Se ne sbaglia uno, lo stampo riceve materiale troppo freddo, troppo caldo, o riscaldato in modo non uniforme.
- Frequenza. Le frequenze più alte riscaldano uno strato superficiale sottile; le frequenze più basse guidano la corrente più in profondità. Per filo sotto 5 mm di diametro, una frequenza più elevata mantiene il calore localizzato. Per barra e tubo sopra 15 mm, una frequenza inferiore garantisce che il nucleo raggiunga la temperatura prima dello stampo. Il punto di partenza è la profondità di riferimento del materiale alla temperatura target: la frequenza deriva da tale calcolo, non da un catalogo.
- Potenza. La potenza deve corrispondere alla domanda termica del materiale in movimento. Il calcolo inizia con massa per unità di tempo, calore specifico, e aumento di temperatura obiettivo. La velocità di linea è il moltiplicatore: raddoppia la velocità, raddoppia la potenza. Potenza sottodimensionata significa che il materiale non raggiunge mai la temperatura. Potenza sovradimensionata spreca energia e rischia di surriscaldare la superficie prima che il nucleo raggiunga.
- Progettazione della bobina. Per filo rotondo e biella, una bobina cilindrica a più torni è la predefinita—semplice e facile da allineare con l'asse di trazione. Per tubo, il foro della bobina deve ospitare il diametro senza perdere efficienza di accoppiamento. Per barre piatte o profilate, la geometria della bobina segue la sezione trasversale per mantenere un intervallo costante. la lunghezza della bobina è un compromesso: le bobine più lunghe riscaldano in modo più uniforme ma costano di più e richiedono più energia. Le bobine più corte sono più economiche ma necessitano di un controllo di processo più rigoroso.
5. Dove la trafilatura a induzione dà risultati
| Industria | Materiali Tipici | Cosa Risolve l'Induzione |
|---|---|---|
| Produzione di filo | Filo in acciaio inossidabile, Filo per molle, Filo da saldatura | Meno ricotture intermedie, maggiore velocità di linea, meno rotture di filo al calibro |
| Tiraggio di tubi | Tubi in acciaio inossidabile, tubo di rame, tubo a parete sottile di grado aerospaziale | riduzione uniforme della parete, riduzione delle pieghe, meno arresti nel banco di trazione |
| componenti automobilistiche | filo ad alta resistenza, alberi di precisione, profili formati | proprietà meccaniche costanti passaggi a passaggi, riduzione dell'usura del die su linee ad alto volume |
| produzione aerospaziale | componenti in lega di titanio, parti in lega di nichel | controllo delle finestre di processo per gradi difficili, conservazione dell'integrità superficiale |
6. Selezionare un sistema a induzione per la tua linea di trafilatura
Non tutte le combinazioni di alimentazione a induzione e bobine funzionano per ogni applicazione di disegno. Cinque fattori determinano se il sistema si adatta alla linea o diventa un costoso collo di bottiglia.
- Tipo di materiale e gamma di diametri. Le proprietà elettriche e termiche del materiale determinano la frequenza, densità di potenza, e geometria della bobina. Un sistema a misura di 304 il filo inossidabile avrà difficoltà con il rame. Definire prima l'involucro del materiale, quindi dimensionare il materiale più difficile da riscaldare in quella busta.
- Velocità e produttività della linea. La richiesta di energia varia direttamente in base alla velocità con cui il materiale si muove attraverso la bobina. Dimensioni per la massima velocità della linea, non nella media—il sistema deve fornire al massimo rendimento senza surriscaldarsi.
- Temperatura target e tolleranza. Più stretto è il range accettabile, più infrastruttura di controllo è necessaria. Il feedback del pirometro a circuito chiuso è standard per finestre di processo strette. Per materiali tolleranti, il circuito aperto con verifica periodica può essere sufficiente.
- Integrazione della bobina. La bobina deve adattarsi tra il pagamento e il primo dado. Su linee esistenti, misurare lo spazio prima di specificare la lunghezza della bobina. Il montaggio deve sopportare vibrazioni ed espansione termica. I collegamenti a cambiamento rapido riducono i tempi di inattività durante le sostituzioni di formato.
- Raffreddamento e servizi. Alimentatori e bobine necessitano di raffreddamento ad acqua. I refrigeratori a circuito chiuso mantengono costante la qualità dell'acqua. Pianificare la capacità di raffreddamento in base alla potenza dell'alimentatore più margine per condizioni ambientali calde. Un raffreddamento sottodimensionato significa limitazione termica e il materiale arriva allo stampo sotto la temperatura target.
Chiave da asporto
Riscaldamento a induzione per la trafilatura dei metalli Riduce lo sforzo di flusso nella zona di deformazione, mantiene la linea in funzione, E si ripaga da solo con la produttività. Abbinare la frequenza, energia, e la geometria della bobina in base al tuo materiale e alla velocità di linea. Fai bene questi tre elementi e il resto seguirà.
Q: Il riscaldamento a induzione può essere installato successivamente su una linea di trafilatura esistente?
Un: Sì, a condizione che ci sia spazio tra il rotolo di alimentazione e la prima matrice per l'assemblaggio della bobina. La maggior parte delle bobine cilindriche a più giri necessita di 300–800 mm di percorso libero. L'alimentatore può essere posizionato separatamente. Layout compatti possono richiedere una bobina corta personalizzata, scambiando un po' di uniformità del riscaldamento per l'ingombro.
Q: Il preriscaldamento a induzione influisce sulla finitura superficiale del materiale trafilato?
Un: Può—in entrambe le direzioni. Il preriscaldamento correttamente controllato riduce lo strappo della superficie migliorando il flusso del materiale attraverso la matrice. Il surriscaldamento o il riscaldamento non uniforme crea ossidazione o punti caldi che si trasferiscono sulla superficie trafilata. La chiave è la uniformità della temperatura lungo la lunghezza e intorno alla circonferenza all'ingresso della matrice. Una bobina ben adattata con un gap di accoppiamento costante fornisce questo.
Q: Quali materiali sono cattivi candidati per il preriscaldamento a induzione prima della trafilatura?
Un: Il rame puro ad alta conducibilità è il più difficile da riscaldare in modo efficiente e spesso si affida alla ricottura convenzionale. I materiali con sezioni trasversali inferiori a 1 mm assorbono energia limitata per passaggio. I materiali che richiedono finestre di temperatura ristrette con tempi di mantenimento lunghi possono essere meglio trattati anche con metodi basati su forno.
Hai bisogno di Riscaldamento a Induzione per la tua linea di trafilatura?
Dicci il tuo materiale, intervallo di diametro, e velocità della linea. Ti consigliamo un alimentatore e una configurazione della bobina adatti al tuo processo.


