Línea automática de templado y templado por inducción para componentes de transmisiones automotrices
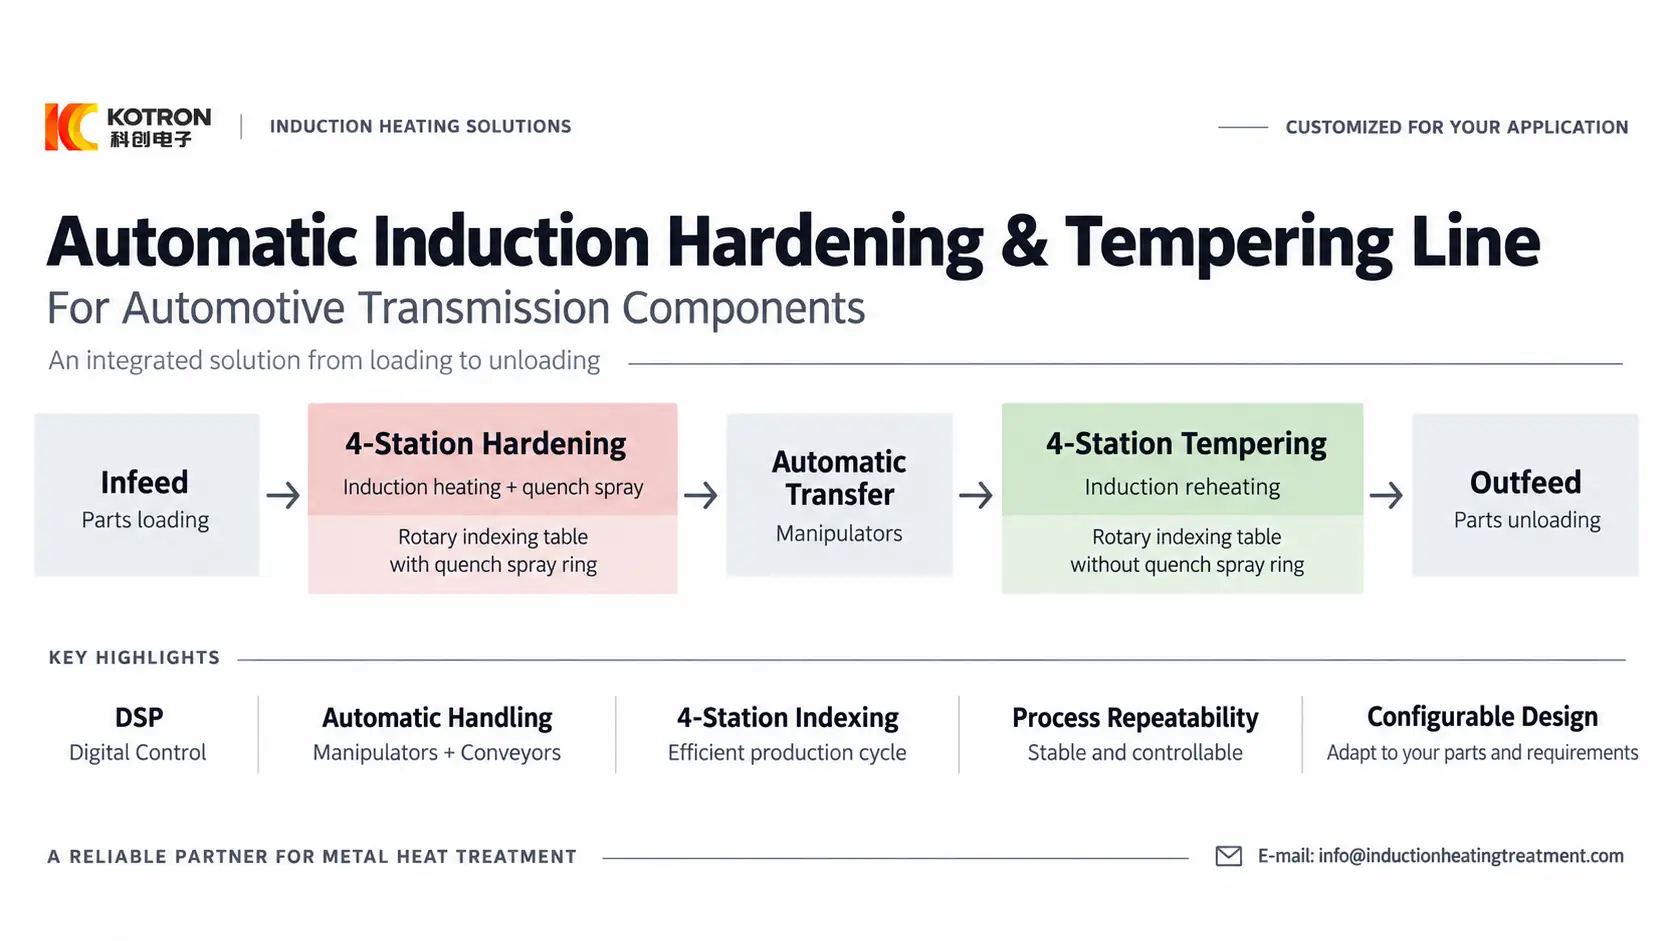
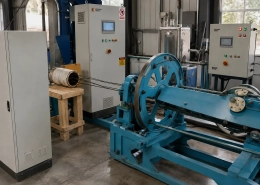
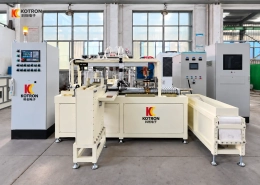
Línea automática de endurecimiento y revenido por inducción — dos máquinas rotativas de indexación de 4 estaciones conectadas por manipuladores automáticos, con transportadores de entrada y salida.
Ⅰ. Ver el proceso automatizado completo
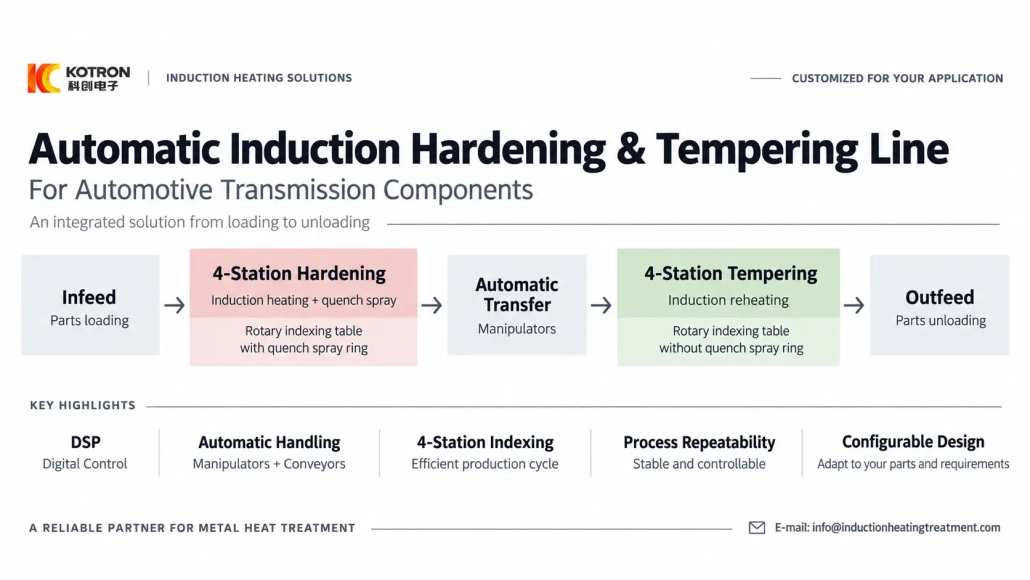
El flujo de producción es sencillo:
1.Transportador de entrada
2.Endurecimiento por inducción
3.Transferencia automática
4.Templado por inducción
5.Transportador de salida
Un manipulador carga el componente entrante en la primera máquina de 4 estaciones. Después del endurecimiento, un segundo manipulador lo transfiere a la máquina de revenido. Un tercer manipulador descarga el componente terminado en la cinta transportadora de salida.
El temple, transferencia y revenido están conectados como una línea automática de tratamiento térmico en lugar de operaciones manuales separadas.
Ⅱ. Dos máquinas de 4 estaciones para endurecido y temple
Las dos máquinas de indexación rotativa realizan diferentes partes del proceso de tratamiento térmico.
Etapa de temple
La primera máquina realiza temple por inducción.
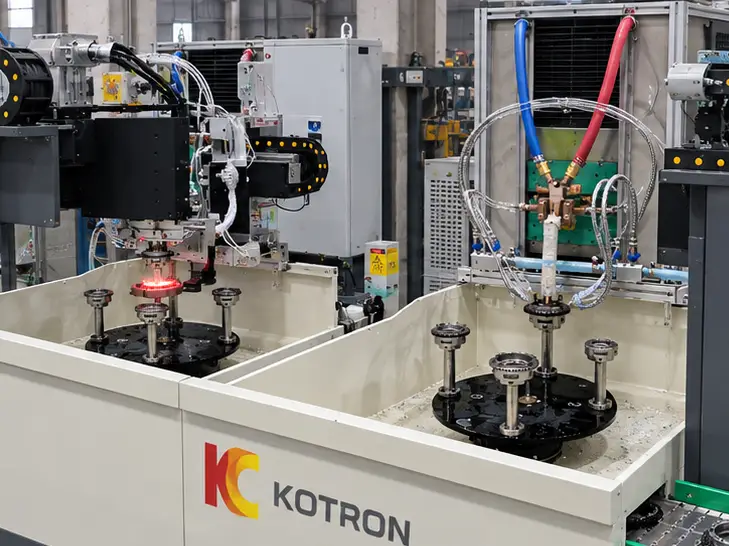
El área requerida se calienta mediante el sistema de inducción y luego se enfría rápidamente mediante el sistema de enfriamiento. Por lo tanto, se instala un anillo de pulverización de enfriamiento en la etapa de temple.
Etapa de revenido
La segunda máquina realiza sistema de revenido por inducción.
El componente endurecido se recalienta según el proceso de revenido requerido. No se utiliza un anillo de pulverización de enfriamiento de la etapa de temple en esta máquina.
Juntos, las dos etapas forman el completo proceso de enfriamiento y revenido utilizado para este componente de transmisión automotriz.
La especificación de material del cliente determina la dureza requerida, condición de revenido y otros resultados metalúrgicos. Nuestro equipo proporciona el calentamiento, temple, movimiento y plataforma de control utilizada para llevar a cabo ese proceso.
Ⅲ. Por qué usar un diseño de indexado rotativo de 4 estaciones?
Cuatro estaciones no significan cuatro procesos diferentes de tratamiento térmico.
Cada máquina tiene una mesa rotativa de indexado con cuatro posiciones para las piezas de trabajo. La mesa indexa los componentes a través de posiciones definidas durante el ciclo de producción automático, facilitando la coordinación del procesamiento, carga, la descarga y la transferencia de piezas a un ritmo estable.
Esta configuración es especialmente adecuada cuando el equipo de tratamiento térmico debe trabajar junto con manipuladores y cintas transportadoras en lugar de como una máquina aislada.
La línea completada utiliza dos máquinas de 4 estaciones, pero cuatro estaciones no son un requisito fijo.
Otro proyecto puede usar un número diferente de estaciones, una disposición de mesa diferente u otro método de carga. La cantidad de estaciones debe seguir al componente, ciclo de producción requerido y diseño de automatización.
Ⅳ. El control digital DSP funciona junto con la automatización
El valor principal del control digital no es simplemente que la máquina pueda calentar una pieza metálica.
En la fabricación repetitiva, un proceso establecido debe ejecutarse de manera consistente de una pieza a otra y de un lote de producción a otro.
Nuestros sistemas de inducción pueden usar la conversión de potencia IGBT con el control digital DSP, permitiendo que la fuente de alimentación de calentamiento se convierta en parte del sistema de producción automatizado en lugar de operar como un calentador independiente ajustado manualmente.
Dependiendo de los requisitos del proyecto, el sistema de control y monitoreo se puede configurar con:
1.Configuración digital de potencia
2.Control del tiempo de calentamiento
3.Monitoreo de voltaje y corriente.
4.Monitoreo de energía
5.retroalimentación de temperatura
6.Control en bucle cerrado de temperatura
7.Gestión de recetas de piezas
8.Límites de parámetros del proceso
9.Registros de alarmas y eventos.
10.Curvas de calentamiento o del proceso
11.Registros históricos de producción
12.Información de lotes
13.PLC / Comunicación HMI
14.Integración de la línea de producción
Una receta de proceso puede almacenar las condiciones de operación desarrolladas para un componente en particular. Cuando el mismo producto vuelve a la producción, se pueden recuperar las configuraciones correspondientes en lugar de reconstruir el proceso a partir de ajustes manuales.
La retroalimentación de temperatura añade información térmica directa de la pieza de trabajo, mientras que el control digital de potencia proporciona una entrada eléctrica repetible bajo condiciones de operación establecidas.
Los registros de producción y alarmas también facilitan revisar lo que ocurrió durante un lote en lugar de depender solo de la memoria de un operador.
Aquí es donde la digitalización y la automatización trabajan juntas: el sistema digital controla y registra el proceso, mientras la máquina automática ejecuta el movimiento y la secuencia de producción.
Ⅴ. Por qué automatizar el endurecimiento y el revenido?
Para la producción de componentes de transmisión automotriz, el beneficio no es simplemente reemplazar un operador con un manipulador.
La automatización controla cómo la pieza de trabajo se mueve a través de todo el proceso.
En esta línea:
1.El primer manipulador carga la máquina de endurecimiento
2.El segundo transfiere el componente del endurecimiento al temple
3.El tercero descarga la pieza terminada
4.Los transportadores conectan la línea con la manipulación aguas arriba y aguas abajo
Esto elimina la transferencia manual repetida de componentes calientes y fija la secuencia de manejo dentro del ciclo de la máquina.
El endurecimiento y el temple también pueden usar sus propios parámetros de calentamiento mientras permanecen como parte de la misma línea de producción.
Para los fabricantes que producen los mismos componentes o componentes relacionados de forma repetida, esto proporciona una ruta práctica desde un proceso dependiente del operador hacia un método de producción más estandarizado.
El control digital también facilita la integración de la sección de inducción con mesas de indexado controladas por PLC, manipuladores, transportadores y otros equipos automáticos.
Ⅵ. Una solución completa para componentes de transmisiones automotrices
Este proyecto se construyó para un componente de transmisión automotriz dentado y combina:
| Artículo | Proyecto completado |
|---|---|
| Aplicación | Componente de transmisión automotriz |
| Proceso de tratamiento térmico | El endurecimiento por inducción + sistema de revenido por inducción |
| Máquina de endurecimiento | 4-Máquina rotativa de indexado de estaciones |
| Enfriamiento de endurecimiento | Anillo de pulverización de temple |
| Máquina de revenido | 4-Máquina rotativa de indexado de estaciones |
| Anillo de pulverización de endurecimiento en la etapa de revenido | No utilizado |
| Transferencia parcial | 3 manipuladores automáticos |
| Flujo de material | Transportadores de entrada y salida |
| Control de inducción | control digital DSP |
| Modo de producción | Automático |
Esta tabla describe la configuración utilizada para este proyecto. No es una especificación fija para cada cliente.
Nuestros sistemas de tratamiento térmico también se pueden configurar con gestión de recetas, medición de temperatura y control en lazo cerrado, curvas de proceso, registros de alarma, datos históricos de producción y otras funciones de monitoreo digital de acuerdo con el nivel requerido de control de proceso.
Ⅶ. Configure la línea alrededor de su proceso de producción
Un nuevo proyecto no tiene que copiar estas dos máquinas., 4-diseño de la estación.
La cantidad de estaciones, poder de inducción, frecuencia de operación, inductor, sistema de enfriamiento, soportes, manipuladores, Los transportadores y las funciones de control se pueden configurar en función de los componentes y requisitos de producción del cliente..
Si está planeando una línea automática de tratamiento térmico similar, La información inicial más útil es:
1.Dibujo de pieza de trabajo
2.Material
3.Área de tratamiento térmico
4.Dureza requerida
5.Profundidad del caso
6.Proceso existente
7.Tasa de producción
8.Requisito de automatización
De estos detalles, Podemos evaluar si una línea de templado y revenido similar es adecuada o si otra disposición de la estación se adaptaría mejor al proceso de producción..
El proceso de tratamiento térmico pertenece al fabricante.. Nuestro trabajo es proporcionar el equipo digital de calefacción y automatización por inducción que pueda llevarlo a cabo de forma controlada, repetible y escalable.
Planifica tu línea automática de endurecimiento y temple
Envía los planos y requisitos de proceso de tu pieza de trabajo. Evaluaremos la distribución de la estación y recomendaremos una configuración adaptada a tu tasa de producción.