Línea automática de endurecimiento por inducción para pasadores y casquillos
Ⅰ. Vea la Línea de Endurecimiento Automático en Operación
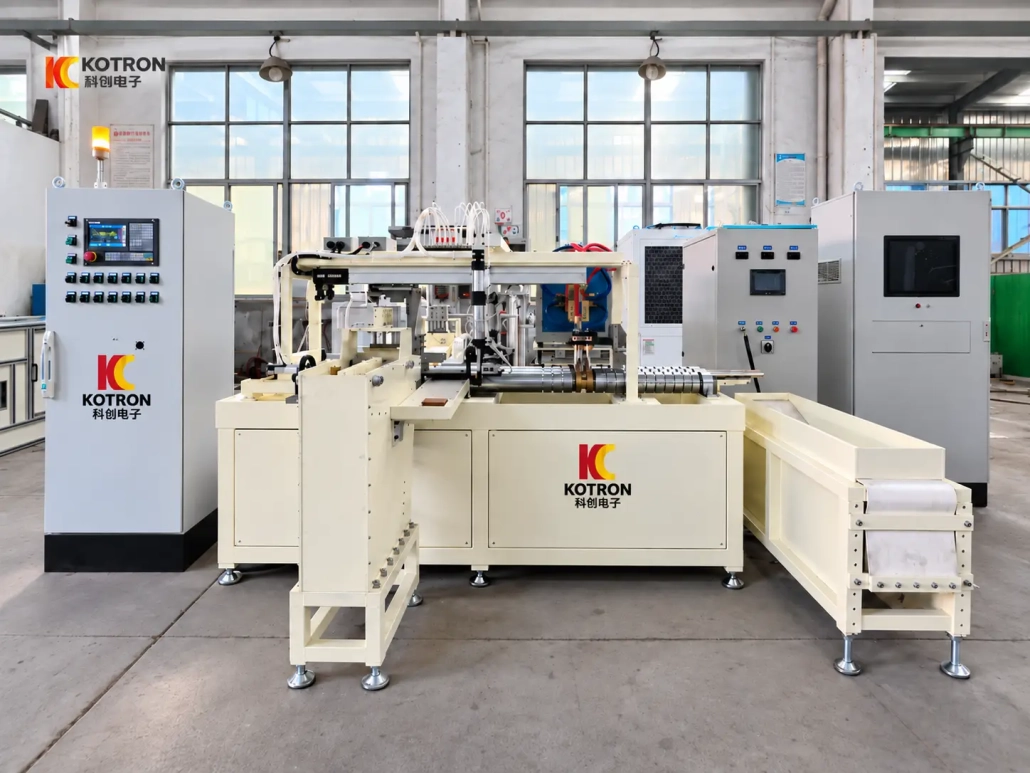
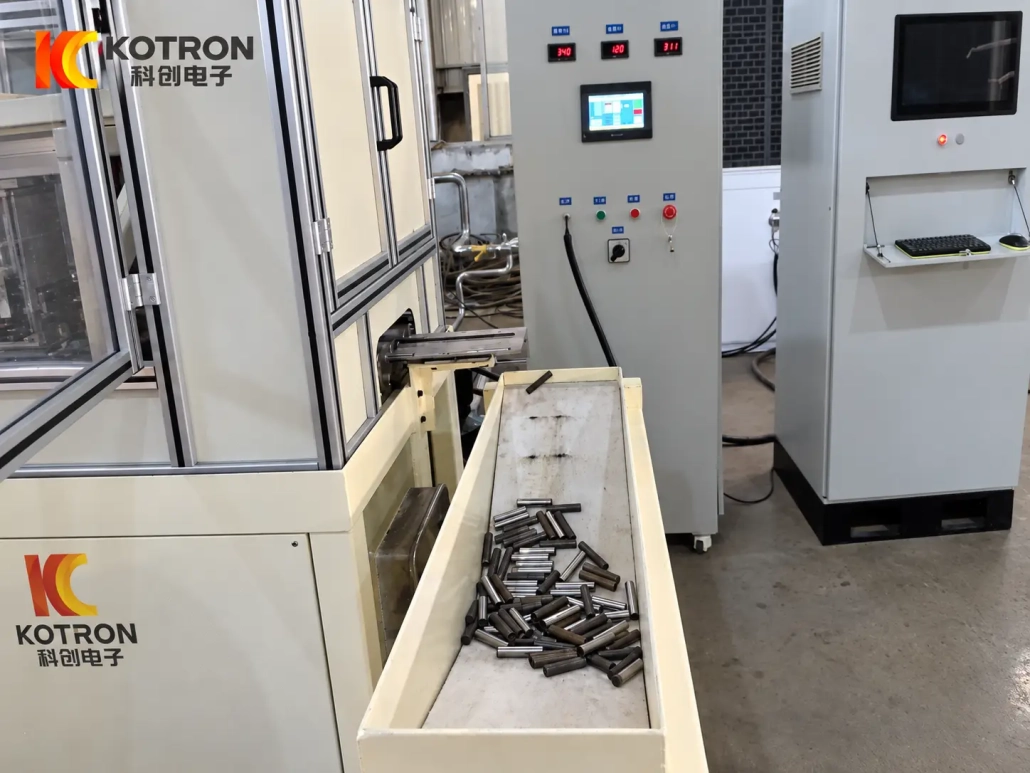
El vídeo muestra piezas de trabajo moviéndose a través de un proceso automático de endurecimiento por inducción., incluyendo la alimentación, transferencia entre posiciones, calentamiento, enfriamiento y descarga final.
Para producción por lotes, La calefacción es sólo una parte del trabajo.. Cada componente también tiene que alcanzar la posición correcta., completar el proceso programado y abandonar el área de trabajo antes de que comience el siguiente ciclo.
Aquí es donde una línea automática se diferencia de una independiente cargada manualmente máquina de endurecimiento por inducción de pasadores. La manipulación de piezas y el tratamiento térmico se coordinan como un proceso de producción repetido..
Ⅱ. Patas, Bujes y piezas de trabajo adecuadas
La línea está destinada principalmente a componentes cilíndricos que requieren endurecimiento superficial o localizado..
Las piezas de trabajo típicas incluyen:
•Patas
•Bujes
•Ejes de pasador
•Pasadores de pivote
•Componentes tipo manga
•Piezas mecánicas cilíndricas similares.
Los pasadores y casquillos no deben tratarse automáticamente como el mismo trabajo de calentamiento..
Un pasador macizo y un casquillo hueco pueden tener diferentes espesores de sección, flujo de calor, Requisitos de soporte y zonas de endurecimiento.. Incluso dos pasadores con diámetros exteriores similares pueden necesitar procesos diferentes debido a diferencias en el material., longitud de endurecimiento o profundidad de caso requerida.
Para casquillos, dimensiones del orificio, El espesor de la pared y el área endurecida requerida también deben considerarse antes de diseñar el inductor y el accesorio..
La información más útil para la selección de equipos incluye:
•Material y grado
•Diámetro exterior
•Diámetro interior para casquillos
•Longitud total
•Área de endurecimiento requerida
•Dureza superficial objetivo
•Profundidad efectiva del caso
•Tasa de producción requerida
Por lo tanto, la pieza de trabajo real debe anteponerse al modelo de máquina o a la potencia nominal..
Ⅲ. Cómo funciona la línea automática de endurecimiento por inducción
Una secuencia de producción típica es:
Carga → Alimentación → Posicionamiento → Calentamiento por inducción → Enfriamiento → Transferencia → Descarga
Se puede adaptar el orden exacto a la pieza de trabajo.
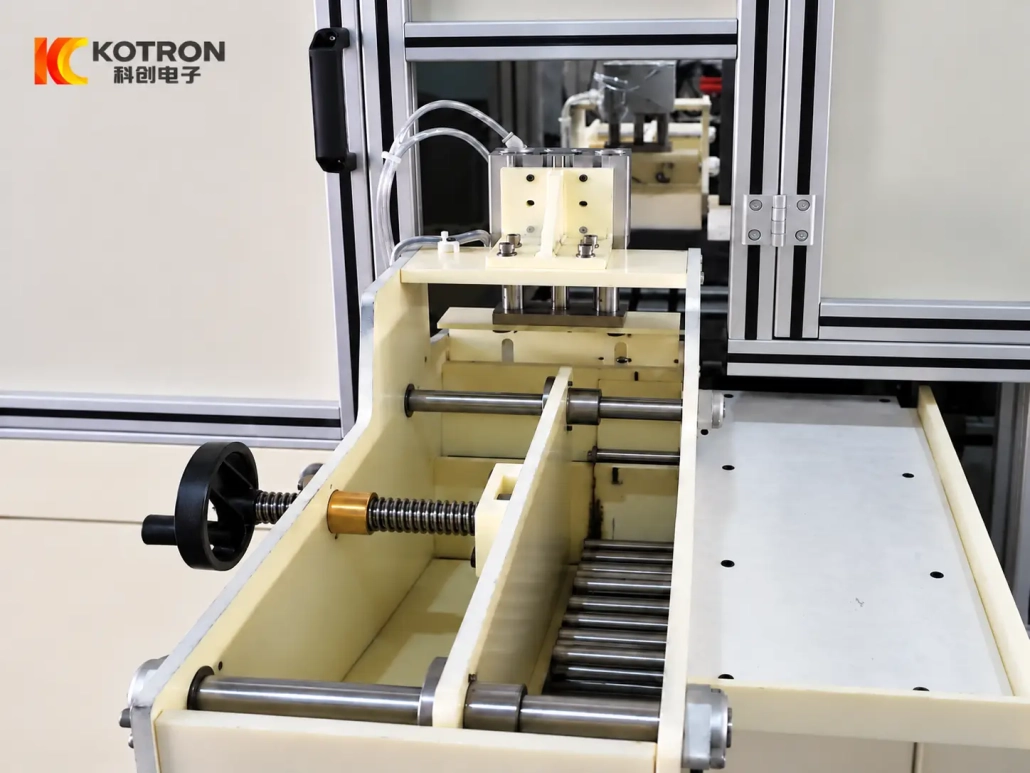
En la sección de carga, Los componentes cilíndricos ingresan al mecanismo de alimentación y avanzan en una secuencia controlada.. Empuje mecánico, laminado, La inclinación u otros métodos de transferencia se pueden seleccionar según el tamaño., Características de orientación y manipulación de la pieza..
Una vez que la pieza de trabajo alcanza la posición de procesamiento, la máquina lo localiza según el ciclo programado. Luego, el sistema de inducción suministra la energía de calentamiento necesaria a través del inductor..
Después de calentar, el área requerida se apaga. La pieza de trabajo se aleja de la posición de procesamiento y se descarga, permitiendo que la siguiente parte entre en el ciclo.
Dependiendo del requisito de endurecimiento, la pieza de trabajo puede permanecer estacionaria o moverse con respecto al inductor. El movimiento final y el método de enfriamiento se seleccionan de acuerdo con el patrón endurecido requerido en lugar de una plantilla de máquina fija..
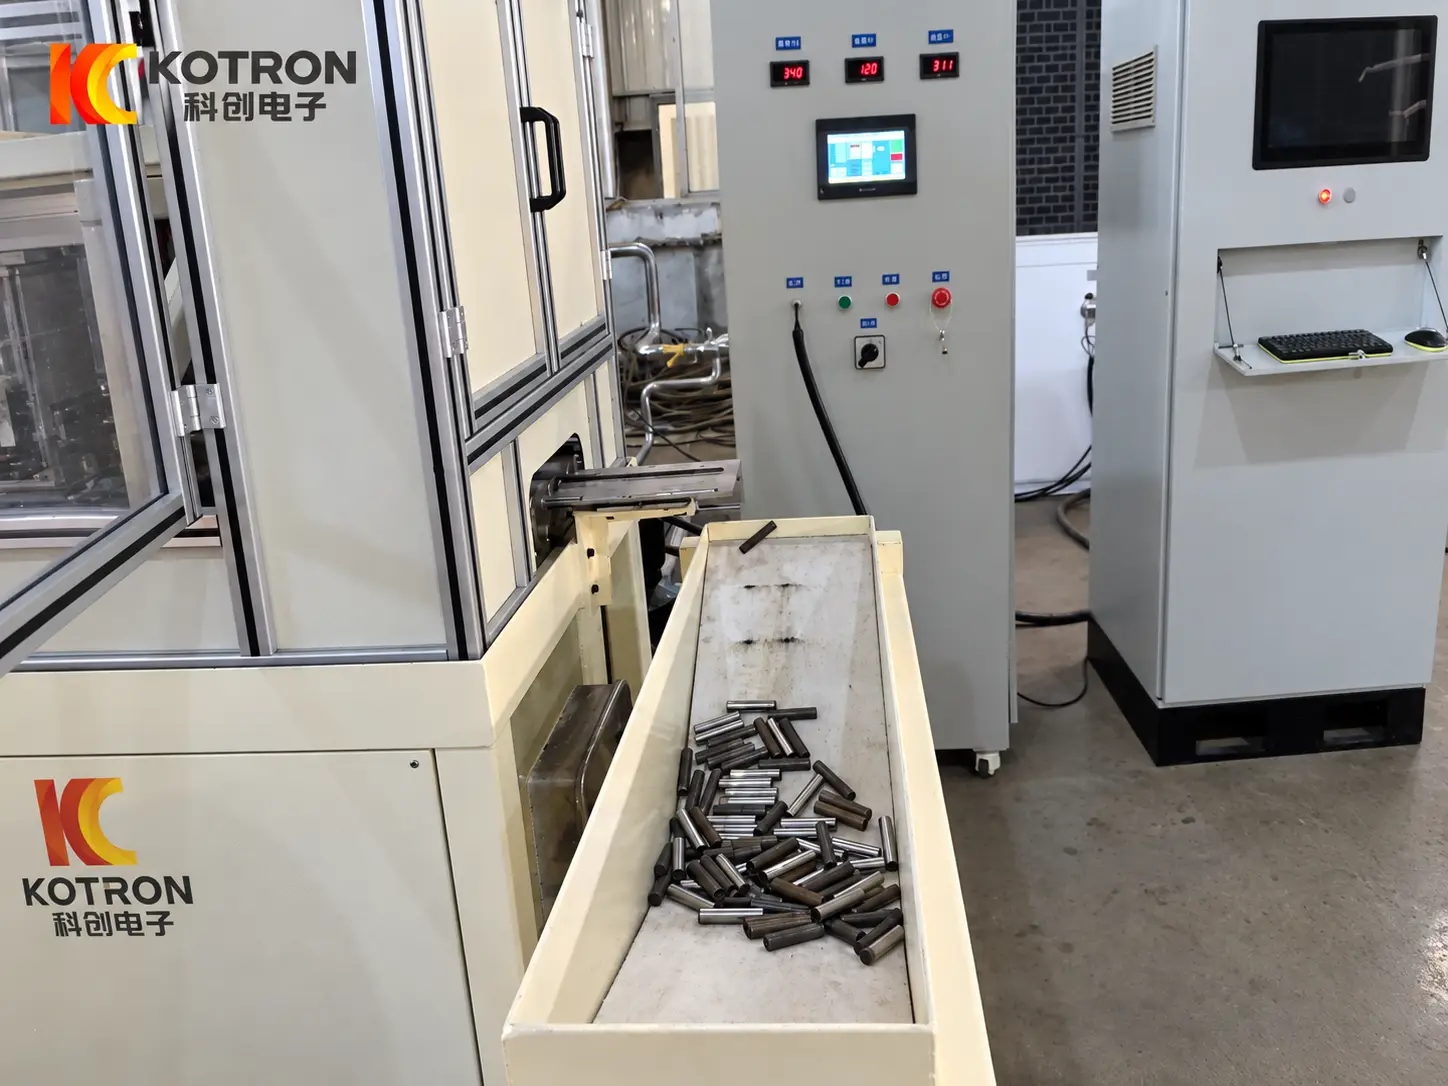
La sección de descarga completa el ciclo automático alejando las piezas procesadas de la estación de endurecimiento sin necesidad de descarga manual después de cada ciclo..
Ⅳ. Proceso de endurecimiento de pasadores y casquillos
Una máquina de endurecimiento por inducción de pines no debe seleccionarse únicamente según la potencia nominal..
El resultado final del endurecimiento está influenciado por varias variables del proceso que trabajan juntas.:
Potencia + Frecuencia + Diseño de inductores + Tiempo de Calentamiento + Movimiento de la pieza de trabajo + Temple
El material y la geometría de la pieza de trabajo determinan cómo se deben combinar estas variables..
El inductor es especialmente importante.. Su forma y relación con la pieza de trabajo determinan dónde se concentra la energía electromagnética.. Una corta zona de endurecimiento local., una superficie cilíndrica más larga y un casquillo con un espesor de pared diferente pueden requerir diferentes disposiciones de bobina.
La frecuencia también debe adaptarse a la aplicación.. Una frecuencia más alta o más baja no es automáticamente mejor; Debe seleccionarse junto con las dimensiones de la pieza de trabajo y la profundidad de calentamiento requerida..
tiempo de calentamiento, El nivel de potencia y el movimiento deben trabajar con la etapa de enfriamiento.. Cambiar una variable puede alterar la distribución de temperatura y el patrón endurecido..
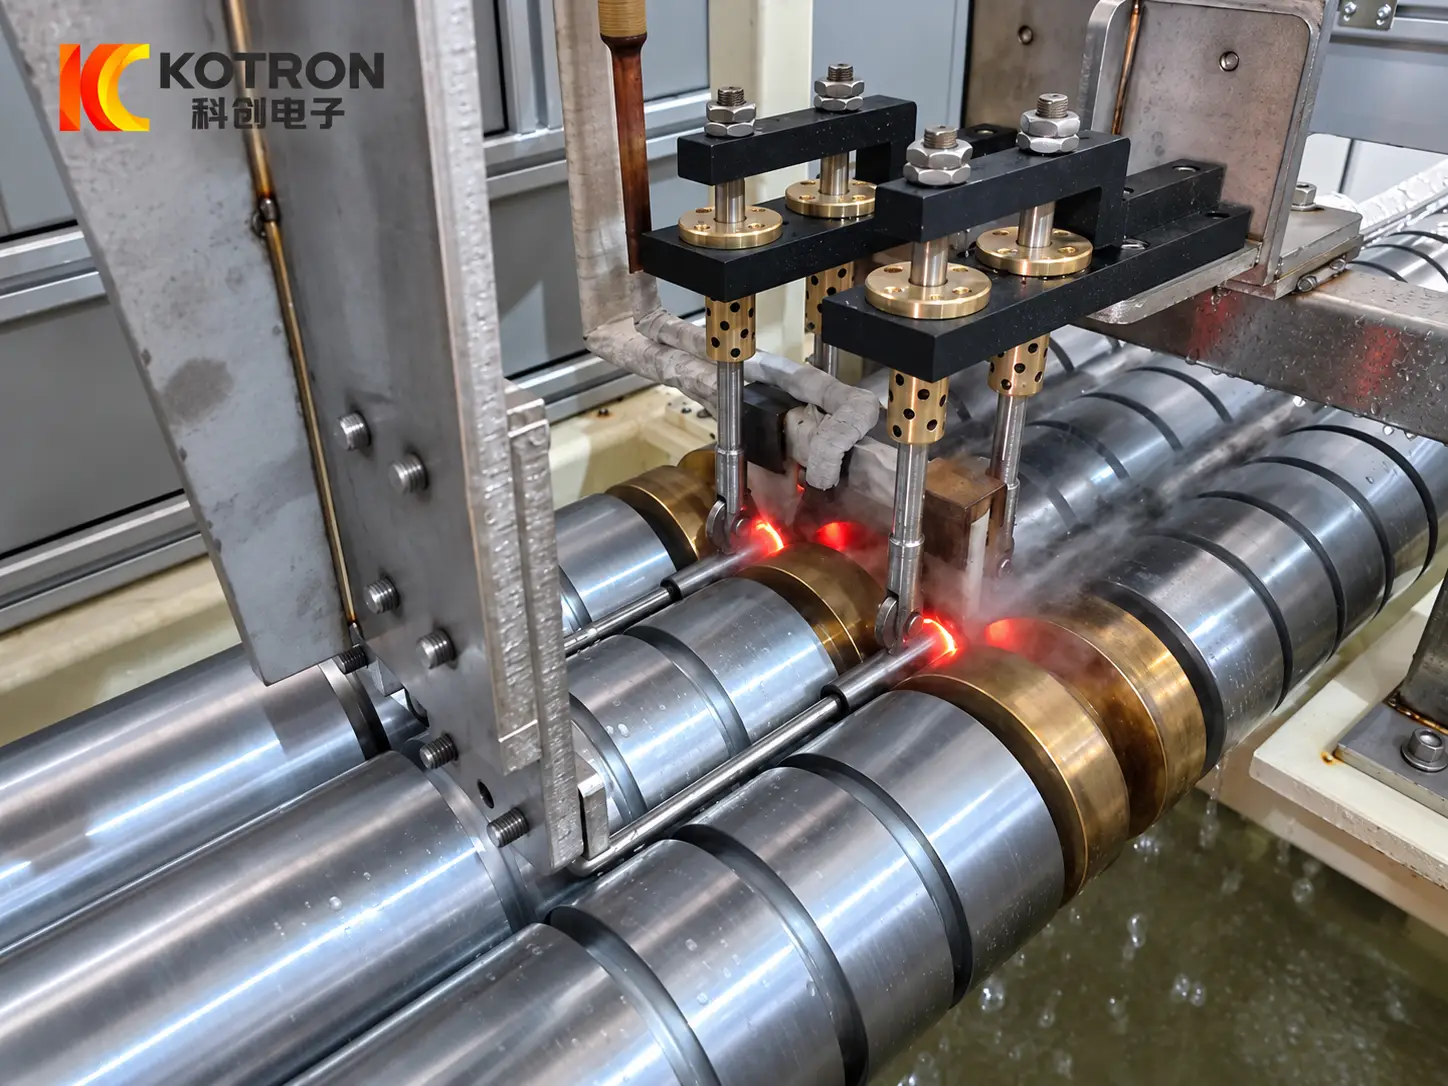
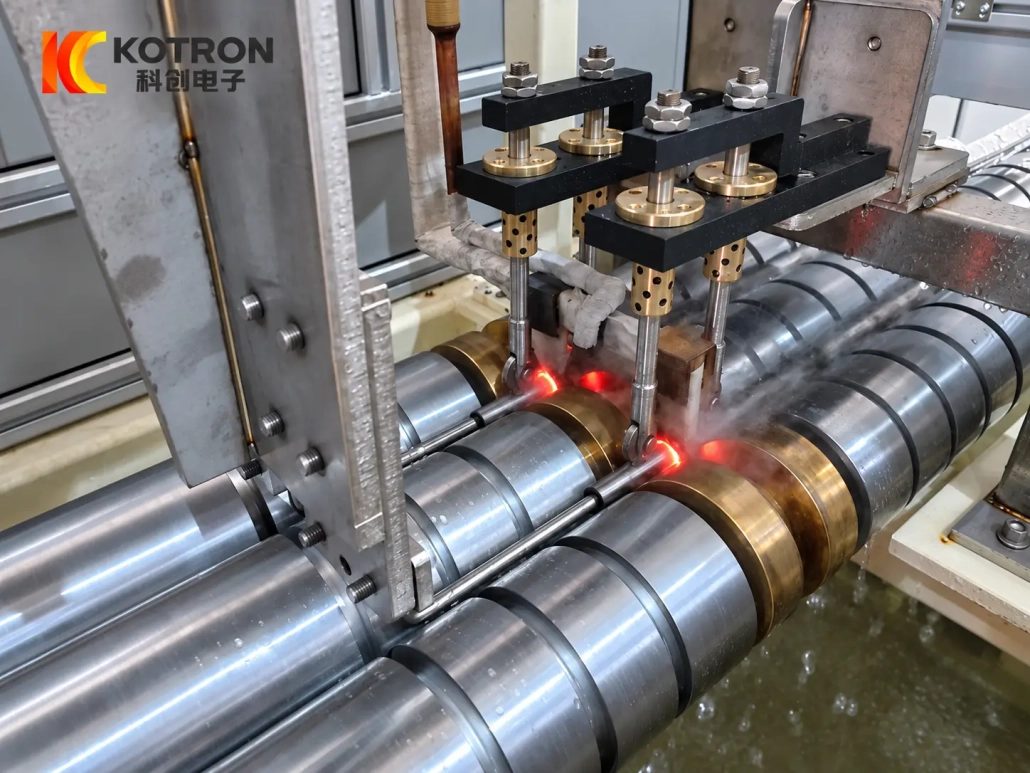
Esta imagen del proceso muestra la relación real entre la pieza de trabajo, Inductor y área calentada durante la producción..
Para la selección de equipos, normalmente evaluamos:
•Material y grado
•Dimensiones de la pieza de trabajo
•Área de endurecimiento
•Dureza superficial requerida
•Profundidad efectiva del caso
•Longitud de endurecimiento
•Ciclo de producción
El objetivo no es simplemente calentar la pieza rápidamente. El proceso tiene que producir la zona endurecida requerida repetidamente bajo condiciones de producción..
Ⅴ. Configuración de línea y alimentación automática
Para producción por lotes, La manipulación de piezas de trabajo tiene un efecto directo en la practicidad de funcionamiento de la línea..
Es necesario separar los componentes cilíndricos., transferido y posicionado sin interrumpir la secuencia de producción. Dependiendo de la pieza de trabajo, Esto se puede lograr con mecanismos mecánicos relativamente simples o con un sistema de manipulación automático más avanzado..
Las configuraciones posibles incluyen:
•Empuje mecánico
•Transferencia de rodillos
•Transferencia basculante
•Movimiento neumático
•Posicionamiento de servos
•Sensores de posición
•Accesorios personalizados
•Interfaces de carga y descarga automática
La solución más adecuada no es necesariamente la más complicada.
Para una pieza cilíndrica sencilla, una disposición mecánica de empuje y transferencia puede ser más adecuada que agregar un manejo robótico innecesario. Una línea integrada más grande puede requerir servoejes, sensores adicionales o comunicación con equipos aguas arriba y aguas abajo.
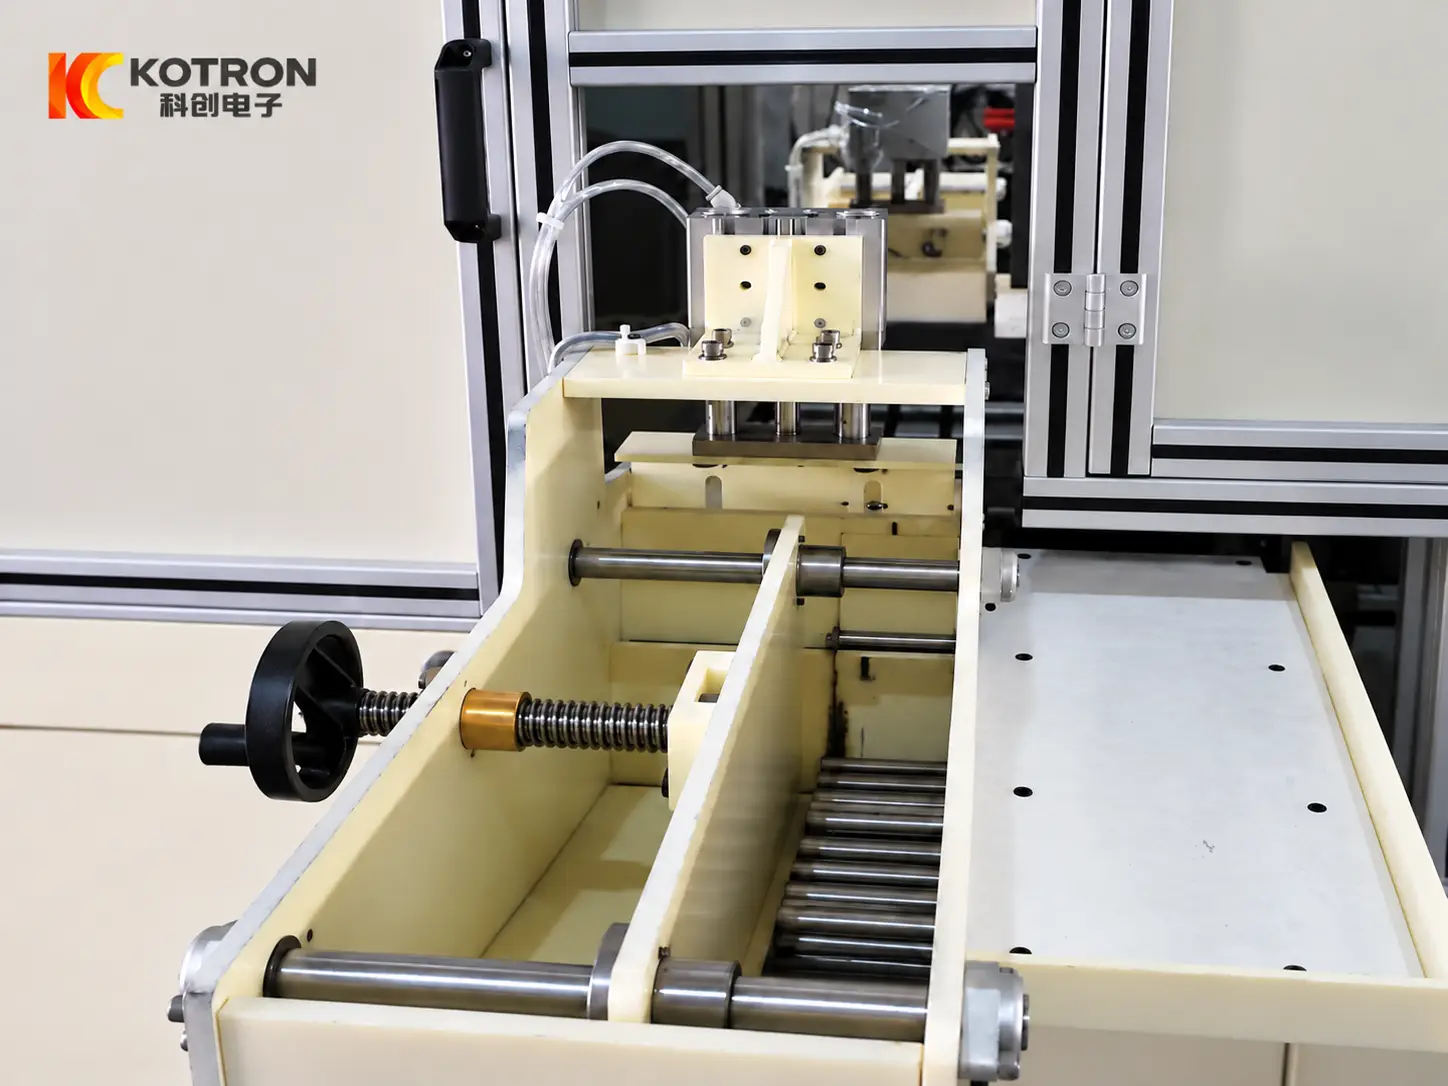
Una línea completa normalmente se puede dividir en varias secciones funcionales.:
| Sistema | Función principal |
|---|---|
| Sistema de alimentación | Introduce las piezas en la secuencia de producción. |
| Mecanismo de transferencia | Mueve piezas entre posiciones. |
| Posicionamiento / sistema de fijación | Localiza la pieza de trabajo para su procesamiento. |
| Estación de calentamiento por inducción | Calienta el área requerida |
| Sistema de enfriamiento | Enfría la zona calentada según el proceso. |
| Descarga automática | Transfiere piezas procesadas fuera de la línea. |
| sistema de control | Coordina la secuencia eléctrica y mecánica. |
El diseño se puede personalizar según la orientación de la pieza de trabajo., Espacio de fábrica disponible y conexión con equipos de producción existentes..
Ⅵ. Energía IGBT, Control DSP y automatización PLC
El sistema eléctrico y de automatización se puede configurar según el proceso y el nivel de producción requeridos..
Fuente de alimentación por inducción basada en IGBT
La fuente de alimentación IGBT proporciona la potencia de calentamiento necesaria para el procesamiento por inducción.. La potencia nominal y la frecuencia de funcionamiento se seleccionan según la pieza de trabajo., Requisito de endurecimiento y ciclo de producción..
Control digital DSP
El control DSP se utiliza para la regulación digital y el monitoreo de la fuente de alimentación de inducción.. Dependiendo de la configuración, parámetros como la corriente, voltaje, potencia, La frecuencia y el tiempo de calentamiento pueden monitorearse o incorporarse al programa del proceso..
Control de secuencia PLC
El PLC coordina la alimentación, posicionamiento, calentamiento, temple, traslado y alta. Una HMI puede proporcionar configuración de parámetros, estado de funcionamiento e información de alarma.
Cuando sea necesario, el sistema de control también se puede personalizar con recetas de piezas de trabajo, sensores, servocontrol, registro de datos y comunicación con equipos ascendentes o descendentes.
Ⅶ. Configurado según su pieza de trabajo y sus requisitos de producción
No existe una especificación universal útil para cada línea de endurecimiento de pasadores y casquillos..
Un pasador pequeño producido continuamente en lotes grandes y un pasador más grande procesado a una tasa de producción más baja pueden requerir endurecimiento por inducción., pero sus sistemas de alimentación, fuentes de energía, soportes, Los inductores y los ciclos de procesamiento pueden ser muy diferentes..
Lo mismo se aplica a los casquillos..
En lugar de seleccionar el equipo únicamente a partir de un número de modelo o clasificación de potencia, Recomendamos comenzar con la pieza de trabajo y el resultado del tratamiento térmico requerido..
Por favor proporcione la siguiente información cuando esté disponible:
Información de la pieza de trabajo
• Dibujo de pieza
• Tipo de pieza
• Material y calidad
• Diámetro exterior
• Diámetro interior para casquillos
• Longitud
• Peso
Requisito de tratamiento térmico
• Área de endurecimiento
• Dureza superficial requerida
• Profundidad efectiva del caso
• Longitud de endurecimiento
• Requisito de endurecimiento local o continuo
Requisito de producción
• Salida requerida
• Método de carga actual
• Nivel de automatización requerido
• Espacio de instalación disponible
• Equipos existentes ascendentes o descendentes
• Requisitos de registro o trazabilidad de datos
De esta información, El proyecto se puede configurar en torno a la potencia de inducción adecuada., frecuencia de operación, inductor, arreglo de enfriamiento, método de alimentación, mecanismo de posicionamiento y sistema de automatización.
Los clientes no necesitan determinar todos los detalles eléctricos o mecánicos antes de contactarnos.. Un dibujo claro de la pieza de trabajo y un requisito de tratamiento térmico suelen ser un mejor punto de partida que simplemente especificar una determinada potencia en kilovatios..
Ⅷ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede la misma línea procesar tanto pasadores como casquillos??
Se puede diseñar una línea en torno a una familia adecuada de pasadores y casquillos.. Diferentes piezas de trabajo pueden requerir diferentes inductores, soportes, Posicionamiento de componentes o recetas de proceso., por lo que el rango práctico debe confirmarse a partir de los dibujos reales..
¿Puede una línea procesar varios tamaños de piezas de trabajo??
Sí, dentro de la capacidad mecánica y eléctrica del equipo. Dependiendo de la diferencia de tamaño, El cambio puede implicar el ajuste o reemplazo del inductor., fijación o posicionamiento de componentes junto con un programa de proceso diferente.
Sólo se puede endurecer una zona seleccionada de la pieza de trabajo.?
Sí. El calentamiento por inducción es adecuado para tratamientos térmicos localizados.. La zona de endurecimiento requerida debe estar claramente marcada en el dibujo para que el inductor, El movimiento de la pieza de trabajo y la disposición de enfriamiento se pueden evaluar juntos..
¿Se puede conectar la línea a equipos de producción existentes??
Sí. Alimentación, descargar, Las interfaces mecánicas y la comunicación de control se pueden personalizar después de revisar el flujo de producción existente y el diseño de la fábrica..
¿Qué información se requiere para una cotización??
La información inicial más útil es dibujo de la pieza de trabajo, material, las dimensiones, área de endurecimiento, dureza superficial, profundidad efectiva del caso y resultado requerido. Las fotos o vídeos del proceso de producción existente también son útiles cuando el nuevo equipo necesita conectarse con una línea existente..