
Máquina automática de temple por inducción para engranajes de metalurgia en polvo
Ⅰ. Proceso automático de endurecimiento de engranajes
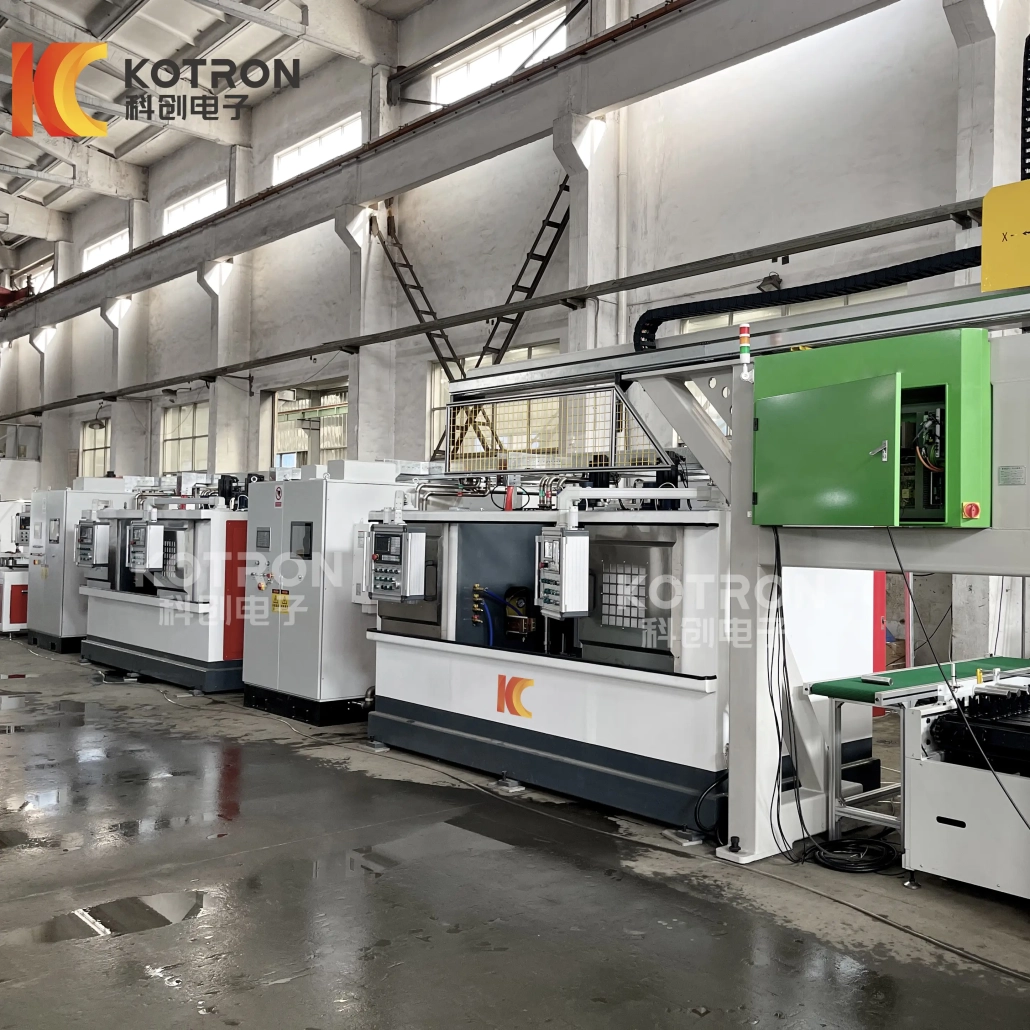
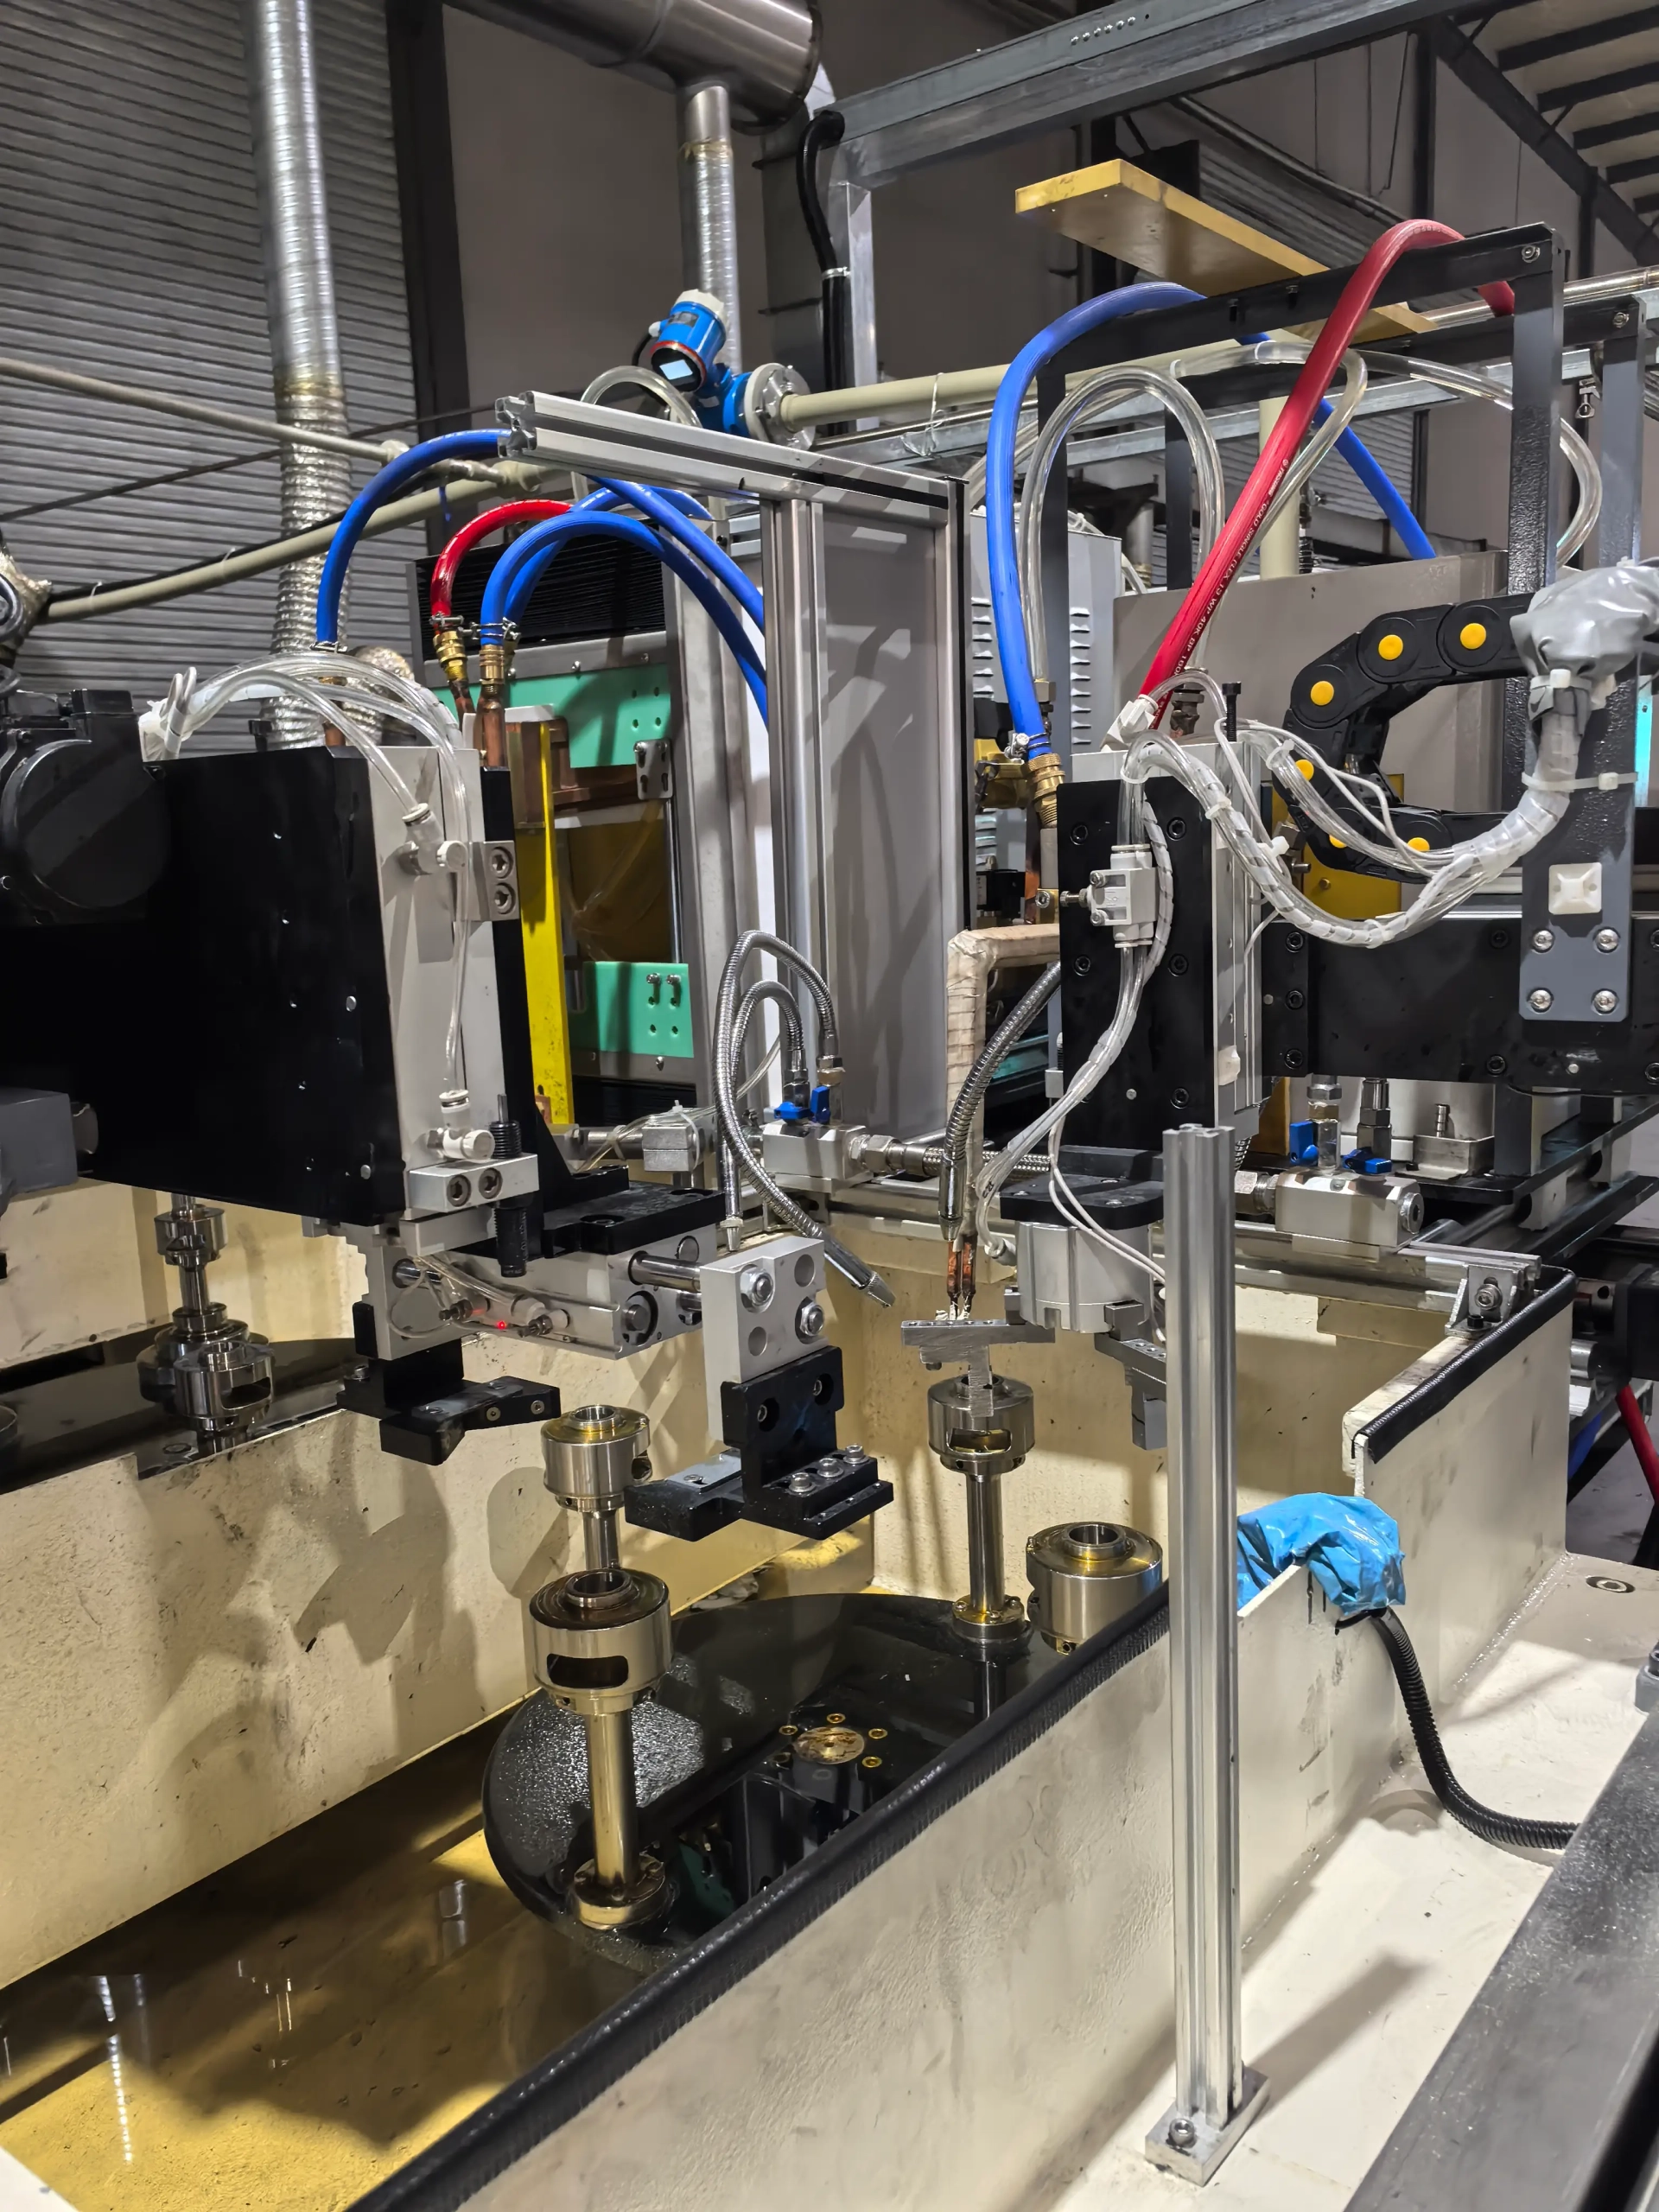
Construido alrededor de la pieza de trabajo en lugar de un marco de máquina estándar, este máquina automática de endurecimiento por inducción de engranajes Está disponible en configuraciones de 4 y 6 estaciones.. Los engranajes se transfieren al área de endurecimiento., posición para calentamiento por inducción, Temple, y recorra la secuencia completa automáticamente, sin manipulación manual repetida. Geometría del inductor, sujeción de la pieza, y el diseño de la estación se adaptan al equipo específico durante el diseño de ingeniería en lugar de limitarse a una disposición estándar.
Ⅱ. Sistema automático de endurecimiento de engranajes de estaciones múltiples
Para fabricantes que necesitan endurecimiento por inducción repetible en producción continua o por lotes, un sistema completo puede incluir:
Posicionamiento multiestación
Unidad de calentamiento por inducción
Bobina de inducción personalizada
Sistema de enfriamiento
CNC / Control de procesos PLC
Fuente de alimentación por inducción
Sistema de Enfriamiento
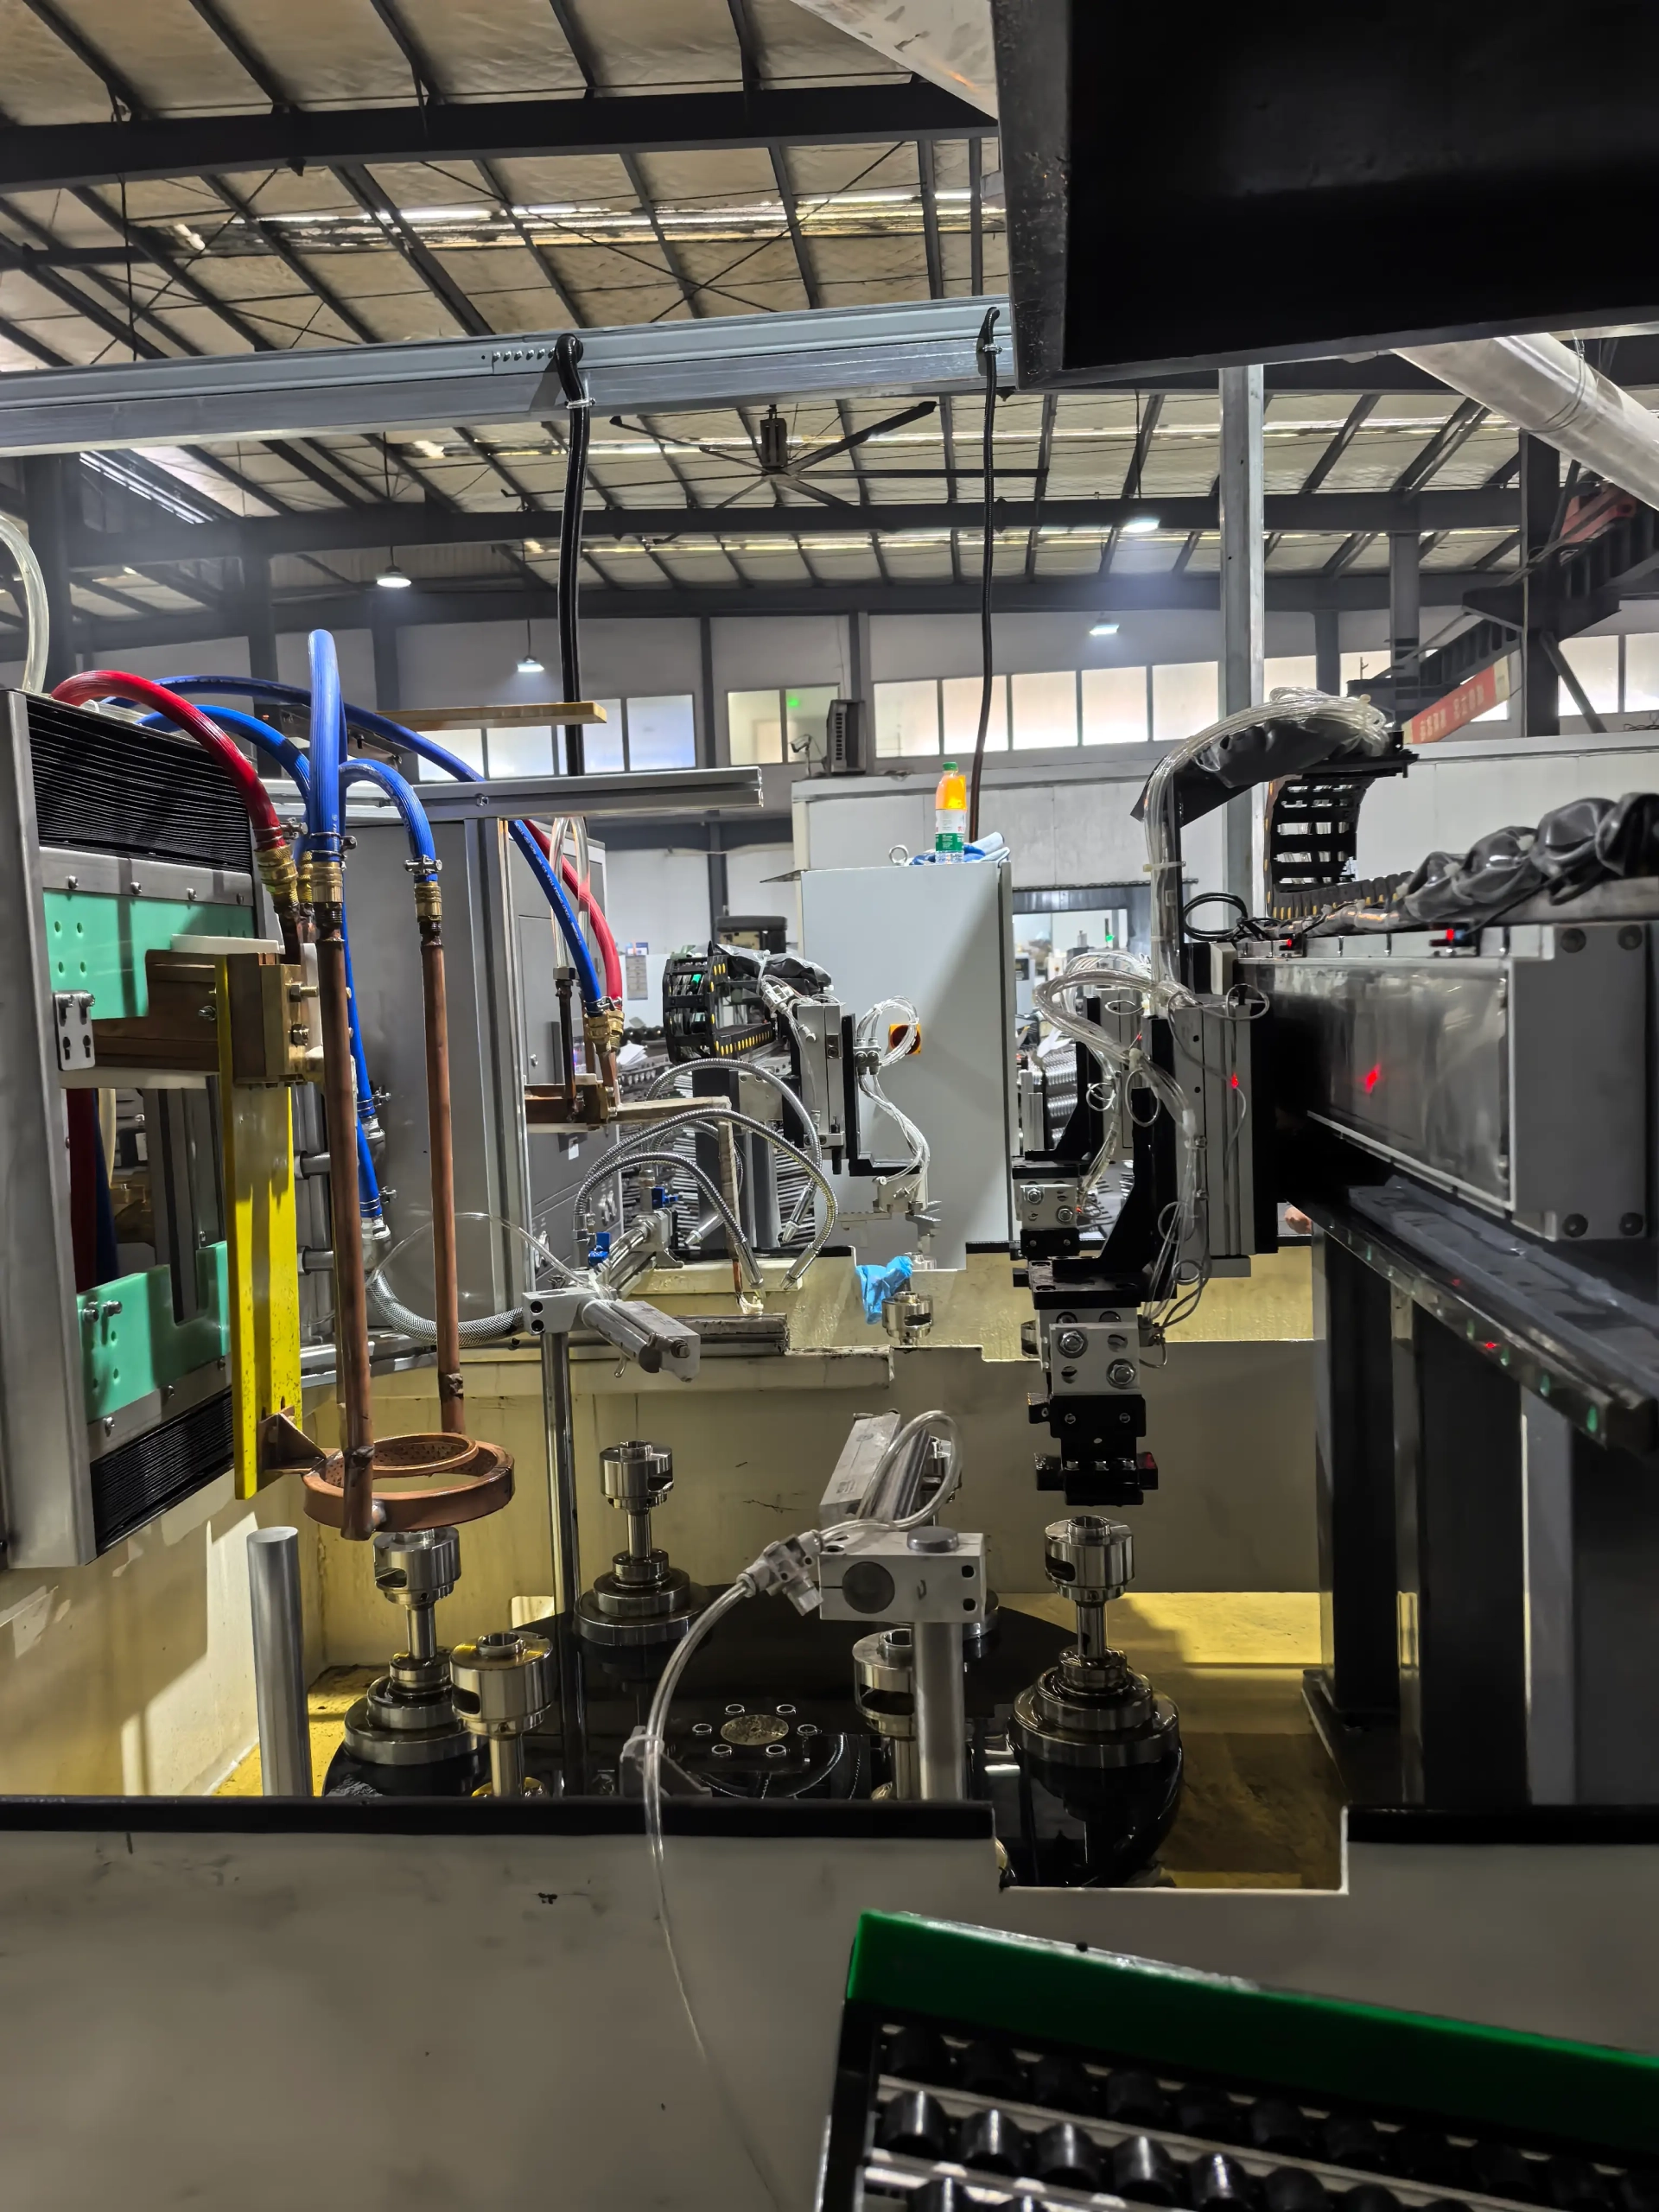
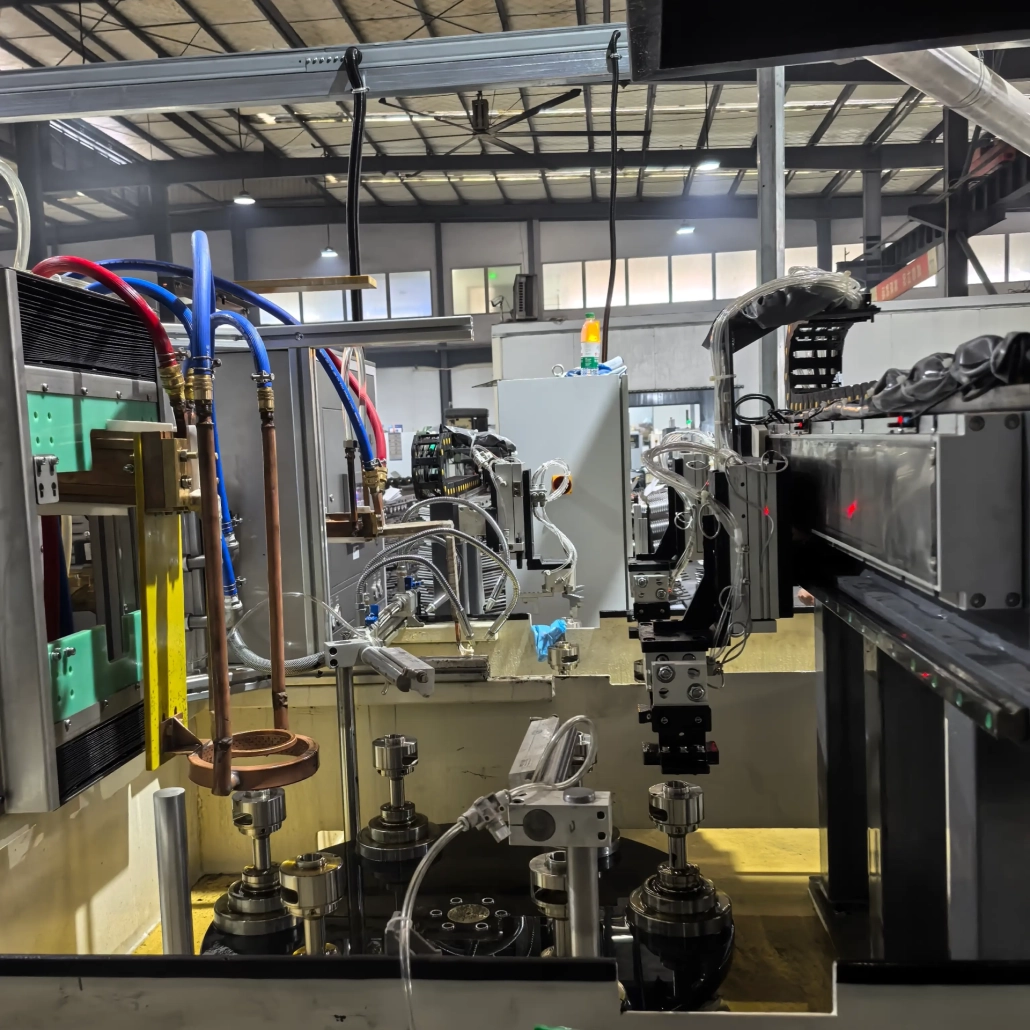
Sistema de carga de pórtico
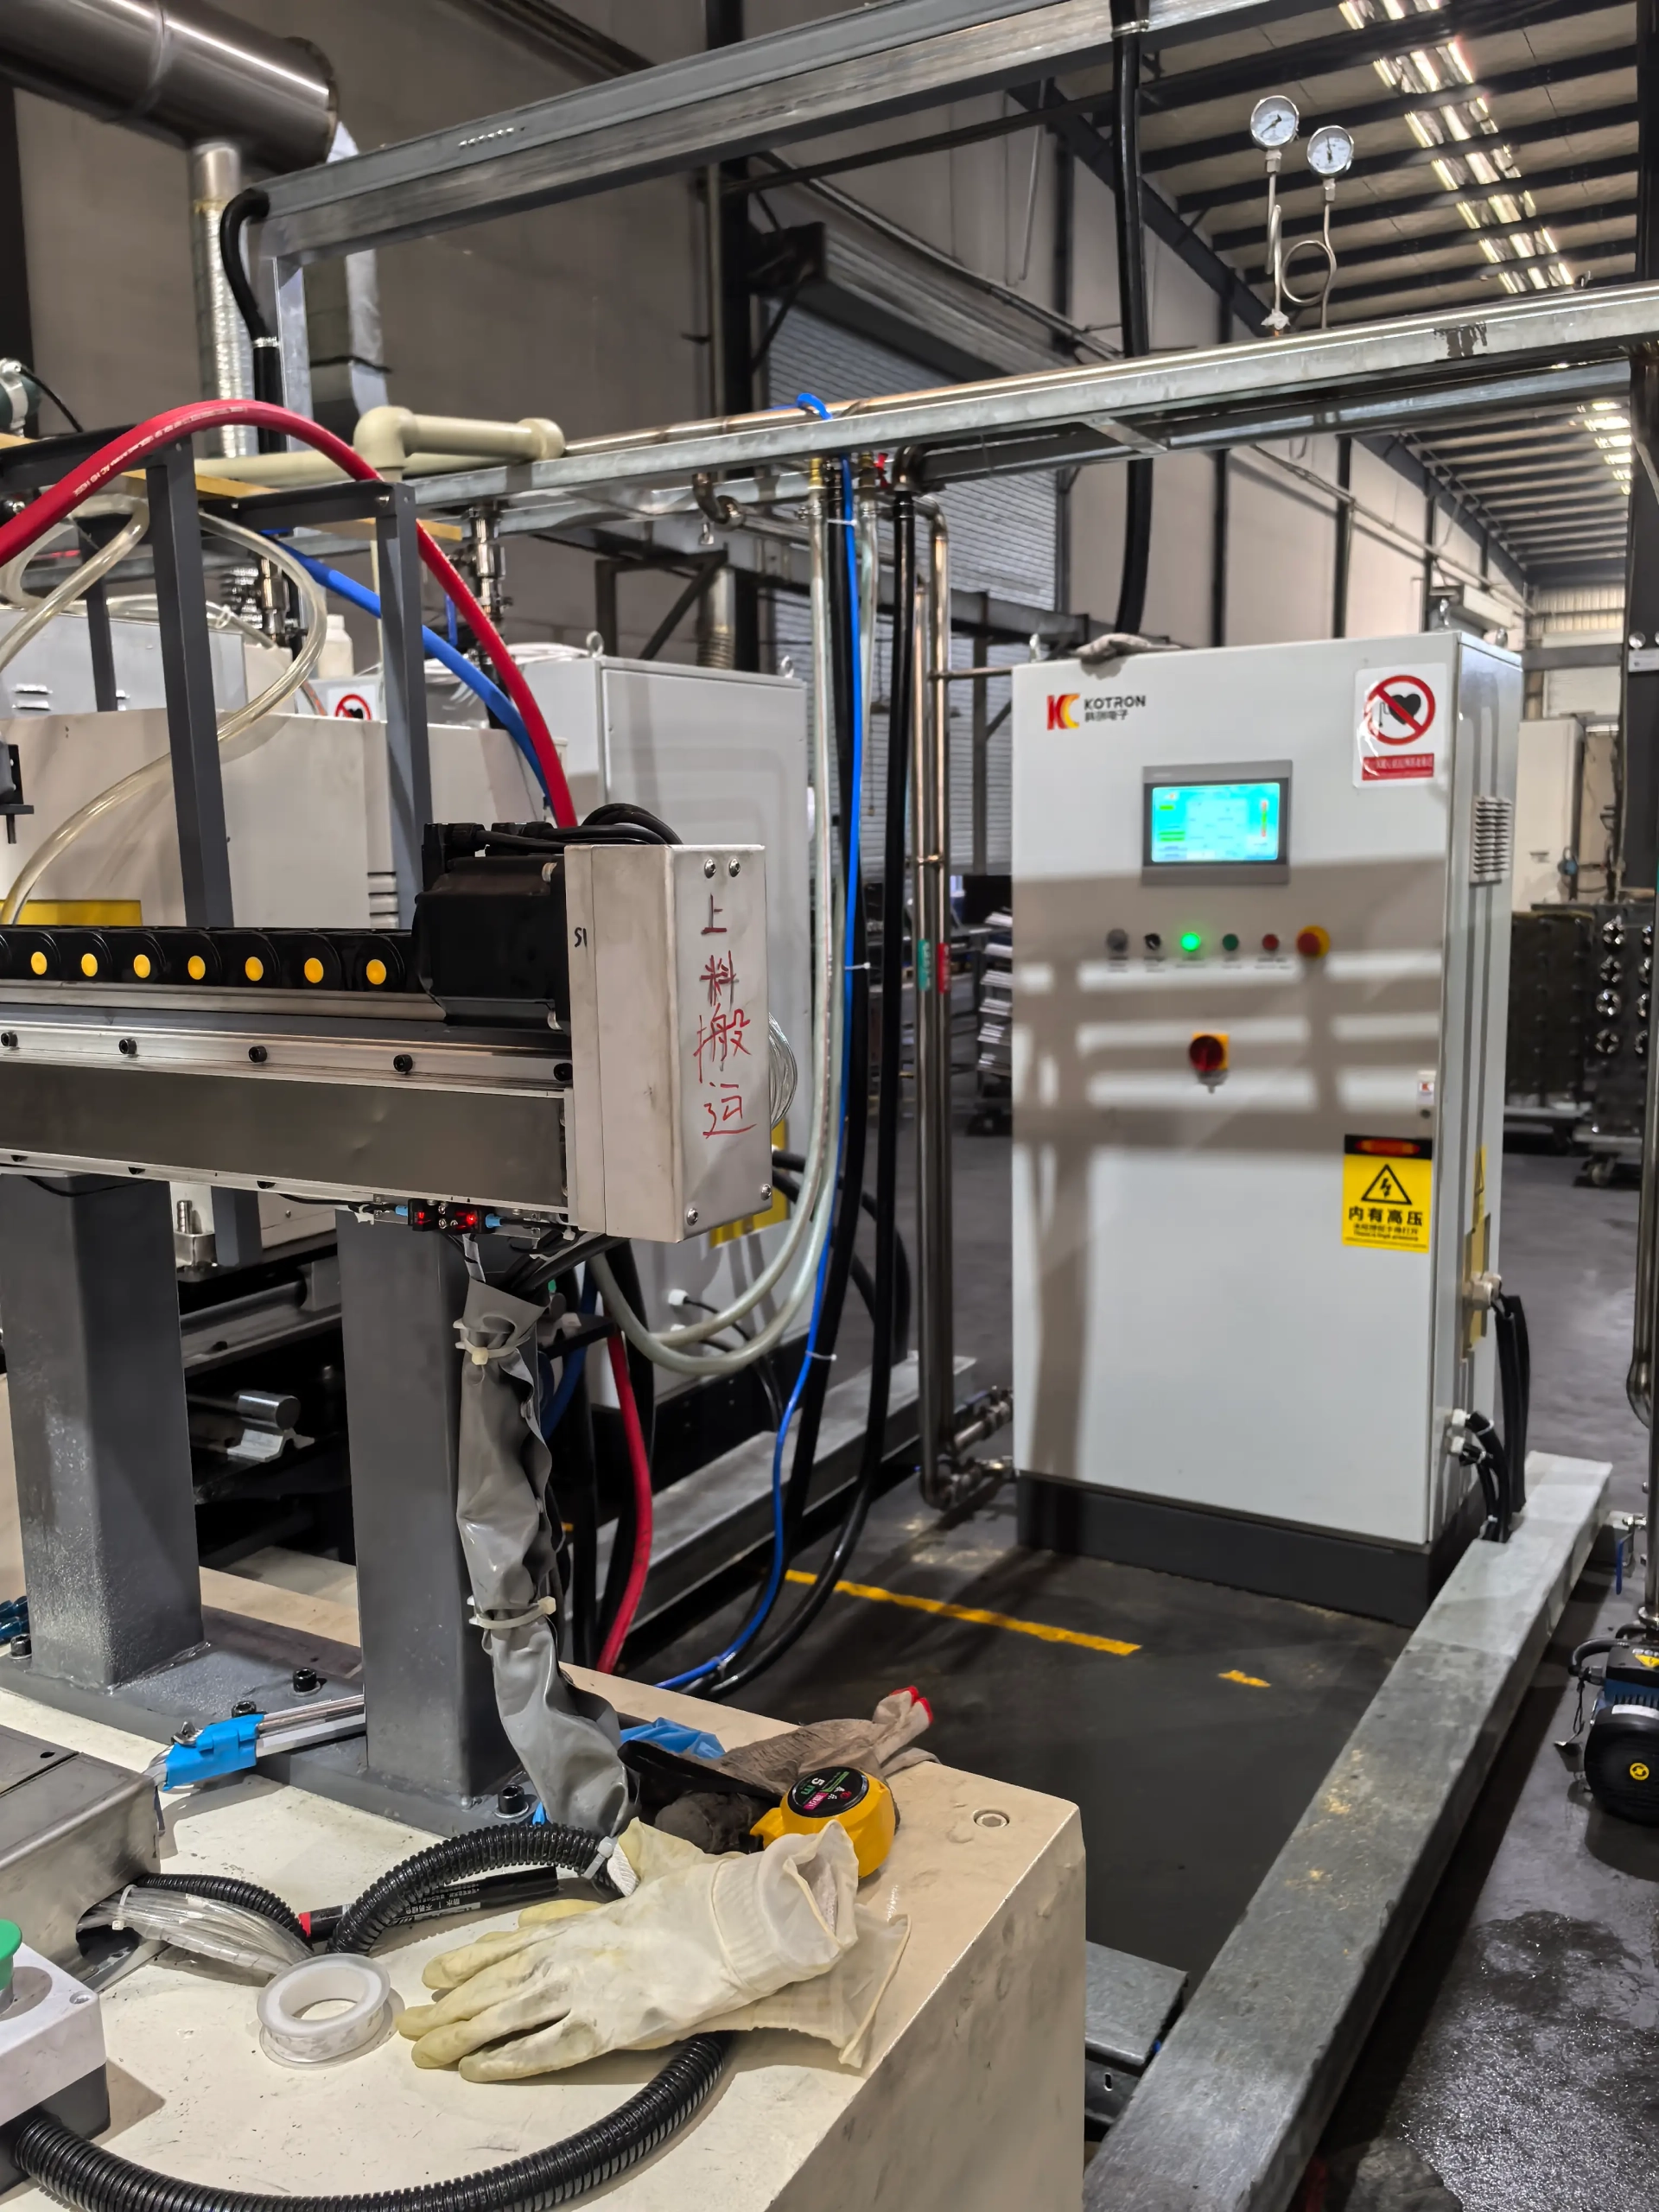
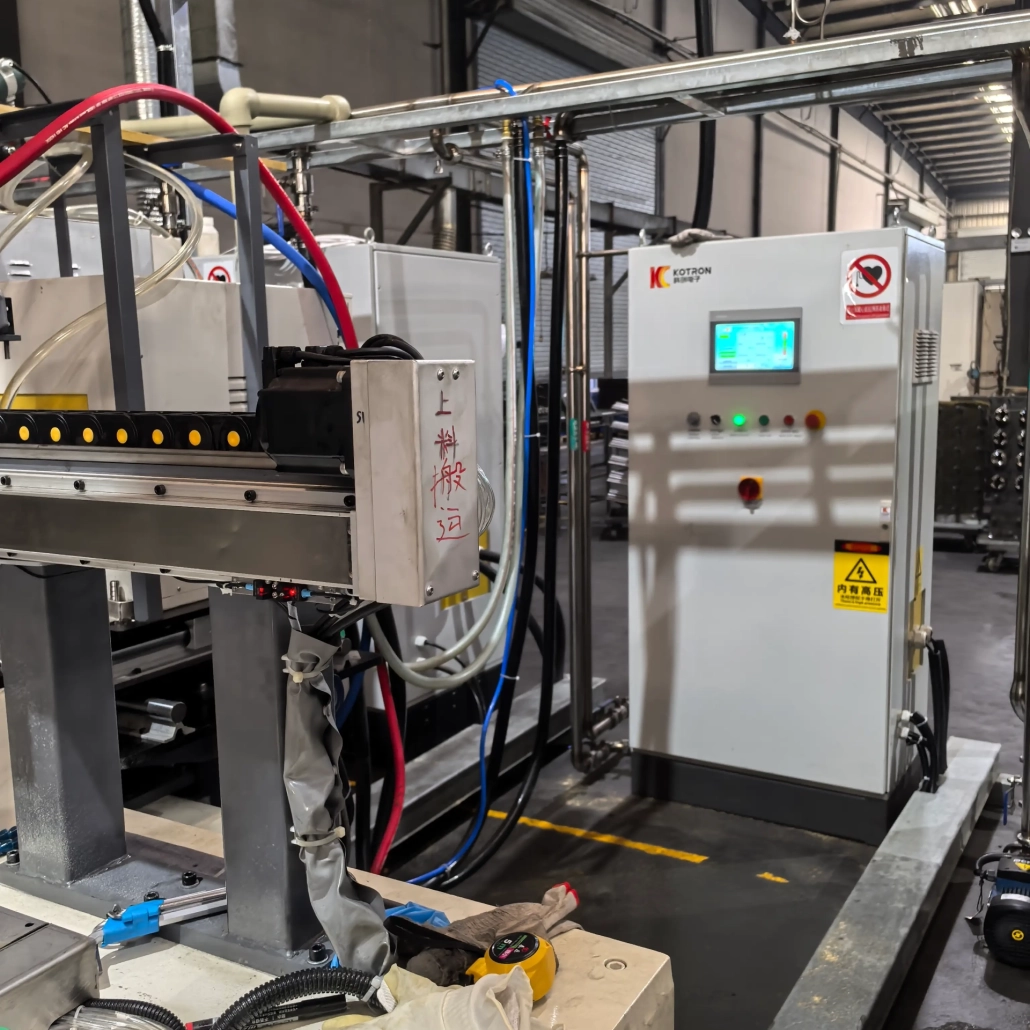
Unidad de fuente de alimentación por inducción
Componentes de engranajes sinterizados
La carga automática del pórtico mantiene la transferencia de piezas integrada con el ciclo de endurecimiento y reduce el trabajo manual alrededor de la estación de calentamiento..
Ⅲ. 4-Configuraciones de estación y 6 estaciones
La máquina está disponible en versiones de 4 y 6 estaciones.. Un diseño de cuatro estaciones se adapta a aplicaciones donde la secuencia de endurecimiento es relativamente compacta. Las máquinas de seis estaciones proporcionan más posiciones para separar la carga, calentamiento, temple, la refrigeración, u otros pasos del proceso cuando el flujo de producción requiere distintas etapas.
La función exacta de cada estación se determina durante el diseño de la máquina y no se asigna previamente a partir de una plantilla estándar.. Agregar más estaciones no produce automáticamente un mejor resultado. La configuración correcta depende de la geometría del engranaje., ciclo de calentamiento requerido, y el rendimiento de producción objetivo.
Ⅳ. Proceso automático de carga y endurecimiento
Una secuencia de producción típica pasa por seis etapas.. En una máquina multiestación, varias marchas ocupan diferentes etapas simultáneamente.
2. Posicionamiento →
3. Calentamiento por inducción →
4. Apagar →
5. Transferir →
6. Descarga
El diseño de la estación., movimiento del accesorio, y el método de carga se configuran según los requisitos reales del equipo y del proceso.. No hay dos diseños de engranajes que compartan el mismo patrón de calentamiento, por lo que la máquina está diseñada para cada aplicación, no seleccionada de un diseño de catálogo fijo.
Ⅴ. Potencia de calentamiento por inducción y control de procesos
La fuente de alimentación por inducción entrega energía controlada al inductor durante el ciclo de endurecimiento.. Para aplicaciones de engranajes, el resultado depende de algo más que la potencia nominal. Diámetro del engranaje, geometría del diente, grado de material, área endurecida requerida, Tiempo de calentamiento, y el diseño del inductor influyen en el patrón de dureza final y la profundidad de la caja..
Cuando esté equipado con conversión de energía IGBT y control digital DSP, Los parámetros de calentamiento se regulan a través del sistema de control de la máquina y se almacenan para repetir la producción.. Los elementos controlables típicos incluyen:
| Parameter | Qué controla |
|---|---|
| Potencia de calefacción | Energía entregada al inductor durante el ciclo de endurecimiento. |
| tiempo de calentamiento | Duración de la aplicación de energía por parte |
| Posición de la pieza de trabajo | Alineación de piezas con respecto al inductor durante el calentamiento. |
| Secuencia de enfriamiento | Momento, caudal, y duración de la entrega del apagamiento |
| Movimiento de la máquina | Indexación de estaciones, transferencia parcial, y funcionamiento del pórtico |
| Recetas de proceso | Conjuntos de parámetros almacenados para diferentes números de piezas de engranajes |
Las funciones reales dependen de la configuración de la máquina seleccionada.
Ⅵ. Aplicaciones de endurecimiento de engranajes de pulvimetalurgia
Este sistema está configurado para el endurecimiento automático de engranajes de pulvimetalurgia y componentes de engranajes sinterizados.. Dependiendo del material y los requisitos de endurecimiento, También se puede evaluar un sistema de inducción personalizado para otros componentes de tipo engranaje..
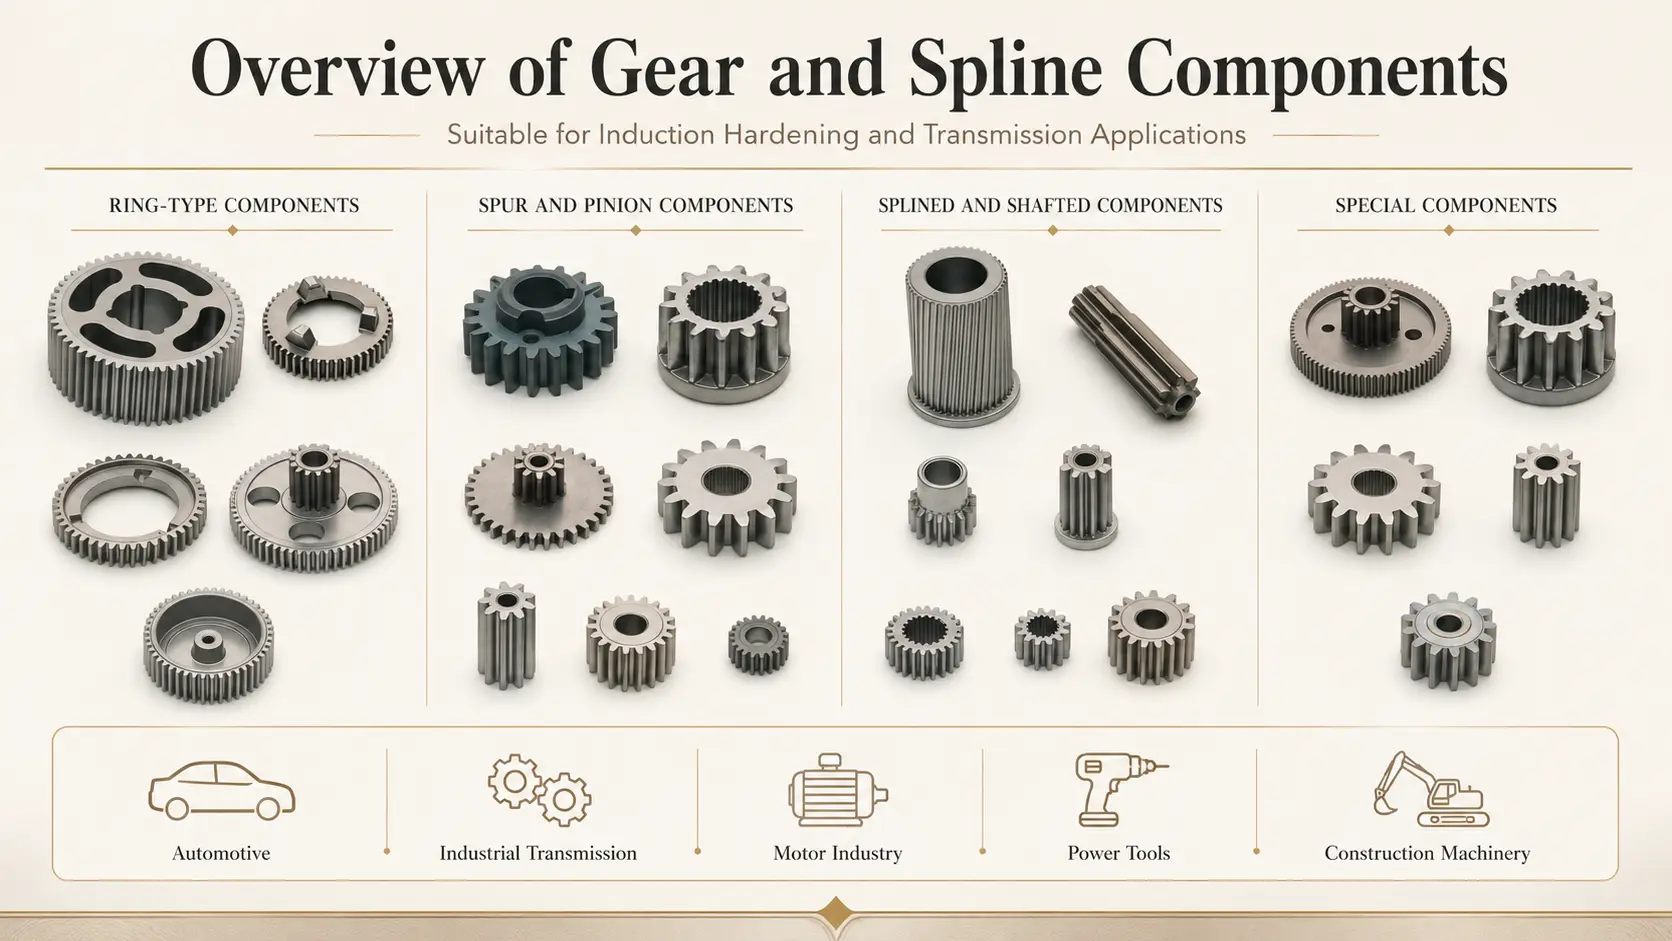 Dependiendo del material y los requisitos de endurecimiento, También se puede evaluar un sistema de inducción personalizado para engranajes rectos., engranajes internos, engranajes estriados, cubos de engranajes, piñones, ejes de engranajes, y componentes de engranajes en forma de anillo. Diferentes estructuras de engranajes requieren diferentes inductores y disposiciones de sujeción de piezas; el dibujo del engranaje y el área endurecida requerida deben revisarse antes de seleccionar la máquina..
Ⅶ. Descripción general de la máquina y la línea de producción
Este vídeo muestra la máquina completa en condiciones de no funcionar., incluyendo la máquina herramienta de endurecimiento y la unidad de potencia de inducción. Es útil para comprender la disposición general del equipo., el sistema de carga de pórtico, y la relación entre el diseño de la estación mecánica y el gabinete de suministro de energía.
Ⅷ. Configuración técnica
Porque este equipo se construye alrededor de la pieza de trabajo y el proceso de producción., Las especificaciones principales se determinan a partir del equipo real, no preseleccionadas a partir de una hoja de datos estándar..
| Artículo | Configuración |
|---|---|
| Tipo de máquina | Máquina automática de endurecimiento por inducción |
| Opciones de estación | 4 estaciones / 6 estaciones |
| Método de carga | Carga y descarga automática de pórtico |
| Pieza de trabajo | Engranajes para pulvimetalurgia y piezas de engranajes afines |
| Poder de inducción | Seleccionado según pieza y proceso. |
| Frecuencia | Seleccionado según el requisito de calefacción. |
| Inductor | Personalizado |
| Proceso de endurecimiento | Configurado según el área endurecida requerida |
| Sistema de Control | CNC / PLC / Configuración DSP según diseño de la máquina. |
| Sistema de Enfriamiento | Configurado según los requisitos del proceso. |
IX.. Información necesaria para la selección de la máquina
Para armar una propuesta, puedes compartir con nosotros tres cosas: el dibujo del engranaje, el grado o especificación del material, y el área endurecida requerida. Si también tienes dureza objetivo, requisitos de profundidad de capa, capacidad de producción, o detalles de la fuente de alimentación de fábrica, Estos ayudan a refinar la recomendación, pero el dibujo es el lugar correcto para comenzar..
X.. Preguntas frecuentes
¿Puede la misma máquina procesar diferentes engranajes??
Probablemente. Que diferentes engranajes puedan compartir una máquina depende de sus dimensiones, soportes, inductores, y requisitos de endurecimiento. Es posible que se requieran piezas de cambio; esto se evalúa durante la revisión de ingeniería..
¿Debo elegir una máquina de 4 o 6 estaciones??
La elección depende del número de pasos del proceso., requisitos de manipulación de piezas, y tiempo objetivo del ciclo de producción. Debe determinarse después de revisar el dibujo del engranaje y los requisitos de producción; no seleccionarse de antemano a partir de una hoja de especificaciones..
¿Esta máquina está limitada a engranajes de pulvimetalurgia??
No. Este sistema se presenta en torno a una aplicación de engranajes de pulvimetalurgia., pero se pueden diseñar sistemas de endurecimiento por inducción automático similares para engranajes de acero forjado y otros componentes de tipo engranaje después de una evaluación técnica..
¿Se puede personalizar la bobina de inducción??
Sí. La geometría del inductor está diseñada según la forma del engranaje., perfil de diente, y área de calefacción requerida. El diseño de la bobina es una de las primeras tareas de ingeniería después de recibir el plano del engranaje; no es un componente disponible en el mercado..
Solicite una solución de endurecimiento automático de engranajes
Envía tu dibujo de engranaje, material, requisitos de endurecimiento, y objetivo de producción. Podemos evaluar si una máquina de endurecimiento por inducción automática de 4 o 6 estaciones se adapta a su aplicación..
Productos relacionados


Haga clic aquí para agregar su propio texto


