
Por qué mi calentamiento por inducción es desigual? Causas, Diagnóstico, y soluciones prácticas
Una línea de endurecimiento comienza a producir piezas con puntos blandos en un lado.. Una estación de soldadura fuerte que funcionó bien la semana pasada de repente no hace fluir la aleación de manera uniforme alrededor de la unión.. Un operador sigue empujando el punto objetivo del pirómetro porque la lectura de temperatura «se ve mal» comparado con lo que está haciendo la pieza.
Calentamiento por inducción desigual rara vez se anuncia con un código de error claro. Se muestra como una deriva del patrón., chatarra en aumento, y operadores que han aprendido a solucionar un proceso en el que ya no confían.
La causa casi nunca es una sola cosa.. Generalmente son dos o tres variables las que se desviaron lo suficiente, juntos, para empujar el proceso fuera de su ventana. Este artículo explica cómo rastrear los síntomas hasta la causa real, antes de gastar dinero en una bobina que no necesita o en una fuente de alimentación que no era el problema..
1. Cómo detectarlo y qué suele haber detrás
El calentamiento desigual se muestra de manera diferente según el proceso.. En endurecimiento: caja poco profunda en un lado de un eje, puntos blandos cerca del hombro, longitud del patrón a la deriva parte a parte. en soldadura fuerte: la aleación fluye en un lado de la junta, o un componente se sobrecalienta mientras la parte acoplada apenas alcanza la temperatura.
Los operadores se dan cuenta antes de que lo haga el informe de control de calidad.. Un lado brilla antes. El controlador de temperatura busca. Alguien comienza a empujar el punto de mira del pirómetro cada pocos ciclos.. En celdas automatizadas, es más astuto: una deriva lenta que acumula chatarra durante medio turno antes de que alguien la atrape.
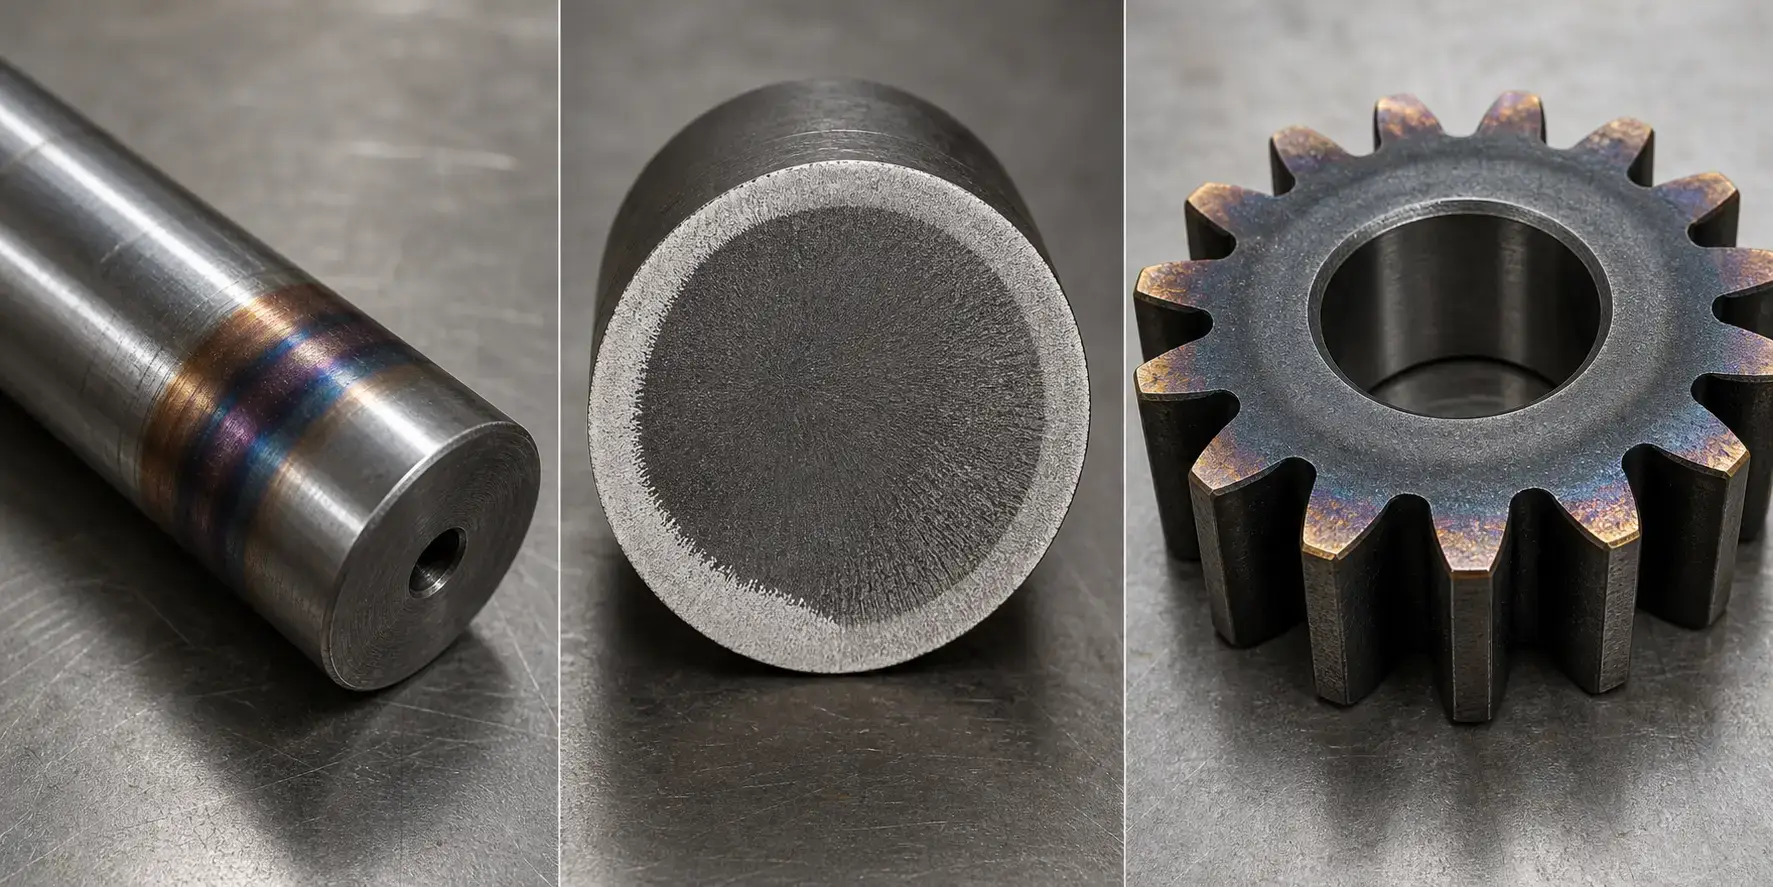
Antes de empezar, precisar qué «irregular» medios para su aplicación. Una extensión de 15°C podría desechar un trabajo de endurecimiento pero ser invisible en un paso de precalentamiento. El límite proviene de la metalurgia y del proceso posterior, no de lo que la máquina puede aguantar en un buen día..
Una vez que haya definido la tolerancia, la causa casi siempre cae en uno de estos cubos:
— La bobina y la pieza no encajan entre sí - forma incorrecta, espaciado de giro incorrecto, tramo de vuelta demasiado cerca
— La posición parcial se desvía - descentrado, inclinado, o cambio a mitad de ciclo
— Frecuencia incorrecta para la profundidad. — demasiado alto cocina la superficie; demasiado bajo propaga el calor por todas partes
— La potencia es demasiado agresiva para la geometría. — los ciclos de calor cortos empeoran cualquier falta de uniformidad
— Movimiento o fijación desviados — rodillos desgastados, eje de escaneo atascado, desplazamiento térmico del localizador
— Material cambiado sin avisarte. — nuevo proveedor, química diferente, tensión residual aguas arriba
— es el saciar, no el calor — orificios de pulverización obstruidos, flujo desigual, concentración de polímero apagada
— Alguien ya «fijado» eso una vez — ajustes en la receta a nivel del piso que compensan un problema mecánico, ahora horneado
Por debajo, Los revisamos en el orden en que debe verificarlos: inspecciones gratuitas primero. Para fundamentos, ver cómo funciona el calentamiento por inducción.
2. Diseño de bobina y posición de pieza: Comience aquí
Nueve de cada diez veces, es la bobina y la pieza que no está alineada. No la fuente de alimentación. no la receta. Un problema de geometría.
El espacio entre la bobina y la superficie de la pieza controla la eficiencia con la que se transfiere la energía.. El lado más cercano se calienta más rápido. Incluso un milímetro descentrado en espacios reducidos genera notablemente más flujo en un lado que en el otro.. Esta es la causa más común de falta de uniformidad circunferencial., punto. La causa raíz suele ser mecánica.: un localizador desgastado, un eje doblado que se hunde entre los centros, o crecimiento de accesorios después de que la máquina ha estado funcionando caliente durante horas.
La rotación promedia pequeñas variaciones pero no salvará una mala coincidencia de la bobina o una carga torcida. Si la pieza está girando y todavía ves un patrón, es la forma de la bobina o la repetibilidad de la carga.
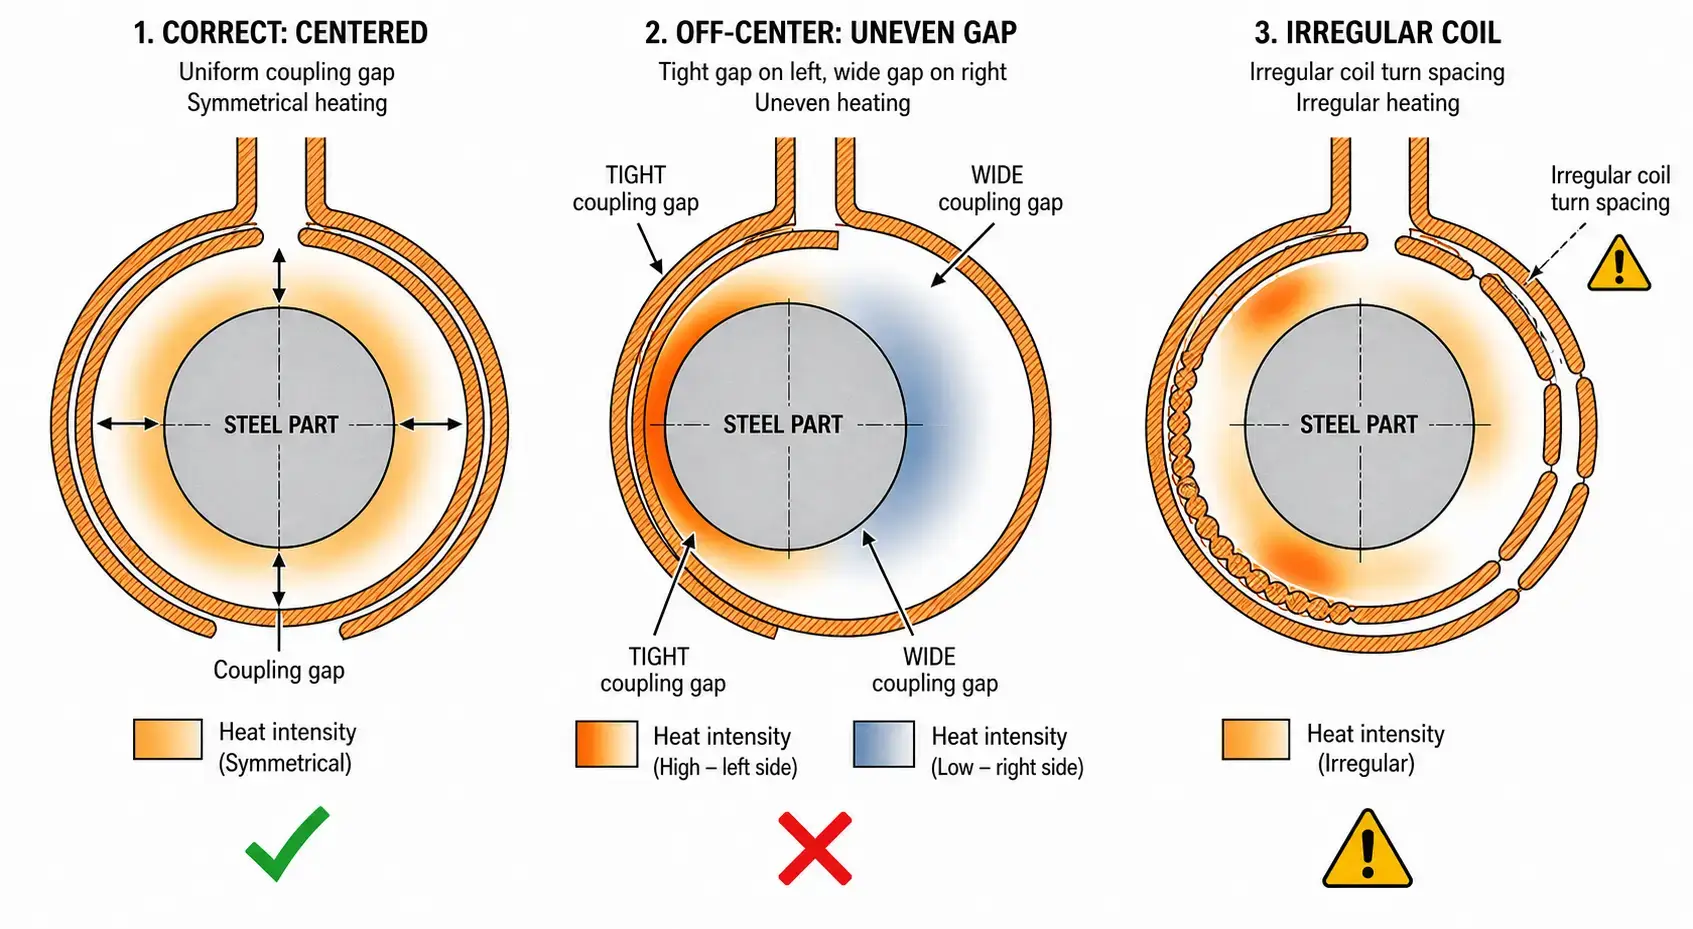
La forma de la bobina importa tanto como el espacio. Puntos problemáticos comunes: espaciado de giro desigual, cara de la bobina no paralela a la pieza, un partido de vuelta sentado demasiado cerca, o una bobina que es demasiado larga para una banda de calor estrecha. También revise los concentradores de flujo magnético: un concentrador agrietado o faltante puede cambiar el patrón lo suficiente como para parecer una falla en el suministro de energía..
prueba rápida: cambiar por una bobina en buen estado, misma receta. Si el patrón cambia, has encontrado tu variable. Ver diseño de bobinas de inducción para más.
3. Configuración de frecuencia y potencia
Si la bobina y la posición revisan, mira la frecuencia siguiente. La frecuencia determina qué tan profundo penetra la corriente. Demasiado alta y la superficie se cocina mientras el núcleo permanece frío. Demasiado baja y el calor se extiende más allá de la zona objetivo.
| Síntoma | Problema probable de frecuencia | Qué probar |
|---|---|---|
| La superficie se sobrecalienta mientras el núcleo permanece frío | Frecuencia demasiado alta para el grosor de la pared | Reduzca la frecuencia o añada tiempo de absorción para la conducción térmica |
| El calor se extiende demasiado más allá de la zona objetivo | Frecuencia demasiado baja, calentamiento demasiado profundo | Aumente la frecuencia para una penetración más superficial |
| Los bordes y esquinas se iluminan antes que las superficies planas | Alta densidad de energía + alta frecuencia amplificando el efecto de los bordes | Reduzca la potencia, extienda el tiempo del ciclo, o agregue concentradores de flujo para redirigir el campo |
| El patrón se desplaza mientras la pieza se calienta | Frecuencia no tomando en cuenta la transición de Curie (~770°C) | Valida la elección de frecuencia tanto en regímenes magnéticos como no magnéticos |
La potencia y la frecuencia interactúan. Alta potencia, tiempo corto: cada no uniformidad se amplifica. Potencia más baja, remojo más largo: la conducción tiene tiempo de nivelar las cosas.
Si alguien recientemente «optimizó» el ciclo de velocidad sin tocar la bobina o la frecuencia, ese es tu sospechoso. El pirómetro dice que la pieza alcanzó el punto de ajuste. Pero solo lee un punto y a 40°C de distancia, otra zona no se ha puesto al día.
Ver selección de frecuencia y selección de potencia para más.
4. Material, Geometría, y condición de la superficie
A veces la maquina esta bien. la parte cambio.
Diferentes aleaciones se calientan de manera diferente: acero al carbono, el acero inoxidable, y el aluminio responden cada uno a su manera. Incluso dentro del mismo grado, un nuevo proveedor con una química ligeramente diferente puede cambiar la respuesta de calentamiento lo suficiente como para importar. Nadie revisa el certificado de material durante semanas porque «es el mismo grado que siempre hemos usado.»
La geometría de la pieza crea sus propios puntos de acceso. Las esquinas afiladas se calientan más rápido que las planas. Las paredes delgadas alcanzan temperatura antes que las secciones pesadas. agujeros, ranuras en forma de llave, y los splines interrumpen el camino actual. Estos no son defectos de proceso, son características de la pieza que la bobina necesita solucionar..
El estado de la superficie afecta a algo más que la calefacción.. Escala, descarburar, enchapado, o los recubrimientos cambian tanto el acoplamiento eléctrico como la emisividad que lee su pirómetro. Si el acabado de la superficie cambió y nadie recalibró, el circuito de control está persiguiendo una temperatura que no es real. Ver defectos comunes de temple por inducción para ejemplos.
5. Movimiento, Fijación, y la ilusión de apagar
Una buena receta se desvía cuando el lado mecánico se desvía. Nadie controla la velocidad de rotación., tasa de escaneo, o posición del accesorio hasta que la pila de chatarra ya sea alta.
Los problemas de rotación son sencillos.: si las bandas frías y calientes se alinean con la velocidad de rotación, los rodillos impulsores se están deslizando, gastado, o presionando de manera desigual. Un eje doblado o una mala concentricidad produce el mismo patrón..
Endurecimiento por escaneo: si el eje se detiene o acelera, Verás bandas de dureza que coinciden con el perfil de movimiento.. Pequeños cambios de velocidad equivalen a diferencias reales en el aporte de calor por unidad de longitud.
El desgaste del accesorio es silencioso. Con el paso de los meses, un localizador desplaza la posición de la pieza. La expansión térmica la mueve más una vez que la máquina está caliente. Medir en frío, medir de nuevo después de una hora. Si los números difieren, su ventana de proceso se ha ido cerrando durante todo el turno.
Y el enfriamiento: una pieza puede calentarse de manera uniforme y enfriarse de manera desigual. Orificios de pulverización obstruidos, flujo asimétrico, concentración de polímero incorrecta, un anillo desalineado — todo parece un defecto de calentamiento. Antes de desarmar la bobina, verifique el enfriamiento. Ver sistemas de enfriamiento por agua para calentamiento por inducción.
6. Cómo solucionar problemas sin empeorarlos
Cambiar tres cosas a la vez convierte un problema en un misterio. Aísle una variable por prueba.
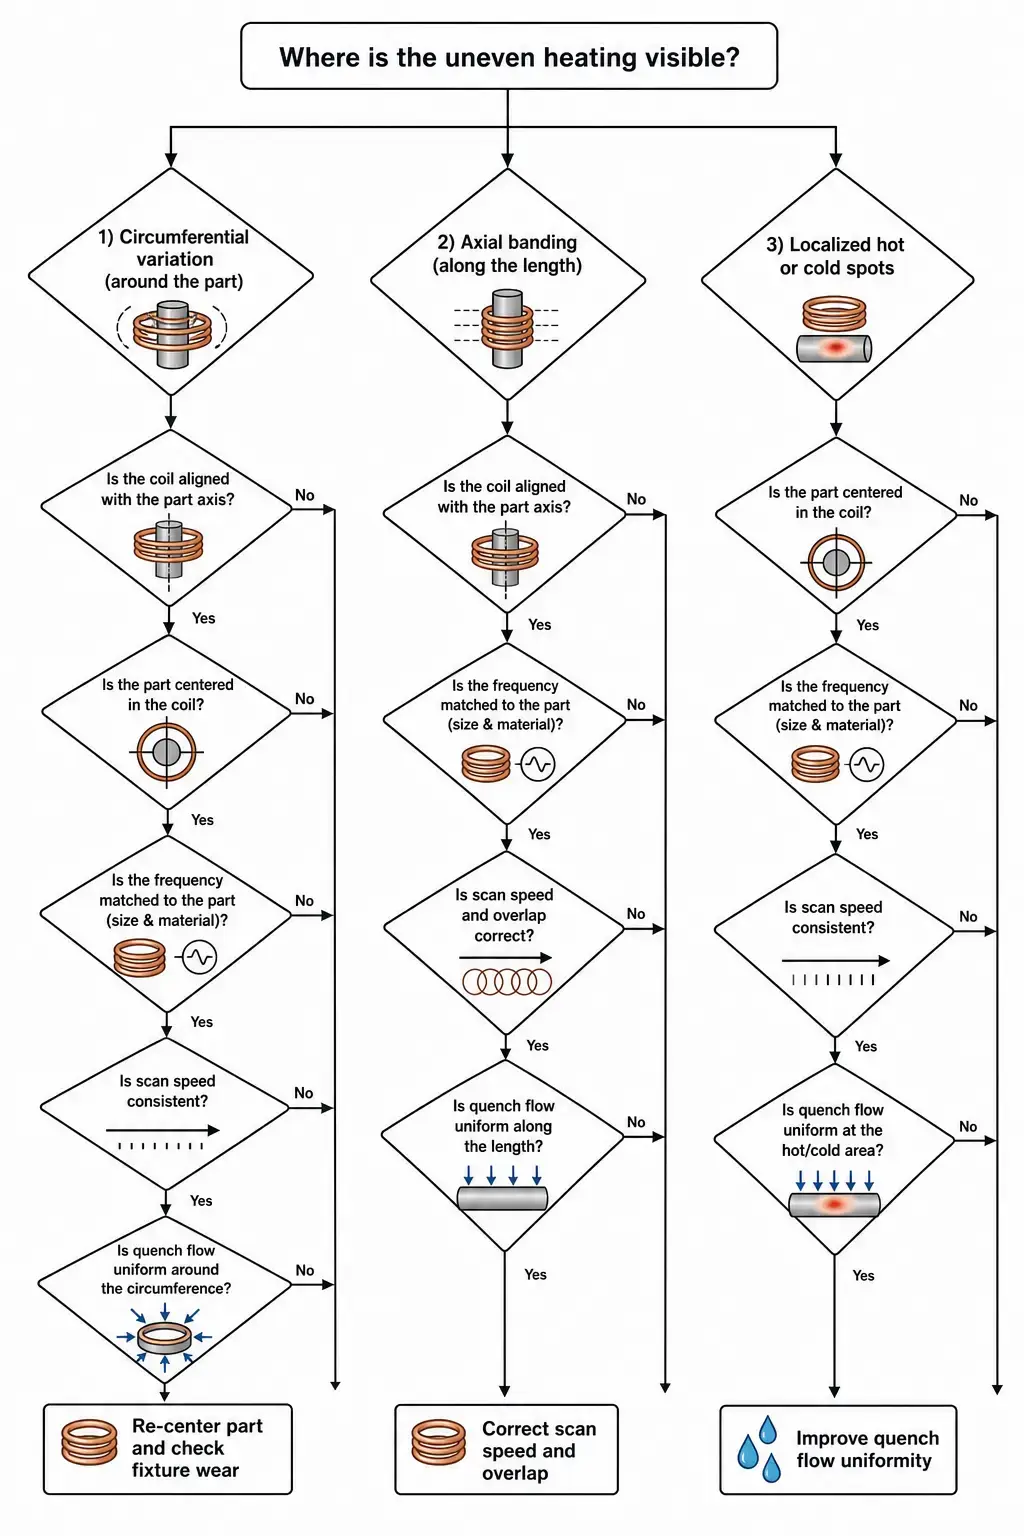
Comenzar gratis. Inspeccione la bobina. Verifique la posición de la pieza en frío y en caliente. Mida la separación del acoplamiento. Confirme que la receta en la pantalla coincida con la versión aprobada — no con lo que alguien modificó el mes pasado.
Luego aísle: cambie a una bobina conocida buena, pruebe un lote de material diferente, compare los resultados de arranque en frío con los de mitad de turno. Si el patrón sigue una variable, ese es tu rastro.
Llame al proveedor cuando tenga evidencia de inestabilidad eléctrica., desajuste de impedancia, o límites de capacidad, no antes. Lleva los dibujos de las piezas, especificaciones de materiales, datos del ciclo, fotos de bobina, y resultados de dureza. Cuanto más los entregas, es menos probable que te quedes con hardware que no necesitas.
Conclusión clave
El calentamiento por inducción desigual rara vez es una cosa. es una brecha, una posición, una frecuencia, o una deriva mecánica, generalmente diagnosticada erróneamente como eléctrica. Primero verifique la posición de la bobina y la pieza.. Una variable a la vez. Y no permita que el enfriamiento lo lleve a buscar un problema de calefacción que no existe..
Preguntas frecuentes
¿Por qué un lado de mi pieza se calienta más rápido??
Casi siempre porque ese lado está más cerca de la bobina.. Comprobar centrado de pieza, simetría de la bobina, y si el partido de vuelta está influyendo en un lado del campo. La rotación ayuda a promediarlo pero no soluciona la desalineación de la raíz..
¿Puede la frecuencia incorrecta causar un calentamiento desigual??
Sí. Demasiado alto y la superficie se cocina antes de que el calor se conduzca hacia adentro., especialmente cerca de bordes y esquinas. Demasiado bajo y no puedes localizar el calor., para que las áreas adyacentes alcancen la temperatura cuando no deberían. La frecuencia debe coincidir con la geometría de la pieza y la profundidad de calentamiento requerida..
¿Cómo sé si es la bobina o la fuente de alimentación??
Cambie por una bobina en buen estado y ejecute la misma receta.. Si el patrón cambia, es bobina o herramientas. Si la potencia o frecuencia de salida es inestable en varias bobinas y piezas, El suministro o la adaptación de la carga necesitan atención.. pero la mayoría «problemas de suministro de energía» resultan ser problemas de herramientas que la fuente de alimentación está siendo solicitada a compensar.
Envíanos los detalles de tu pieza, requisitos del patrón de calor, y la información del equipo actual. Nuestro equipo de ingeniería puede ayudar a identificar las causas probables del calentamiento desigual y recomendar pasos prácticos a seguir.


