
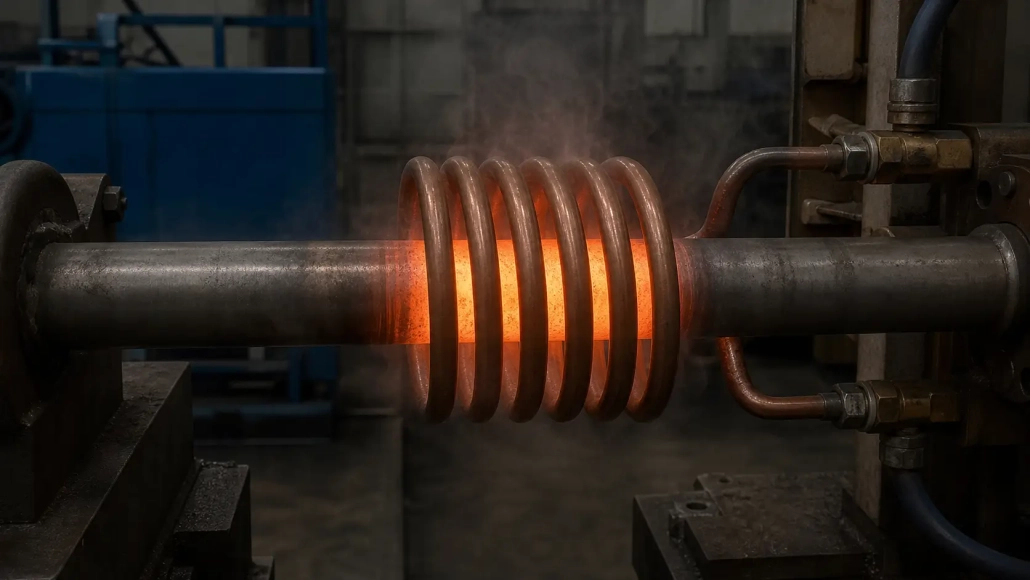
Calentamiento por inducción de aleaciones de titanio: 6 Factores clave para un control preciso de la temperatura y resultados fiables
Calentamiento por inducción para aleaciones de titanio requiere un enfoque diferente al de calentar acero. La baja conductividad térmica del titanio, alta reactividad por encima de 500°C, y el estrecho rango de transición beta lo convierten en uno de los materiales más exigentes para calentar de manera predecible. Obtén la frecuencia, atmósfera, y la velocidad de aumento correctas y mantendrás tolerancias estrictas en un ciclo de seis segundos. Si alguna es incorrecta, la pieza se oxida, desarrolla una capa alfa, o grietas en el siguiente paso de formado. Este artículo repasa seis factores de proceso que determinan si tu operación de calentamiento por inducción de titanio produce piezas fiables o chatarra consistente.
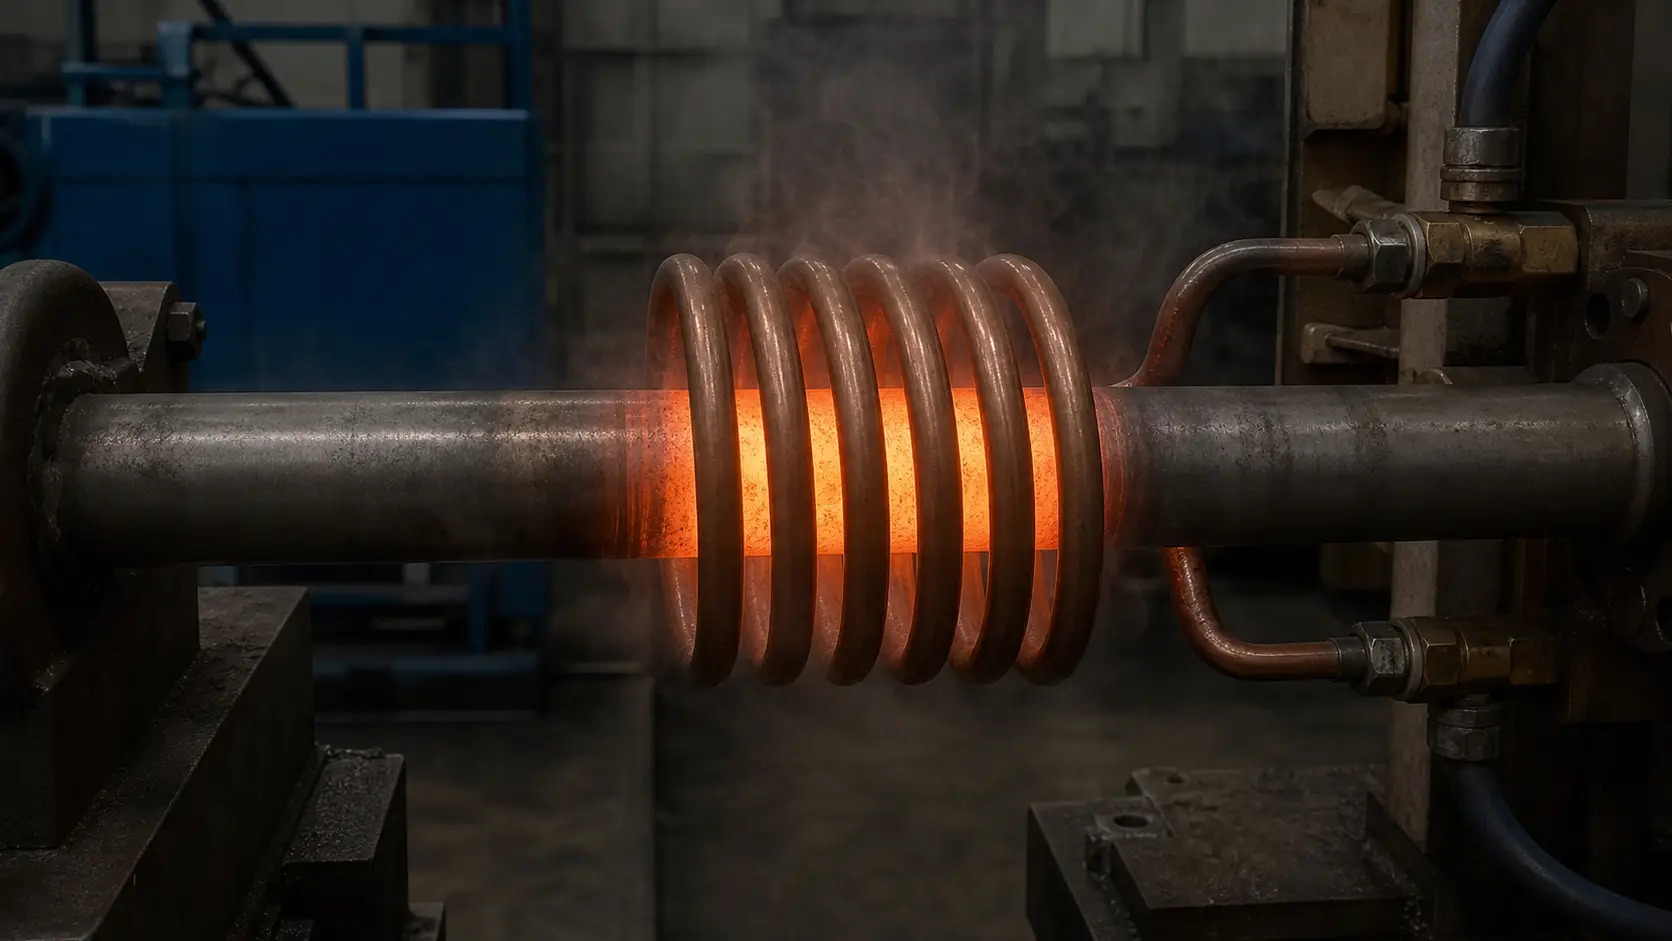
1. Por qué las aleaciones de titanio se calientan de forma diferente
El titanio conduce el calor aproximadamente siete veces más lento que el acero medio-carbono. Aplique energía de inducción a la superficie y el gradiente de temperatura a través de la pared se mantiene pronunciado. La superficie puede alcanzar 950°C mientras que el núcleo sigue por debajo de 400°C. En el acero, la misma entrada de energía produce un gradiente mucho más superficial porque el calor se distribuye más rápido a través de la sección transversal. Este único hecho físico impulsa casi todas las decisiones de proceso para calentamiento por inducción para aleaciones de titanio.
Los números concretan la diferencia.
| Propiedad | Ti-6Al-4V | AISI 1045 Acero |
|---|---|---|
| Conductividad térmica | ~7 W/m·K | ~50 W/m·K |
| Resistividad eléctrica | ~170 µΩ·cm | ~20 µΩ·cm |
| Reactividad por encima de 500°C | Alta — absorción de O, N, H, riesgo de capa alfa | Moderada — formación de capa de óxido |
| Transición beta (Ti-6Al-4V) | ~980°C | N/D |
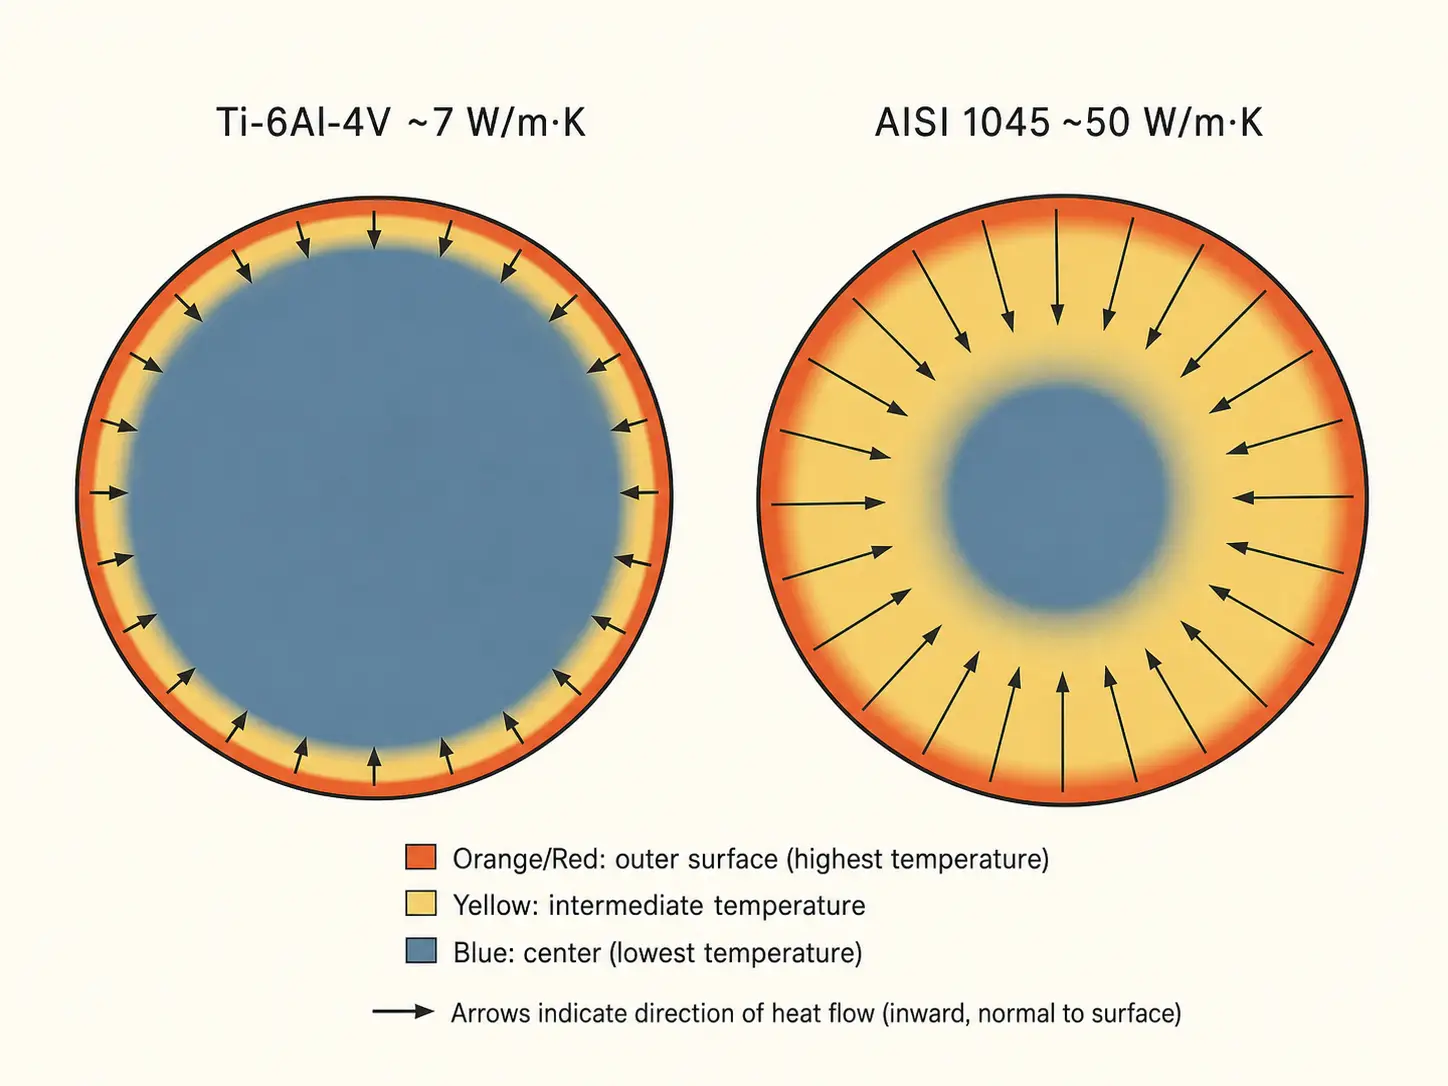
Mayor resistividad eléctrica es un pequeño lado positivo. El titanio se acopla de forma más eficiente al campo de inducción que el acero del mismo diámetro, por lo que se desperdicia menos energía en la bobina. El compromiso es que el calor que generas permanece concentrado cerca de la superficie. Para aplicaciones que requieren calentamiento continuo—forjando lingotes, anillos de pared gruesa, extremos de barras de gran diámetro—debes gestionar ese gradiente deliberadamente. Para calentamiento localizado—extremos de tubos, uniones de brasa, zonas de ajuste encogible—te favorecen.
Las estacas metalúrgicas son más altas que con el acero, también. Excede el transus beta en 30°C durante más de unos segundos y el crecimiento del grano se vuelve irreversible. Sostiene la pieza por encima de 500°C al aire libre y estarás haciendo crecer una capa de carcasa alfa enriquecida con oxígeno que debe ser mecanizada después. La velocidad de inducción ayuda aquí: Tiempo más corto a temperatura significa menos oxidación y menos gruesa del grano. Pero la velocidad por sí sola no resuelve el problema; solo reduce la ventana de tiempo que tienes para hacer todo lo demás correctamente. Para un análisis más profundo de la física subyacente, ver cómo funciona el calentamiento por inducción.
2. Selección de frecuencia y potencia
La frecuencia y la potencia no son perillas independientes. Juntos determinan qué tan profundo penetra la corriente, qué tan rápido se calienta la pieza, y si la diferencia de temperatura de la superficie al núcleo se mantiene dentro del límite de tu proceso.
Frecuencias más altas concentran la corriente en una capa superficial más delgada. Para un 12 extremo de barra de titanio de mm podrías usar 30–100 kHz y calentar solo los últimos 30 mm para conformado. A 100 Un lingote de forja de mm que necesita un calentamiento uniforme a través de todo el volumen podría necesitar 1–3 kHz y un aumento de temperatura más lento. Entre esos extremos, la frecuencia correcta coincide con el diámetro de la pieza, espesor de pared, la profundidad objetivo, y el gradiente permitido. La guía detallada sobre cómo coincidir la frecuencia con la geometría de su pieza se cubre en cómo la frecuencia afecta el calentamiento por inducción.
La densidad de potencia importa más que la cantidad total de kilovatios en la placa de características. La baja conductividad térmica del titanio significa que el sobrecalentamiento de la superficie llega rápido si la densidad de potencia es demasiado alta. A 100 El suministro de kW podría ser del tamaño adecuado para un lingote de acero de un diámetro dado, y completamente incorrecto para un lingote de titanio del mismo diámetro porque el calor no puede escapar de la superficie lo suficientemente rápido. El síntoma: el pirometro marca 960°C en la superficie, pero un termopar de contacto a 3 mm de profundidad muestra 600°C. La solución: reducir la densidad de potencia, aumentar el tiempo de calentamiento, o rotación de piezas—a veces los tres.
Para dimensionamiento de producción, comenzar con la masa de la pieza, calor específico, incremento de temperatura objetivo, y tiempo de ciclo requerido. Luego reducir para titanio. Una rampa conservadora que tarda dos segundos más por pieza produce mucho menos desecho que una rampa agresiva que sobrepasa la temperatura cada décimo ciclo. Ver cálculo de potencia de calentamiento por inducción para la metodología de dimensionamiento completo.
3. Diseño de bobinas para piezas de titanio
La geometría de la bobina determina el patrón de calentamiento, y el patrón de calentamiento determina la velocidad de chatarra. Una bobina mal ajustada produce puntos calientes en los bordes y bandas frías en el centro incluso cuando la fuente de alimentación está correctamente dimensionada.
Las bobinas redondas de múltiples vueltas manejan ejes, tubos, y se agravan bien cuando el diámetro de la pieza es consistente. Las bobinas tipo panqueque funcionan para caras planas y superficies de brida. Las bobinas de una sola vuelta entregan calor concentrado a zonas estrechas pero se acoplan menos eficientemente en titanio que en acero de la misma dimensión debido a que la mayor resistividad del titanio desplaza el comportamiento de acoplamiento electromagnético. Los concentradores de flujo pueden redirigir las líneas de campo hacia la pieza y mejorar la uniformidad—especialmente útil alrededor de los hombros, ranuras, y cambios de sección donde el campo electromagnético de otro modo favorecería el borde afilado y lo sobrecalentaría.
La separación entre la bobina y la pieza merece más atención de la que suele recibir. Un espacio constante de 2–4 mm alrededor de la circunferencia mantiene el acoplamiento uniforme. Pero las piezas de titanio se expanden durante el calentamiento. Una separación correcta a temperatura ambiente se acortará lo suficiente como para causar un cortocircuito o roce a 900°C. Ten en cuenta la expansión térmica en el diámetro interior de la bobina, y crea suficiente espacio para tolerancias y variaciones de carga. En celdas automatizadas, el daño de la bobina suele ser causado por desalineación de la pieza que por sobrecarga eléctrica. Los principios básicos de la bobina se aplican a todos los materiales—ver cómo funcionan las bobinas de inducción para los fundamentos.
La rotación de la pieza soluciona muchos problemas de uniformidad a un costo relativamente bajo. Un tubo o barra de titanio que gira a 60–120 RPM dentro de una bobina estacionaria iguala la variación de temperatura circunferencial. Para geometrías complejas—bridas excéntricas, secciones transversales rectangulares, salientes asimétricos—el perfilado de la bobina combinado con la rotación generalmente supera a cualquiera de las técnicas por separado.
4. Control de atmósfera y oxidación
Por encima de 500°C, el titanio disuelve oxígeno, nitrógeno, y hidrógeno en su superficie. El resultado es una capa alfa: una capa dura, frágil, enriquecida en oxígeno que reduce la vida útil bajo fatiga y debe ser removida mediante mecanizado o grabado químico. El calentamiento por inducción acorta el tiempo de exposición en comparación con los ciclos de horno, pero las temperaturas son las mismas, por lo que la atmósfera sigue siendo importante.
El recubrimiento con argón es la solución industrial más común. Un flujo continuo de argón dirigido a la zona de calentamiento desplaza el aire y mantiene el ogénito alejado de la superficie caliente. Para piezas aeroespaciales y médicas críticas, toda la zona de calentamiento se encuentra dentro de una cámara purgada con argón con monitoreo de oxígeno. Algunos talleres usan ensamblajes de bobina inundados en argón donde el gas fluye a través del propio cuerpo de la bobina, bañando la pieza en gas inerte exactamente donde está más caliente.
La calefacción al aire libre tiene su lugar. Si el tiempo de exposición es inferior a 10–15 segundos, la temperatura se mantiene por debajo de 700°C, y la pieza se mecaniza después, la profundidad de la capa alfa típicamente cae dentro de la tolerancia de mecanizado. La decisión depende de lo que permita la especificación de la pieza y de lo que las operaciones posteriores puedan eliminar. Para una discusión más profunda de los mecanismos de oxidación a través de los materiales, ver Reduciendo la oxidación durante el calentamiento por inducción.
5. Control de temperatura y repetibilidad del proceso
El juicio visual de la temperatura no funciona en titanio. El color de la superficie cambia de plateado a paja a azul a gris en un rango de temperatura que es demasiado estrecho para que el ojo humano lo resuelva de manera confiable, y la iluminación del taller lo cambia todo. El control de pirómetro en lazo cerrado es el mínimo para la repetibilidad en producción.
El montaje de pirómetros en titanio es más complicado que en acero porque la emisividad varía con las condiciones de la superficie. Una superficie de titanio pulido tal como mecanizado y otra oxidada de un paso de calentamiento anterior pueden marcar 40–60°C de diferencia en el mismo ajuste de pirómetro. Durante el desarrollo del proceso, correlaciona las lecturas del pirómetro con los termopares de contacto a múltiples temperaturas y condiciones de superficie. Bloquea la configuración de emisividad validada, trayectoria visual, y ubicación del punto objetivo. Una vez que se establece la correlación, la pirómetros sin contacto puede mantener ±10°C en piezas de producción.
El control basado en recetas convierte el mejor juicio de un operador experimentado en un proceso repetible. Una receta almacena el perfil de rampa de potencia, temperatura objetivo, duración de mantenimiento, velocidad de rotación, flujo de gas, y límites de alarma para cada número de pieza. Cuando el operador escanea un código de barras o selecciona un número de pieza, el sistema carga los parámetros validados. Desaparece el ajuste manual de perillas entre turnos. Para sistemas con múltiples estaciones, el control de recetas también simplifica la integración con componentes del sistema de calentamiento por inducción como PLCs, sensores de presencia de piezas, y compuertas de rechazo.
La estabilidad en el enfriamiento sustenta la estabilidad eléctrica. Un cambio de temperatura del refrigerante cambia la impedancia de la bobina, lo que desplaza la entrega de potencia incluso si el punto de ajuste del generador se mantiene igual. Circuito cerrado sistema de enfriamiento de agua por calentamiento por inducción diseño—con flujo regulado por temperatura, monitorización de conductividad, y filtración—mantiene los parámetros eléctricos estables durante un turno de ocho horas.
6. Aplicaciones industriales comunes
El calentamiento por inducción se gana su lugar en el procesamiento de titanio donde el calor debe ser rápido, local, y repetible. Cinco categorías de aplicación cubren la mayor parte del uso en producción.
- Forjado y conformado. Lingotes de titanio, barras, y preformas calentadas en línea antes de formar prensa. La inducción reduce el tiempo de calentamiento de minutos en el horno a segundos e integra directamente con sistemas automáticos de alimentación de prensa. El principal desafío: evitar un gradiente excesivo de superficie a núcleo en secciones más grandes. Reducir frecuencia, calentamiento en etapas, o la rotación de piezas aborda esto.
- Calentamiento de extremos de tubos y cañerías. Calentamiento localizado para ensanchado, repulido, curvado, o conformado de extremos. La inducción calienta solo la zona de trabajo, así que el resto del tubo permanece frío. Menor distorsión, ciclo más rápido, y sin llama abierta en el taller.
- Soldadura fuerte y unión. La soldadura fuerte por inducción del titanio requiere un control preciso de la temperatura y una atmósfera de argón o vacío. El metal de aporte se adhiere de manera confiable solo si el área de la unión alcanza la temperatura de manera uniforme y permanece protegida del oxígeno. La inducción proporciona el calor localizado; el ingeniero de procesos suministra el diseño de la atmósfera y de la junta.
- Ajuste por contracción y ensamblaje por interferencia. Calentamiento de un cubo o anillo de titanio para la instalación de rodamientos o ensamblaje de ejes de precisión. La inducción expande solo el componente que necesita crecer, no todo el conjunto. Más rápido que un horno y más suave con las piezas adyacentes sensibles a la temperatura.
- Componentes estructurales y de motor aeroespaciales. El titanio domina las aplicaciones de sección caliente en aeroespacial. La inducción maneja el alivio de tensión localizado, precaucalentamiento antes de soldar, y conformado térmico de chapas y placas. El proceso se adapta a las células de producción automatizadas en aeroespacial donde la trazabilidad y la repetibilidad no son negociables. Para una vista más amplia, ver calentamiento por inducción en la fabricación aeroespacial.
Conclusión clave
Calentamiento por inducción para aleaciones de titanio funciona cuando el proceso se diseña en torno a la física del titanio: baja conductividad, alta reactividad, ventana de temperatura estrecha. Elija la frecuencia según el diámetro de su pieza, no según su experiencia con acero. Controle la atmósfera o presupuesté el mecanizado de la capa alfa. Fije recetas validadas y deje de ajustar perillas entre turnos. La fuente de alimentación importa menos que cómo integras la bobina, gas, pirómetro, y manejo de piezas en un sistema repetible.
Preguntas frecuentes
q: ¿Pueden todos los aleaciones de titanio calentarse por inducción??
A: Sí. Titanio comercialmente puro, Ti-6Al-4V, Ti-6Al-4V ELI, y la mayoría de las aleaciones beta y casi alfa de titanio responden al calentamiento por inducción. Los parámetros del proceso—frecuencia, densidad de potencia, tasa de incremento, y atmósfera—deben validarse para cada grado de aleación. Lo que funciona para Ti-6Al-4V a 950°C puede sobreenvejecer una aleación beta a la misma temperatura.
q: ¿Siempre requiere el calentamiento por inducción de titanio protección con argón??
A: No siempre, pero depende de la temperatura, Tiempo, y de lo que permite la especificación de la pieza. Por debajo de 500°C, la oxidación es lo suficientemente lenta como para que el calentamiento al aire abierto sea a menudo aceptable. Por encima de 700°C durante más de unos pocos segundos, el blindaje con argón o una atmósfera controlada previene la formación de capa alfa. Para piezas aeroespaciales y médicas, el blindaje es una práctica estándar.
q: ¿Por qué mi pieza de titanio muestra un gradiente de 300°C de la superficie al núcleo??
A: La conductividad térmica del titanio es aproximadamente una séptima parte de la del acero. El calor generado en la superficie por la corriente inducida no se dispersa hacia el interior rápidamente. Si su proceso requiere una uniformidad más estricta, intente reducir la densidad de potencia, cambiar a una frecuencia más baja para una penetración de corriente más profunda, agregar rotación de la pieza, o utilizar calentamiento escalonado con un breve remojo entre los pasos de rampa.
¿Necesita que se revise un proceso de calentamiento de titanio??
Envíanos tu grado de aleación, dibujo de la pieza, temperatura objetivo, y tasa de producción. Nuestro equipo de ingeniería evaluará la aplicación y recomendará un enfoque de sistema de calentamiento por inducción acorde con su proceso.


