
Calentamiento por inducción para superaleaciones: 6 Factores críticos para control de procesos
Calentamiento por inducción para aleaciones de súper resistencia no es calentar acero a un punto de ajuste más alto. Níquel- y las aleaciones de súper resistencia a base de cobalto mantienen la resistencia mecánica a temperaturas donde el acero al carbono ya ha perdido la mitad de su rigidez, y esa misma resistencia al calor las hace implacables durante el procesamiento. La ventana de temperatura entre «lo suficientemente caliente para formar» y «lo suficientemente caliente para dañar la microestructura» puede ser tan estrecha como 30°C. La inducción funciona aquí porque entrega energía rápidamente, de manera localizada, y bajo control en lazo cerrado — pero solo si la frecuencia, bobina, atmósfera, y el perfil de rampa se diseñan para la aleación específica. Seis factores determinan si el proceso se ejecuta de manera repetible o genera desperdicio costoso.
1. Por qué las superaleaciones se calientan de manera diferente
Las superaleaciones existen porque mantienen su resistencia a temperaturas que ablandan los aceros ordinarios. Inconel 718 posee propiedades mecánicas útiles más allá de 650°C. AISI 1045 empieza a perder resistencia por encima de 300°C. Este rendimiento a altas temperaturas proviene de una química cuidadosamente equilibrada y un endurecimiento por precipitación—y es precisamente lo que dificulta el procesamiento térmico. Sobrecalienta una superaleación unos pocos grados más allá de su ventana de tratamiento de solución y comienza la licuación del límite del grano. Si se subyectúa la carga de conformado se duplica. La ventana de proceso es estrecha, y no perdona las conjeturas.
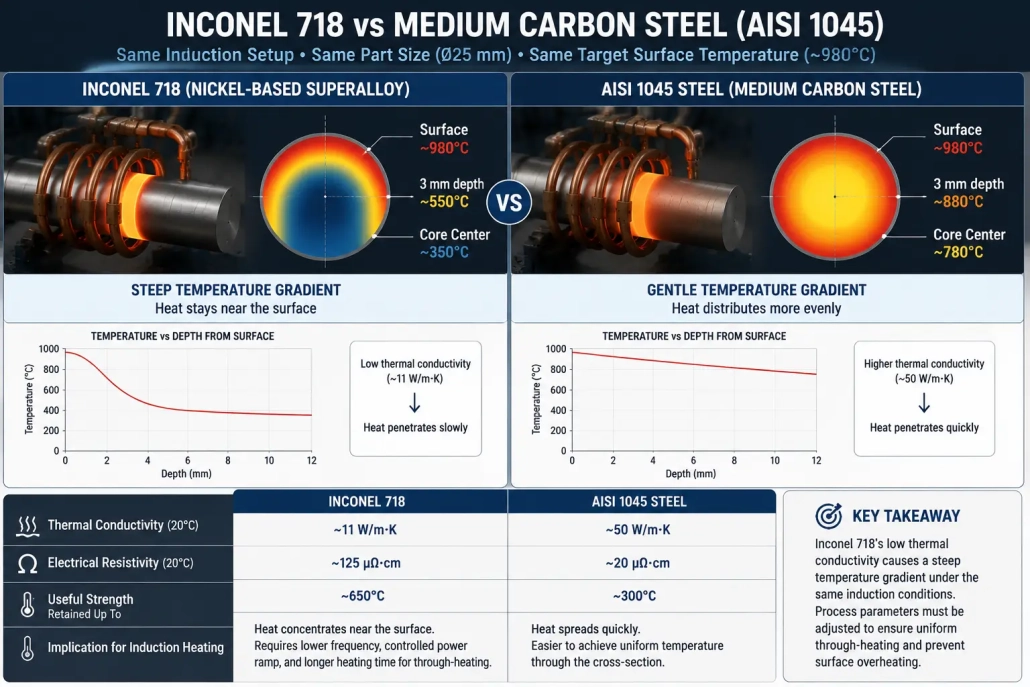
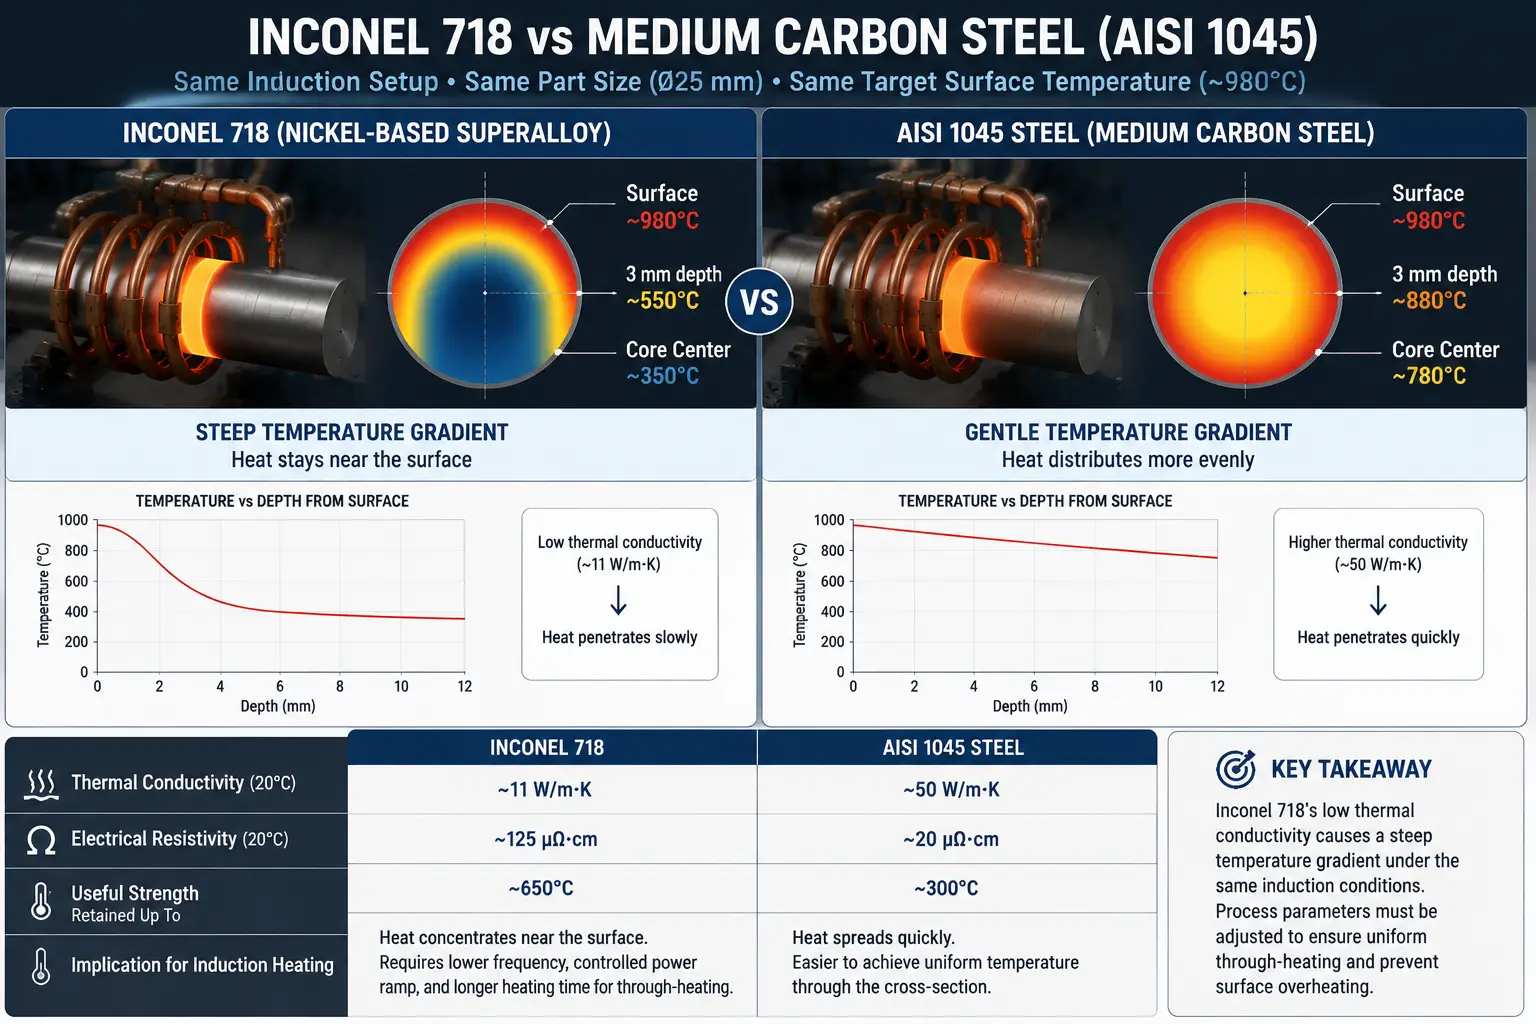
La conductividad térmica añade una segunda restricción. Inconel 718 conduce el calor aproximadamente 11 W/m·K—alrededor de una quinta parte de la velocidad del acero medio-carbono. Aplique energía de inducción a la superficie y el gradiente de temperatura a través de la pared se mantiene pronunciado. Esto importa en toda operación que requiera calentamiento a través del material: forjado de lingotes, preformas de laminado en anillo, calentamiento del extremo de barras. Los números muestran la brecha.
| Propiedad | Inconel 718 | AISI 1045 Acero |
|---|---|---|
| Conductividad térmica a 20°C | ~11 W/m·K | ~50 W/m·K |
| Resistividad eléctrica | ~125 µΩ·cm | ~20 µΩ·cm |
| Resistencia útil mantenida hasta | ~650°C | ~300°C |
| Rango típico de tratamiento en solución | 940–980°C | N/D |
| Umbral de oxidación | ~980°C | ~500°C |
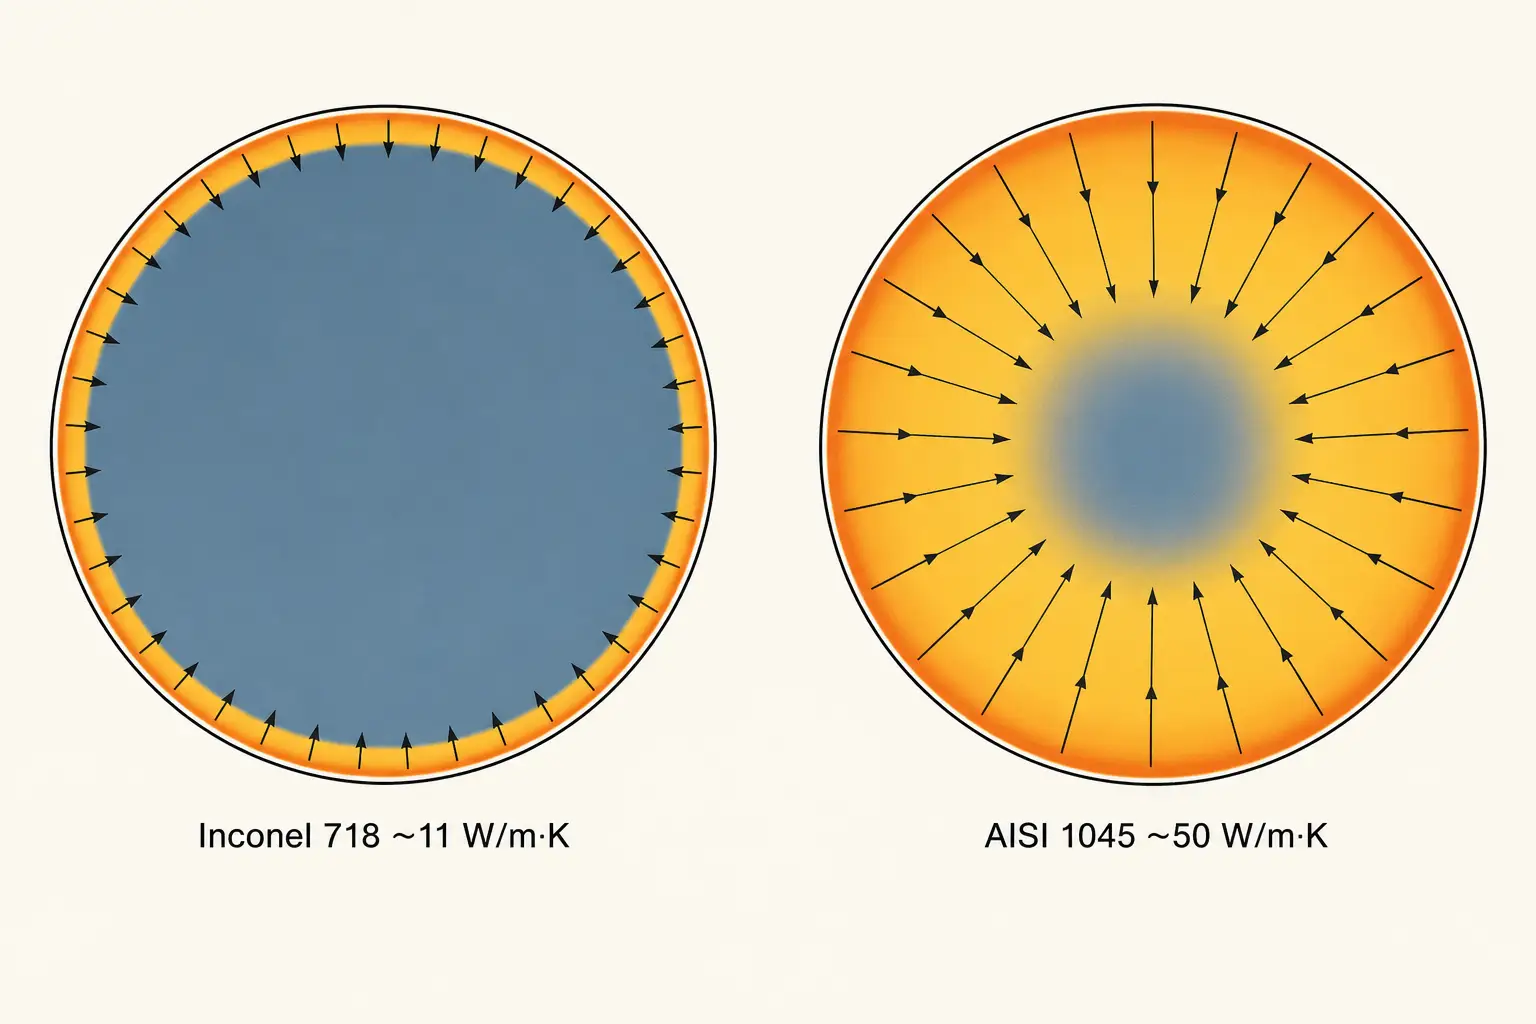
Mayor resistividad eléctrica es una ventaja en un aspecto: Las superaleaciones se acoplan más eficientemente con el campo de inducción que el acero del mismo diámetro, por lo que se pierde menos energía en la bobina. La contrapartida es que el calor permanece concentrado cerca de la superficie. Para operaciones localizadas: soldadura fuerte de una unión de tubo, calentar un cubo para ajuste por contracción—esto juega a tu favor. Para calentar completamente un lingote de forja, el gradiente debe controlarse con la frecuencia, rampa de potencia, y rotación de la pieza.
La velocidad de la inducción es una ventaja aquí. Un tiempo más corto a temperatura significa menos crecimiento de grano, menos oxidación, y menos posibilidad de salirse de la ventana de proceso. La física de cómo los campos electromagnéticos generan calor dentro de una pieza de trabajo conductora se aplica a todas las familias de aleaciones—ver cómo funciona el calentamiento por inducción para los fundamentos. Para una discusión paralela centrada en el titanio, que comparte el desafío de baja conductividad pero difiere en química y modos de falla, ver calentamiento por inducción para aleaciones de titanio.
2. Selección de frecuencia y potencia
La frecuencia y la potencia no son perillas independientes. Juntas controlan la profundidad de penetración de la corriente, tasa de calentamiento, y la diferencia de temperatura de la superficie al núcleo. Si se equivoca en la combinación, la pieza queda como chatarra antes de llegar a la prensa de conformado o a la estación de soldadura.
La selección de frecuencia para superaleaciones sigue la misma física que otros materiales conductores pero los números cambian. Una mayor resistividad en aleaciones a base de níquel significa que la corriente inducida penetra un poco más profundo a una frecuencia dada que en acero del mismo diámetro. A 25 mm Inconel 718 la barra se calienta aceptablemente a 10 kHz donde una 25 mm 1045 barra necesita 3 kHz para el mismo perfil de profundidad. Pero la diferencia en la conductividad térmica va en sentido contrario: una mayor penetración de la corriente no ayuda si el calor no puede dispersarse lo suficientemente rápido para alcanzar el núcleo. Probar con piezas representativas es la única manera de confirmar. Para la metodología de selección, ver cómo la frecuencia afecta el calentamiento por inducción.
La densidad de potencia importa más que el número de kilovatios en la placa con el nombre. A 150 el suministro de kW puede estar correctamente dimensionado para un lingote de acero de un diámetro dado y completamente incorrecto para un lingote Inconel del mismo diámetro. El síntoma es el mismo que con el titanio: el pirómetro marca 980°C en la superficie, termopar de contacto a 3 la profundidad de mm marca 550°C. La solución es menor densidad de potencia, más tiempo de calentamiento, o rotación de piezas—a veces los tres.
La rampa controlada de potencia supera la potencia máxima en la mayoría de aplicaciones de superaleaciones. Un perfil escalonado: potencia moderada para llevar la pieza a la temperatura, potencia reducida para el enfoque final y remojo: permite que el calor se distribuya a través de la sección transversal y previene el sobrecalentamiento. Las superaleaciones con ventanas de tratamiento de solución estrechas (Inconel 718: 940–980°C) se benefician particularmente de este enfoque. Para el método completo de dimensionamiento del equipo, ver cálculo de potencia de calentamiento por inducción.
3. Diseño de bobina para piezas de superaleación
La geometría de la bobina determina el patrón de calentamiento. Una bobina desajustada crea puntos calientes en los bordes y bandas frías en el medio, incluso cuando la fuente de alimentación tiene el tamaño correcto. Los componentes de superaleación tienden a geometrías complejas: Discos de turbina con espesores de alma variables, Anillos con bridas, Tuberías con salientes soldados. Cada característica interactúa de manera diferente con el campo electromagnético. Una mayor resistividad mejora la eficiencia de acoplamiento en comparación con el acero, pero la baja conductividad térmica significa que el calor permanece donde el campo lo genera. Una bobina que produce una uniformidad aceptable en una pieza de acero crea puntos calientes en la misma geometría en Inconel o Hastelloy. Los tipos básicos de bobinas y los principios de diseño son independientes del material—ver cómo funcionan las bobinas de inducción para los fundamentos.
- Los concentradores de flujo redirigen las líneas de campo hacia la pieza y lejos del metal circundante. Son particularmente útiles alrededor de los hombros, ranuras, y cambios de sección donde el campo electromagnético de otro modo se concentraría en el borde afilado.
- La rotación de la pieza a 60–120 RPM promedia la variación de temperatura circunferencial. Un anillo o tubo de superaleación girando dentro de una bobina estacionaria distribuye el calor mucho más uniformemente que un montaje estático.
- El hueco entre la bobina y la pieza debe tener en cuenta la expansión térmica. Inconel 718 se expande aproximadamente 1.3% de la temperatura ambiente a 980°C. A 2 el hueco en mm al ambiente se contrae a debajo 1.5 mm a temperatura de proceso en una pieza de diámetro 50 mm de diámetro.
- La selección del material de la fijería importa más que para el acero. Los accesorios conductores cerca de la bobina absorben energía y distorsionan el patrón de calentamiento. Cerámicas, acero inoxidable con enfriamiento por agua, o tableros de herramientas compuestos aíslan la pieza térmica y eléctricamente. Una estable sistema de enfriamiento de agua por calentamiento por inducción mantiene estable la impedancia de la bobina durante el turno y previene la deriva que causa variación de pieza a pieza.
4. Medición de Temperatura y Control de Atmósfera
La medición de temperatura en superaleaciones es más difícil de lo que parece. Una superficie de Inconel recién mecanizada es brillante y reflectante.. Después de diez segundos a 900°C bajo argón., es gris opaco. La misma configuración de pirómetro no puede leer ambas superficies con precisión. Un proceso validado en limpio, Las muestras de desarrollo pulidas se desvían en el momento en que golpean las piezas de producción con incrustaciones residuales u oxidación de la operación anterior..
La solución es la correlación., no es un mejor pirómetro. Durante el desarrollo del proceso, instrumentar una pieza de prueba con termopares de contacto a múltiples profundidades y ubicaciones superficiales. ejecutar el ciclo de inducción y registrar la salida del pirometómetro en función de las lecturas de termopares. Usa esa correlación para fijar el ajuste de emisividad, longitud de onda, trayectoria visual, y punto objetivo. Una vez validado, la pirólisis sin contacto mantiene ±10°C en piezas de producción. El control en lazo cerrado luego ajusta la potencia en tiempo real basado en la temperatura medida en lugar de ejecutar una receta ciega de tiempo y potencia. Para piezas de superaleación con un rango de proceso de 30°C, el control en lazo cerrado no es opcional: es la diferencia entre un proceso validado y un juego de adivinanzas.
El control de la atmósfera sigue la misma lógica que con el titanio, pero la temperatura es más alta y las apuestas son diferentes. Las superaleaciones se oxidan por encima de aproximadamente 980°C, formando escalas de óxido complejas que interfieren con la soldadura fuerte, soldadura, revestimiento, e inspección. El blindaje de argón dirigido a la zona de calentamiento desplaza el aire y es suficiente para la mayoría de las aplicaciones por debajo de ese umbral. Para operaciones de soldadura fuerte donde las superficies libres de óxido son obligatorias, toda el área de la unión se encuentra dentro de un recinto purgado con argón o una cámara de vacío. El fundente protege las uniones de soldadura fuerte a temperaturas más bajas pero se descompone por encima de aproximadamente 1.000°C. Para principios más amplios de control de la oxidación, ver Reduciendo la oxidación durante el calentamiento por inducción.
5. Aplicaciones industriales comunes
El calentamiento por inducción sirve para la fabricación de superaleaciones siempre que el calor deba ser rápido, local, y repetible. Cinco categorías de aplicaciones representan la mayor parte de la demanda de producción.
- Soldadura fuerte de ensamblajes de superaleación. Soldadura fuerte por inducción de tubos de Inconel y Hastelloy, accesorios, sellos de panal, y carcasas de sensores. El proceso calienta solo la zona de la junta, reduce la exposición térmica a características adyacentes. Espacio de la junta, aleación metálica de aportación, uniformidad de calentamiento, y la atmósfera determina la calidad de la brasadura. Para piezas aeroespaciales y de generación eléctrica, pruebas destructivas e inspección metalográfica, valida el proceso antes de que comience la producción.
- Precalentamiento antes de soldar y reparar. Precalentamiento controlado aplicado a una zona definida antes de la soldadura TIG, revestimiento láser, o reparar soldadura. La inducción reemplaza el calentamiento manual con soplete donde la consistencia de parte a parte importa y la variación del soplete se convierte en una preocupación de calidad. La temperatura de precalentamiento y la velocidad de aumento siguen la especificación del procedimiento de soldadura para el grado de aleación.
- Preparación para conformado y forjado en caliente. Lingotes de superaleación, anillos, y prefabricados resisten la deformación a baja temperatura. La inducción lleva la sección de trabajo a la temperatura de conformado en segundos en lugar de minutos de horno. La uniformidad de temperatura a través de la sección transversal es el requisito de control: frecuencia más baja, calentamiento en etapas, y la rotación parcial aborda el gradiente para secciones más grandes.
- Ajuste por contracción para conjuntos de alto rendimiento. Expansión controlada de anillos de superaleación., mangas, y collares para ensamblaje de ajuste por interferencia. La inducción calienta sólo el componente que debe crecer., Proteger las piezas adyacentes sensibles a la temperatura de una exposición innecesaria..
- Componentes aeroespaciales y de generación de energía.. discos de turbina, cuchillas, piezas de la cámara de combustión, y los conjuntos estructurales de superaleaciones representan la mayor parte de la producción por calentamiento por inducción. Estas piezas son costosas, los márgenes del proceso son estrechos, y los requisitos de documentación de calidad son extensos. Para el contexto más amplio de la fabricación aeroespacial, ver calentamiento por inducción en la fabricación aeroespacial.
6. Riesgos de procesamiento y cómo controlarlos
Los componentes de superaleaciones son costosos. El costo del desperdicio de un solo disco de turbina mal manejado justifica una ingeniería de procesos cuidadosa. Cuatro modos de falla representan la mayoría de los problemas de calentamiento por inducción.
- Fusión incipiente y licuación en los límites de grano. Algunas superaleaciones contienen fases de bajo punto de fusión en los límites de grano. Exceder la temperatura del tratamiento de solución en 20–30°C y estas fases se funden localmente, degradando permanentemente las propiedades mecánicas. El daño es invisible a simple vista y pasa la inspección visual. Solo la metalografía lo confirma—y para entonces la pieza es chatarra. Prevención: medición de temperatura validada, rampa de potencia conservadora, y uniformidad térmica verificada en piezas de prueba antes de la producción.
- grietas térmicas por gradientes pronunciados. transiciones de fina a gruesa, esquinas afiladas, y superficies tal como fundidas concentran tensión térmica. Un gradiente superficie-núcleo de 300°C en un anillo de superaleación con un cambio brusco de sección genera suficiente tensión para iniciar grietas antes de que la pieza alcance la prensa de formado. Prevención: controlar la velocidad de rampa, usar la rotación de la pieza, perfilar la bobina para que coincida con la geometría, y precalentar áreas mayores cuando el diseño de la pieza lo permite.
- Oxidación y contaminación de la superficie. Las películas de óxido formadas a alta temperatura interfieren con la soldadura fuerte, soldadura, adhesión del recubrimiento, e inspección con penetrante fluorescente. La inducción acorta el tiempo de exposición en comparación con los ciclos de horno, pero una superficie de superaleación a 1,000°C se oxida en segundos. Prevención: protección con argón, flujo localizado de gas inerte, o recinto al vacío para operaciones críticas.
- Error de pirómetro. La emisividad cambia cuando la superficie de la superaleación se oxida durante el calentamiento. Una lectura que era precisa en una superficie mecanizada brillante deriva a medida que la superficie se opaca. El resultado: el controlador piensa que la pieza está 20°C más fría de lo que realmente está y continúa aplicando energía. Prevención: emisividad validada contra termopares de contacto en piezas con la condición de superficie de producción, no en muestras pulidas de laboratorio.
Cada uno de estos modos de falla se remonta a la misma causa raíz: suposiciones de calentamiento de acero aplicadas a piezas de superaleación. Corrige las suposiciones y el proceso se estabiliza.
Conclusión clave
Calentamiento por inducción para aleaciones de súper resistencia funciona cuando el proceso se construye en torno al material, no adaptado de una receta de acero. Valida la frecuencia respecto al diámetro real de tu pieza. Controle la velocidad de rampa para mantener el gradiente de superficie a núcleo dentro del límite del proceso.. Bloqueo de correlación de pirómetro contra termopares de contacto, no suposiciones de superficie de laboratorio. Proteja la zona de calentamiento o acepte el retrabajo. La chatarra de superaleación es demasiado cara para hacer conjeturas.
Preguntas frecuentes
q: ¿Qué superaleaciones se pueden calentar por inducción??
A: La mayoría de los níquel conductores de electricidad, cobalto-, y las superaleaciones a base de hierro responden al calentamiento por inducción. Los grados comunes incluyen Inconel 718 y 625, Hastelloy C-276 y X, Waspaloy, y varias aleaciones de Haynes y Rene. Cada grado de aleación requiere parámetros validados de frecuencia, densidad de potencia, y temperatura. No asuma que un proceso desarrollado para Inconel 718 se transfiere directamente a Hastelloy X.
q: ¿El calentamiento por inducción de superaleaciones requiere protección con argón??
A: Por debajo de aproximadamente 980°C y con tiempos de exposición cortos, el calentamiento en aire abierto suele ser aceptable. Por encima de 980°C, o para operaciones de soldadura fuerte donde las superficies libres de óxido son obligatorias, la protección con argón o una atmósfera controlada es una práctica estándar. La decisión depende de la aleación, la temperatura, el tiempo de exposición, y lo que la especificación de la pieza o el proceso aguas abajo requiere de la superficie.
q: ¿Por qué el Inconel? 718 se agrieta durante el calentamiento por inducción cuando el mismo proceso actúa sobre el acero?
A: Tres posibles causas, sola o en combinación. Primero, gradiente térmico: El Inconel conduce el calor a aproximadamente una quinta parte de la velocidad del acero, por lo que una rampa de potencia que produce un gradiente suave en el acero crea uno pronunciado en el Inconel, y el esfuerzo térmico resultante provoca fracturas de fina a gruesa. Segundo, fusión incipiente: las fases de bajo punto de fusión en los límites de grano se licúan si la pieza supera la ventana de tratamiento de solución en más de 20–30°C. Tercero, error del pirómetro: el cambio de emisividad a medida que la superficie se oxida, provocando que el controlador exceda el punto deseado. Reducir la densidad de potencia, ralentizar el aumento de temperatura, validar la correlación del pirómetro en superficies en condiciones de producción, y verificar la uniformidad térmica en una pieza de prueba.
Necesidad de evaluar un proceso de calentamiento de superaleación?
Envíanos tu grado de aleación, geometría de la pieza, temperatura objetivo, y tasa de producción. Nuestro equipo de ingeniería recomendará un enfoque de sistema de calentamiento por inducción adaptado a sus requisitos de materiales y procesos.


