Induction stress relieving: Is it the right thing for your parts – and which system fits?
Induction stress relieving bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
Eigenspannung ist geduldig. Sie wartet während der Fertigbearbeitung, während der Druckprüfung, während der ersten Betriebsmonate — und dann verzieht sie das Bauteil oder lässt die Schweißnaht reißen. Spannungsarmglühen dient dazu, diese Spannung nach Ihrem Zeitplan abzubauen.
Dieser Leitfaden erklärt, was der Prozess bewirkt, wann er einem Ofen überlegen ist und wie Sie ein System spezifizieren, das die Temperatur hält und dies schriftlich nachweist.
1. Was induktives Spannungsarmglühen bewirkt
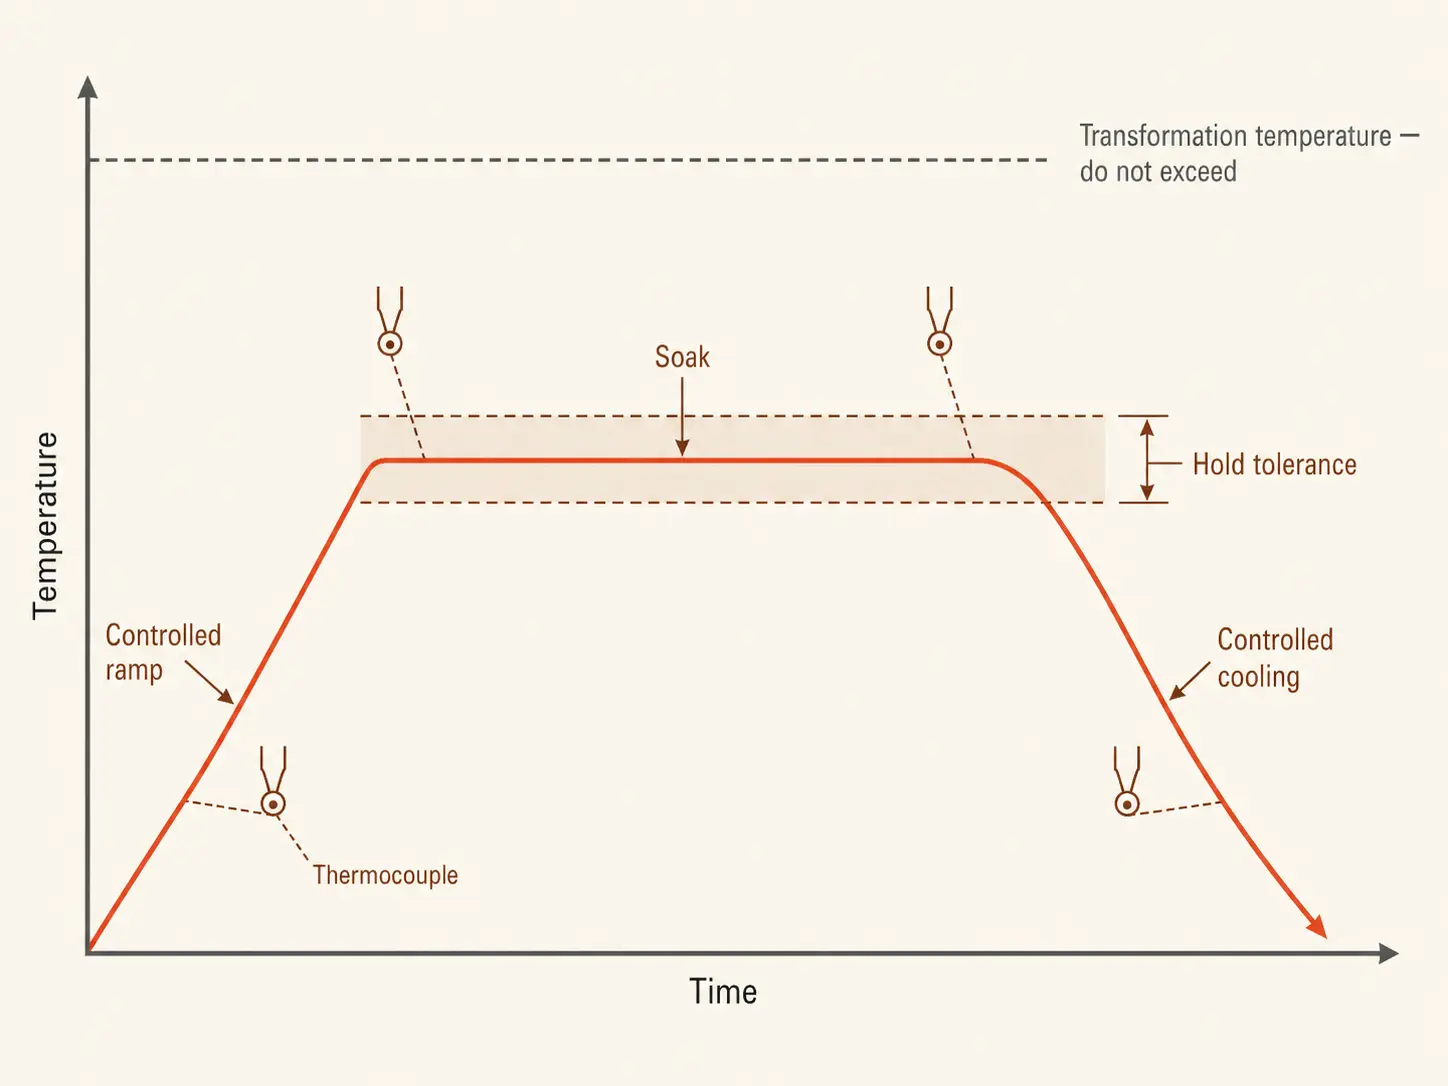
Schweißen, Zerspanen, Umformen und thermisches Schneiden bringen Spannungen in Metall ein und halten sie dort fest. Spannungsarmglühen baut sie ab: Das Bauteil wird auf ein definiertes Temperaturfenster unterhalb des Umwandlungspunkts erwärmt, dort für eine festgelegte Haltezeit gehalten und anschließend mit kontrollierter Geschwindigkeit abgekühlt. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Der Temperaturbereich liegt nahe am Hochtemperaturanlassen, und die Hardware überschneidet sich — ein Induktionsanlasssystem arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. Induktives Spannungsarmglühen vs. Ofen-Spannungsarmglühen
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, um dorthin zu gelangen.
| Factor | Induction | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | Das gesamte Bauteil oder die gesamte Charge |
| Bauteilhandling | Die Ausrüstung kommt zum Bauteil | Das Bauteil geht zum Ofen — Kräne, Wagen, Wartezeiten |
| Aufheizgeschwindigkeit | Schnell — Wärme wird im Metall erzeugt | Langsam — Kammer und Beladung erwärmen sich gemeinsam |
| Energieeinsatz | Erwärmt Kilogramm | Erwärmt die Beladung, the devices and the oven |
| batch work | Each time one zone | Strong with many small parts simultaneously |
| Documentation | Temperature records per weld seam | Chamber records per load |
The oven keeps its place, if the specification requires a uniform temperature across the entire component or if hundreds of small parts are run as a batch. If the component fits in an existing oven and the schedule allows for the queue, the oven is the simpler acquisition.
Induction takes over, wenn der Code eine lokale Haltezone um die Schweißnaht akzeptiert, wenn das Bauteil zu groß oder zu unhandlich zum Bewegen ist oder wenn die Ofenverfügbarkeit der Engpass ist. Eine Rohrfertigung, die zwei Tage auf Ofenkapazität wartet, bezahlt diese Wartezeit bei jedem Spool.
Die traditionelle Alternative für lokale PWHT ist die Erwärmung mit Widerstandsheizmatten. Induktion erwärmt schneller und erzeugt Energie in der Rohrwand selbst, statt sie von einer Oberflächenmatte aus zu durchwärmen — der Vergleich Induktion vs. Widerstandserwärmung erläutert die Mechanik.
3. Wo sie ihren Nutzen zeigt: PWHT und Rohrarbeiten
Die Wärmenachbehandlung nach dem Schweißen ist der größte Einzelanwendungsbereich für Induktionsanlagen zum Spannungsarmglühen. Die wiederkehrenden Einsatzbereiche:
— Rundnähte an Rohren sowie Rohrleitungen in Raffinerien oder Kraftwerken
— Schweißnähte an Druckbehältern, Flansche und Stutzen
— Kesselkomponenten
— Geschweißte Konstruktionen und Rahmen von Schwermaschinen
— Große Wellen, Zahnradrohlinge und Gussstücke vor der Endbearbeitung oder nach einer Reparatur
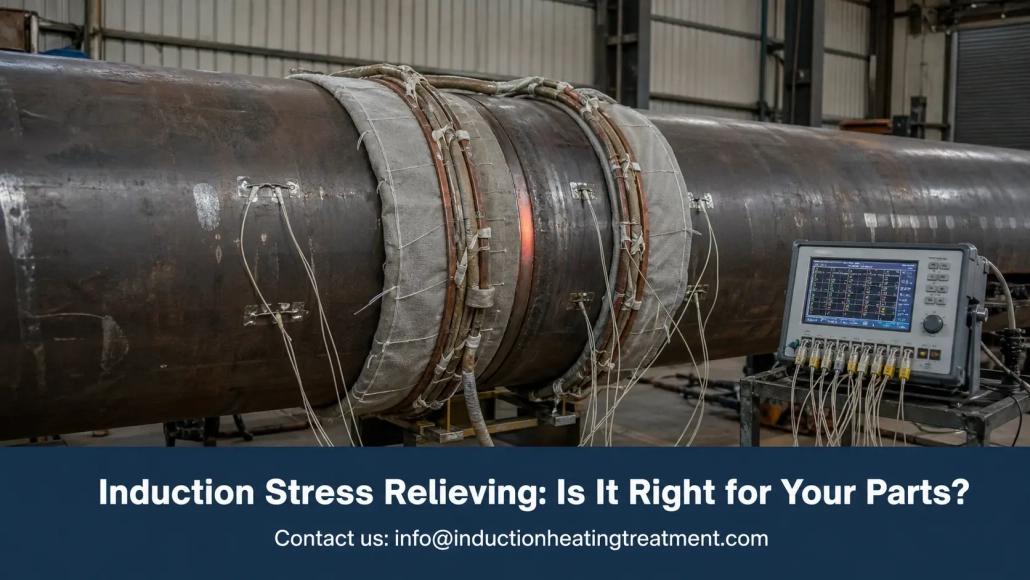
Pipes are the most grateful geometry, that the process can have. The cable surrounds the weld, the insulation goes on top, Thermocouples are placed in the holding zone, and the entire arrangement repeats at the next joint. Companies, that process similar diameters day after day, save the recipe — coil layout, heating ramp, holding time, alarms — and each layer follows the same cycle.
In shipyards, power plants and pipeline construction the component stays in place. portable induction heaters mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — die Spannung war schon immer vorhanden, Sie sind ihr nur spät begegnet. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. Auslegung des Systems
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; ein Unterschreiten lässt die Spannungen bestehen. Klären Sie Werkstoffgüte, Wanddicke, Temperaturfenster, Haltezeit und Rampengrenzen, bevor Sie mit einem Lieferanten sprechen.
Leistung. Dimensionieren Sie nach der erwärmten Masse, nicht nach der Bauteilmasse — eine lokale Zone an einem 5-Tonnen-Behälter bleibt nur eine Zone. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur Leistungsauswahl behandelt die Berechnung; ein Versuch mit einem echten Bauteil ist jeder Schätzung überlegen.
Frequenz. Dicke Querschnitte benötigen eine niedrigere Frequenz für eine tiefere Stromeindringung und eine gleichmäßige Durchwärmung. Liegen Sie bei schweren Schweißkonstruktionen falsch, entstehen Temperaturgradienten, die die Regelung nicht ausgleichen kann. Die Mechanik der Frequenz finden Sie hier.
Spule und Kabel. Die Spulengeometrie bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; Irregular constructions and strong cross-sectional changes require custom inductors, additional insulation or a gradual heating — check the drawings early.
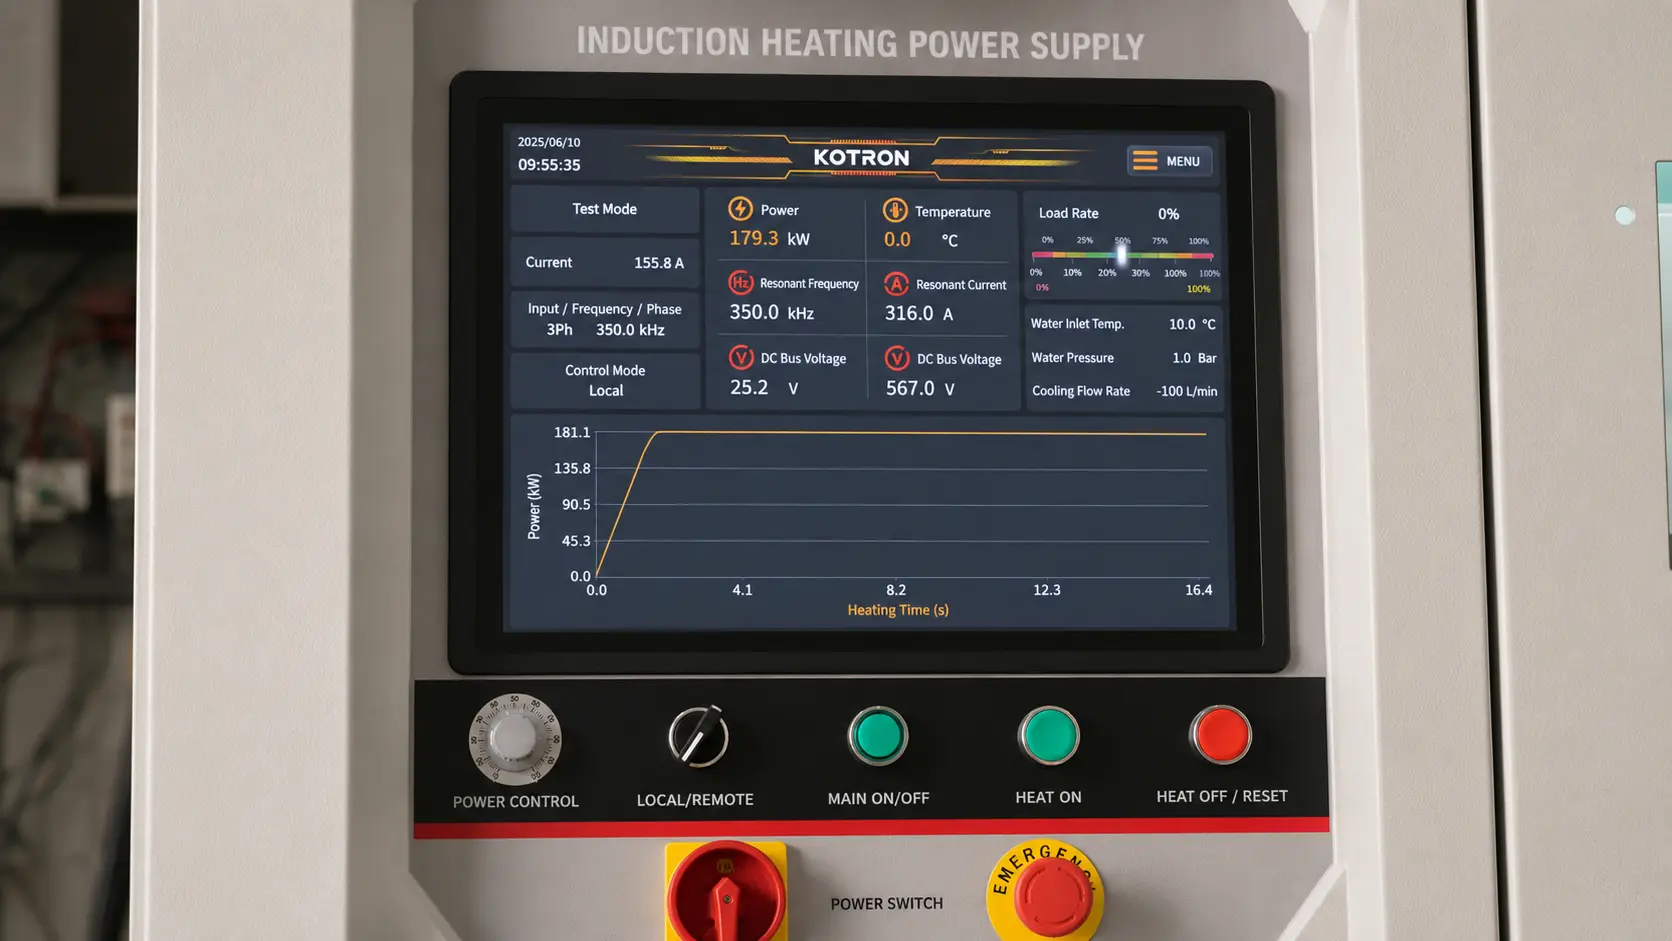
Kühlung. power supply, lines and cables are water-cooled, and the duty cycle depends on, that it cooling system holds along. A holding cycle takes hours — assess the complete cooling package, from flow to filtration, before you sign anything.
5. Steuerungen, Thermoelemente und Dokumentation
A low-voltage annealing cycle is a contract: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über-- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter einer Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — und das System hält diesen falschen Wert dann mit perfekter Disziplin. Bei der Verfahrensentwicklung müssen die Sensorpositionen verifiziert werden; dickwandige Bauteile und kritische Schweißnähte erfordern mehrere Thermoelemente über die Haltezone hinweg, um die Gleichmäßigkeit zu bestätigen.
Bei auditpflichtigen oder normgebundenen Arbeiten ist die aufgezeichnete Kurve ebenso Teil der Lieferung wie die Wärmebehandlung selbst. Ein System, das den vollständigen Zyklus automatisch protokolliert, macht aus stundenlanger manueller Diagrammführung eine Datei, die dem Schweißnahtprotokoll beigefügt wird.
6. Bevor Sie ein Angebot anfordern
Die Systemauslegung ist nur so gut wie die Daten, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| Parameter | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Das einsatzfähige System umfasst Kabel oder Spulen, einen Ausgangstransformator, wassergekühlte Leitungen, einen Chiller, Thermoelemente und einen Schreiber, Isoliermatten sowie Vorrichtungen. Eine robuste Stromversorgung, die schlecht gefertigten Kabel und ein einziges ungünstig platziertes Thermoelement speist, erzeugt Schweißnähte außerhalb der Spezifikation mit sauber aussehender Dokumentation — die schlimmste Ausfallart, die es gibt.
Passen Sie die Automatisierung an die Arbeit an. Wiederholt ähnliche Verbindungen profitieren von automatischen Rezepten und gesperrten Einstellungen; einmalige Reparaturaufträge profitieren von Mobilität und schneller Einrichtung. Und prüfen Sie vor der Bestellung die langweilige Liste: Ersatzteile, Reparaturmöglichkeiten für Kabel und Spulen, Wartung der Kühlung, Schulung, Remote-Support. Ein günstiges System, das das Verfahren nicht einhalten kann, ist das Teuerste in der Werkstatt.
Key insight
Induction stress relieving verdient seinen Platz dort, where the stresses are locally limited and the component is difficult to move — weld zones, pipe connections, heavy welded constructions — here, kilograms rather than tons are heated and every degree of the cycle is documented. design the system starting from the procedural specification: first temperature window, holding range and thermocouple arrangement, then power, frequency and coil. The oven remains advantageous with complete uniformity over the entire component and in batch operations; in all other cases, it is the shorter way, die Wärme zum Bauteil zu bringen.
FAQ
F: Kann Induktion für normgerechtes PWHT eingesetzt werden?
A: Ja, wenn die Norm oder die Schweißanweisung eine lokale Erwärmung der Schweißzone zulässt — und bei Rundnähten an Rohren ist das in der Regel der Fall. Das System muss das vorgegebene Fenster mit Thermoelement-Rückführung einhalten, Aufheiz- und Abkühlgrenzen berücksichtigen und den vollständigen Zyklus für die Schweißdokumentation aufzeichnen.
F: Welche Temperatur wird beim Spannungsarmglühen verwendet?
A: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
A: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, bei denen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, bevor Sie Preise vergleichen.
Legen Sie Ihr Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bring the WPS, the pipe dimensions and the documentation requirements. Wir sagen Ihnen, whether induction suits the process — and size power, cables and controls, if this is the case.