Alívio de tensão indutivo: Será isto o correto para as suas peças – e qual o sistema adequado?
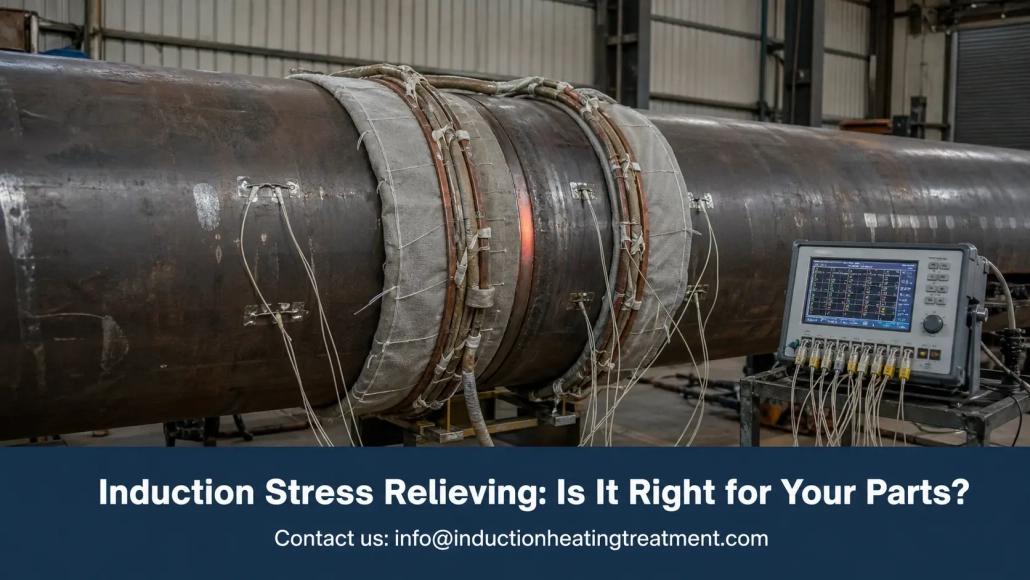
Alívio de tensão indutivo fornece calor controlado exatamente onde, as tensões internas se encontram — na zona de soldadura, na seção trabalhada, na união do tubo — sem transferir a peça para um forno. Em tubagens de pressão, Ondas fortes e construções de soldadura alteram a rentabilidade de toda a encomenda.
A tensão interna é paciente. Ela espera durante o acabamento, durante o teste de pressão, durante os primeiros meses de operação — e então deforma a peça ou faz a solda partir. O alívio de tensões serve para, reduzir esta tensão de acordo com o seu prazo.
Este guia explica, o que o processo faz, quando é superior a um forno e como especificar um sistema, das die Temperatur hält und dies schriftlich nachweist.
1. Was induktives Spannungsarmglühen bewirkt
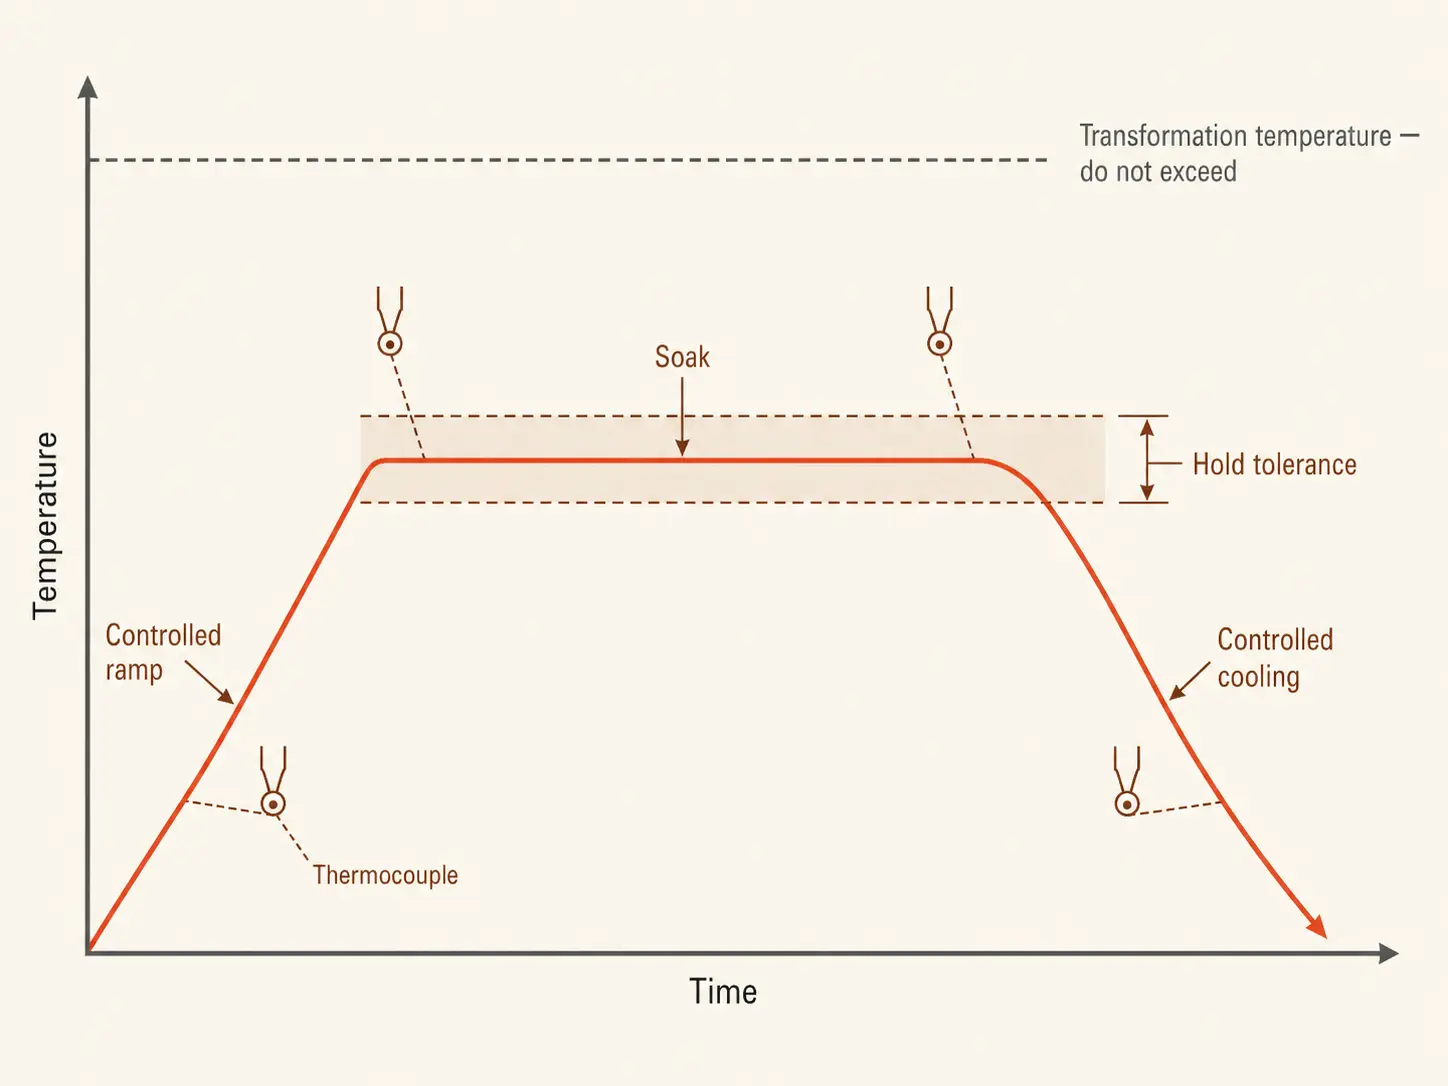
Schweißen, Zerspanen, A conformação e o corte térmico introduzem tensão no metal e o mantêm ali. O recozimento para aliviar o estresse os quebra: O componente é aquecido a uma janela de temperatura definida abaixo do ponto de conversão, mantido lá por um tempo de espera definido e depois resfriado a uma taxa controlada. Para aços carbono, esta janela é normalmente de 550–650°C, com tempos de espera de aproximadamente uma hora cada 25 varinha mm- ou. Espessura da seção transversal. Nada derrete, nada endurece novamente — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Der Temperaturbereich liegt nahe am Hochtemperaturanlassen, und die Hardware überschneidet sich — ein Induktionsanlasssystem arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. Induktives Spannungsarmglühen vs. Ofen-Spannungsarmglühen
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, um dorthin zu gelangen.
| Fator | Indução | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | A peça inteira ou o lote inteiro |
| Manuseamento da peça | O equipamento vem até à peça | A peça vai para o forno — Guindastes, Carrinhos, Tempos de espera |
| Velocidade de aquecimento | Rápido — Calor é gerado no metal | Lento — Câmara e carga aquecem-se em conjunto |
| Uso de energia | Aquece quilogramas | Aquece a carga, os dispositivos e o forno |
| Trabalho em lote | Cada vez numa zona | Forte com muitas peças pequenas ao mesmo tempo |
| Documentação | Registos de temperatura por soldadura | Registos de câmara por carga |
O forno mantém o seu lugar, quando a especificação exige uma temperatura uniforme em toda a peça ou quando centenas de pequenas peças são processadas em lote. Quando a peça cabe num forno existente e o cronograma permite a fila de espera, o forno é a aquisição mais simples.
A indução assume, quando o código aceita uma zona de retenção local em torno da soldadura, quando a peça é demasiado grande ou incómoda para mover ou quando a disponibilidade do forno é o fator limitante. Uma fabricação de tubos, os dois dias à espera da capacidade do forno, este tempo de espera é pago por cada bobina.
A alternativa tradicional para o PWHT local é o aquecimento com mantas de resistência. A indução aquece mais rapidamente e gera energia na própria parede do tubo, em vez de o aquecer a partir de uma manta superficial — a comparação Indução vs. Aquecimento por resistência explica a mecânica.
3. Wo sie ihren Nutzen zeigt: PWHT und Rohrarbeiten
O tratamento térmico pós-soldadura é a maior aplicação individual para instalações de indução para alívio de tensões. Die wiederkehrenden Einsatzbereiche:
— Rundnähte an Rohren sowie Rohrleitungen in Raffinerien oder Kraftwerken
— Schweißnähte an Druckbehältern, Flansche und Stutzen
— Kesselkomponenten
— Geschweißte Konstruktionen und Rahmen von Schwermaschinen
— Große Wellen, Zahnradrohlinge und Gussstücke vor der Endbearbeitung oder nach einer Reparatur
Rohre sind die dankbarste Geometrie, die der Prozess haben kann. Das Kabel umschließt die Schweißnaht, die Isolierung kommt darüber, Thermoelemente sitzen in der Haltezone, und die gesamte Anordnung wiederholt sich an der nächsten Verbindung. Empresas, die Tag für Tag ähnliche Durchmesser bearbeiten, speichern das Rezept — Spulenlayout, Aufheizrampe, Haltezeit, Alarme — und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken und im Pipelinebau bleibt das Bauteil an Ort und Stelle. Tragbare Induktionsheizgeräte mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Componentes usinados são o caso de uso mais discreto. Soldagem de desbaste e reparo deixam tensão, que mais tarde aparecem como distorção na mesa para acabamento — a tensão sempre esteve lá, Você acabou de conhecê-la tarde. Um ciclo localizado na área crítica antes do acabamento mantém a geometria lá, onde pertence de acordo com o desenho.
4. Auslegung des Systems
As questões de projeto se aplicam a qualquer compra de tratamento térmico por indução, e cada uma delas tem um guia próprio neste site. A versão específica para alívio de tensões, resumidamente:
Material e temperatura. A janela de temperatura e o tempo de manutenção resultam das instruções de soldadura, da norma ou das especificações do cliente — nunca do equipamento. Ultrapassar a temperatura de transformação altera a metalurgia, que você queria proteger na realidade; Uma temperatura inferior mantém as tensões. Esclareça a qualidade do material, Espessura da parede, Janela de temperatura, Tempo de manutenção e limites de rampa, antes de falar com um fornecedor.
Potência. Dimensione de acordo com a massa aquecida, não de acordo com a massa da peça — uma zona local num recipiente de 5 toneladas continua a ser apenas uma zona. Potência subdimensionada prolonga a rampa de aquecimento e faz com que o calor flua para além da zona de manutenção. O guia para seleção de potência trata do cálculo; um teste com uma peça real é superior a qualquer estimativa.
Frequência. Dicke Querschnitte benötigen eine niedrigere Frequenz für eine tiefere Stromeindringung und eine gleichmäßige Durchwärmung. Liegen Sie bei schweren Schweißkonstruktionen falsch, entstehen Temperaturgradienten, die die Regelung nicht ausgleichen kann. Die Mechanik der Frequência finden Sie hier.
Spule und Kabel. A Geometria da bobina bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — verifique os desenhos com antecedência.
Arrefecimento. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das sistema de arrefecimento mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. Steuerungen, Thermoelemente und Dokumentation
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
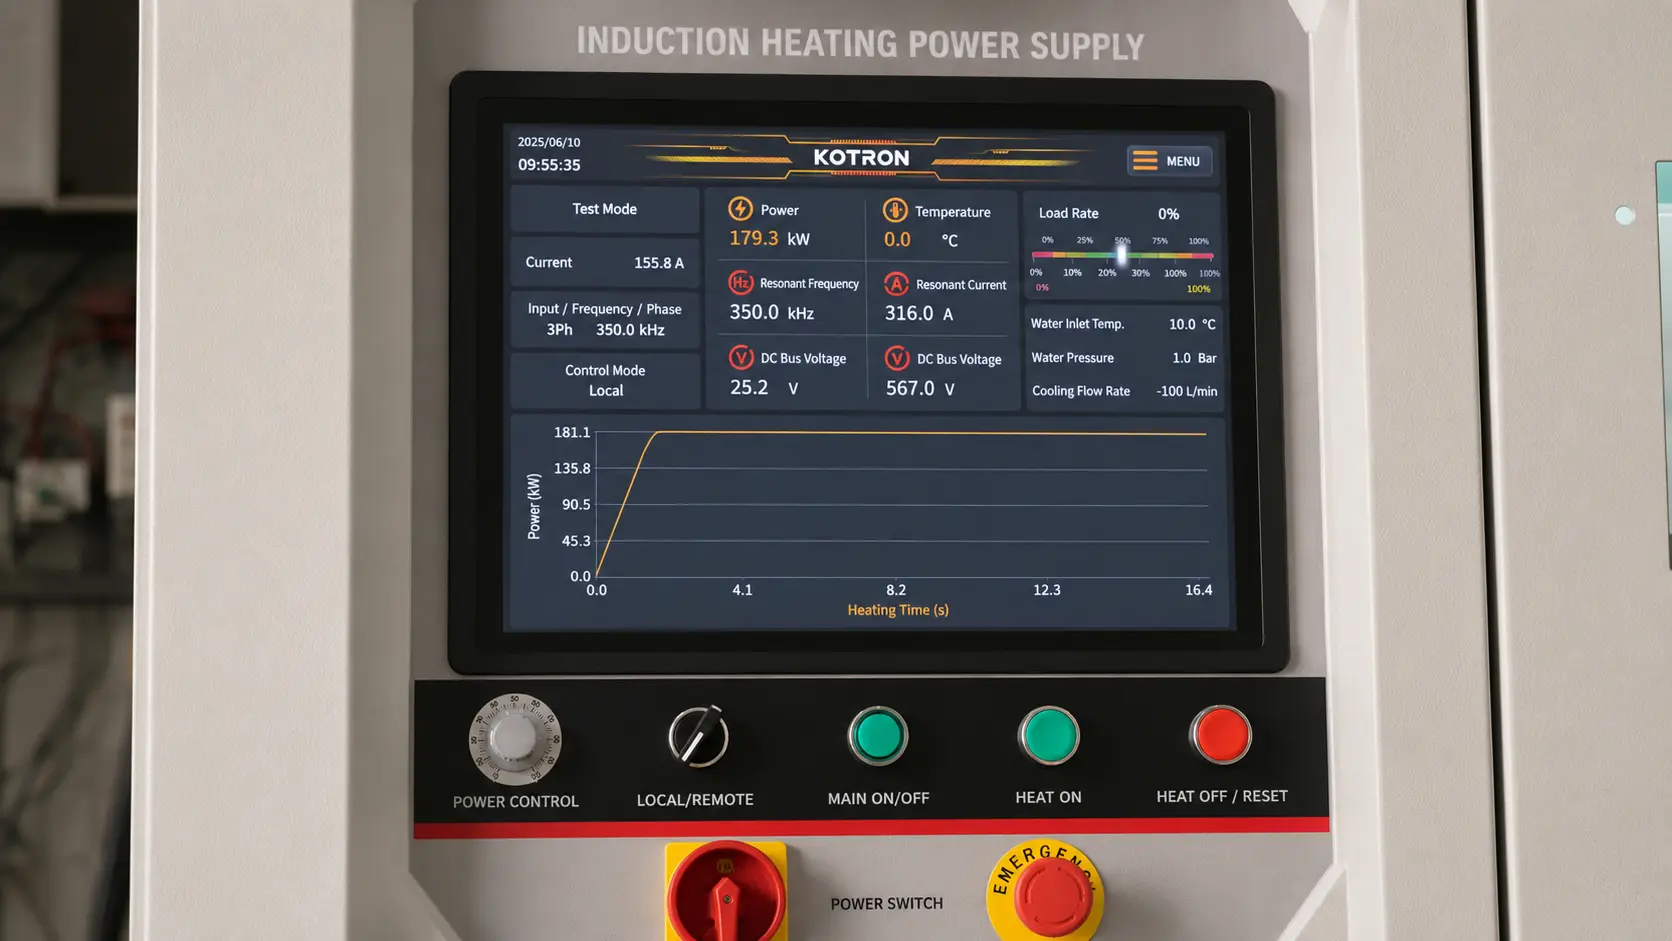
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter unter Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — und das System hält diesen falschen Wert dann mit perfekter Disziplin. Bei der Verfahrensentwicklung müssen die Sensorpositionen verifiziert werden; Componentes com paredes grossas e soldaduras críticas requerem vários termopares ao longo da zona de retenção, para confirmar a uniformidade.
Em trabalhos sujeitos a auditoria ou normas, a curva registada faz parte da entrega, tal como o próprio tratamento térmico. Um sistema, que regista automaticamente o ciclo completo, transforma horas de elaboração manual de diagramas num ficheiro, que é anexado ao protocolo da soldadura.
6. Bevor Sie ein Angebot anfordern
O dimensionamento do sistema é tão bom quanto os dados, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| Parameter | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Das einsatzfähige System umfasst Kabel oder Spulen, einen Ausgangstransformator, wassergekühlte Leitungen, einen Chiller, Thermoelemente und einen Schreiber, Tapetes e dispositivos isolantes. Uma fonte de alimentação robusta, que alimenta cabos mal fabricados e um único termopar mal colocado, produz soldas fora das especificações com documentação de aparência limpa — o pior modo de falha, que existem.
Adapte a automação ao trabalho. Compostos repetidamente semelhantes se beneficiam de receitas automáticas e configurações bloqueadas; Pedidos de reparo únicos se beneficiam da mobilidade e da configuração rápida. Und prüfen Sie vor der Bestellung die langweilige Liste: Ersatzteile, Reparaturmöglichkeiten für Kabel und Spulen, Wartung der Kühlung, Schulung, Remote-Support. Ein günstiges System, das Verfahren nicht einhalten kann, ist das Teuerste in der Werkstatt.
Principais conclusões
Alívio de tensão indutivo verdient seinen Platz dort, wo die Spannungen lokal begrenzt sind und das Bauteil schwer zu bewegen ist — Schweißzonen, Rohrverbindungen, schwere Schweißkonstruktionen — dabei werden Kilogramm statt Tonnen erwärmt und jeder Grad des Zyklus dokumentiert. Legen Sie das System von der Verfahrensvorgabe ausgehend aus: zuerst Temperaturfenster, Haltebereich und Thermoelement-Anordnung, danach Leistung, Frequenz und Spule. Der Ofen bleibt bei vollständiger Gleichmäßigkeit über das gesamte Bauteil und bei Chargenarbeiten im Vorteil; in allen anderen Fällen ist es der kürzere Weg, die Wärme zum Bauteil zu bringen.
Perguntas Frequentes
F: Kann Induktion für normgerechtes PWHT eingesetzt werden?
A: Ja, wenn die Norm oder die Schweißanweisung eine lokale Erwärmung der Schweißzone zulässt — e, e em juntas circulares em tubos isso é geralmente o caso. O sistema deve cumprir a janela especificada com retroalimentação do termopar, Aquecimento- e limites de arrefecimento e registar o ciclo completo para documentação da soldadura.
F: Qual a temperatura utilizada no alívio de tensões?
A: Em aços ao carbono tipicamente 550–650°C — abaixo da temperatura de transformação — com um tempo de retenção de cerca de uma hora por 25 mm de espessura da parede. Aços ligurados e inoxidáveis têm suas próprias janelas de temperatura, que são definidos pela especificação do material ou WPS.
F: A indução ou um forno é melhor para o alívio de tensões?
A: Forno para aquecimento uniforme de toda a peça e lotes pequenos de peças. Indução para zonas de soldadura local, peças grandes ou não móveis e trabalhos, em que o tempo de espera no forno custa mais do que o tratamento. A especificação decide — confirme, que o PWHT local é permitido, bevor Sie Preise vergleichen.
Submeta o seu procedimento de alívio de tensões a um engenheiro
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. Nós dizemos-lhe, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.