Induktives Spannungsarmglühen: Ist es das Richtige für Ihre Teile – und welches System passt?
Induktives Spannungsarmglühen bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
Eigenspannung ist geduldig. Sie wartet während der Fertigbearbeitung, während der Druckprüfung, während der ersten Betriebsmonate — und dann verzieht sie das Bauteil oder lässt die Schweißnaht reißen. Spannungsarmglühen dient dazu, diese Spannung nach Ihrem Zeitplan abzubauen.
Dieser Leitfaden erklärt, was der Prozess bewirkt, wann er einem Ofen überlegen ist und wie Sie ein System spezifizieren, 온도를 유지하고 이에 대한 서면 증거를 제공하는 것입니다..
| 1. 유도 응력 완화 어닐링의 기능 | 2. 유도 응력 완화 대. 용광로 응력 완화 |
| 3. 그 자리에 합당한 곳: PWHT 및 배관공사 | 4. 시스템 설계 |
| 5. 제어장치, 열전대 및 문서화 | 6. 견적 요청 전에 |
1. 유도 응력 완화 어닐링의 기능
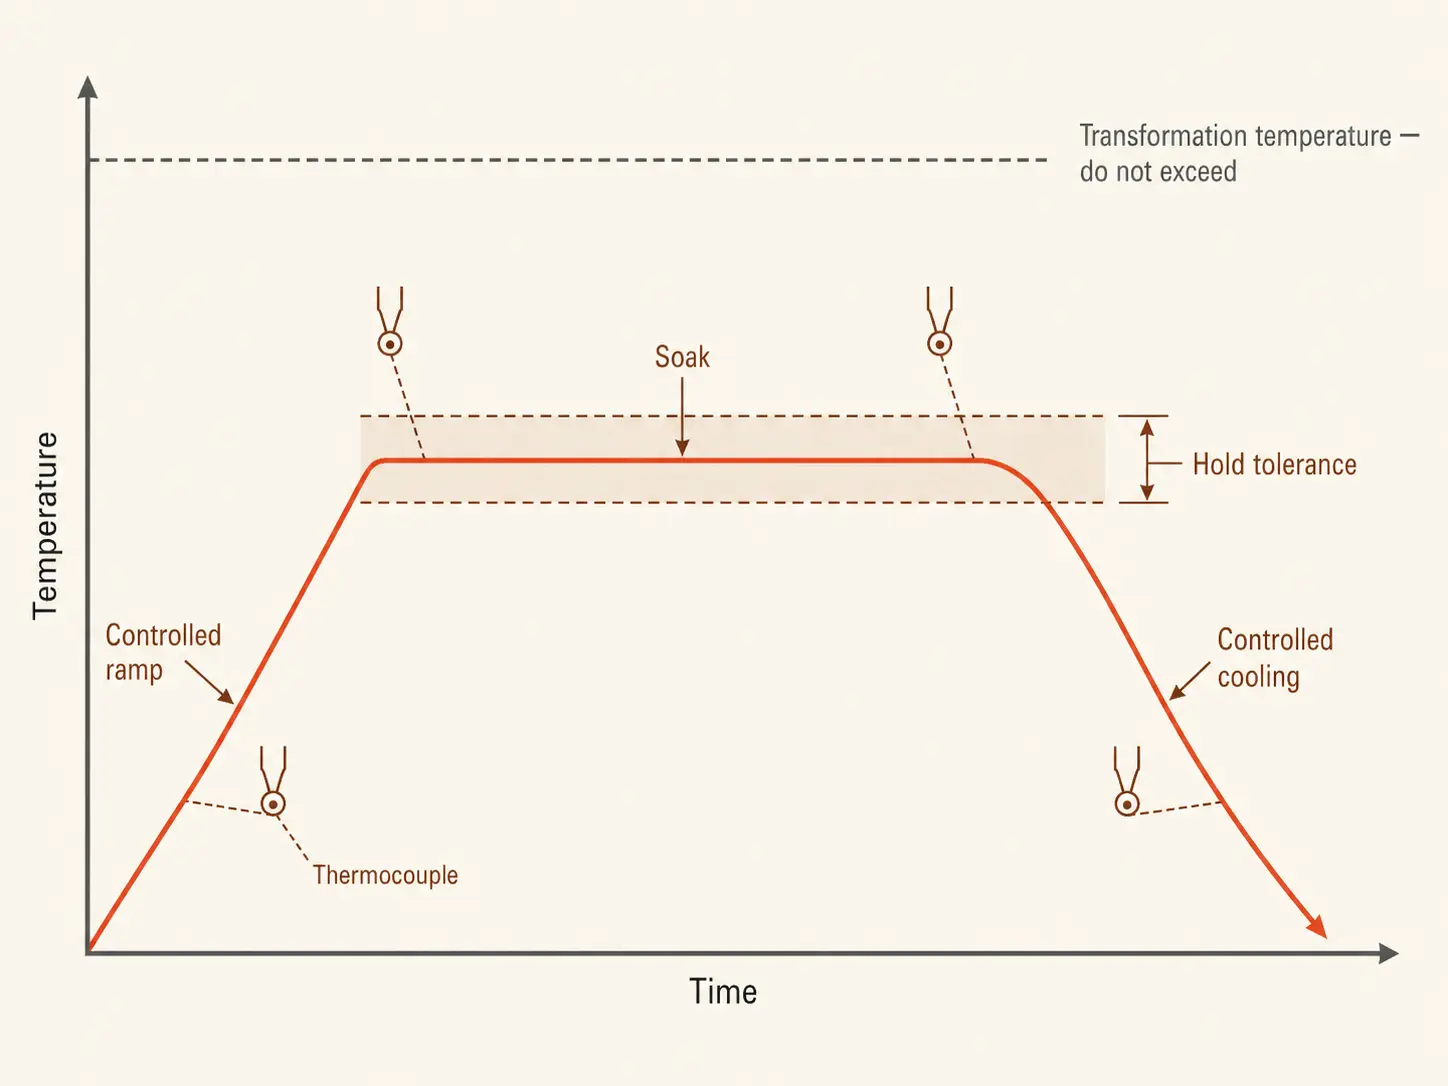
용접, 가공, 성형 및 열 절단은 금속에 스트레스를 가하고 그곳에 유지한다. 응력 완화 어닐링은 이를 감소시킨다: 부품은 변태점 이하의 정의된 온도 범위로 가열된다, 그곳에서 정해진 유지 시간 동안 유지된 후 제어된 속도로 냉각된다. 탄소강의 경우 이 창은 일반적으로 550입니다.–650°기음, 각각 약 1시간의 유지 시간 25 mm 완드- 또는. 단면 두께. 아무것도 녹지 않아, 다시는 아무것도 굳지 않아 — 금속은 충분히 따뜻해집니다., 갇힌 긴장이 풀릴 수 있도록.
인덕션은 목표 구역 주위에 코일이나 유연한 히팅 케이블을 사용하여 이를 달성합니다.. 전자기장은 공작물 자체에서 열을 발생시킵니다., 용접부 또는 중요 단면 주변의 정의된 밴드에서 — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Der Temperaturbereich liegt nahe am Hochtemperaturanlassen, und die Hardware überschneidet sich — ein Induktionsanlasssystem arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. 유도 응력 완화 대. 용광로 응력 완화
두 방법 모두 올바르게 사용하면 수용 가능한 결과를 제공합니다. 문제는, 처리 과정에서, 도달하기 위해, 시간과 에너지를 얼마나 들여야 하는가.
| 요인 | 유도 | 오븐 |
|---|---|---|
| 가열된 구역 | 정의된 국부 영역 | 전체 부품 또는 전체 배치 |
| 부품 취급 | 장비가 부품으로 이동 | 부품이 오븐으로 이동 — 크레인, 카트, 대기 시간 |
| 가열 속도 | 빠름 — 열이 금속 안에서 발생 | 느림 — 챔버와 적재물이 함께 가열 |
| 에너지 사용 | 가열된 킬로그램 | 적재물을 가열, die Vorrichtungen und den Ofen |
| Chargenarbeit | Jeweils eine Zone | Stark bei vielen kleinen Teilen gleichzeitig |
| Dokumentation | Temperaturaufzeichnungen pro Schweißnaht | Kammeraufzeichnungen pro Beladung |
Der Ofen behält seinen Platz, wenn die Spezifikation eine gleichmäßige Temperatur über das gesamte Bauteil verlangt oder wenn Hunderte kleiner Teile als Charge laufen. Wenn das Bauteil in einen vorhandenen Ofen passt und der Zeitplan die Warteschlange zulässt, ist der Ofen die einfachere Anschaffung.
Induktion übernimmt, wenn der Code eine lokale Haltezone um die Schweißnaht akzeptiert, wenn das Bauteil zu groß oder zu unhandlich zum Bewegen ist oder wenn die Ofenverfügbarkeit der Engpass ist. Eine Rohrfertigung, die zwei Tage auf Ofenkapazität wartet, bezahlt diese Wartezeit bei jedem Spool.
Die traditionelle Alternative für lokale PWHT ist die Erwärmung mit Widerstandsheizmatten. Induktion erwärmt schneller und erzeugt Energie in der Rohrwand selbst, statt sie von einer Oberflächenmatte aus zu durchwärmen — der Vergleich Induktion vs. 저항가열 기계를 설명합니다.
3. 그 유용성이 나타나는 곳: PWHT 및 배관 작업
용접 후 열처리는 응력 제거 어닐링을 위한 유도 장치의 가장 큰 단일 사용 분야입니다. 반복적인 사용 분야:
— 정유소나 발전소의 배관 및 파이프의 원형 용접
— 압력용기 용접부, 플랜지 및 연관관
— 보일러 부품
— 용접 구조물 및 중장비 프레임
— 대형 축, 최종 가공 전 또는 수리 후의 기어 원자재 및 주물
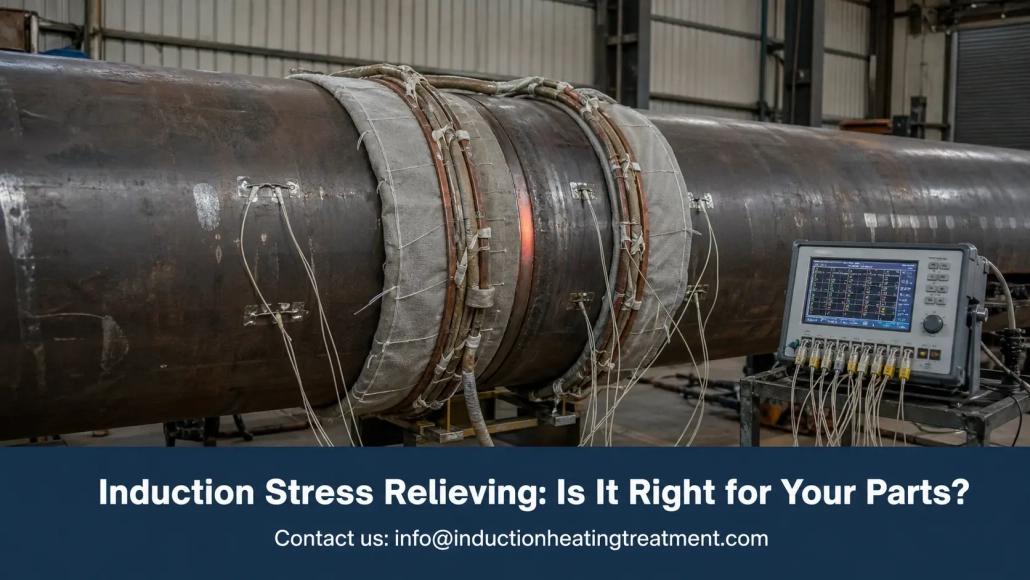
파이프는 가장 감사한 기하학이다, 프로세스가 가질 수 있는 것. 케이블이 용접 이음새를 둘러쌉니다., 단열재가 위에 옵니다, 열전대는 보관 구역에 있습니다., 전체 배열은 다음 연결에서 반복됩니다.. 시설, 매일 비슷한 직경을 처리하는 사람, 레시피를 저장해 — 코일 레이아웃, 가열 램프, 대기시간, 경보 — 각 교대조는 동일한 주기를 따릅니다..
조선소에서, 발전소 및 파이프라인 건설에 구성 요소가 그대로 유지됩니다.. 휴대용 유도 히터 케이블형 인덕터를 사용하여 프로세스를 용접 이음새로 가져옵니다., 플랫폼이나 도랑에서, 연결이 어디에 있든.
가공된 구성 요소는 눈에 띄지 않는 사용 사례입니다.. 황삭 및 수리 용접은 장력을 유지합니다., 나중에 마무리 작업을 위해 테이블에 왜곡으로 표시됩니다. — 응력은 항상 존재해왔다, 그들은 그녀를 단지 늦게 만났다. 마무리 가공 전에 임계 영역에서 국소화된 사이클이 그곳의 형상을 유지한다, wo sie laut Zeichnung hingehört.
4. 시스템 설계
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperatur und die Haltezeit ergeben sich aus der Schweißanweisung, Norm oder den Kundenvorgaben — Niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; 그 이하로 내려가면 응력은 그대로 남는다. 재료 품질을 명확히 하라, 벽 두께, 온도 범위, 유지 시간과 경사 제한, 공급자와 이야기하기 전에.
Leistung. 가열된 질량에 따라 설계하라, 부품 질량에 따라 설계하지 마라 — 5톤 용기에서 국소 영역은 단지 하나의 영역으로 남는다. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur 출력 선택 behandelt die Berechnung; 진짜 부품으로 하는 테스트가 모든 추정보다 우월하다.
주파수. 두꺼운 단면은 더 깊은 전류 침투와 균일한 가열을 위해 낮은 주파수가 필요하다. 무거운 용접 구조에서는 잘못을 범한다, 온도 구배가 발생한다, 제어로는 보상할 수 없다. 기계학 주파수 여기에서 찾을 수 있다.
코일과 케이블. 그 코일 형상 균일성을 결정한다. 파이프는 깔끔하게 감을 수 있다; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das Kühlsystem mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. 제어장치, 열전대 및 문서화
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— 프로그램미어바레 램프- 그리고 정지
— 이상의 다중 열전대 입력- 그리고 저온 경보
— 온도 피드백으로 전력 출력 조절, 폐쇄 루프에서
— 반복 주문을 위한 레시피 저장
— 시간 자동 기록, 전체 사이클에 걸친 온도 및 전력
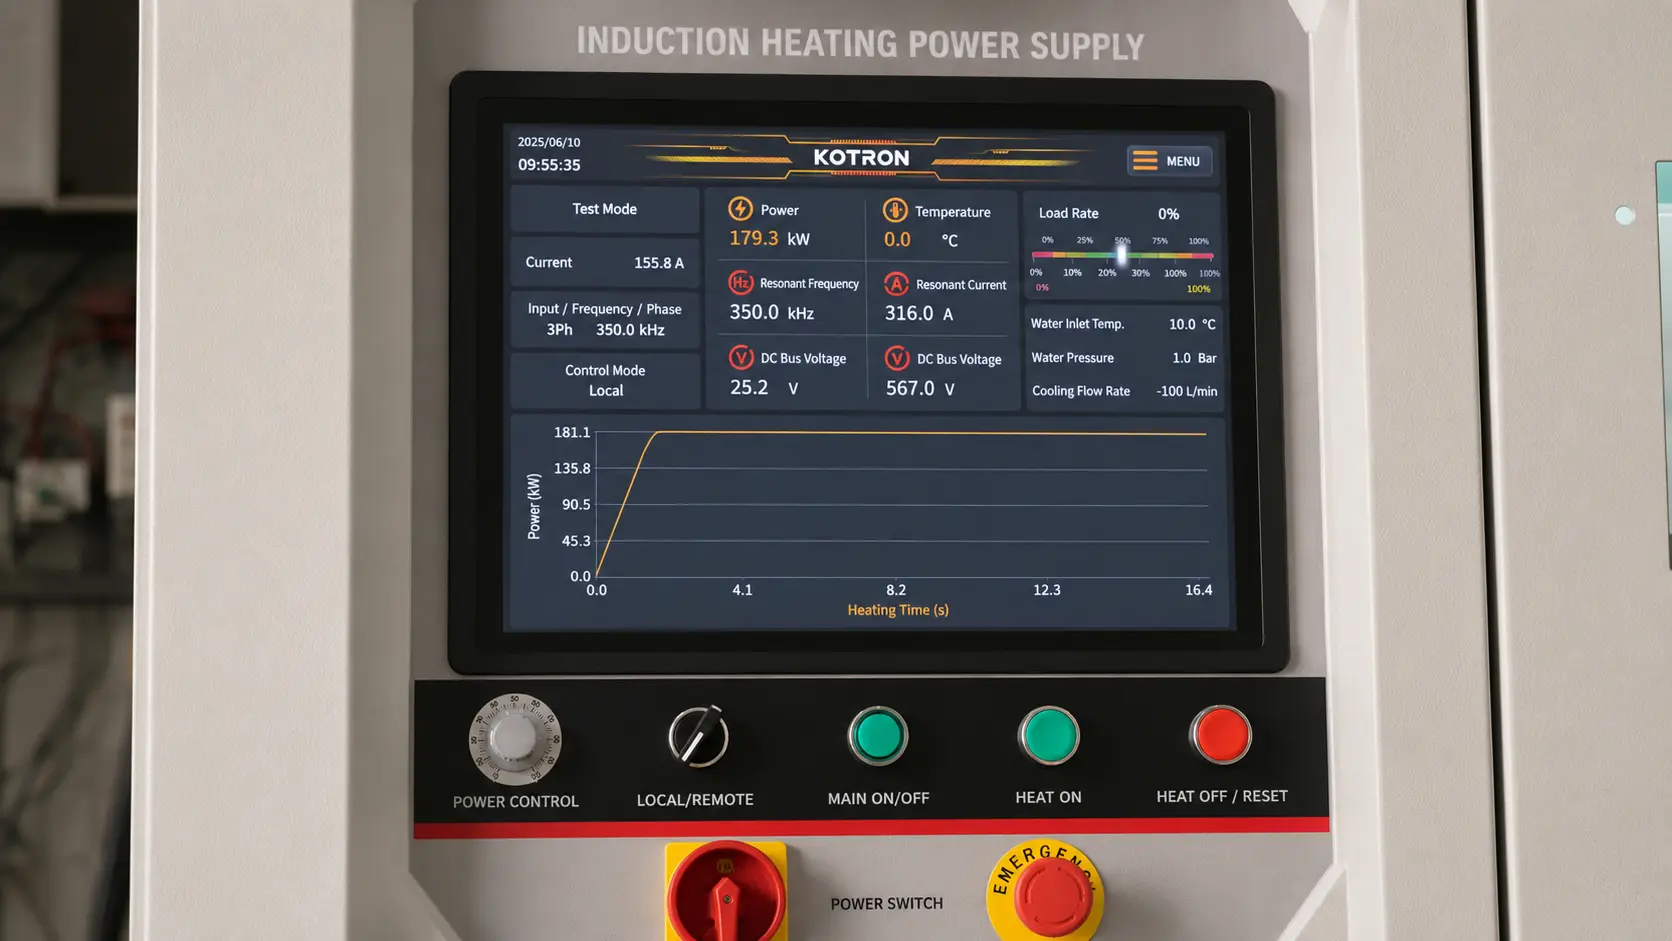
관제사는 그것만 알고 있다, 열전대가 그에게 말하는 것. 센서, 용접 이음매에서 너무 멀리 떨어져 있는 경우, 제대로 부착되지 않았거나 단열재의 틈새에 앉아 있음, 컨트롤러에 잘못된 값을 제공합니다. — 그리고 시스템은 이 잘못된 값을 완벽한 규율로 유지한다. 공정 개발 시에는 센서 위치를 검증해야 한다; 두꺼운 벽 부품과 중요한 용접부는 유지 구간 전체에 걸쳐 여러 개의 열전대가 필요하다, 균일성을 확인하기 위해.
감사 의무가 있거나 표준에 의거한 작업에서는 기록된 곡선도 열처리 자체만큼 납품의 일부이다. 하나의 시스템, 전체 사이클을 자동으로 기록한다, 몇 시간의 수동 차트 작성을 파일로 변환, 용접 이음매 보고서에 첨부된 것입니다..
6. 견적 요청 전에
시스템 설계는 데이터만큼 우수합니다., 그것이 기반으로하는. 이 숫자를 생각해보세요, 그럼 그 제안은 의미가 있는 거야; 그들 없이 오세요, 그것은 모두를 위한 추측 게임으로 남아있습니다.
| 매개변수 | 왜 중요한가요? |
|---|---|
| 재료 품질 및 벽 두께 | 온도 창 설정, 주파수 및 전력 고정 |
| 목표온도 및 유지시간 | WPS에서 도출됨, 규정이나 고객 사양 |
| 고정 영역의 폭 | Bestimmt die Afwahl von Spule 또는 Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, Bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. 가동 가능한 시스템에는 케이블 또는 스풀 포함, 출력 변압기, 수냉 라인, 냉각기, 열전쌍과 기록기, 절연 매트 및 장치. 견고한 전원 공급 장치, 형편없이 제작된 케이블과 단 하나의 불리하게 배치된 열전쌍 공급, 깔끔해 보이는 문서를 갖춘 규격을 벗어난 용접부 생성 — 가장 심각한 고장 유형, 존재하는.
작업에 맞게 자동화를 조정하세요. 자동화된 레시피와 잠금 설정으로 반복적인 유사 연결이 혜택을 본다; 일회성 수리 작업은 이동성과 빠른 설치의 혜택을 본다. 주문하기 전에 지루한 목록을 확인하라: 예비 부품, 케이블 및 코일 수리 가능성, 냉각 유지보수, 교육, 원격 지원. 낮은 비용의 시스템, 절차를 준수할 수 없는, 작업장에서 가장 비쌈.
주요 발견 사항
Induktives Spannungsarmglühen 거기서 자신의 자리를 정당화한다, 응력이 국소적으로 제한되고 부품을 움직이기 어려운 곳에서 — 용접 구역, 배관 연결, 무거운 용접 구조물 — 이 과정에서 톤 대신 킬로그램을 가열하고 사이클의 각 온도를 기록함. 공정 지침을 바탕으로 시스템을 설계함: 먼저 온도 범위, 유지 범위 및 열전대 배치, 그 다음 출력, 주파수 및 코일. 오븐은 전체 부품에 걸쳐 완전히 균일하게 유지되며 배치 작업에서 유리함; 다른 모든 경우에는 더 짧은 경로입니다, 부품에 열을 전달하세요.
자주 묻는 질문(FAQ)
F: 규격에 맞는 PWHT에 유도가 사용될 수 있나요?
A: 예, 규격이나 용접 지침이 용접 구역의 국부적인 가열을 허용할 때 — 그리고 파이프의 원형 용접에서는 일반적으로 그렇습니다. 시스템은 열전쌍 피드백으로 지정된 범위를 준수해야 합니다, 가열- 그리고 냉각 한계를 고려하고 용접 문서화를 위해 전체 사이클을 기록하십시오.
F: Welche Temperatur wird beim Spannungsarmglühen verwendet?
A: , Bei Kohlenstoffstählen typischerweise 550–650°기음 — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
A: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, 그로세 또는 더 니히트 비베글리체 Bauteile und Arbeiten, bedenen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, bevor Sie Preise vergleichen.
Legen Sie Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. 우리가 알려드립니다, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.