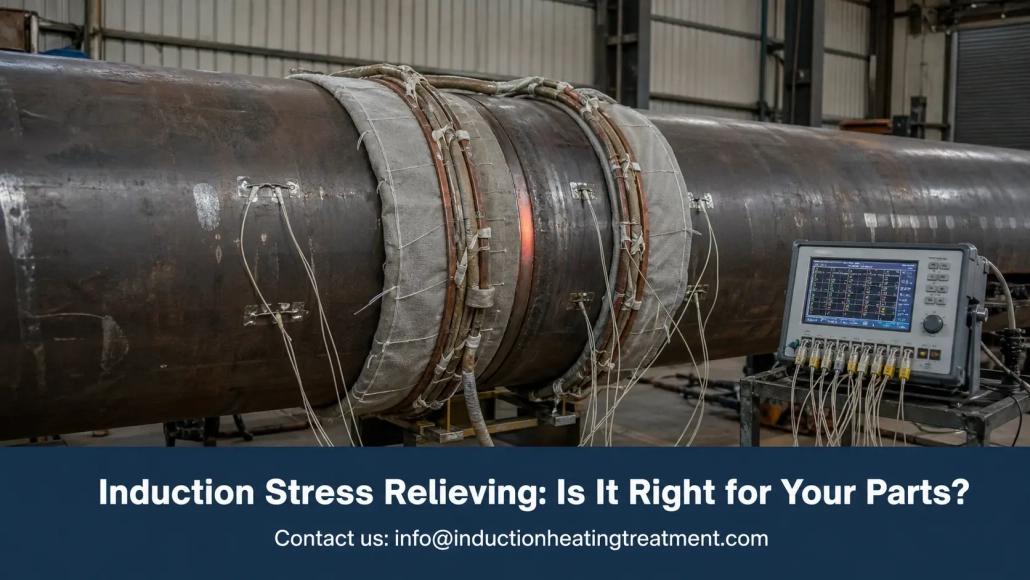
La ricottura per sollievo delle tensioni per induzione: È adatto alle vostre parti – e quale sistema è appropriato?
La ricottura per sollievo delle tensioni per induzione porta calore controllato esattamente lì, dove si trovano le tensioni residue — nella zona di saldatura, nella sezione lavorata, nella giunzione del tubo — senza spostare il componente in un forno. Nel caso di tubazioni a pressione, assi pesanti e strutture saldate, questo cambia l'economicità dell'intero lavoro.
La tensione residua è paziente. Attende durante la lavorazione finale, durante il collaudo a pressione, durante i primi mesi di esercizio — e poi deforma il componente o fa rompersi la saldatura. Il distensione tramite trattamento termico serve a, ridurre questa tensione secondo il proprio programma.
Questa guida spiega, cosa comporta il processo, quando è preferibile rispetto a un forno e come specificare un sistema, che mantiene la temperatura e lo dimostra per iscritto.
1. Cosa comporta la distensione induttiva
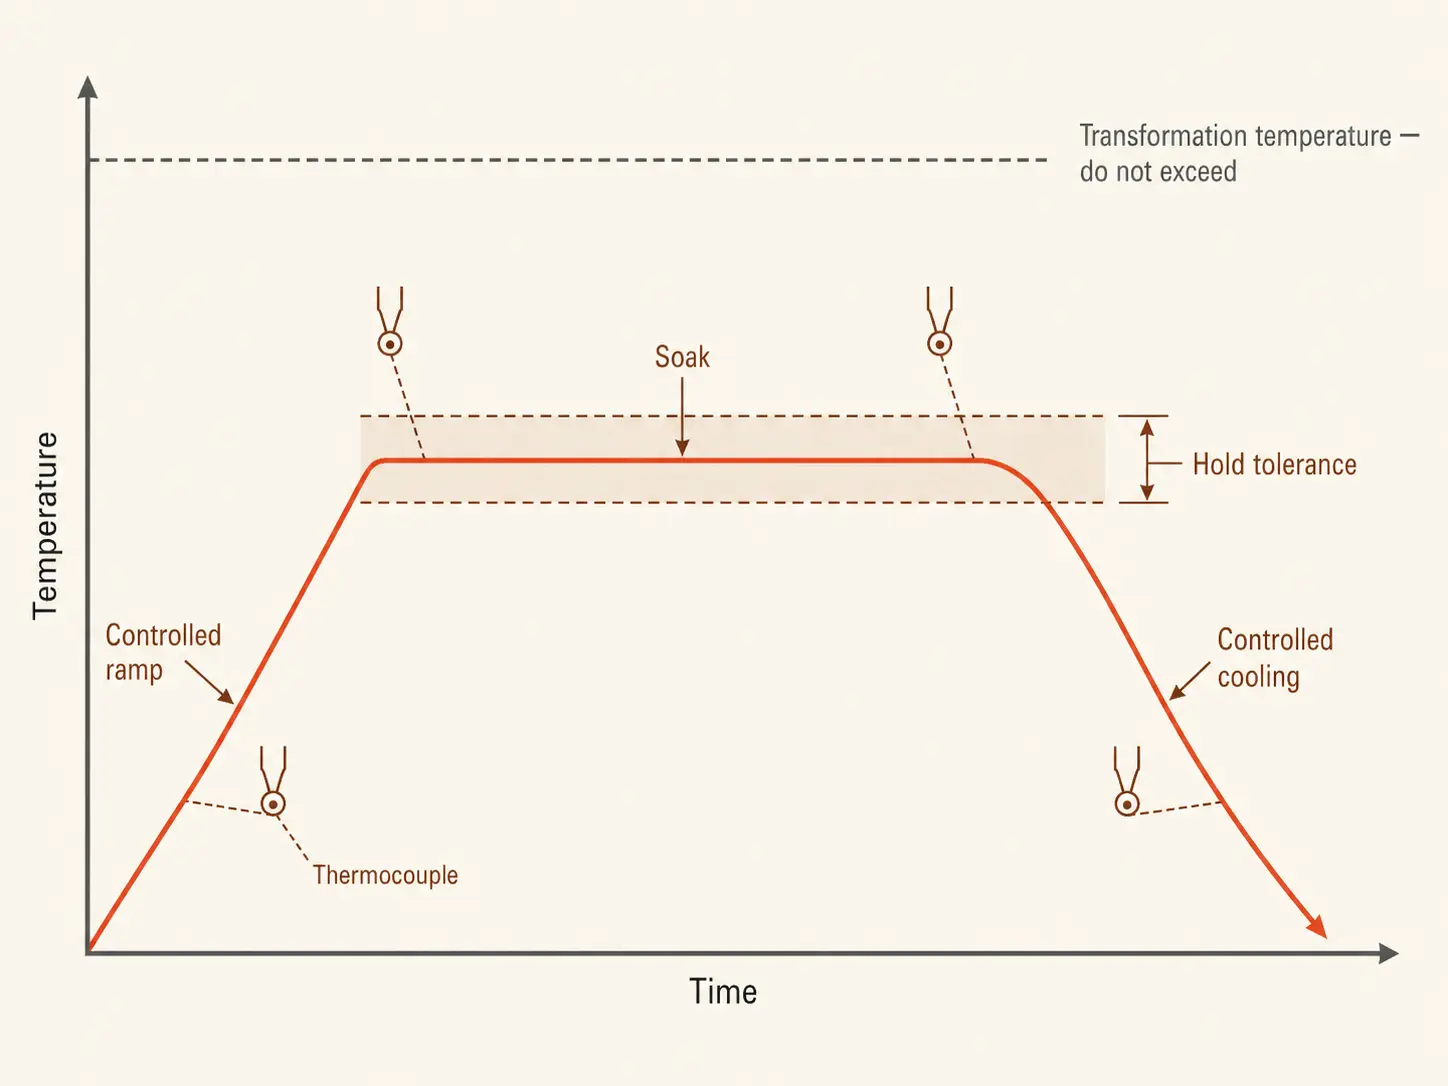
Saldatura, Lavorazioni meccaniche, La formatura e il taglio termico introducono tensioni nel metallo e le mantengono lì. Il ricottura per distensione le riduce: Il componente viene riscaldato a una finestra di temperatura definita al di sotto del punto di trasformazione, lì mantenuto per un tempo di permanenza prestabilito e poi raffreddato a velocità controllata. Per gli acciai al carbonio, questa finestra è tipicamente 550–650°C, con tempi di permanenza di circa un'ora ciascuno 25 Bacchetta da mm- O. Spessore della sezione trasversale. Niente si scioglie, niente si indurisce di nuovo — il metallo si scalda abbastanza, in modo che le tensioni intrappolate possano allentarsi.
L'induzione raggiunge questo obiettivo utilizzando una bobina o un cavo scaldante flessibile attorno alla zona target. Il campo elettromagnetico genera calore nel pezzo stesso, in una fascia definita attorno alla saldatura o alla sezione critica — Il resto del componente rimane completamente al di fuori del processo.
L'intervallo di temperatura è vicino alla tempra ad alta temperatura, e l'hardware si sovrappone — un sistema di rinvenimento a induzione lavora nello stesso intervallo subcritico. La differenza sta nell'obiettivo: Il rinvenimento regola la durezza dopo la tempra; La distensione elimina le tensioni da saldatura, lavorazione meccanica o riparazione. Entrambi appartengono alla stessa famiglia dei sistemi di trattamento termico induttivi.
2. Distensione induttiva vs. Distensione in forno
Entrambi i metodi producono risultati accettabili se applicati correttamente. La domanda è, quanta fatica dovete sostenere nella gestione, tempo ed energia, per arrivarci.
| Fattore | Induzione | Forno |
|---|---|---|
| Zona riscaldata | Un'area locale definita | L'intero componente o l'intero lotto |
| Gestione dei componenti | L'attrezzatura si porta al componente | Il componente va al forno — Gru, Carrello, Tempi di attesa |
| Velocità di riscaldamento | Veloce — Il calore viene generato nel metallo | Lento — Camera e carico si riscaldano insieme |
| Consumo di energia | Chilogrammi riscaldati | Riscalda il carico, le apparecchiature e il forno |
| lavoro a lotti | Una zona alla volta | Adatto a molti piccoli pezzi contemporaneamente |
| Documentazione | Registrazioni della temperatura per ogni saldatura | Registrazioni della camera per ogni carico |
Il forno mantiene il suo posto, quando la specifica richiede una temperatura uniforme su tutto il componente o quando centinaia di piccoli pezzi vengono lavorati come lotto. Se il componente entra in un forno esistente e il programma consente la coda, il forno è l'acquisto più semplice.
L'induzione prende il sopravvento, quando il codice accetta una zona di arresto locale attorno alla saldatura, quando il componente è troppo grande o scomodo da spostare o quando la disponibilità del forno è il collo di bottiglia. Una produzione di tubi, che aspetta due giorni la capacità del forno, paga questo tempo di attesa per ogni spool.
L'alternativa tradizionale per il PWHT locale è il riscaldamento con tappetini riscaldanti a resistenza. L'induzione riscalda più velocemente e genera energia nella parete del tubo stessa, invece di riscaldarla da un tappetino superficiale — il confronto Induzione vs. Riscaldamento a resistenza spiega la meccanica.
3. Dove mostra il suo beneficio: PWHT e lavori su tubazioni
Il trattamento termico dopo la saldatura è il più grande singolo campo di applicazione per impianti a induzione per il distensione. I campi di applicazione ricorrenti:
— Cuciture circolari su tubi e condotte in raffinerie o centrali elettriche
— Saldature su recipienti a pressione, Flange e bocchelli
— Componenti di caldaie
— Strutture saldate e telai di macchine pesanti
— Alberi di grandi dimensioni, Blanks di ingranaggi e pezzi fusi prima della lavorazione finale o dopo una riparazione
I tubi sono la geometria più gratificante, che il processo può avere. Il cavo avvolge la saldatura, l'isolamento viene messo sopra, i termocoppie si trovano nella zona di sostegno, e l'intera disposizione si ripete al collegamento successivo. Imprese, che giorno dopo giorno lavorano diametri simili, salvano la ricetta — Layout delle bobine, Rampa di riscaldamento, Tempo di mantenimento, Allarmi — e ogni strato esegue lo stesso ciclo.
Nei cantieri navali, nelle centrali elettriche e nella costruzione di condotte, il componente rimane al suo posto. Dispositivi di riscaldamento a induzione portatili mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — die Spannung war schon immer vorhanden, Sie sind ihr nur spät begegnet. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. Interpretazione del sistema
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; Un calo lascia le tensioni inalterate. Chiarire la qualità del materiale, Spessore della parete, Finestra di temperatura, Tempo di mantenimento e limiti di rampa, prima di parlare con un fornitore.
Potenza. Dimensionare in base alla massa riscaldata, non in base alla massa del componente — una zona locale in un contenitore da 5 tonnellate rimane solo una zona. Potenza sottodimensionata prolunga la rampa di riscaldamento e fa fluire il calore oltre la zona di mantenimento. La guida alla Selezione della potenza tratta il calcolo; un tentativo con un componente reale è superiore a qualsiasi stima.
Frequenza. Sezioni trasversali spesse richiedono una frequenza più bassa per una penetrazione della corrente più profonda e un riscaldamento uniforme. State sbagliando con strutture saldate pesanti, si generano gradienti di temperatura, che il controllo non può compensare. La meccanica del Frequenza la trovate qui.
Bobina e cavi. La Spulengeometrie determina l'uniformità. I tubi possono essere avvolti ordinatamente; Disegni irregolari e grandi modifiche della sezione trasversale richiedono induttori personalizzati, isolamento aggiuntivo o riscaldamento graduale — controlla i disegni in anticipo.
Kühlung. fonte di energia, Linee e cavi sono raffreddati ad acqua, e il ciclo di lavoro sta e cade con esso, quello quello Kühlsystem tiene il passo. Un ciclo di attesa dura ore — valutare il pacchetto di raffreddamento completo, dal flusso alla filtrazione, prima di firmare qualsiasi cosa.
5. Controlli, Termocoppie e documentazione
Un ciclo di riduzione dello stress è un contratto: raggiungere la finestra della temperatura, mantenere entro la tolleranza, raffreddare alla velocità prestabilita — e dimostrare, che tutti e tre i passaggi sono stati eseguiti. Qui i sistemi a induzione differiscono l'uno dall'altro, e questa sezione della scheda tecnica merita la massima attenzione.
Il pacchetto di controllo, che svolge questo compito:
— Rampe programmabili- e profili di mantenimento
— Più ingressi per termocoppie con allarmi di superamento- o sotto temperatura
— Erogazione di potenza controllata dal feedback della temperatura, in circuito chiuso
— Memoria ricette per ordini ricorrenti
— Registrazione automatica del tempo, temperatura e potenza durante l'intero ciclo
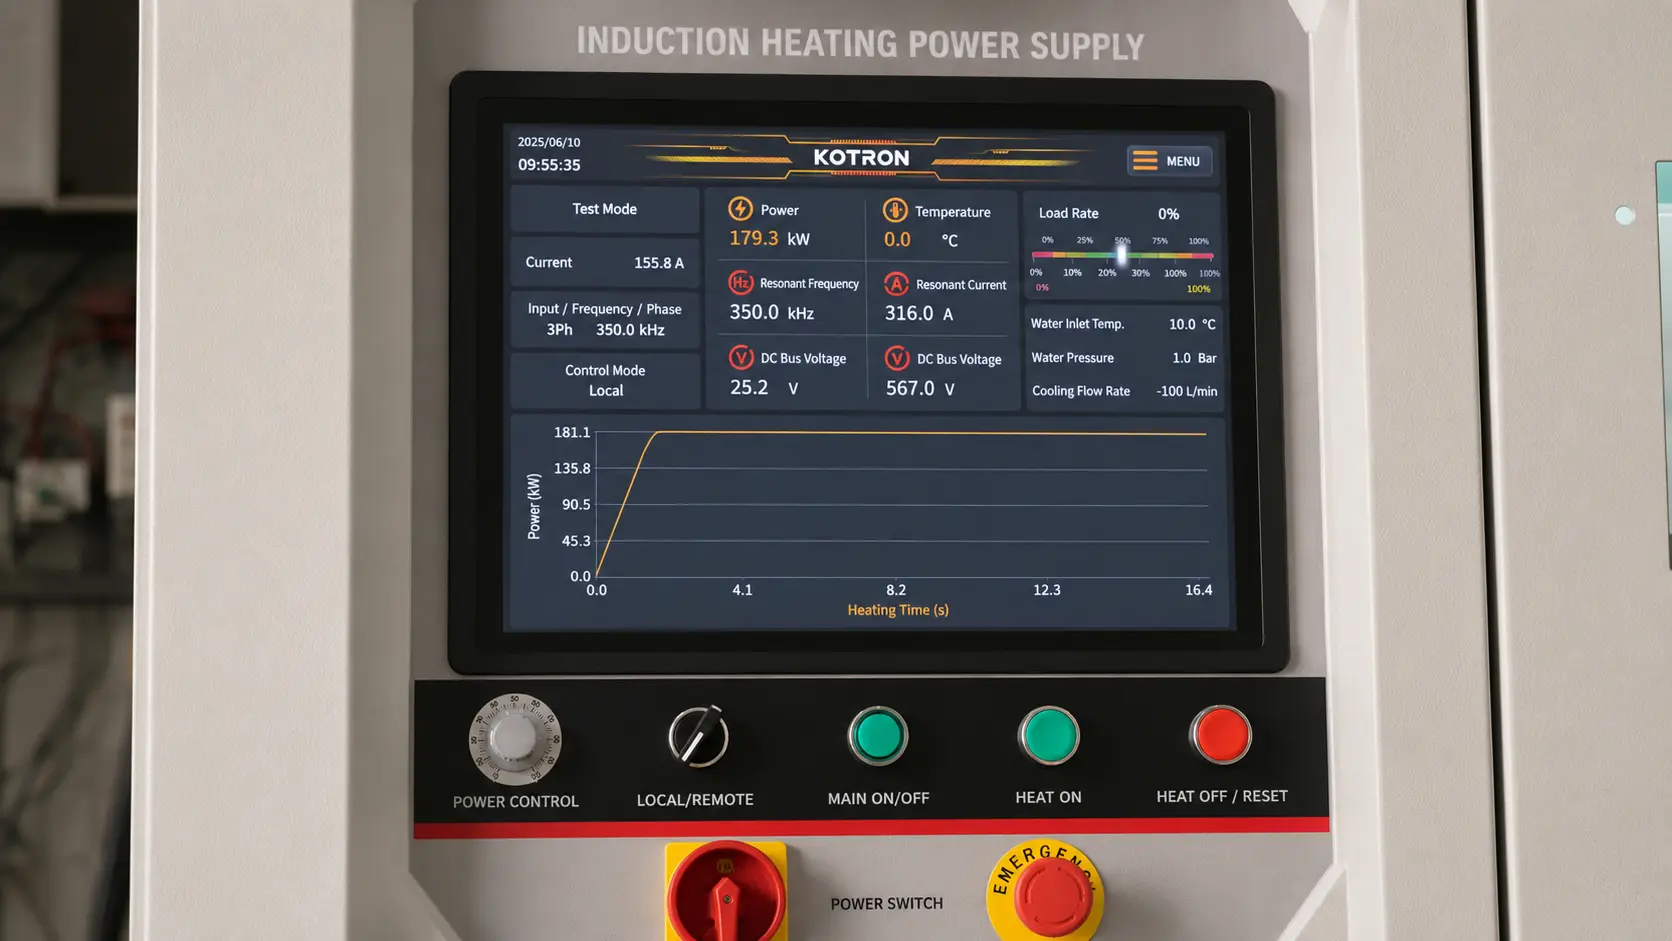
Il regolatore sa solo ciò, che gli comunica la termocoppia. Un sensore, che si trova troppo lontano dalla saldatura, male fissato o sotto una fessura nell'isolamento, fornisce al regolatore il valore errato — e il sistema mantiene poi questo valore errato con perfetta disciplina. Durante lo sviluppo del processo devono essere verificate le posizioni dei sensori; componenti a parete spessa e saldature critiche richiedono più termocoppie lungo la zona di fissaggio, per confermare l'uniformità.
Per lavori soggetti ad audit o a normative, la curva registrata fa parte della consegna tanto quanto il trattamento termico stesso. Un sistema, che registra automaticamente l'intero ciclo, trasforma ore di tracciamento manuale dei diagrammi in un file, che è allegato al rapporto sul cordone di saldatura.
6. Prima di richiedere un'offerta
La qualità del design del sistema è pari a quella dei dati, su cui si basa. Trova questi numeri, allora l'offerta ha significato; vieni senza di loro, rimane un gioco d'ipotesi per tutti.
| Parametro | Perché è importante |
|---|---|
| Qualità del materiale e spessore della parete | Imposta le finestre di temperatura, Frequenza e potenza fisse |
| Temperatura target e tempo di mantenimento | Risultati del WPS, dalle normative o dalle specifiche del cliente |
| Larghezza della zona di attesa | Determina la scelta della bobina o del cavo nonché del rivestimento isolante |
| cicli per turno | Distingue un dispositivo portatile da un sistema di produzione |
| Alimentazione del sistema disponibile | Limita le opzioni di alimentazione, prima di fare qualsiasi altra cosa |
| Condizioni sul campo o in officina | Decide sulla mobilità, Raffreddamento e robustezza |
| Obbligo di documentazione | Determina il controllo- e pacchetto di registrazione |
Ricordatelo: L'alimentatore rappresenta solo la metà dell'acquisto. Il sistema operativo comprende cavi o bobine, un trasformatore di uscita, linee raffreddate ad acqua, uno chiller, termocoppie e uno registratore, tappetini isolanti e dispositivi. Un'alimentazione robusta, i cavi mal realizzati e una singola termocoppia posizionata sfavorevolmente alimentano, producono saldature fuori specifica con documentazione dall'aspetto pulito — il peggior tipo di guasto, che esista.
Adattate l'automazione al lavoro. Wiederholt ähnliche Verbindungen profitieren von automatischen Rezepten und gesperrten Einstellungen; einmalige Reparaturaufträge profitieren von Mobilität und schneller Einrichtung. Und prüfen Sie vor der Bestellung die langweilige Liste: Ersatzteile, Reparaturmöglichkeiten für Kabel und Spulen, Wartung der Kühlung, Schulung, Remote-Support. Ein günstiges System, das das Verfahren nicht einhalten kann, ist das Teuerste in der Werkstatt.
Principale scoperta
La ricottura per sollievo delle tensioni per induzione verdient seinen Platz dort, dove le tensioni sono localmente concentrate e il componente è difficile da muovere — zone di saldatura, giunzioni di tubi, costruzioni di saldatura pesanti — in tal caso vengono riscaldati chilogrammi invece di tonnellate e ogni grado del ciclo è documentato. Progettare il sistema partendo dalla specifica del processo: prima le finestre di temperatura, area di mantenimento e disposizione dei termocoppie, poi la potenza, frequenza e bobina. Il forno resta vantaggioso per la completa uniformità sull'intero componente e per i lavori a lotti; in tutti gli altri casi è la via più breve, portare il calore al componente.
FAQ
F: L'induzione può essere utilizzata per PWHT conforme alle norme?
Un: Sì, se la norma o la procedura di saldatura consentono un riscaldamento locale dell'area di saldatura — e per le saldature a giunto completo su tubi di solito è così. Il sistema deve rispettare la finestra prevista con feedback del termocoppia, rispettare i limiti di riscaldamento- e raffreddamento e registrare l'intero ciclo per la documentazione di saldatura.
F: Quale temperatura viene utilizzata per il ricottura di distensione?
Un: Per acciai al carbonio tipicamente 550–650°C — al di sotto della temperatura di trasformazione — con un tempo di permanenza di circa un'ora al 25 spessore della parete mm. Gli acciai legati e gli acciai inossidabili hanno le proprie finestre di temperatura, che sono definiti dalle specifiche del materiale o WPS.
F: Per alleviare lo stress è meglio l’induzione o il forno??
Un: Forno per il riscaldamento uniforme dell'intero componente e lotti di piccole parti. Induzione per zone di saldatura locali, componenti e lavori di grandi dimensioni o non in movimento, dove i tempi di attesa al forno costano più del trattamento. La specifica decide — confermate, che il PWHT locale è consentito, prima di confrontare i prezzi.
Sottoponete il vostro procedimento di distensione a un ingegnere
Portate con voi le WPS, le dimensioni dei tubi e i requisiti di documentazione. Wir sagen Ihnen, se l'induzione si adatta al procedimento — e dimensionate potenza, cavi e controlli, se questo è il caso.