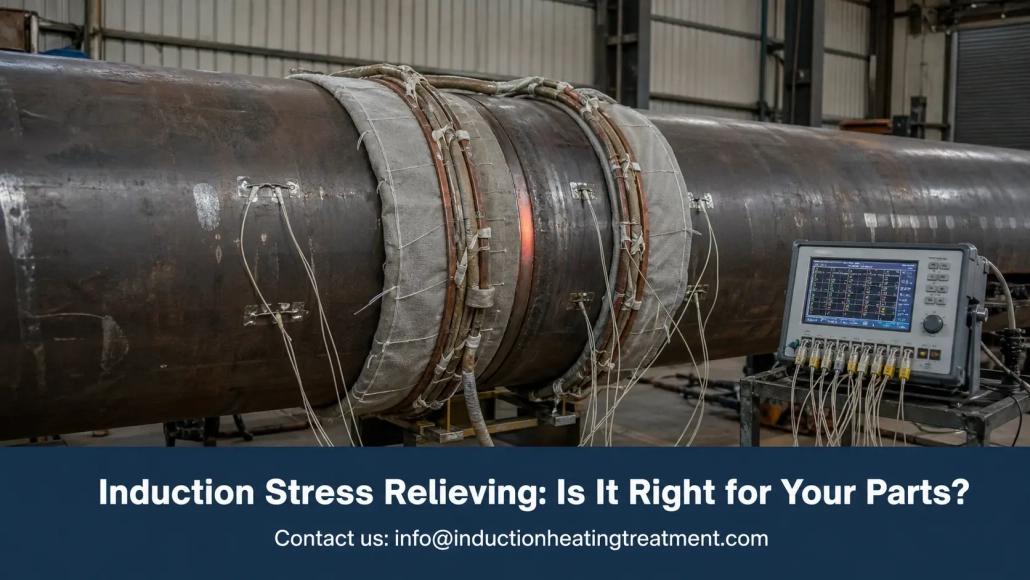
Induktives Spannungsarmglühen: Ist es das Richtige für Ihre Teile – und welches System passt?
Induktives Spannungsarmglühen bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, Las olas grandes y las construcciones de soldadura cambian la rentabilidad de todo el pedido.
La tensión residual es paciente. Espera durante el mecanizado final, durante la prueba de presión, durante los primeros meses de operación — y luego deforma la pieza o hace que la soldadura se rompa. El revenido de alivio de tensiones sirve para, eliminar esta tensión según su calendario.
Esta guía explica, lo que el proceso logra, cuándo es superior a un horno y cómo especificar un sistema, que mantiene la temperatura y lo documenta por escrito.
1. Qué logra el temple de alivio de tensiones por inducción
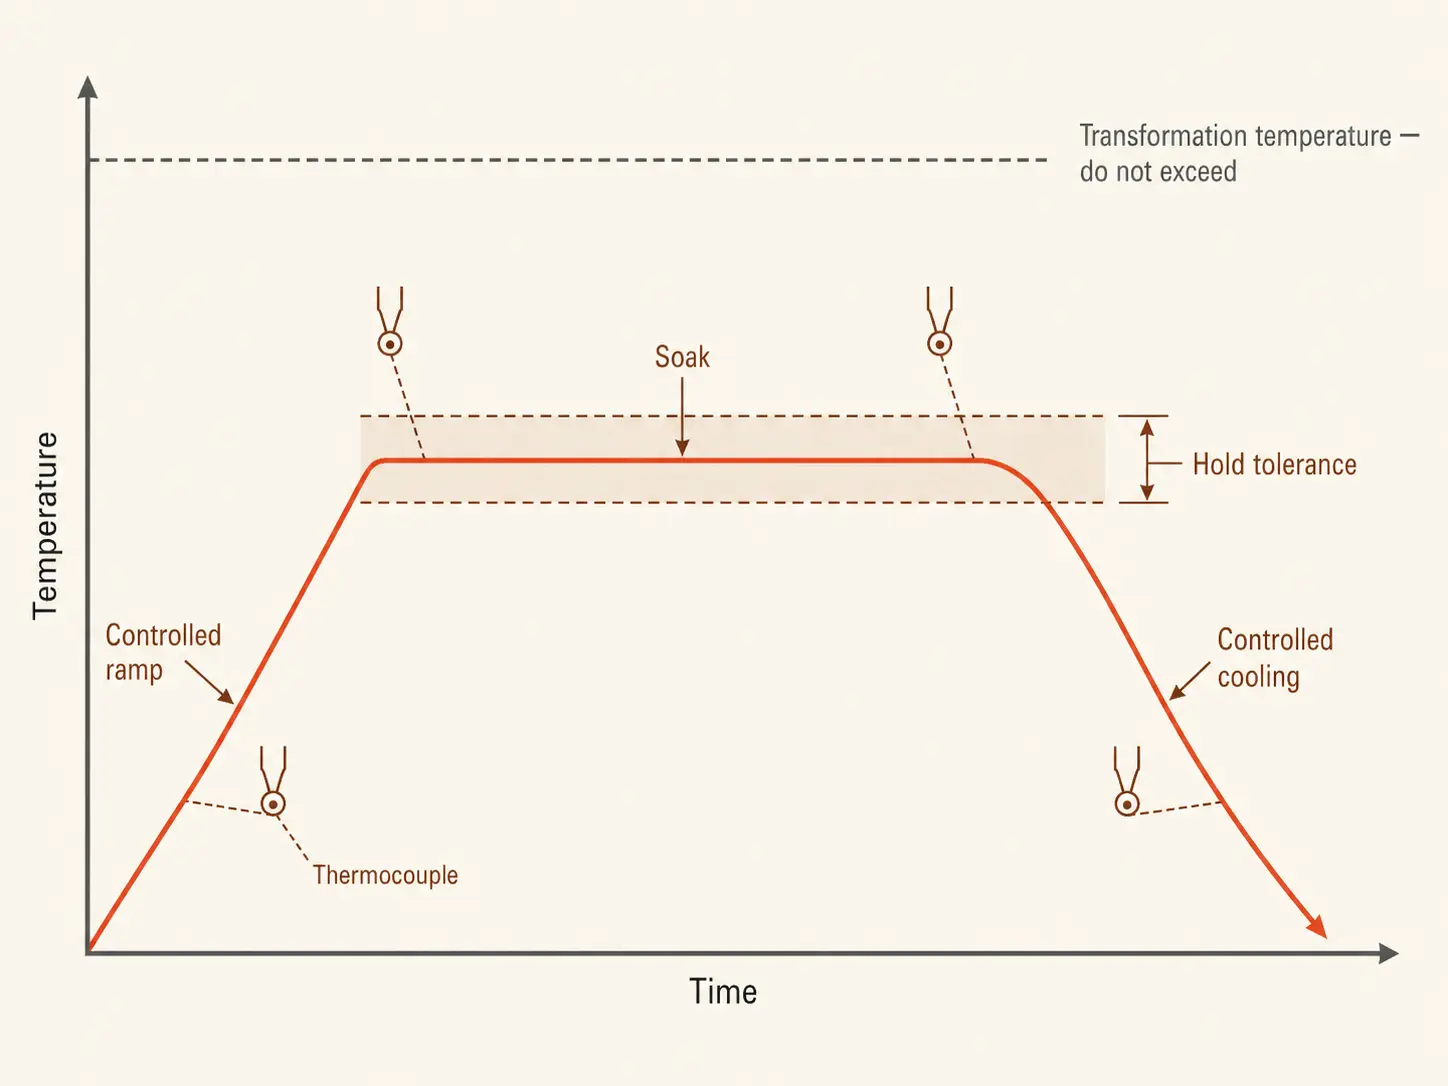
Soldadura, Mecanizado, El conformado y el corte térmico introducen tensiones en el metal y las fijan allí. El recocido de alivio de tensiones las reduce: La pieza se calienta a una ventana de temperatura definida por debajo del punto de transformación, se mantiene allí durante un tiempo de retención determinado y luego se enfría a velocidad controlada. En los aceros al carbono esta ventana se encuentra típicamente en 550–650°C, con tiempos de retención de aproximadamente una hora por 25 mm de pared- o. grosor de sección transversal. Nada se funde, nada se vuelve a endurecer — el metal se calienta únicamente lo suficiente, para que las tensiones atrapadas puedan relajarse.
La inducción logra esto con una bobina o un cable calefactor flexible alrededor de la zona objetivo. El campo electromagnético genera calor en la propia pieza de trabajo, en una franja definida alrededor de la soldadura o la sección crítica — el resto del componente permanece completamente fuera del proceso.
El rango de temperatura está cerca del revenido a alta temperatura, y el hardware se superpone — un sistema de revenido por inducción arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. Temple de alivio de tensiones por inducción vs. Temple de alivio de tensiones en horno
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, um dorthin zu gelangen.
| Faktor | Induktion | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | Das gesamte Bauteil oder die gesamte Charge |
| Bauteilhandling | Die Ausrüstung kommt zum Bauteil | Das Bauteil geht zum Ofen — Kräne, Wagen, Wartezeiten |
| Aufheizgeschwindigkeit | Schnell — Wärme wird im Metall erzeugt | Langsam — Kammer und Beladung erwärmen sich gemeinsam |
| Energieeinsatz | Erwärmt Kilogramm | Erwärmt die Beladung, die Vorrichtungen und den Ofen |
| Chargenarbeit | Jeweils eine Zone | Stark bei vielen kleinen Teilen gleichzeitig |
| Dokumentation | Temperaturaufzeichnungen pro Schweißnaht | Kammeraufzeichnungen pro Beladung |
Der Ofen behält seinen Platz, cuando la especificación requiere una temperatura uniforme en toda la pieza o cuando cientos de pequeñas piezas se procesan como un lote. Cuando la pieza cabe en un horno existente y el horario permite la cola, el horno es la adquisición más sencilla.
La inducción se encarga, cuando el código acepta una zona de mantenimiento local alrededor de la soldadura, cuando la pieza es demasiado grande o incómoda para moverla o cuando la disponibilidad del horno es el cuello de botella. Una fabricación de tuberías, los dos días de espera en la capacidad del horno, este tiempo de espera se paga en cada carrete.
La alternativa tradicional para el PWHT local es el calentamiento con mantas de resistencia. La inducción calienta más rápido y genera energía en la propia pared del tubo, en lugar de calentarla desde una manta superficial — la comparación Inducción vs. Calentamiento por resistencia explica la mecánica.
3. Dónde muestra su utilidad: PWHT y trabajos en tuberías
El tratamiento térmico posterior a la soldadura es el mayor campo de aplicación individual para sistemas de inducción de alivio de tensiones. Los campos de aplicación recurrentes:
— Costuras circulares en tubos y tuberías en refinerías o centrales eléctricas
— Soldaduras en recipientes a presión, Bridas y bocas de acceso
— Componentes de calderas
— Construcciones soldadas y estructuras de maquinaria pesada
— Ejes grandes, Ruedas dentadas en bruto y piezas fundidas antes del acabado final o después de una reparación
Los tubos son la geometría más agradecida, que el proceso puede tener. El cable rodea la soldadura, el aislamiento va encima, Los termopares se colocan en la zona de sujeción, y toda la disposición se repite en la siguiente unión. Operaciones, que día a día trabajan diámetros similares, almacenan la receta — diseño de bobinas, rampa de calentamiento, tiempo de retención, Alarmas — y cada capa realiza el mismo ciclo.
En astilleros, centrales eléctricas y en la construcción de tuberías la pieza permanece en su lugar. Dispositivos de calentamiento por inducción portátiles con inductores tipo cable llevan el proceso hasta la soldadura, en una plataforma o en una zanja, dondequiera que se encuentre la unión.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — die Spannung war schon immer vorhanden, Sie sind ihr nur spät begegnet. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. Diseño del sistema
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, y cada una de ellas tiene una guía propia en este sitio web. La versión específica de recocido de alivio de tensiones, resumido:
Material y temperatura. La ventana de temperatura y el tiempo de mantenimiento se derivan de las instrucciones de soldadura, la norma o las especificaciones del cliente — nunca del equipo. Exceder la temperatura de transformación cambia la metalurgia, que en realidad quería proteger; un descenso hace que las tensiones persistan. Aclare la calidad del material, Espesor de pared, Ventana de temperatura, Tiempo de mantenimiento y límites de rampa, bevor Sie mit einem Lieferanten sprechen.
Leistung. Dimensionieren Sie nach der erwärmten Masse, nicht nach der Bauteilmasse — eine lokale Zone an einem 5-Tonnen-Behälter bleibt nur eine Zone. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur Leistungsauswahl behandelt die Berechnung; ein Versuch mit einem echten Bauteil ist jeder Schätzung überlegen.
Frequenz. Dicke Querschnitte benötigen eine niedrigere Frequenz für eine tiefere Stromeindringung und eine gleichmäßige Durchwärmung. Liegen Sie bei schweren Schweißkonstruktionen falsch, entstehen Temperaturgradienten, die die Regelung nicht ausgleichen kann. Die Mechanik der Frequenz finden Sie hier.
Spule und Kabel. La geometría de la bobina bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das sistema de refrigeración mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. Controles, Termopares y documentación
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
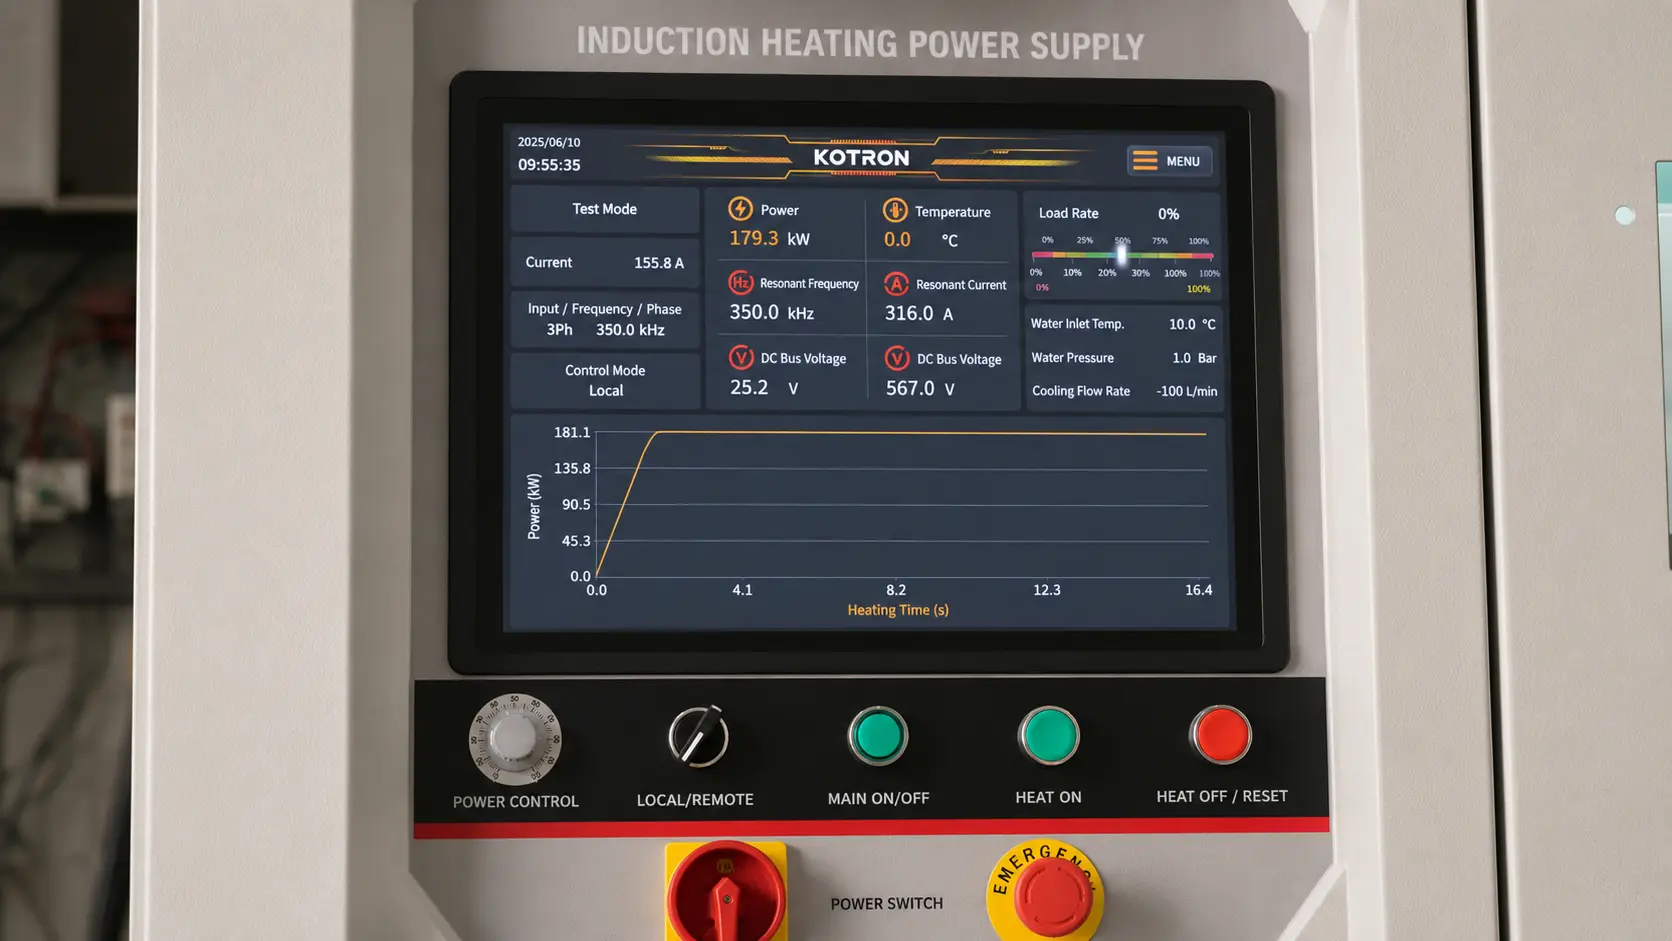
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter unter Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — und das System hält diesen falschen Wert dann mit perfekter Disziplin. Bei der Verfahrensentwicklung müssen die Sensorpositionen verifiziert werden; dickwandige Bauteile und kritische Schweißnähte erfordern mehrere Thermoelemente über die Haltezone hinweg, um die Gleichmäßigkeit zu bestätigen.
Bei auditpflichtigen oder normgebundenen Arbeiten ist die aufgezeichnete Kurve ebenso Teil der Lieferung wie die Wärmebehandlung selbst. Ein System, das den vollständigen Zyklus automatisch protokolliert, macht aus stundenlanger manueller Diagrammführung eine Datei, die dem Schweißnahtprotokoll beigefügt wird.
6. Antes de solicitar una oferta
Die Systemauslegung ist nur so gut wie die Daten, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| Parameter | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Suministro de energía disponible para la planta | Limita las opciones de suministro de energía, antes de que haga cualquier otra cosa |
| Condiciones en el campo o en el taller | Decide sobre la movilidad, Refrigeración y robustez |
| Requisito de documentación | Determina el paquete de control- y registro |
Recuerde: El suministro de energía es solo la mitad de la adquisición. El sistema operativo incluye cables o carretes, un transformador de salida, líneas refrigeradas por agua, un enfriador, termoelementos y un registrador, Almohadillas aislantes así como dispositivos. Una fuente de alimentación robusta, que alimenta cables mal hechos y un solo termopar mal ubicado, genera soldaduras fuera de especificación con documentación que parece limpia — el peor tipo de falla, que existe.
Adapte la automatización al trabajo. Conexiones similares repetidas se benefician de recetas automáticas y configuraciones bloqueadas; Órdenes de reparación únicas se benefician de la movilidad y la configuración rápida. Y compruebe la lista aburrida antes de realizar el pedido: Repuestos, Posibilidades de reparación para cables y bobinas, Mantenimiento del sistema de refrigeración, Capacitación, Soporte remoto. Un sistema económico, que no puede seguir el procedimiento, es el más caro en el taller.
Wichtigste Erkenntnis
Induktives Spannungsarmglühen merece su lugar allí, donde las tensiones están localmente limitadas y la pieza es difícil de mover — Zonas de soldadura, Conexiones de tubos, Construcciones de soldadura pesadas — en este caso se calientan kilogramos en lugar de toneladas y cada grado del ciclo se documenta. Legen Sie das System von der Verfahrensvorgabe ausgehend aus: zuerst Temperaturfenster, Haltebereich und Thermoelement-Anordnung, danach Leistung, Frequenz und Spule. Der Ofen bleibt bei vollständiger Gleichmäßigkeit über das gesamte Bauteil und bei Chargenarbeiten im Vorteil; in allen anderen Fällen ist es der kürzere Weg, die Wärme zum Bauteil zu bringen.
Preguntas frecuentes
F: Kann Induktion für normgerechtes PWHT eingesetzt werden?
A: Ja, wenn die Norm oder die Schweißanweisung eine lokale Erwärmung der Schweißzone zulässt — y en las soldaduras circulares en tubos, generalmente es el caso. El sistema debe cumplir con la ventana especificada con retroalimentación del termopar, Calentamiento- y considerar los límites de enfriamiento y registrar el ciclo completo para la documentación de soldadura.
F: ¿Qué temperatura se utiliza para el recocido de alivio de tensiones??
A: En los aceros al carbono típicamente 550–650°C — por debajo de la temperatura de transformación — con un tiempo de retención de aproximadamente una hora por 25 mm de espesor de pared. Los aceros aleados e inoxidables tienen sus propias ventanas de temperatura, definidos por la especificación del material o WPS.
F: ¿Es mejor la inducción o un horno para el revenido de alivio de tensiones??
A: Horno para un calentamiento uniforme de toda la pieza y lotes pequeños de piezas. Inducción para zonas de soldadura localizadas, piezas grandes o no movibles y trabajos, en los que el tiempo de espera en el horno cuesta más que el tratamiento. La especificación decide — confirme, que el PWHT local es permisible, antes de comparar precios.
Presente su procedimiento de revenido de alivio de tensiones a un ingeniero
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. Wir sagen Ihnen, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.