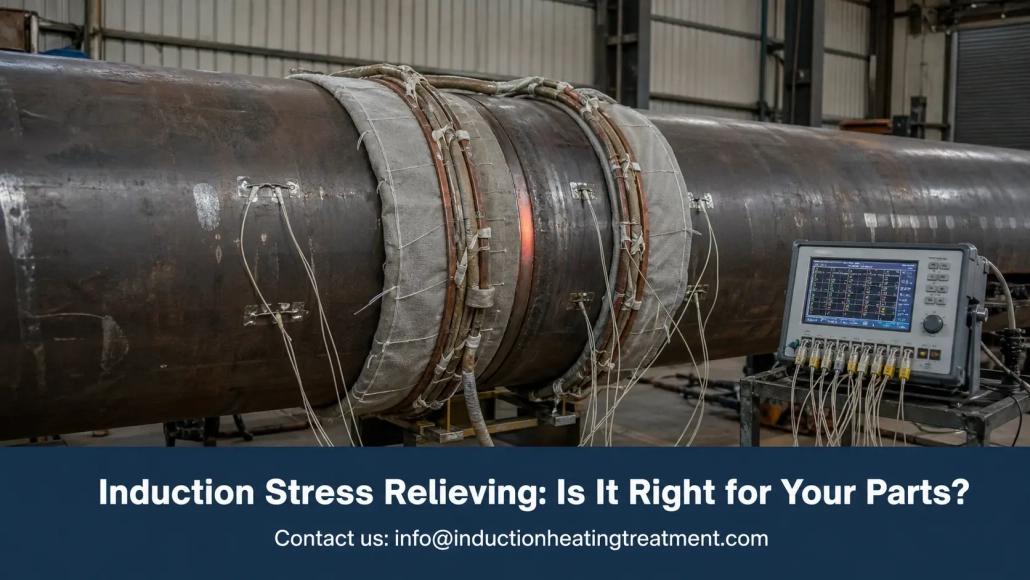
感应去应力退火: 它是否适合您的零件以及适合哪种系统?
感应去应力退火 bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
残余应力是有耐心的. 它在最终加工过程中等待, 在压力测试期间等待, 在最初的运行月份中等待 — 然后它会使零件变形或使焊缝开裂. 去应力退火的目的是, 按照您的时间表消除这种应力.
本指南解释了, 该工艺的作用, 什么时候它比炉更有优势,以及如何指定一个系统, 该系统保持温度并书面证明这一点.
1. Was induktives Spannungsarmglühen bewirkt
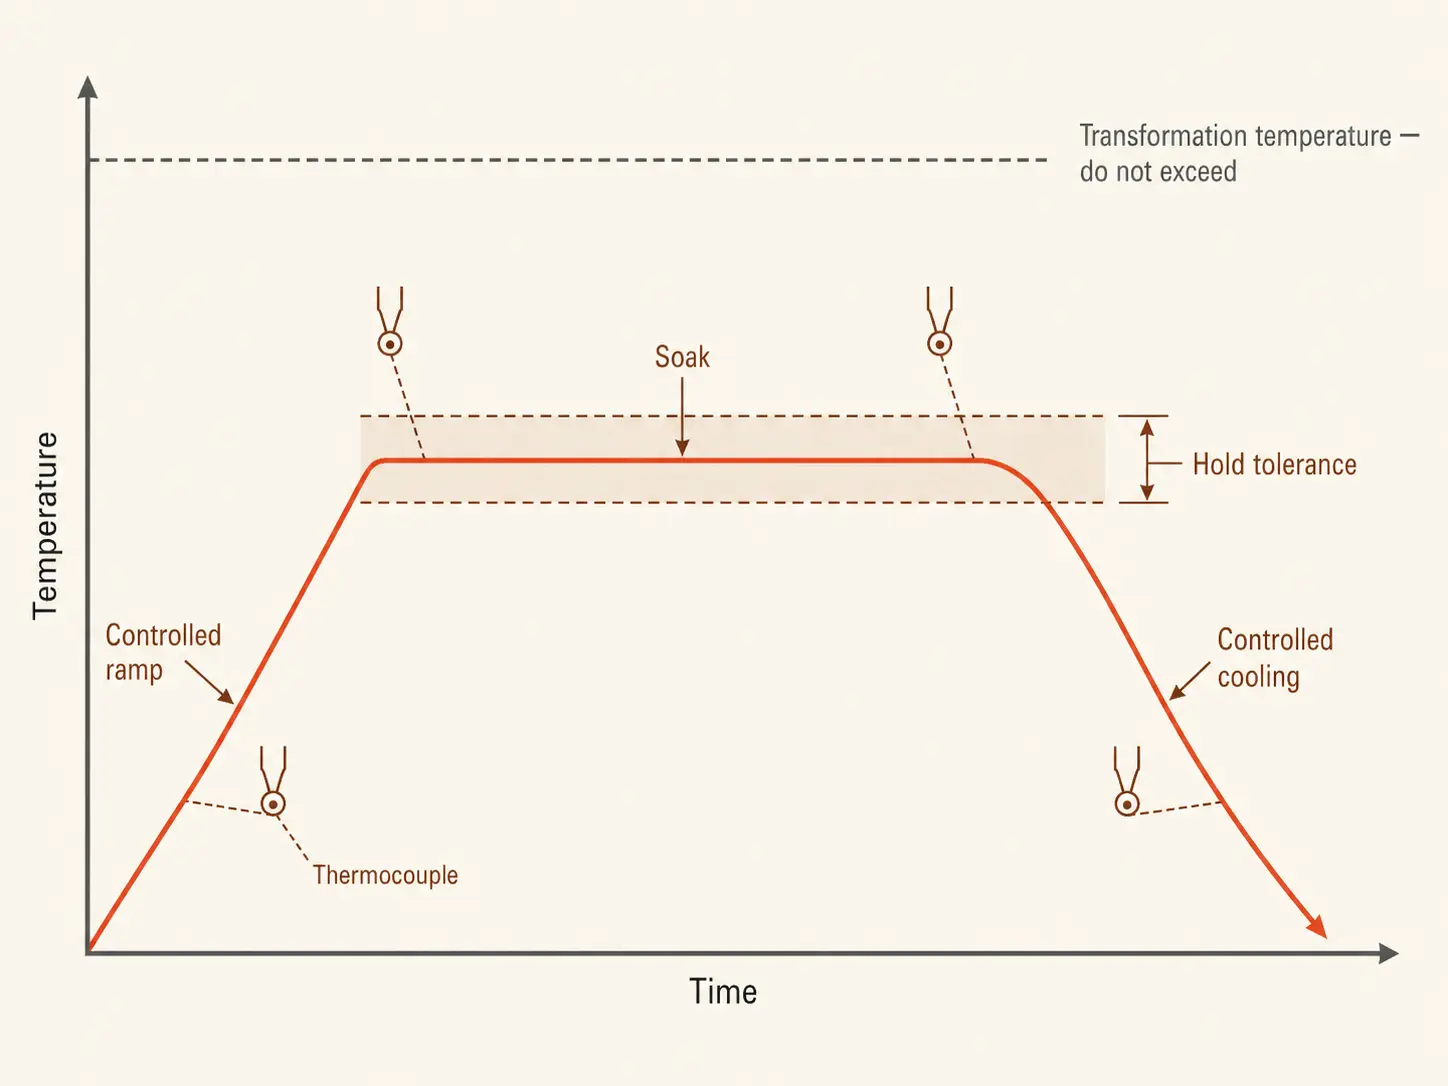
焊接, Zerspanen, Umformen und thermisches Schneiden bringen Spannungen in Metall ein und halten sie dort fest. Spannungsarmglühen baut sie ab: Das Bauteil wird auf ein definiertes Temperaturfenster unterhalb des Umwandlungspunkts erwärmt, dort für eine festgelegte Haltezeit gehalten und anschließend mit kontrollierter Geschwindigkeit abgekühlt. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Der Temperaturbereich liegt nahe am Hochtemperaturanlassen, und die Hardware überschneidet sich — 一个 Induktionsanlasssystem arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. Induktives Spannungsarmglühen vs. Ofen-Spannungsarmglühen
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, um dorthin zu gelangen.
| 因素 | 感应 | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | Das gesamte Bauteil oder die gesamte Charge |
| Bauteilhandling | 设备被送到零件处 | 零件被送入炉中 — 起重机, 小车, 等待时间 |
| 加热速度 | 快 — 热量在金属中产生 | 慢 — 炉膛和装载物同时加热 |
| 能源消耗 | 加热公斤数 | 加热装载物, 装置和炉子 |
| 批量作业 | 每次一 个区域 | 对许多小零件同时加热效果显著 |
| 文档记录 | 每道焊缝的温度记录 | 每次装载的炉膛记录 |
炉子保持其位置, 如果规范要求整个部件温度均匀,或者当数百个小零件以批量加工时. 如果部件适合放入现有的炉子且时间安排允许排队, 炉子是更简单的采购选择.
感应加热起作用, 如果规范允许焊缝周围有局部保持区, 如果部件过大或不便搬动,或者炉子的可用性是瓶颈. 管道制造, die zwei Tage auf Ofenkapazität wartet, bezahlt diese Wartezeit bei jedem Spool.
Die traditionelle Alternative für lokale PWHT ist die Erwärmung mit Widerstandsheizmatten. Induktion erwärmt schneller und erzeugt Energie in der Rohrwand selbst, statt sie von einer Oberflächenmatte aus zu durchwärmen — der Vergleich 感应与. 电阻加热 erläutert die Mechanik.
3. Wo sie ihren Nutzen zeigt: PWHT und Rohrarbeiten
Die Wärmenachbehandlung nach dem Schweißen ist der größte Einzelanwendungsbereich für Induktionsanlagen zum Spannungsarmglühen. Die wiederkehrenden Einsatzbereiche:
— Rundnähte an Rohren sowie Rohrleitungen in Raffinerien oder Kraftwerken
— Schweißnähte an Druckbehältern, Flansche und Stutzen
— Kesselkomponenten
— Geschweißte Konstruktionen und Rahmen von Schwermaschinen
— Große Wellen, Zahnradrohlinge und Gussstücke vor der Endbearbeitung oder nach einer Reparatur
Rohre sind die dankbarste Geometrie, die der Prozess haben kann. Das Kabel umschließt die Schweißnaht, die Isolierung kommt darüber, Thermoelemente sitzen in der Haltezone, und die gesamte Anordnung wiederholt sich an der nächsten Verbindung. Betriebe, die Tag für Tag ähnliche Durchmesser bearbeiten, speichern das Rezept — Spulenlayout, Aufheizrampe, Haltezeit, Alarme — und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken und im Pipelinebau bleibt das Bauteil an Ort und Stelle. Tragbare Induktionsheizgeräte mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — die Spannung war schon immer vorhanden, Sie sind ihr nur spät begegnet. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. Auslegung des Systems
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; ein Unterschreiten lässt die Spannungen bestehen. Klären Sie Werkstoffgüte, Wanddicke, Temperaturfenster, Haltezeit und Rampengrenzen, 在与供应商交谈之前.
功率. Dimensionieren Sie nach der erwärmten Masse, nicht nach der Bauteilmasse — eine lokale Zone an einem 5-Tonnen-Behälter bleibt nur eine Zone. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur 功率选择 behandelt die Berechnung; ein Versuch mit einem echten Bauteil ist jeder Schätzung überlegen.
频率. 厚截面需要较低的频率以实现更深的电流渗透和均匀加热. 对于重型焊接结构,你理解错误, 会产生温度梯度, 这是控制系统无法弥补的. 机械部分的 频率 请在这里查看.
线圈和电缆. 该 线圈几何形状 决定了均匀性. 管道可以整齐缠绕; 不规则结构和较大的截面变化需要定制的感应器, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
冷却. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das 冷却系统 mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. 控制系统, Thermoelemente und Dokumentation
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
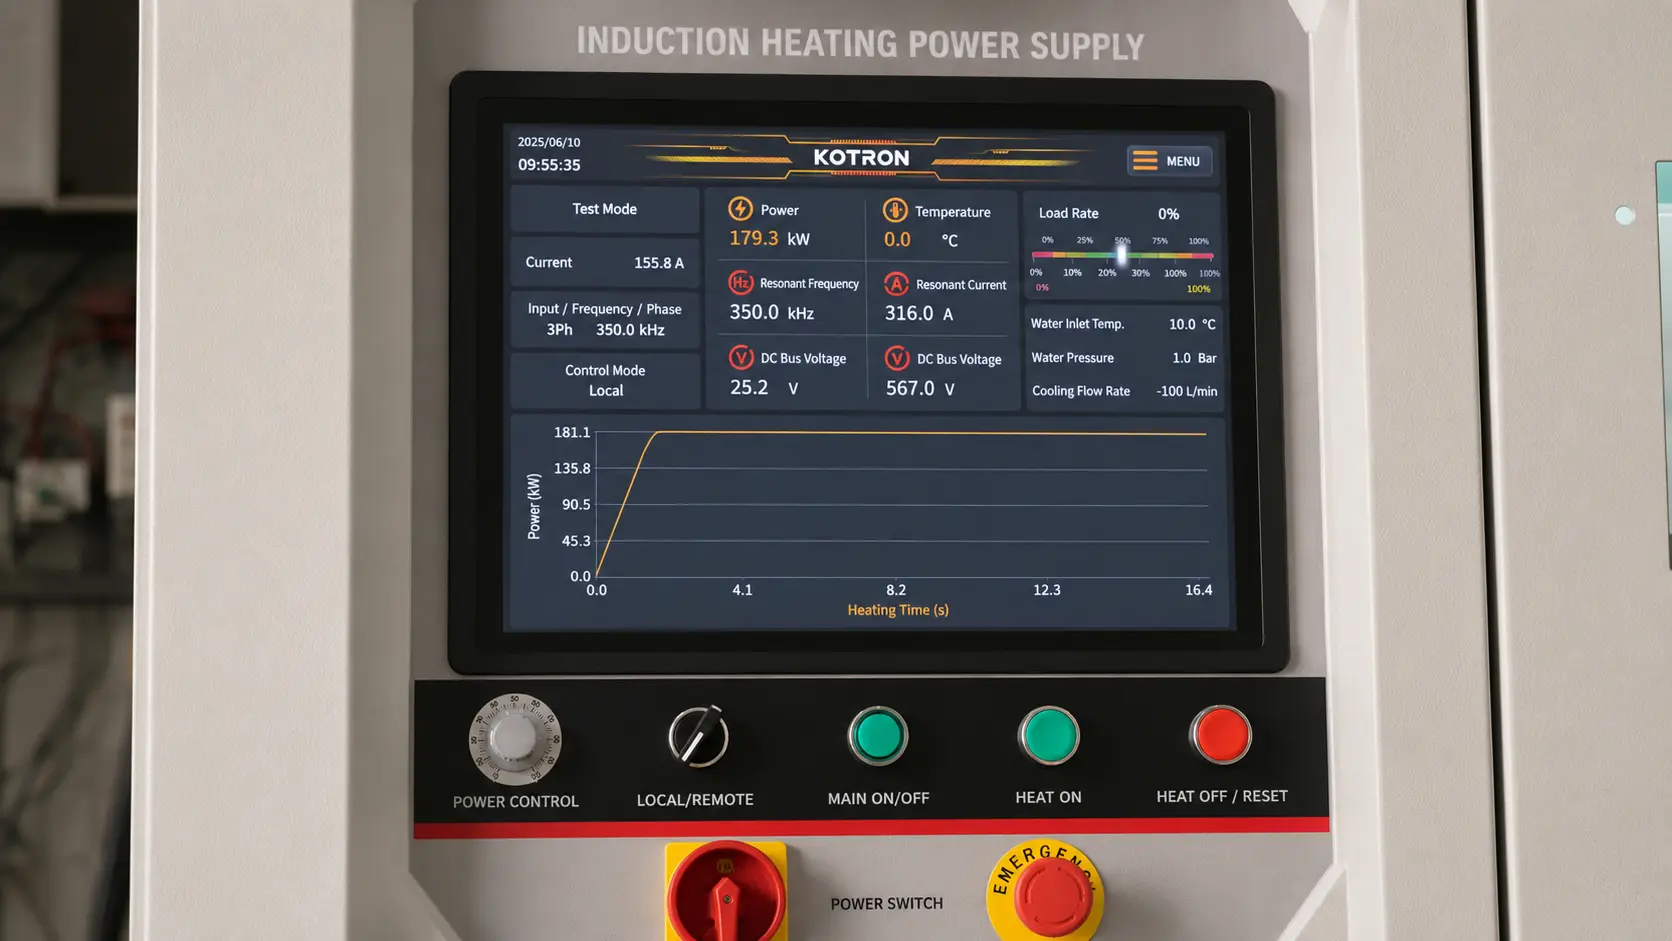
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter einer Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — und das System hält diesen falschen Wert dann mit perfekter Disziplin. 在工艺开发中,必须验证传感器位置; 厚壁部件和关键焊缝需要在整个保持区安装多个热电偶, 以确认均匀性.
在需要审计或规范约束的工作中,记录的曲线与热处理本身一样是交付的一部分. 一个系统, 可以自动记录完整周期, 将长时间的手动绘图变成一个文件, die dem Schweißnahtprotokoll beigefügt wird.
6. Bevor Sie ein Angebot anfordern
Die Systemauslegung ist nur so gut wie die Daten, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| 参数 | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Das einsatzfähige System umfasst Kabel oder Spulen, einen Ausgangstransformator, 水冷管线, 一台冷却器, 热电偶和记录仪, 绝缘垫以及装置. 一个坚固的电源, 它为制造粗糙的电缆和唯一位置不利的热电偶供电, 产生超出规格的焊缝,但记录看起来很整洁 — 最严重的故障类型, 存在的.
将自动化调整到工作上. 重复的类似连接可受益于自动配方和锁定设置; 一次性维修订单受益于移动性和快速安装. 并在下单前检查无聊的清单: 备件, 电缆和线圈的维修可能性, 冷却系统维护, 培训, 远程支持. 一个廉价的系统, 不能遵循该程序的, 是车间中最贵的.
最重要的发现
感应去应力退火 值得放置在, 电压局部受限且元件难以移动的地方 — 焊接区域, 管道连接, 重型焊接结构 — 在这里加热的是千克而不是吨,并且循环的每一度都被记录. 从工艺规范出发设置系统: 首先是温度窗口, 保温区和热电偶布置, 然后是功率, 频率和线圈. 在整个工件完全均匀且进行批量作业时,炉子具有优势; 在所有其他情况下,这是达到工件加热的更短途径, 将热量引入工件.
常见问题解答
F: 感应加热可以用于符合规范的PWHT吗?
一个: 是的, 如果规范或焊接指导允许焊接区域的局部加热 — 在管道的环缝焊接中通常是这种情况. 系统必须遵守带热电偶反馈的规定窗口, 加热- 并考虑冷却限制,并记录完整的焊接文档循环.
F: 应力消除退火时使用的温度是多少?
一个: 碳钢通常为550度–650°C — 低于相变温度 — 保持时间大约为每 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
一个: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, bei denen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, bevor Sie Preise vergleichen.
Legen Sie Ihr Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. 我们会告诉您, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.