การอบผ่อนแรงด้วยเหนี่ยวนำ: Ists es das Richtige für Ihre Teile – und welches System passt?
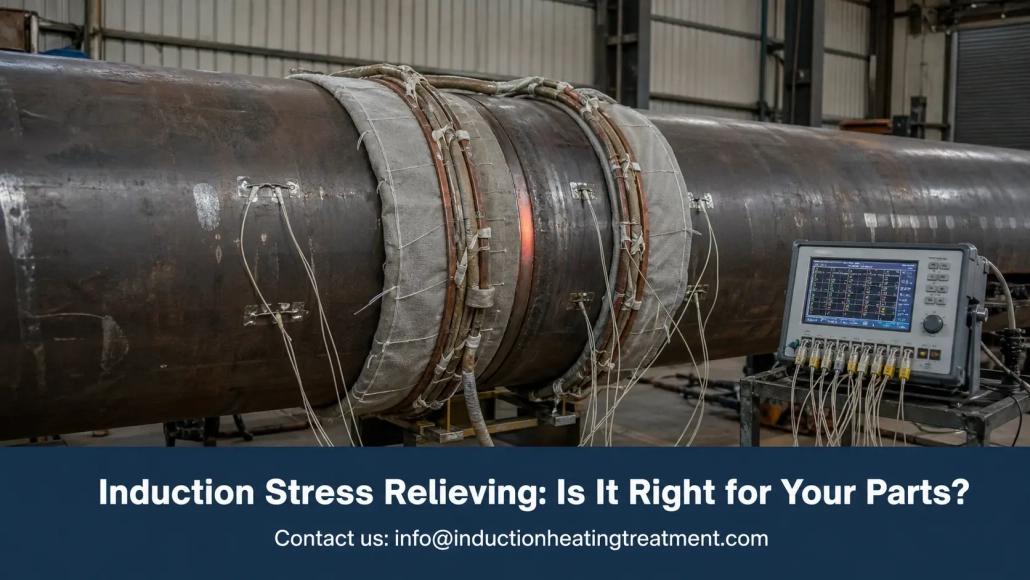
การอบผ่อนแรงด้วยเหนี่ยวนำ bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
Eigenspannung ist geduldig. Sie wartet während der Fertigbearbeitung, während der Druckprüfung, während der ersten Betriebsmonate — und dann verzieht sie das Bauteil oder lässt die Schweißnaht reißen. Spannungsarmglühen dient dazu, ลดความเครียดนี้ตามตารางเวลาของคุณ.
คู่มือนี้อธิบาย, กระบวนการนี้มีผลอย่างไร, เมื่อใดที่มันเหนือกว่าเตาอบและวิธีระบุระบบ, ที่รักษาอุณหภูมิและพิสูจน์เป็นลายลักษณ์อักษร.
1. การคลายความเครียดด้วยเหนี่ยวนำมีผลอย่างไร
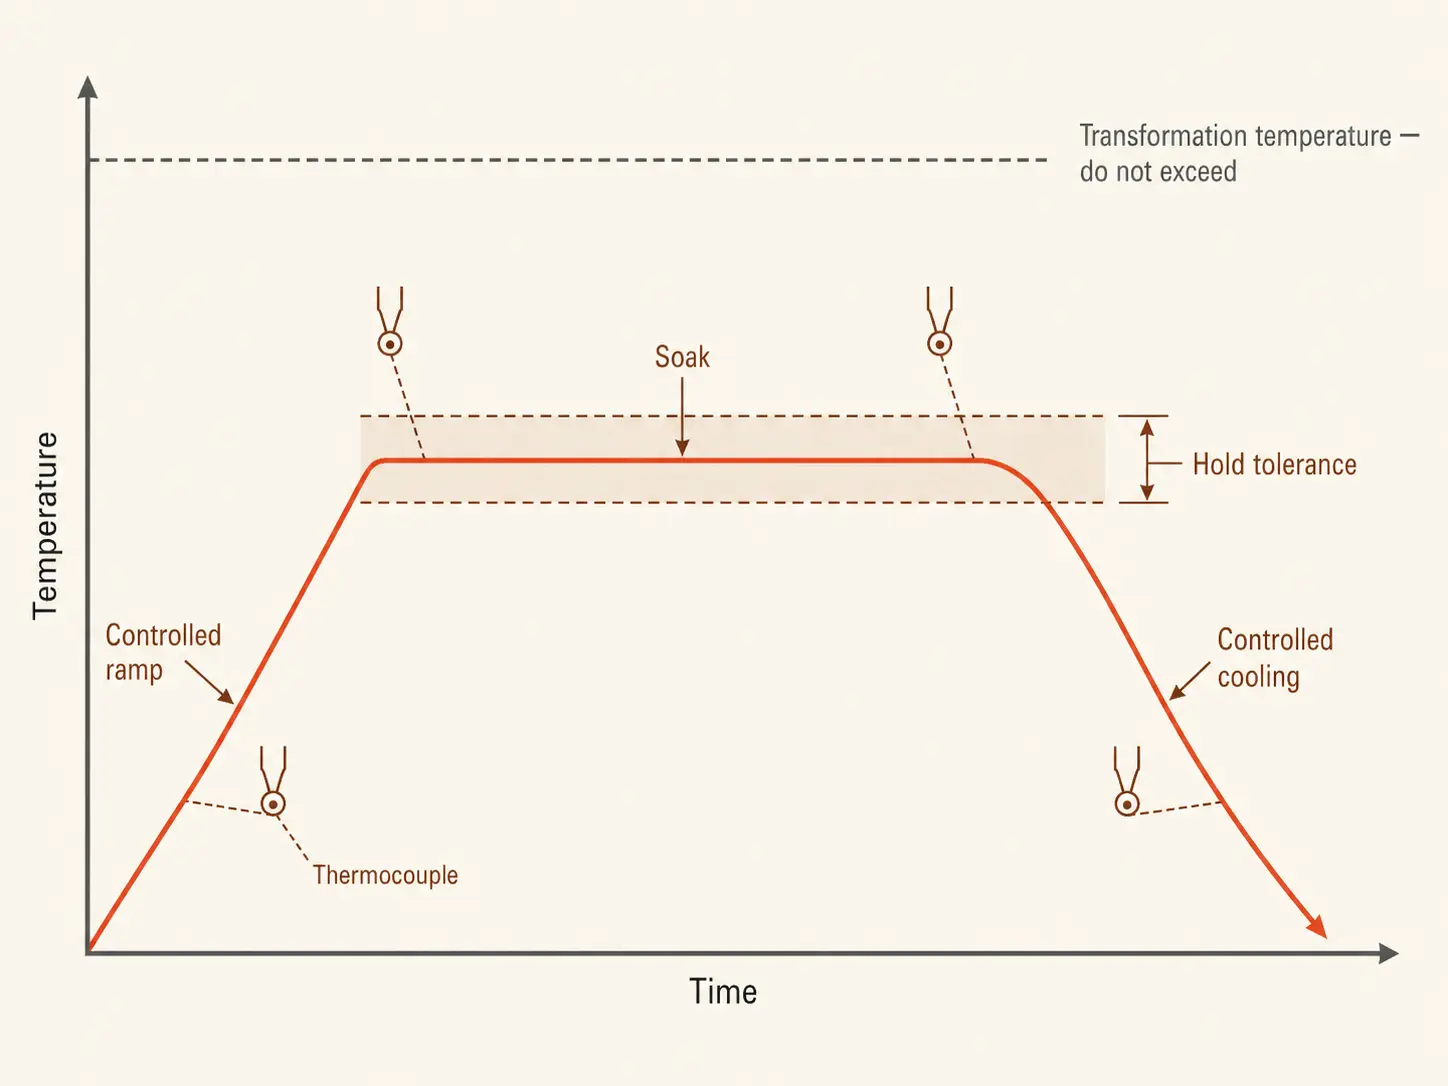
การเชื่อม, การตัดเฉือน, การขึ้นรูปและการตัดด้วยความร้อนสร้างความเครียดในโลหะและเก็บมันไว้. การอบคลายความเครียดจะลดมันลง: ชิ้นส่วนจะถูกทำให้อุ่นถึงช่วงอุณหภูมิที่กำหนดต่ำกว่าจุดแปรสภาพ, คงไว้ในเวลาที่กำหนดและจากนั้นทำการเย็นลงด้วยความเร็วที่ควบคุมได้. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Der Temperaturbereich liegt nahe am Hochtemperaturanlassen, und die Hardware überschneidet sich — ein Induktionsanlasssystem Arbeitet im selben unterkritischen Bereich. Der Unterschied liegt in der Zielsetzung: Anlassen stellt die Härte nach dem Abschrecken ein; Spannungsarmglühen baut Spannungen aus Schweißen, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. การคลายความเครียดด้วยเหนี่ยวนำ เทียบกับ. การคลายความเครียดด้วยเตาอบ
ทั้งสองวิธีให้ผลลัพธ์ที่ยอมรับได้เมื่อใช้งานอย่างถูกต้อง. คำถามคือ, คุณต้องใช้ความพยายามเท่าไรในการจัดการ, เวลาและพลังงาน, เพื่อไปถึงจุดนั้น.
| ปัจจัย | การเหนี่ยวนำกระแส | เตาอบ |
|---|---|---|
| เขตที่อุ่นแล้ว | พื้นที่ท้องถิ่นที่กำหนด | ชิ้นส่วนทั้งหมดหรือชุดทั้งหมด |
| การจัดการชิ้นส่วน | อุปกรณ์เคลื่อนเข้าหาชิ้นส่วน | ชิ้นส่วนถูกนำเข้าหาเตาอบ — เครน, รถเข็น, เวลารอ |
| ความเร็วในการอุ่น | เร็ว — ความร้อนเกิดขึ้นในโลหะ | ช้า — ห้องและการบรรทุกอุ่นขึ้นพร้อมกัน |
| การใช้พลังงาน | กิโลกรัมที่อุ่นแล้ว | การบรรทุกที่อุ่นแล้ว, อุปกรณ์และเตา |
| งานแบบแบทช์ | โซนละหนึ่งครั้ง | เหมาะสำหรับชิ้นงานขนาดเล็กจำนวนมากพร้อมกัน |
| การบันทึกเอกสาร | การบันทึกอุณหภูมิต่อรอยเชื่อม | การบันทึกในแต่ละรอบการโหลด |
เตาคงที่อยู่ที่เดิม, เมื่อข้อกำหนดต้องการอุณหภูมิที่สม่ำเสมอทั่วทั้งชิ้นงาน หรือเมื่อชิ้นงานขนาดเล็กหลายร้อยชิ้นทำงานเป็นแบทช์. เมื่อชิ้นงานพอดีกับเตาเดิมที่มีอยู่ และตารางเวลายอมให้มีคิว, เตาเป็นการลงทุนที่ง่ายกว่า.
การเหนี่ยวนำเข้ามาทำ, เมื่อรหัสยอมรับโซนหยุดท้องถิ่นรอบรอยเชื่อม, เมื่อชิ้นส่วนมีขนาดใหญ่หรือไม่สะดวกต่อการเคลื่อนย้าย หรือเมื่อความพร้อมของเตาเป็นคอขวด. การผลิตท่อ, รอความจุเตาสองวัน, ชำระค่ารอเวลานี้สำหรับแต่ละสปูล.
ทางเลือกแบบดั้งเดิมสำหรับ PWHT ท้องถิ่นคือการให้ความร้อนด้วยเสื่อนำไฟฟ้า. การเหนี่ยวนำให้ความร้อนเร็วกว่าและสร้างพลังงานในผนังท่อโดยตรง, แทนที่จะให้ความร้อนจากเสื่อผิวด้านบน — การเปรียบเทียบ การเหนี่ยวนำ เทียบกับ. การให้ความร้อนด้วยความต้านทาน อธิบายกลไก.
3. ที่ซึ่งมันแสดงประโยชน์ของมัน: PWHT และงานท่อ
การอบชื้นหลังการเชื่อมเป็นการใช้งานเดี่ยวที่ใหญ่ที่สุดสำหรับเครื่องเหนี่ยวนำเพื่อการคลายความเครียด. พื้นที่การใช้งานซ้ำ:
— รอยต่อรอบท่อและท่อส่งในโรงกลั่นหรือโรงไฟฟ้า
— รอยเชื่อมบนถังแรงดัน, หน้าแปลนและท่อต่อ
— ส่วนประกอบหม้อน้ำ
— โครงสร้างและกรอบเชื่อมของเครื่องจักรหนัก
— เพลาขนาดใหญ่, ชิ้นงานฟันเฟืองและชิ้นงานหล่อก่อนการตกแต่งขั้นสุดท้ายหรือหลังการซ่อม
Rohre sind die dankbarste Geometrie, die der Prozess haben kann. Das Kabel umschließt die Schweißnaht, die Isolierung kommt darüber, Thermoelemente sitzen in der Haltezone, und die gesamte Anordnung wiederholt sich an der nächsten Verbindung. โรงงาน, die Tag für Tag ähnliche Durchmesser bearbeiten, speichern das Rezept — Spulenlayout, Aufheizrampe, Haltezeit, Alarme — und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken und im Pipelinebau bleibt das Bauteil an Ort und Stelle. Tragbare Induktionsheizgeräte mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — die Spannung war schon immer vorhanden, Sie sind ihr nur spät begegnet. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. การออกแบบระบบ
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; ein Unterschreiten lässt die Spannungen bestehen. Klären Sie Werkstoffgüte, Wanddicke, Temperaturfenster, Haltezeit und Rampengrenzen, bevor Sie mit einem Lieferanten sprechen.
ประสิทธิภาพ. Dimensionieren Sie nach der erwärmten Masse, nicht nach der Bauteilmasse — eine lokale Zone an einem 5-Tonnen-Behälter bleibt nur eine Zone. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur Leistungsauswahl behandelt die Berechnung; การทดสอบกับชิ้นส่วนจริงมีความแม่นยำมากกว่าการคาดการณ์ใด ๆ.
ความถี่. หน้าตัดหนาต้องการความถี่ต่ำกว่าเพื่อให้กระแสซึมลึกและให้ความร้อนสม่ำเสมอ. คุณคิดผิดในโครงสร้างเชื่อมที่หนัก, เกิดความต่างอุณหภูมิ, ซึ่งการควบคุมไม่สามารถชดเชยได้. กลไกของ ความถี่ คุณสามารถพบได้ที่นี่.
ขดลวดและสายเคเบิล. การ รูปทรงของขดลวด กำหนดความสม่ำเสมอ. ท่อสามารถพันได้อย่างเรียบร้อย; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das ระบบระบายความร้อน mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. การควบคุม, เทอร์โมอิเลเมนต์และเอกสารประกอบ
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
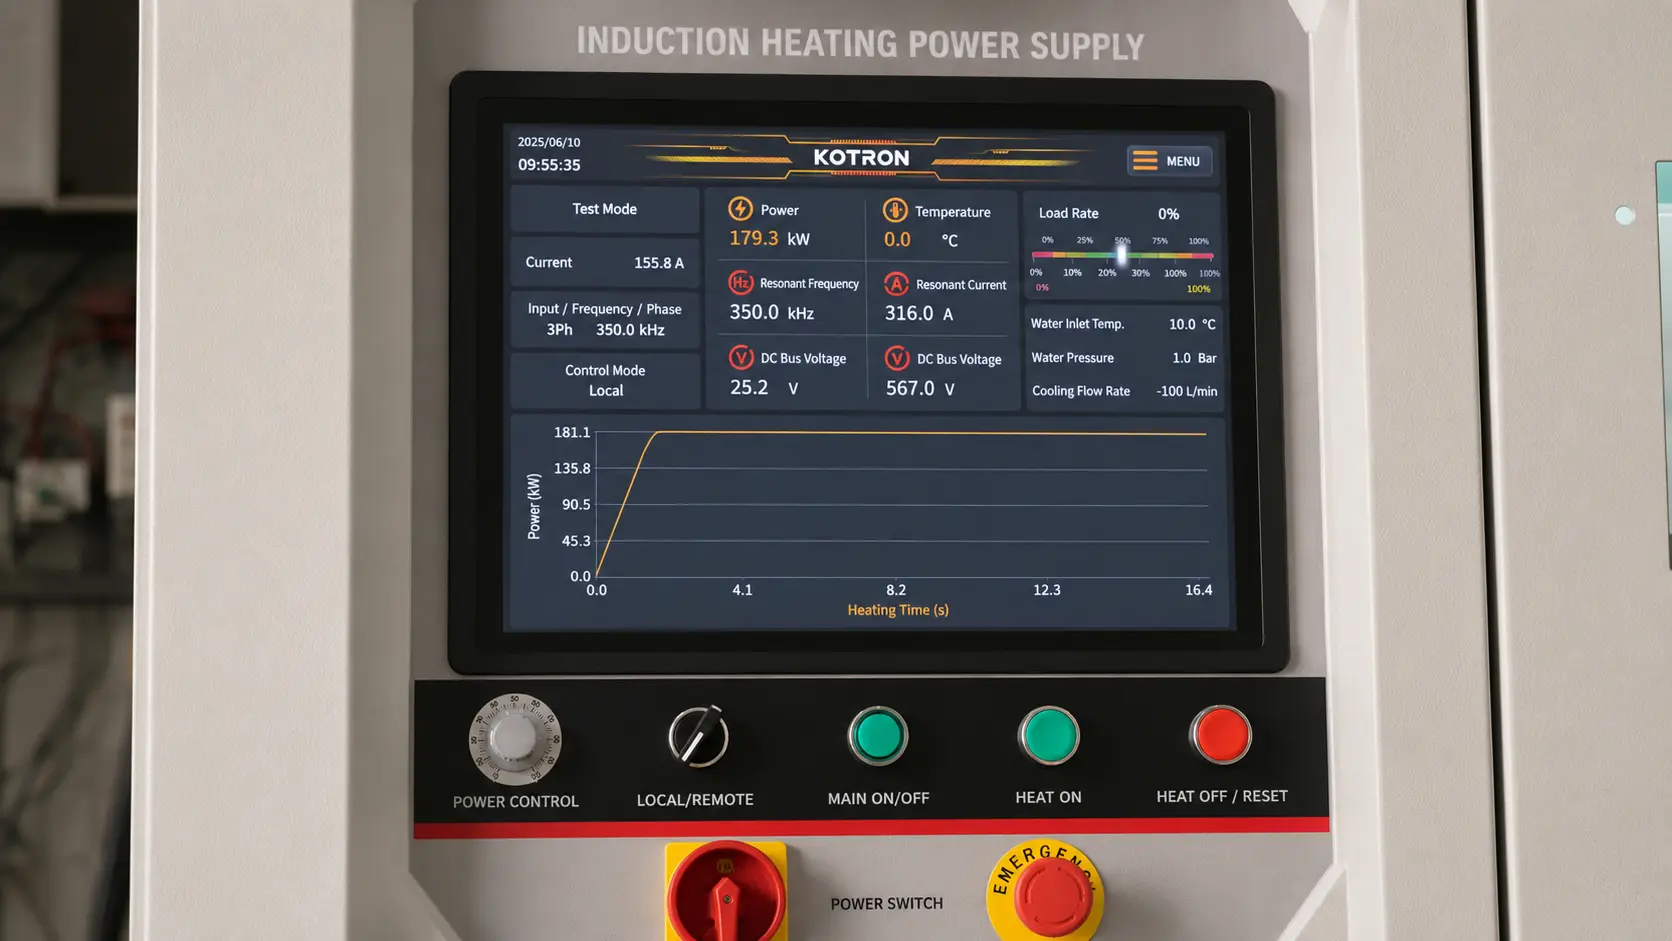
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter einer Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — และระบบจะรักษาค่าผิดพลาดนี้ไว้ด้วยวินัยที่สมบูรณ์แบบ. ในการพัฒนากระบวนการจำเป็นต้องตรวจสอบตำแหน่งของเซ็นเซอร์; ชิ้นส่วนที่ผนังหนาและรอยเชื่อมที่สำคัญต้องการเทอร์โมคัปเปิลหลายตัวในโซนการรองรับ, เพื่อยืนยันความสม่ำเสมอ.
ในการทำงานที่ต้องมีการตรวจสอบหรือเป็นไปตามมาตรฐาน กราฟที่บันทึกนั้นก็เป็นส่วนหนึ่งของการส่งมอบ เช่นเดียวกับการชุบความร้อนเอง. ระบบหนึ่ง, ที่บันทึกวงจรทั้งหมดโดยอัตโนมัติ, macht aus stundenlanger manueller Diagrammführung eine Datei, die dem Schweißnahtprotokoll beigefügt wird.
6. ก่อนที่คุณจะขอเสนอราคา
Die Systemauslegung ist nur so gut wie die Daten, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| Parameter | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Das einsatzfähige System umfasst Kabel oder Spulen, einen Ausgangstransformator, wassergekühlte Leitungen, einen Chiller, Thermoelemente und einen Schreiber, Isoliermatten sowie Vorrichtungen. Eine robuste Stromversorgung, die schlecht gefertigte Kabel und ein einziges ungünstig platziertes Thermoelement speist, erzeugt Schweißnähte außerhalb der Spezifikation mit sauber aussehender Dokumentation — die schlimmste Ausfallart, die es gibt.
Passen Sie die Automatisierung an die Arbeit an. การเชื่อมต่อที่คล้ายกันซ้ำ ๆ ได้ประโยชน์จากสูตรอัตโนมัติและการตั้งค่าที่ล็อกไว้; งานซ่อมครั้งเดียวได้ประโยชน์จากความคล่องตัวและการติดตั้งที่รวดเร็ว. และตรวจสอบรายชื่อที่น่าเบื่อก่อนสั่งซื้อ: อะไหล่, ความเป็นไปได้ในการซ่อมสายและขดลวด, การบำรุงรักษาการระบายความร้อน, การฝึกอบรม, การสนับสนุนระยะไกล. ระบบราคาประหยัด, ซึ่งไม่สามารถปฏิบัติตามขั้นตอนได้, เป็นสิ่งที่แพงที่สุดในร้านซ่อม.
ข้อค้นพบที่สำคัญ
การอบผ่อนแรงด้วยเหนี่ยวนำ สมควรได้ตำแหน่งของมันที่นั่น, ที่ความตึงเครียดถูกจำกัดเฉพาะที่และชิ้นส่วนยากต่อการเคลื่อนย้าย — โซนเชื่อม, การเชื่อมต่อท่อ, โครงสร้างเชื่อมที่หนัก — โดยจะใช้การทำความร้อนเป็นกิโลกรัมแทนตันและบันทึกทุกองศาของรอบการทำงาน. วางระบบตามข้อกำหนดขั้นตอน: เริ่มจากหน้าต่างอุณหภูมิ, ช่วงคงที่และการจัดวางเทอร์โมคัปเปิล, หลังจากนั้นคือกำลังไฟ, ความถี่ และขดลวด. เตาอบคงความสม่ำเสมอเต็มที่ทั่วทั้งชิ้นส่วนและได้เปรียบในการทำงานเป็นชุด; ในทุกกรณีอื่น ๆ เป็นเส้นทางที่สั้นกว่า, นำความร้อนไปยังชิ้นงาน.
คำถามที่พบบ่อย
F: การเหนี่ยวนำสามารถใช้สำหรับ PWHT ตามมาตรฐานได้หรือไม่?
ก: ใช่, ถ้ามาตรฐานหรือคำแนะนำการเชื่อมอนุญาตให้มีการให้ความร้อนเฉพาะบริเวณรอยเชื่อม — และสำหรับรอยเชื่อมรอบท่อโดยทั่วไปเป็นเช่นนั้น. ระบบต้องรักษาช่วงเวลาที่กำหนดโดยมีการป้อนกลับของเทอร์โมคัปเปิล, ข้อจำกัดการให้ความร้อน- และข้อจำกัดการเย็น พร้อมทั้งบันทึกวงจรเต็มสำหรับเอกสารการเชื่อม.
F: อุณหภูมิที่ใช้ในการอบผ่อนความเครียดคืออะไร?
ก: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
ก: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, งานใหญ่หรือพื้นที่ไม่ได้ถูกจัดให้เหมาะสม, bei denen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, bevor Sie Preise vergleichen.
Legen Sie Ihr Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. เราจะบอกคุณ, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.