индукционный отпуск напряжений: Это подходит для ваших деталей – и какая система подходит?
индукционный отпуск напряжений bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
Eigenspannung ist geduldig. Sie wartet während der Fertigbearbeitung, während der Druckprüfung, während der ersten Betriebsmonate — und dann verzieht sie das Bauteil oder lässt die Schweißnaht reißen. Spannungsarmglühen dient dazu, снять это напряжение по вашему графику.
Это руководство объясняет, что делает этот процесс, когда он предпочтительнее печного метода и как указать систему, которая поддерживает температуру и фиксирует это документально.
1. Что делает индукционное отпускание напряжений
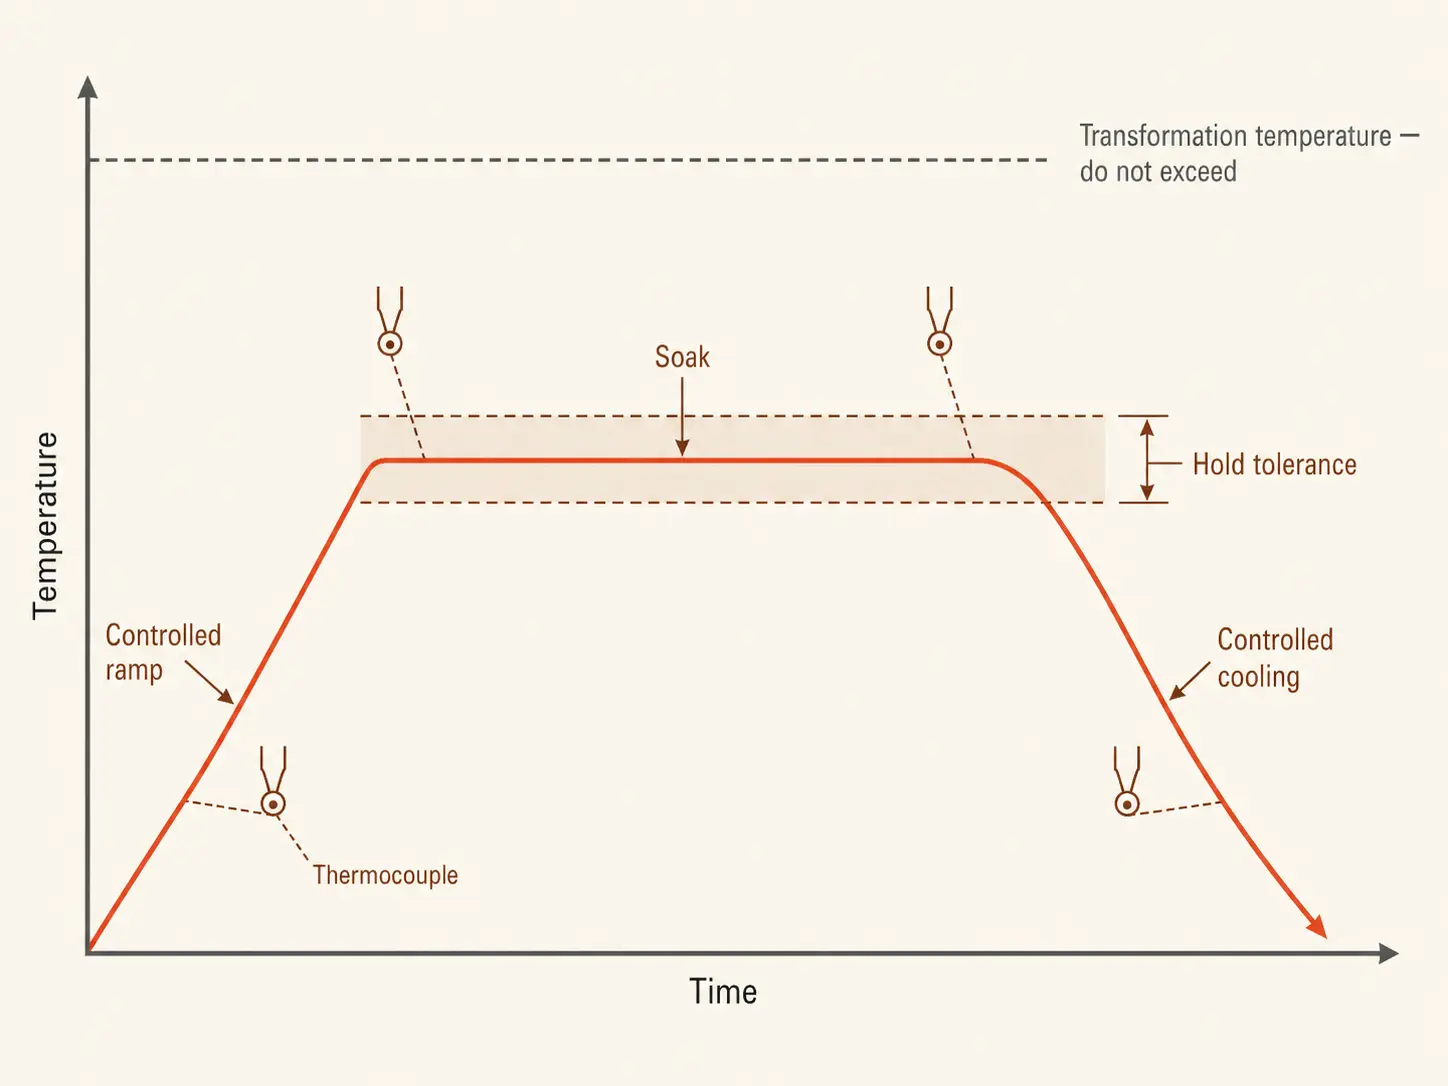
Schweißen, Zerspanen, Umformen und thermisches Schneiden bringen Spannungen in Metall ein and halten sie dort fest. Spannungsarmglühen baut sie ab: Das Bauteil wird auf ein definiertes Temperaturfenster unterhalb des Umwandlungspunkts erwärmt, dort für eine festgelegte Haltezeit gehalten und anschließend mit kontrollierter Geschwindigkeit abgekühlt. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Электромагнитное поле создает тепло непосредственно в заготовке, в определенной зоне вокруг сварного шва или критического участка — Оставшаяся часть детали полностью находится вне процесса.
Диапазон температур близок к отпуску при высоких температурах, и аппаратное обеспечение перекрывается — одна Индукционная система отпуска работает в том же подкритическом диапазоне. Разница заключается в цели: Отпуск задаёт твердость после закалки; Отжиг для снятия напряжений устраняет напряжения от сварки, механической обработки или ремонта. Оба относятся к одному семейству индукционных систем термообработки.
2. Индукционное отпускание напряжений против. Печной отжиг напряжений
Обе процедуры при правильном применении дают приемлемые результаты. Вопрос заключается в том, какие усилия вам придется приложить при обращении, времени и энергии, чтобы туда добраться.
| Фактор | Индукция | Печь |
|---|---|---|
| Нагретая зона | Определённая локальная область | Вся деталь или вся партия |
| Обращение с деталью | Оборудование подходит к детали | Деталь идет к печи — Краны, Тележки, Временные задержки |
| Скорость нагрева | Быстро — Тепло генерируется в металле | Медленно — Камера и загрузка нагреваются одновременно |
| Затраты энергии | Нагретый килограмм | Нагревает загрузку, установки и печь |
| поштучная обработка | каждая зона отдельно | эффективно при обработке большого количества мелких деталей одновременно |
| документация | записи температуры для каждого сварного шва | записи в камере для каждой загрузки |
печь остается на своем месте, если спецификация требует равномерной температуры по всему изделию или если сотни мелких деталей обрабатываются как партия. если изделие помещается в имеющуюся печь и график позволяет очередь, печь проще в приобретении.
индукция берет на себя, если код допускает локальную зону выдержки вокруг сварного шва, если деталь слишком велика или громоздка для перемещения или если узким местом является доступность печи. Производство труб, два дня ждёт возможности печи, оплачивает это время ожидания для каждого катушки.
Традиционный альтернативный метод локальной послесварочной термообработки - это нагрев с помощью резистивных нагревательных матов. Индукция нагревает быстрее и генерирует энергию непосредственно в стенке трубы, вместо того чтобы прогревать её с помощью поверхностного мата — сравнение Индукция против. Нагрев сопротивлением объясняет механику.
3. Wo sie ihren Nutzen zeigt: PWHT und Rohrarbeiten
Термообработка после сварки является крупнейшей отдельной областью применения индукционных установок для отпуска. повторяющиеся области применения:
— Продольные швы на трубах и трубопроводах на нефтеперерабатывающих заводах или электростанциях
— Сварные швы на давлении сосудах, Фланцы и штуцера
— Компоненты котлов
— Сварные конструкции и каркасы тяжёлых машин
— Большие валы, Зубчатые заготовки и литые детали перед окончательной обработкой или после ремонта
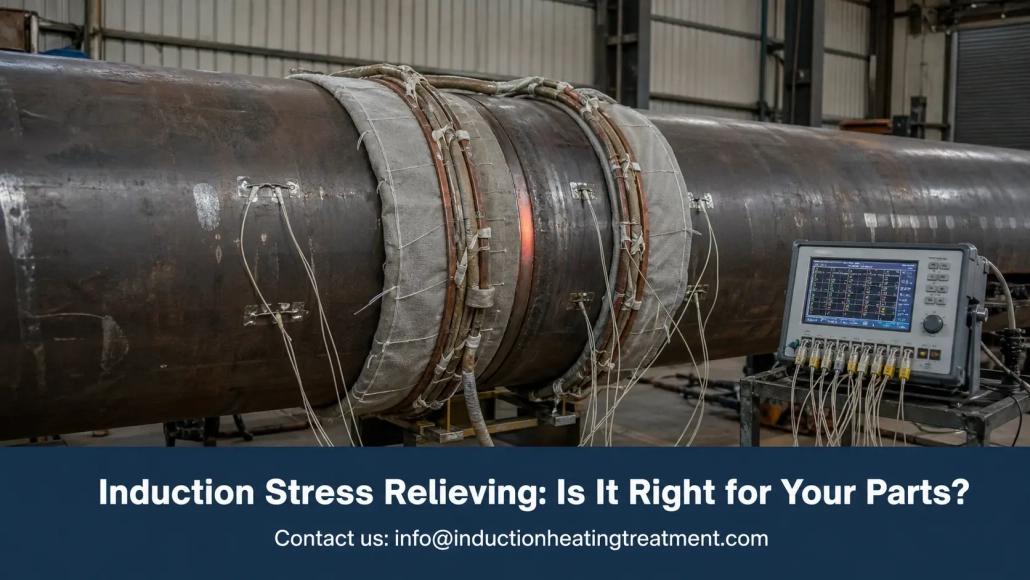
Rohre sind die dankbarste Geometrie, die der Prozess haben kann. Das Kabel umschließt die Schweißnaht, die Isolierung kommt darüber, Thermoelemente sitzen in der Haltezone, und die gesamte Anordnung wiederholt sich an der nächsten Verbindung. Предприятия, die Tag für Tag ähnliche Durchmesser bearbeiten, speichern das Rezept — Spulenlayout, Aufheizrampe, Haltezeit, Alarme — und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken und im Pipelinebau bleibt das Bauteil an Ort und Stelle. Tragbare Induktionsheizgeräte с помощью кабельных индукторов процесс направляется к сварному шву, на платформе или в траншее, где бы ни находилось соединение.
Обрабатываемые компоненты являются менее заметным случаем применения. Черновая обработка и ремонтная сварка оставляют напряжения, которые позже проявляются как деформация на столе при финальной обработке — напряжение всегда присутствовало, Вы встретили её лишь поздно. Локализованный цикл в критической области перед окончательной обработкой удерживает там геометрию, куда она по чертежу должна идти.
4. Проектирование системы
Вопросы по назначению соответствуют каждой покупке индукционной термообработки, и каждая из них имеет собственное руководство на этом сайте. Специфическая версия для снятия напряжений, кратко:
Материал и температура. Температурный диапазон и время выдержки определяются сварочным указанием, стандартом или требованиями заказчика — никогда не оборудованием. Превышение температуры превращения изменяет металлургию, которую вы на самом деле хотели защитить; снижение ниже порога приводит к сохранению напряжений. Уточните качество материала, Толщина стенки, Температурный диапазон, Время выдержки и пределы нарастания, прежде чем говорить с поставщиком.
Мощность. Размеры рассчитывайте по разогретой массе, а не по массе детали — локальная зона на 5-тонном контейнере остается только зоной. Недостаточная мощность увеличивает время разогрева и позволяет теплу уходить за пределы зоны выдержки. Руководство по Выбору мощности рассматривает расчет; Эксперимент с настоящей деталью превосходит любую оценку.
частоты. Толстые сечения требуют более низкой частоты для более глубокого проникновения тока и равномерного прогрева. Вы ошибаетесь при тяжелых сварных конструкциях, возникают температурные градиенты, которые регулировка не может компенсировать. Механика частоты вы найдете здесь.
Spule und Kabel. Die Геометрия катушки bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das система охлаждения mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. Системы управления, Thermoelemente und Dokumentation
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
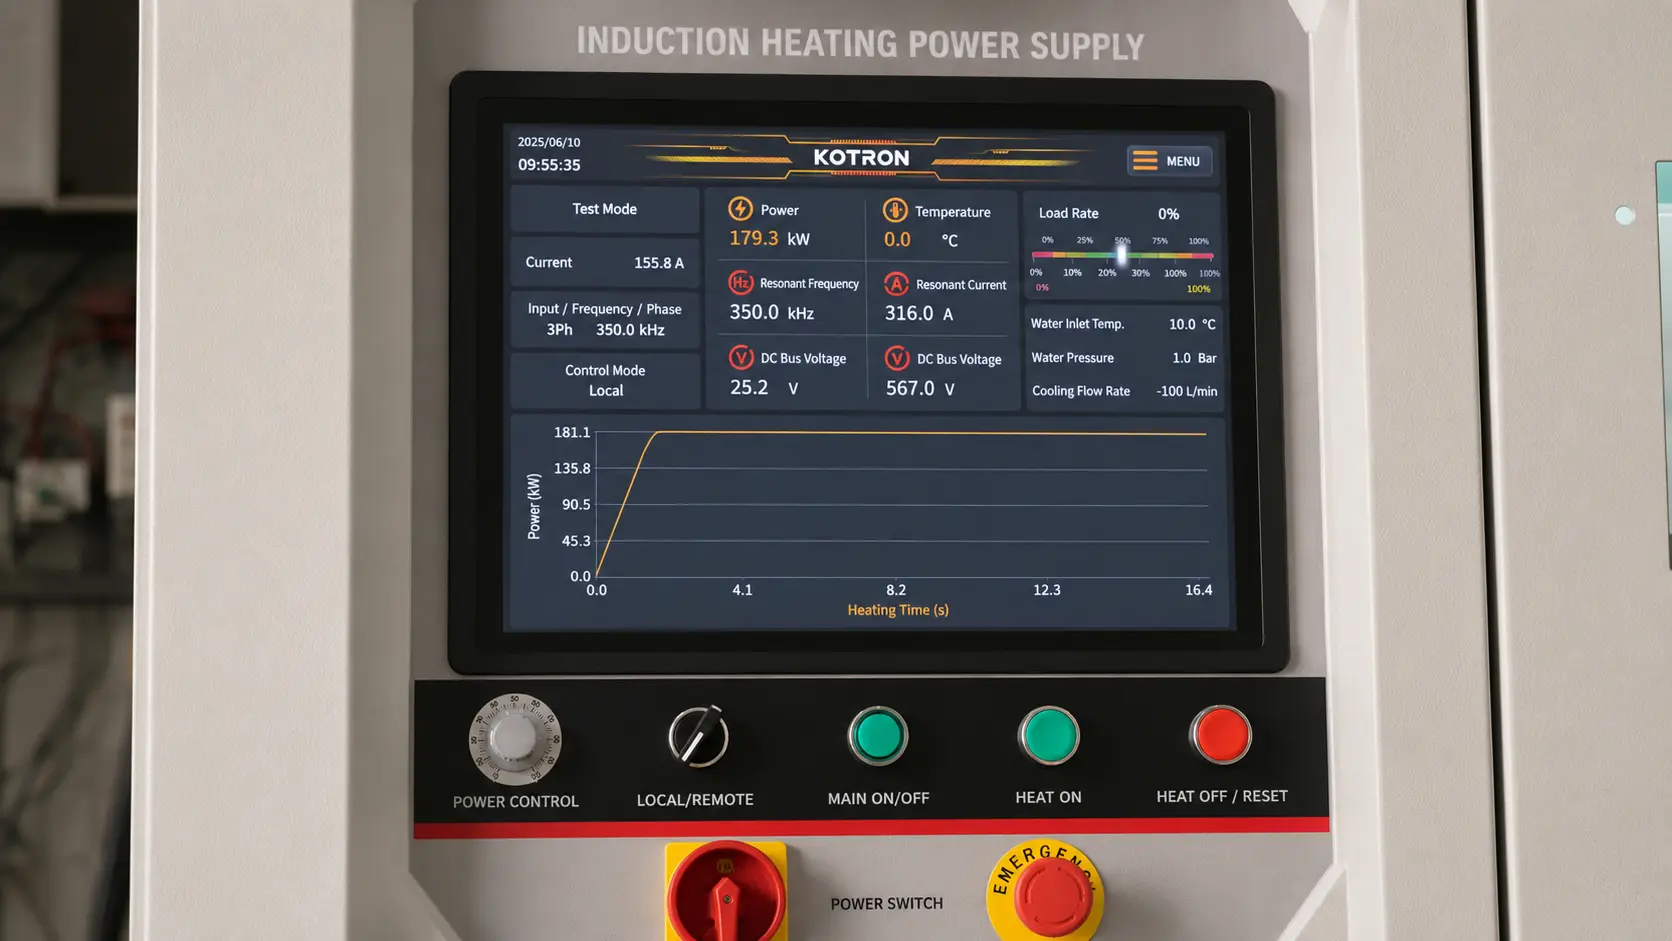
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter einer Lücke in der Isolierung sitzt, liefert dem Regler den falschen Wert — und das System hält diesen falschen Wert dann mit perfekter Disziplin. При разработке процесса необходимо проверить положения датчиков; Толстостенные детали и критические сварные швы требуют нескольких термопар по всей зоне крепления, для подтверждения равномерности.
При работах, подлежащих аудиту или нормативным требованиям, записанная кривая является такой же частью поставки, как и сама термообработка. Система, которая автоматически протоколирует полный цикл, превращает часы ручного построения диаграмм в один файл, die dem Schweißnahtprotokoll beigefügt wird.
6. Bevor Sie ein Angebot anfordern
Die Systemauslegung ist nur so gut wie die Daten, auf denen sie basiert. Kommen Sie mit diesen Zahlen, dann hat das Angebot Aussagekraft; kommen Sie ohne sie, bleibt es für alle ein Ratespiel.
| Параметр | Warum er wichtig ist |
|---|---|
| Werkstoffgüte und Wandstärke | Legt Temperaturfenster, Frequenz und Leistung fest |
| Zieltemperatur und Haltezeit | Ergibt sich aus der WPS, dem Regelwerk oder der Kundenspezifikation |
| Breite der Haltezone | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Рабочая система включает кабели или катушки, выходной трансформатор, водоохлаждаемые линии, чиллер, термопары и регистратор, изоляционные маты, а также приспособления. надёжный источник питания, плохо изготовленные кабели и единственная неудачно расположенная термопара подают питание, создаёт сварные швы вне спецификации с документацией, которая выглядит аккуратно — самый худший вид отказа, какой только бывает.
Адаптируйте автоматизацию к работе. Повторяющиеся похожие соединения выигрывают от автоматических рецептов и заблокированных настроек; разовые ремонтные задания выигрывают от мобильности и быстрой настройки. И проверьте скучный список перед заказом: Запчасти, Возможности ремонта кабелей и катушек, Обслуживание системы охлаждения, Обучение, Удаленная поддержка. Дешёвая система, которая не может соблюсти процесс, является самой дорогой в мастерской.
Основное открытие
индукционный отпуск напряжений заслуживает своего места там, где напряжения локально ограничены и деталь трудно перемещать — зоны сварки, соединения труб, тяжелые сварные конструкции — при этом нагреваются килограммы вместо тонн, и каждый градус цикла документируется. Разместите систему, исходя из технологической инструкции: сначала температурное окно, зона удержания и расположение термопары, затем мощность, частота и катушка. Печь сохраняет полное равномерное распределение по всей детали и является преимуществом при партиях; во всех остальных случаях это более короткий путь, доставить тепло к детали.
Часто задаваемые вопросы
F: Можно ли использовать индукцию для PWHT в соответствии с нормами?
А: Да, если стандарт или инструкция по сварке допускает локальный нагрев зоны сварки — и для кольцевых швов на трубах это обычно так. Система должна соблюдать заданное окно с обратной связью термопары, Границы нагрева- и охлаждения учитывать и записывать полный цикл для документации сварки.
F: Welche Temperatur wird beim Spannungsarmglühen verwendet?
А: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
А: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, bei denen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, прежде чем сравнивать цены.
Legen Sie Ihr Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. Мы скажем вам, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.