إزالة التوتر بالمحث: هل هي مناسبة لأجزائكم – وأي نظام يناسب?
إزالة التوتر بالمحث bringt kontrollierte Wärme genau dorthin, wo Eigenspannungen sitzen — in die Schweißzone, den bearbeiteten Abschnitt, die Rohrverbindung — ohne das Bauteil in einen Ofen zu verlagern. Bei Druckrohrleitungen, schweren Wellen und Schweißkonstruktionen verändert das die Wirtschaftlichkeit des gesamten Auftrags.
Eigenspannung ist geduldig. Sie wartet während der Fertigbearbeitung, während der Druckprüfung, während der ersten Betriebsmonate — ثم تجعل القطعة تتحرك أو تتسبب في تمزق اللحام. يُستخدم التلدين لتخفيف الإجهاد, لتقليل هذا الإجهاد وفق جدولك الزمني.
يشرح هذا الدليل, ما الذي يفعله هذا العملية, متى يكون متفوقاً على الفرن وكيفية تحديد نظام, يحافظ على درجة الحرارة ويثبت ذلك كتابيًا.
1. ما يفعله التلدين بالحث لتخفيف الإجهاد
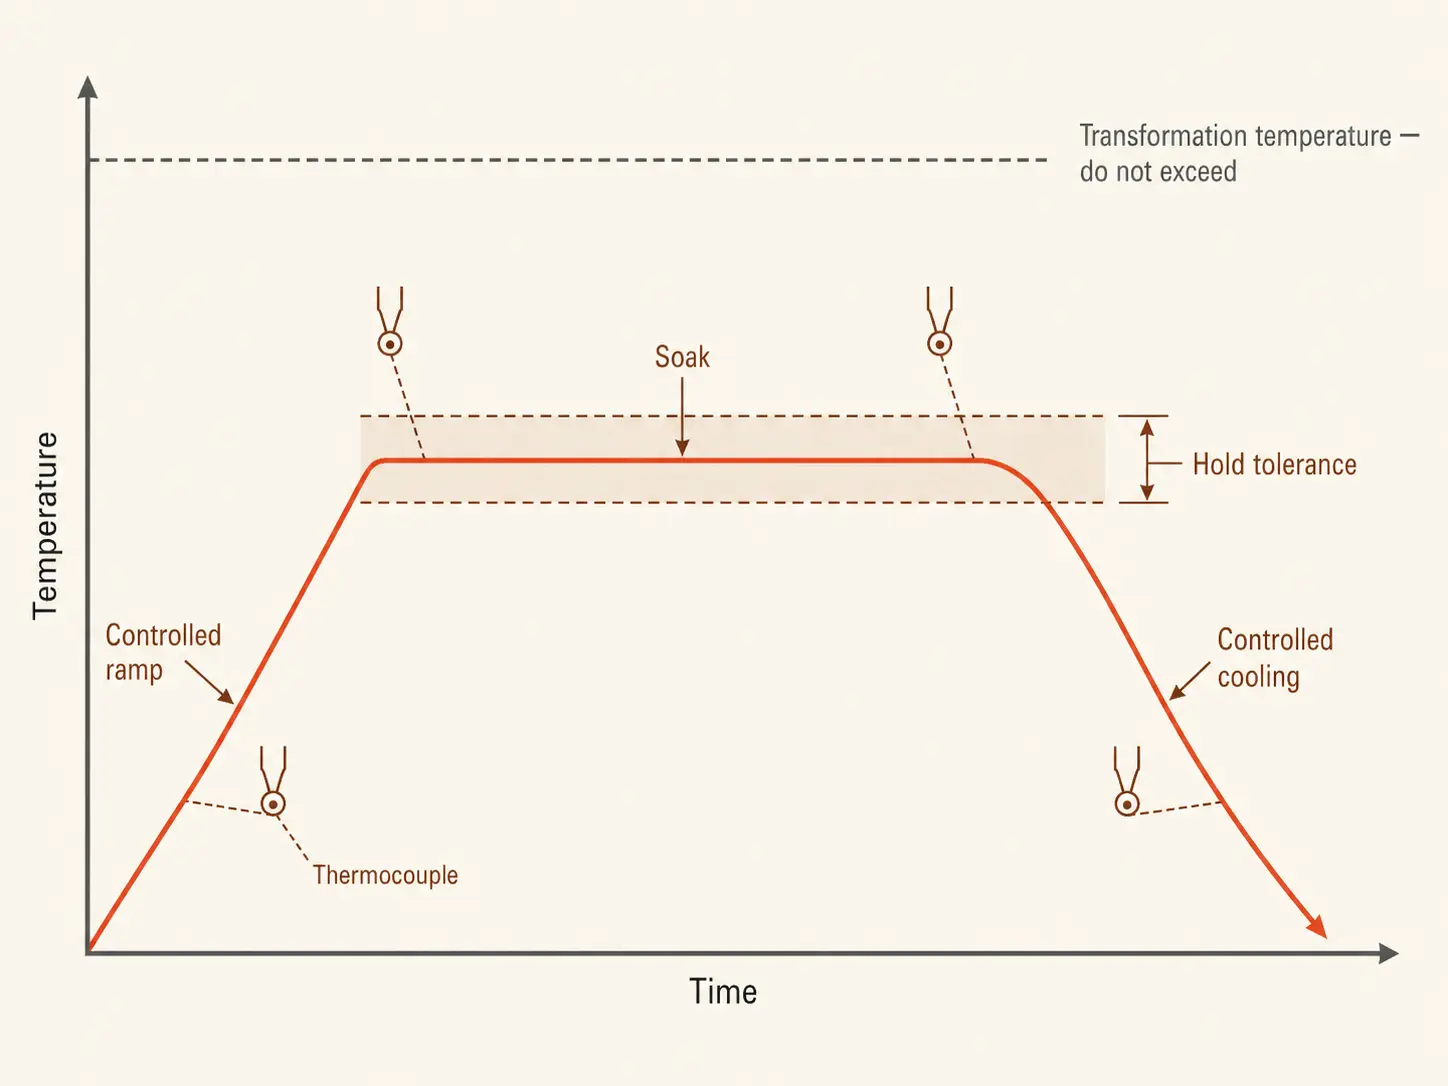
Schweißen, التشغيل الآلي للقطع المعدنية, التشكيل والقطع الحراري يسبب توترًا في المعدن ويثبته هناك. التخفيض التدريجي للشد يقلله: يتم تسخين القطعة إلى نافذة درجة حرارة محددة أسفل نقطة التحول, تم الاحتفاظ بها هناك لفترة توقف محددة ثم تم تبريدها بسرعة مسيطرة. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, In einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — تبقى بقية الجزء خارج العملية بالكامل.
نطاق درجة الحرارة قريب من التلدين بدرجة حرارة عالية, وتتداخل الأجهزة — واحد نظام التلدين بالحث يعمل في نفس النطاق دون الحرج. الفرق يكمن في الهدف: التلدين يحدد الصلابة بعد التبريد السريع; التلطيف يزيل التوترات الناتجة عن اللحام, التشغيل الآلي أو الإصلاح. كلاهما ينتمي إلى نفس عائلة أنظمة المعالجة الحرارية بالحث.
2. التلدين بالحث لتخفيف الإجهاد مقابل. التلدين في الفرن لتخفيف الإجهاد
تقدم كلا الطريقتين نتائج مقبولة عند الاستخدام الصحيح. السؤال هو, ما الجهد الذي ستبذله عند التعامل, الوقت والطاقة التي تحتاجها, للوصول إلى هناك.
| عامل | الحث | الفرن |
|---|---|---|
| المنطقة المُسخنة | منطقة محلية محددة | كامل المكون أو الدفعة بأكملها |
| معاملة المكونات | تأتي المعدات إلى المكون | يذهب المكون إلى الفرن — الرافعات, العربات, أوقات الانتظار |
| سرعة التسخين | سريع — يتم توليد الحرارة في المعدن | بطيء — تسخن الحجرة والحمولة معًا |
| استخدام الطاقة | كيلوغرام مسخن | تسخن الحمولة, الأجهزة والفرن |
| عمل الدفعات | منطقة واحدة لكل | قوي في العديد من الأجزاء الصغيرة في وقت واحد |
| التوثيق | تسجيلات درجة الحرارة لكل لحام | تسجيلات الكامرة لكل تحميل |
يحتفظ الفرن بمكانه, عندما تتطلب المواصفات درجة حرارة متساوية على جميع أجزاء النظام أو عندما يعمل مئات الأجزاء الصغيرة كدفعة. عندما يناسب القطعة الفرن الموجود ويسمح الجدول بقائمة الانتظار, يكون الفرن أبسط في الشراء.
الإندكشن يتولى, إذا قبل الكود منطقة توقف محلية حول اللحام, إذا كان الجزء كبيرًا جدًا أو غير عملي لتحريكه أو إذا كانت توفر الفرن هو عنق الزجاجة. تصنيع الأنابيب, الذي ينتظر يومين لسعة الفرن, يتم دفع رسوم هذا الانتظار لكل ملف.
البديل التقليدي لـ PWHT المحلي هو التسخين باستخدام حصائر التسخين بالمقاومة. Induktion erwärmt schneller und erzeugt Energie in der Rohrwand selbst, statt sie von einer Oberflächenmatte aus zu durchwärmen — der Vergleich التحريض مقابل. تسخين المقاومة يشرح الميكانيكا.
3. حيث يظهر فائدتها: تلطيف اللحام بعد المعالجة الحرارية و أعمال الأنابيب
المعالجة الحرارية بعد اللحام هي أكبر مجال تطبيق فردي لمعدات الحث لتخفيف التوترات. مجالات الاستخدام المتكررة:
— اللحامات الدائرية على الأنابيب وكذلك خطوط الأنابيب في المصافي أو محطات الطاقة
— اللحامات على أوعية الضغط, الفلانشات والفوهات
— مكونات الغلايات
— الهياكل الملحومة وإطارات الآلات الثقيلة
— العمود الكبير, قوالب التروس والقطع المصبوبة قبل المعالجة النهائية أو بعد الإصلاح
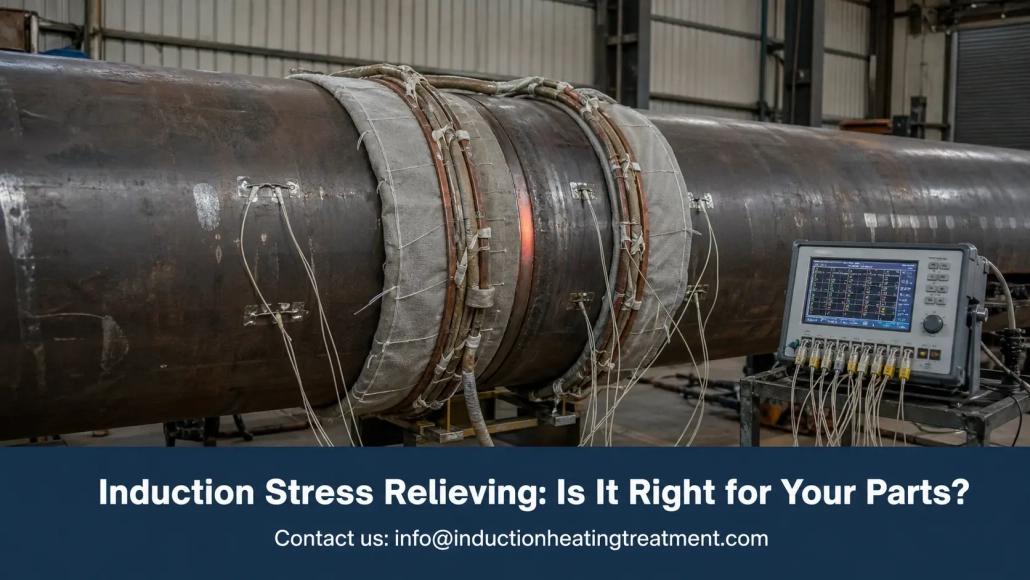
الأنابيب هي الهندسة الأكثر امتنانًا, التي يمكن أن يمتلكها العملية. الكابل يحيط باللحام, العزل يوضع فوقه, أجهزة القياس الحراري موجودة في منطقة التثبيت, وتتكرر الترتيبة بأكملها عند الوصلة التالية. الشركات, التي تعمل على أقطار مماثلة يوميًا, يتم حفظ الوصفة — تخطيط اللفائف, منحدر التسخين, وقت التثبيت, المنبهات — وكل طبقة تمر بنفس الدورة.
في أحواض السفن, محطات الطاقة وفي بناء خطوط الأنابيب يبقى الجزء في مكانه. أجهزة التسخين بالحث المحمولة mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — التوتر موجود دائمًا, لقد التقوا بها متأخرًا فقط. دورة موضعية في المنطقة الحرجة قبل التشطيب تحافظ على الهندسة هناك, wo sie laut Zeichnung hingehört.
4. تصميم النظام
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie eigentlich schützen wollten; التجاوز للأسفل يجعل التوترات تبقى. تحقق من جودة المادة, سمك الجدار, نافذة درجة الحرارة, زمن الاحتفاظ وحدود المنحدر, قبل أن تتحدث مع المورد.
الأداء. حدد الأبعاد وفقًا للكتلة المسخنة, وليس وفقًا لكتلة الجزء — منطقة محلية في خزان يزن 5 أطنان تظل مجرد منطقة. Unterdimensionierte Leistung verlängert die Aufheizrampe und lässt Wärme über die Haltezone hinaus abfließen. Der Leitfaden zur اختيار الأداء behandelt die Berechnung; تجربة مع قطعة حقيقية أفضل من أي تقدير.
التردد. المقاطع السميكة تحتاج إلى تردد أقل لاختراق أعمق للتيار وتسخين متساوي. أنت مخطئ في هياكل اللحام الثقيلة, تتشكل تدرجات حرارية, لا تستطيع الرقابة تعويضها. الميكانيكا لـ التردد ستجدها هنا.
الملف والكابل. ال هندسة الملف يحدد انتظام. يمكن لف الأنابيب بشكل نظيف; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das نظام التبريد mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. التحكم, أجهزة الاستشعار الحرارية والتوثيق
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
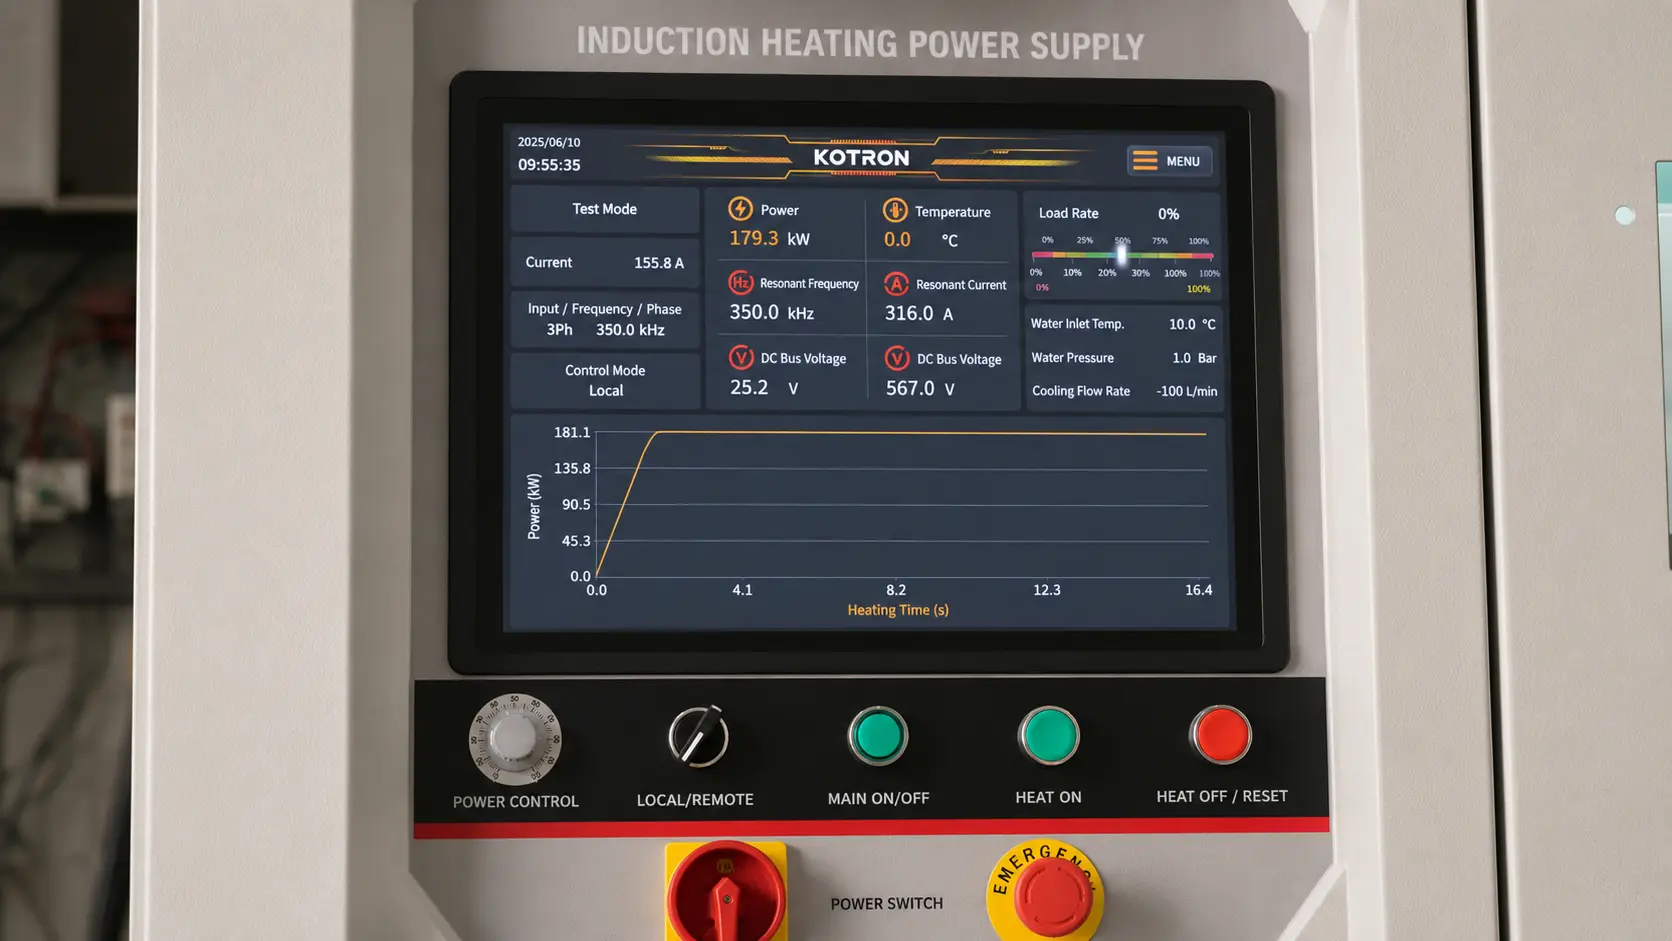
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, مثبت بشكل سيئ أو يقع تحت فجوة في العزل, يقدم للجهاز المنظم قيمة خاطئة — ويحتفظ النظام بهذه القيمة الخاطئة بعد ذلك بانضباط تام. يجب التحقق من مواقع الحساسات أثناء تطوير الإجراء; العناصر ذات الجدران السميكة واللحامات الحرجة تتطلب عدة مجسات حرارية على امتداد منطقة الإمساك, لتأكيد التساوي.
بالنسبة للأعمال الخاضعة للتدقيق أو المرتبطة بالمعايير، تعتبر المنحنى المسجل جزءًا من التسليم بنفس أهمية المعالجة الحرارية نفسها. نظام, يسجل الدورة الكاملة تلقائيًا, يحول ساعات من الرسم اليدوي للرسوم البيانية إلى ملف, يتم إرفاقه بسجل اللحام.
6. قبل أن تطلب عرض سعر
تصميم النظام جيد فقط بقدر جودة البيانات, التي يستند إليها. إذا أحضرت هذه الأرقام, فإن العرض سيكون ذو معنى; إذا أحضرتها بدونها, سيظل للجميع لعبة تخمين.
| المعامل | لماذا هو مهم |
|---|---|
| جودة المادة وسمك الجدار | يحدد نافذة درجة الحرارة, التردد والطاقة |
| درجة الحرارة المستهدفة ووقت الثبات | ينتج عن WPS, قواعد العمل أو مواصفات العميل |
| عرض منطقة التثبيت | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. النظام القابل للتشغيل يتضمن كابلات أو لفائف, محول إخراج, خطوط مبردة بالماء, وحدة تبريد, أجهزة حرارية وكاتب, حصائر عازلة وكذلك تجهيزات. مزود طاقة قوي, الكابلات المصنعة بشكل سيئ وعنصر حراري واحد سيء الوضع يغذي, ينتج لحامات خارج المواصفات مع وثائق تبدو نظيفة — أسوأ نوع من الأعطال, الذي يوجد.
Passen Sie die Automatisierung an die Arbeit an. الاتصالات المتشابهة المتكررة تستفيد من الوصفات التلقائية والإعدادات المقفلة; طلبات الإصلاح مرة واحدة تستفيد من التنقل وسرعة الإعداد. وتحقق من القائمة المملة قبل الطلب: قطع الغيار, إمكانيات إصلاح الكابلات والملفات, صيانة التبريد, التدريب, الدعم عن بعد. نظام منخفض التكلفة, الذي لا يمكنه الالتزام بالإجراء, هو الأغلى في الورشة.
أهم استنتاج
إزالة التوتر بالمحث يستحق مكانه هناك, حيث تكون التوترات محدودة محليًا والقطعة صعبة التحريك — مناطق اللحام, وصلات الأنابيب, هياكل اللحام الثقيلة — في هذه الحالة يتم تسخين الكيلوغرامات بدلاً من الأطنان ويتم توثيق كل درجة من دورة التسخين. ضع النظام انطلاقًا من تعليمات الإجراء: أولاً نافذة درجة الحرارة, نطاق التثبيت وترتيب الثرموقطعه, بعد ذلك القدرة, التردد والملف. يظل الفرن متساوي الحرارة تمامًا على كامل القطعة ويكون مفيدًا في أعمال الدُفعات; في جميع الحالات الأخرى، يكون الطريق الأقصر, إيصال الحرارة إلى العنصر البنائي.
الأسئلة المتكررة
ص: هل يمكن استخدام الحث للمعالجة الحرارية بعد اللحام وفق المعيار?
أ: نعم, إذا سمح المعيار أو تعليمات اللحام بتسخين موضعي لمنطقة اللحام — وفي اللحامات الدائرية على الأنابيب يكون هذا هو الحال عادةً. يجب أن يلتزم النظام بالنافذة المحددة مع تغذية ارتجاعية من الحراري الكهربي, الرفع الحراري- ومراعاة حدود التسخين والتبريد وتسجيل الدورة الكاملة لتوثيق اللحام.
ص: ما هي درجة الحرارة المستخدمة في التلدين لإزالة التوترات?
أ: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
ص: Ist Induktion oder ein Ofen Besser für das Spannungsarmglühen?
أ: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, حيث أن أوقات الانتظار عند الفرن تكلف أكثر من العلاج. المواصفة هي التي تحدد — أكدوا, أن المعالجة الحرارية المحلية مسموحة, قبل أن تقارنوا الأسعار.
اعرضوا طريقة التخفيف من الشد على مهندس
أحضروا WPS, وأبعاد الأنابيب ومتطلبات التوثيق. Wir sagen Ihnen, ما إذا كانت الحث مناسبة للطريقة — وقوموا بتحديد القدرة, وكابلات التحكم والتحكمات, إذا كان الأمر كذلك.