Induktionsheizung vs. Widerstandsheizung: Welche elektrische Heizmethode passt zu Ihrem Prozess?
Induktionsheizung vs. Widerstandsheizung ist ein Vergleich, der auftaucht, wann immer Hersteller eine elektrische Heizmethode für die Produktion wählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Aber sie erzeugen und liefern diese Wärme auf grundlegend andere Weise – und diese Unterschiede wirken sich auf die Zykluszeit aus, Teilequalität, Energieverbrauch, und wie leicht sich der Prozess in Ihre Produktionslinie integrieren lässt.
Dieser Leitfaden vergleicht beide Methoden aus ingenieurtechnischer und kaufmännischer Sicht: wie sie funktionieren, wo jede Methode ihre Stärke hat, und wie man entscheidet, welche für den eigenen Prozess geeignet ist.
1. Wie jede Technologie funktioniert
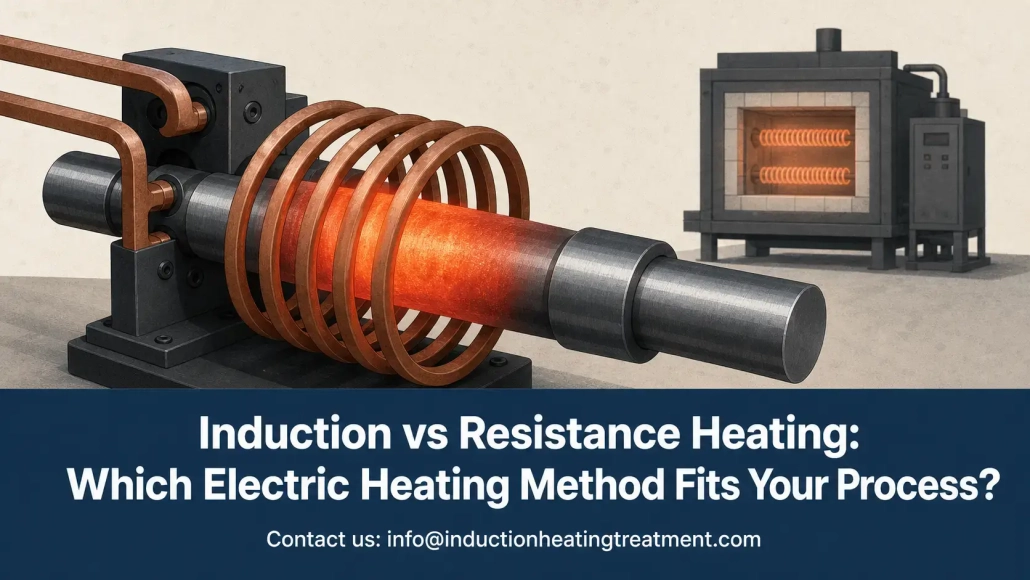
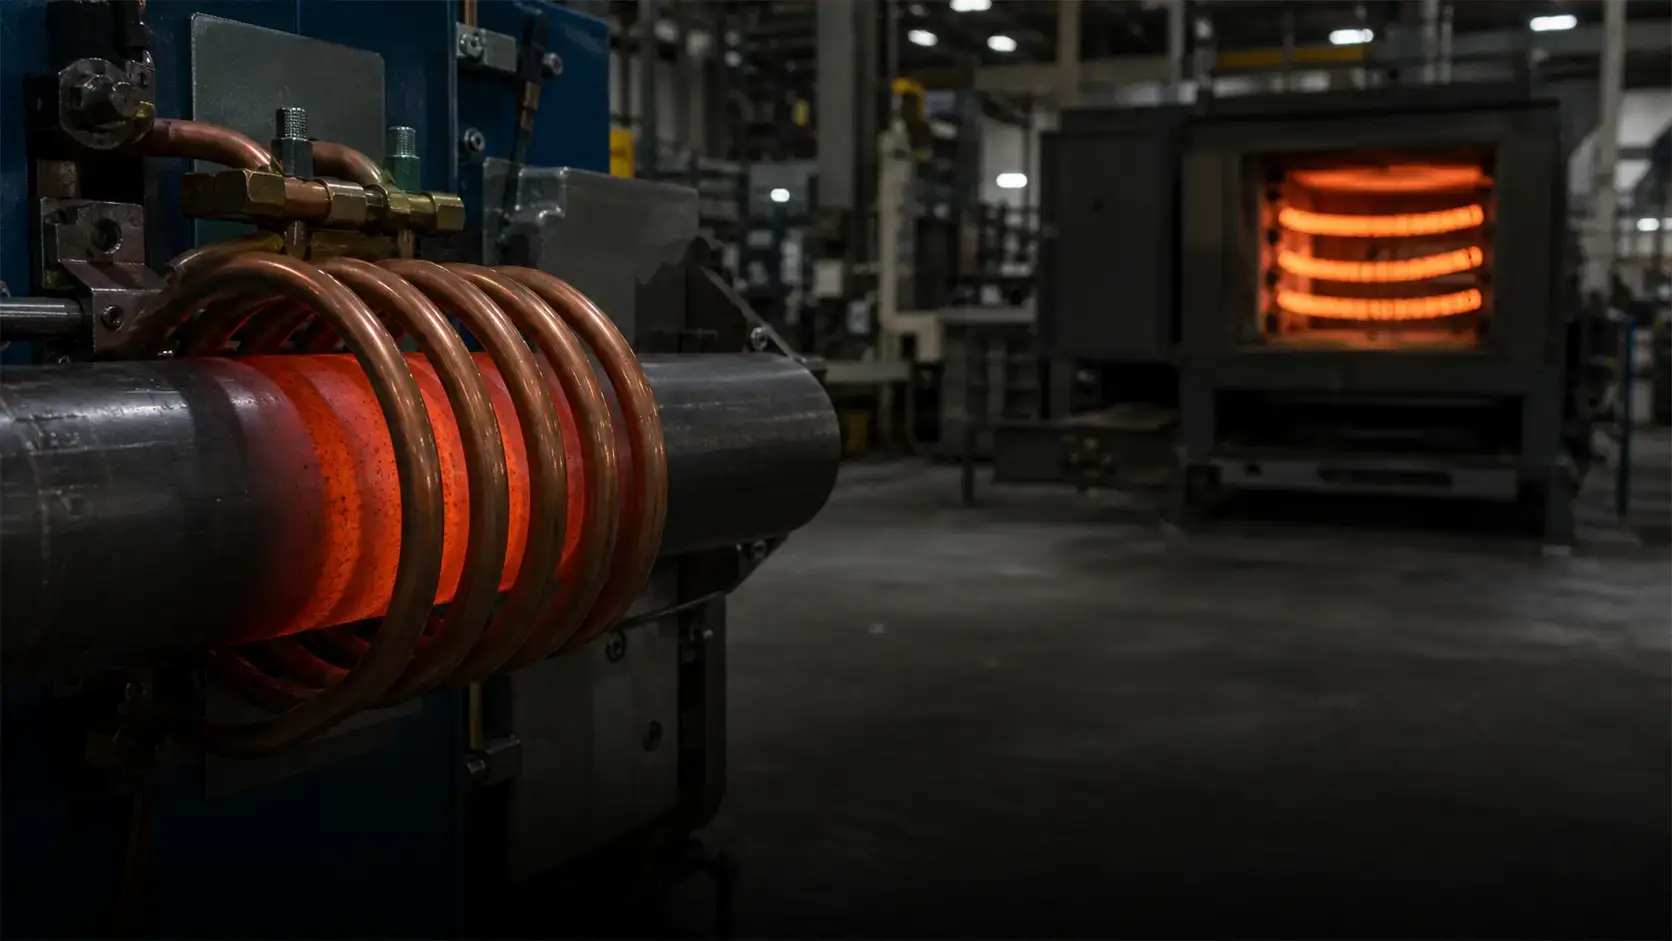
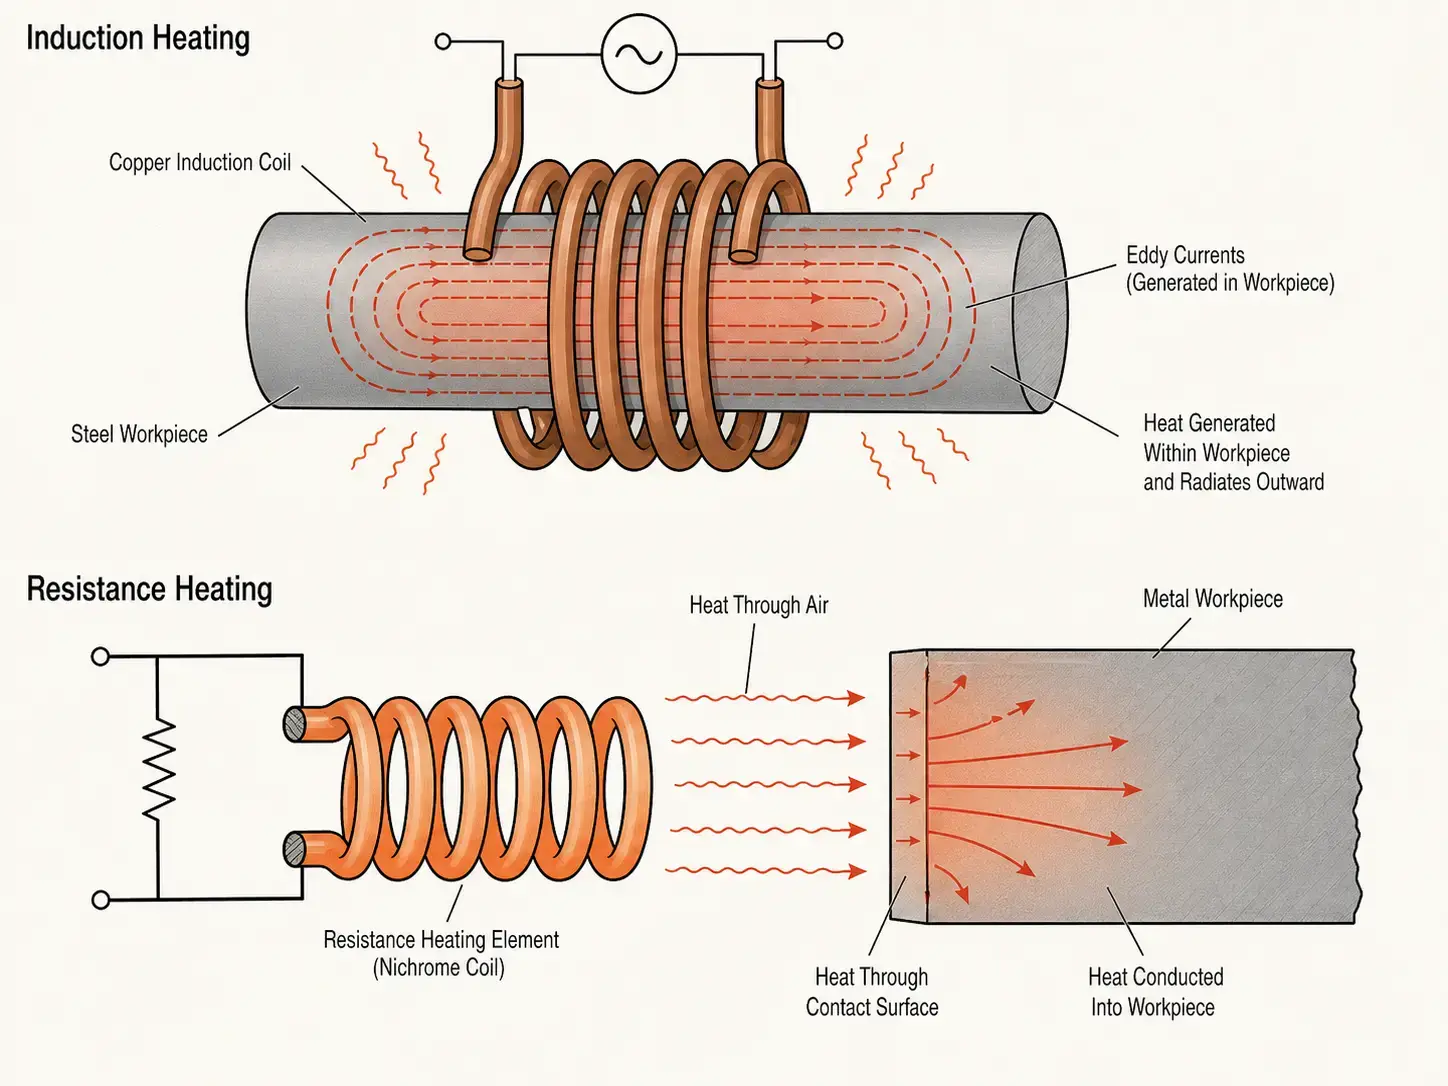
Induktionserwärmung nutzt ein wechselndes elektromagnetisches Feld, um Wärme direkt im elektrisch leitfähigen Werkstück zu erzeugen. Ein Induktionsstromversorgungsgerät leitet Wechselstrom durch eine Kupferspule, wodurch ein Magnetfeld erzeugt wird. Wenn ein Metallteil in dieses Feld eintritt, werden Wirbelströme im Teil selbst induziert — und diese Ströme erzeugen Wärme von innen nach außen. Das Teil ist seine eigene Wärmequelle. Kein Kontakt. Keine Aufwärmverzögerung. Kein Zwischenmedium.
Widerstandsheizung lässt Strom durch ein Widerstandselement fließen — ein gewickelter Draht, eine Stange, eine Patrone, oder ein flaches Band — und dieses Element wird heiß. Die Wärme wird dann durch Wärmeleitung auf das Werkstück übertragen, Konvektion, oder Strahlung. In einem Ofen oder Ofen, Das Element erwärmt die Kammerluft und die Wände, die dann das Teil erhitzen. Bei der direkten Kontaktwiderstandserwärmung, das heiße Element berührt das Teil.
Der praktische Unterschied besteht darin, wo Wärme entsteht. Durch Induktion wird es im Inneren des Metalls erzeugt. Widerstand erzeugt es in einem separaten Element und verschiebt es zum Teil. Alles andere – Geschwindigkeit, Präzision, Effizienz, Teilverzerrung – ergibt sich aus dieser einen Unterscheidung.
2. Kernunterschiede auf einen Blick
| Faktor | Induktionsheizung | Widerstandsheizung |
|---|---|---|
| Wärmeentwicklung | Innen des Werkstücks — elektromagnetische Induktion | In einem Widerstandselement — Joule-Erhitzung, dann übertragen |
| Erhitzungsgeschwindigkeit | Sekunden bis zur Zieltemperatur erreicht | Minuten — Element und Kammer müssen zuerst erhitzt werden |
| Lokalisierung | Präzise — nur die Zone innerhalb der Spule erhitzen | Breit – erhitzt typischerweise eine Kammer, Platte, oder Kontaktfläche |
| Materialkompatibilität | Nur elektrisch leitfähige Materialien | Leitfähige und nichtleitende Metalle, Kunststoffe, Keramik |
| Aufwärmzeit | Keine – sofort aktiv, Sofort aus | Minuten bis zum Erreichen des Kammer- oder Elementsollwerts |
| Automatisierungsbereitschaft | Ausgezeichnet – kurze Zyklen, einfache SPS-/Roboterintegration | Moderat – besser geeignet für Batch- oder halbautomatische Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Aufheizgeschwindigkeit ist eines der stärksten Argumente für die Induktion. Weil im Inneren des Teils Wärme entsteht, Es gibt kein Warten auf ein Element, Ofenkammer, oder die Platte auf Temperatur bringen. Ein Stahlschaft, ein Zahnrad, oder Barren kann in Sekunden von Kälte- auf Schmiede- oder Härtetemperatur gehen.
Widerstandserwärmung beinhaltet immer eine Wärmeübergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Chargenöfen, die gesamte Kammermasse — feuerfest, Vorrichtungen, Atmosphäre — muss sich aufheizen, bevor die Arbeitslast die Temperatur erreicht. Dieser Overhead ist für langzyklische Batch-Verarbeitung akzeptabel. Er wird zu einem Engpass in Hochdurchsatzlinien.
Auf der Energieseite, Induktion liefert einen höheren Prozentsatz der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemeffizienz, wenn die Spule gut gestaltet ist und die Frequenz an das Teil angepasst ist. Widerstandsofen verliert Energie an die Kammerwände, Abgas, Vorrichtungen, und wiederholtes Thermozyclen. Allein die Effizienz entscheidet nicht immer über die Wahl — Ihre Kosten pro kWh vs.. Zykluszeit vs.. Ausschussquote bestimmen zusammen den ROI. Für einen genaueren Blick auf die Zahlen, sehen Sie unser Induktionsheizungsleistungsberechnung Leitfaden.
4. Temperaturkontrolle und Prozesswiederholbarkeit
Induktionssysteme bieten präzise, nahezu sofortige Leistungsregelung. In Kombination mit geschlossenem Pyrometer-Feedback und rezeptbasierter Automatisierung, erhält jedes Teil nahezu identische Heizbedingungen – entscheidend für die Härtung, Löten, und jedes Verfahren mit einem engen Temperaturfenster.
Widerstandserwärmung kann auch die Temperatur genau halten, besonders in Öfen mit hoher thermischer Masse. Aber die Reaktion ist langsamer – man kann die Temperatur einer heißen Kammer oder einer großen Platte nicht in Sekunden ändern. Wenn Ihr Prozess eine schnelle Hochlaufphase verlangt, stufenweise Änderungen, oder Teile-spezifische Profilierung, reagiert Induktion schneller.
Die Wiederholbarkeit in der Produktion hängt von mehr ab als vom Technologie-Label. Bei Induktion, hängt sie von konsistenter Teilepositionierung, Zustand der Spule, und Leistungseinstellungen ab. Bei Widerstand, hängt sie von der Gesundheit des Elements, Kontaktqualität, Lastverteilung, und Gleichmäßigkeit des Luftstroms ab. In beiden Fällen, ist ein kontrolliertes Prozessfenster wichtiger als der Name des Geräts.
5. Material- und Teilegeometrie
Die erste Screening-Frage ist die einfachste: ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Edelstahl, Kupfer, Messing, Aluminium funktioniert ebenfalls. Widerstandsheizung kann alles erhitzen, was man in einen Ofen stellen oder gegen eine heiße Oberfläche pressen kann: Metalle, Kunststoffe, Keramik, Verbundwerkstoffe, Klebstoffe.
Für Eisenmetalle wie Kohlenstoff- und Legierungsstähle, Induktion koppelt effizient mit dem Magnetfeld — besonders unterhalb der Curie-Temperatur — und ist daher die bevorzugte Methode zum Härten und Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium können ebenfalls durch Induktion erhitzt werden, aber sie erfordern typischerweise höhere Energiedichte und andere Frequenzauswahl aufgrund ihres geringeren Widerstands.
Auch die Geometrie des Teils ist wichtig. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng verfolgen kann — Wellen, Zahnräder, Lagern, Rohre, Verbindungselemente, und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen benötigen möglicherweise eine kundenspezifische Spulenentwicklung, Flusskonzentratoren, Drehung, oder Abtastung. Widerstandsheizung ist nachsichtiger bei ungewöhnlichen Geometrien, wenn Teile einfach in einen Ofen gestellt werden, aber Widerstandserwärmung durch direkten Kontakt hat Probleme mit schlechten oder variablen Kontaktflächen.
6. Ausstattung, Wartung, und Integration
Ein Induktionssystem ist stärker konstruiert als ein einfacher Widerstandsheizer. Es umfasst ein Netzteil, Induktionsspule, Wasserkühlsystem, ein Steuerinterface, Sicherheitsunterbrechungen, und oft die Handhabung von Teilen. Diese Komplexität ist kein Nachteil, wenn der Gewinn Geschwindigkeit, Wiederholbarkeit, und einfache Integration in automatisierte Zellen ist.
Die Auslegung des Netzteils sollte auf der Teilemasse, Material, Zieltemperatur, Zykluszeit, und der Produktionsrate basieren – nicht auf Schätzungen. Überdimensionierung verschwendet Kapital. Unterdimensionierung verursacht langsame Zyklen und instabile Prozesse. Unser Leitfaden zur Leistungswahl führt durch die Berechnung.
Kühlung ist genauso wichtig. Induktionsspulen und Leistungselektronik erzeugen Wärme, die zuverlässig abgeführt werden muss. Schlechtes Wasserqualität, eingeschränkter Durchfluss, oder unzureichend dimensionierte Kühlung verkürzt die Lebensdauer der Geräte und verursacht ungeplante Ausfallzeiten.
Widerstandsheizgeräte sind mechanisch einfacher, erfordern aber dennoch Wartung: Elemente verschleißen, Thermoelemente driftet, Isolierung bricht zusammen, Kontaktflächen oxidieren, und die Gleichmäßigkeit der Ofentemperatur sich im Laufe der Zeit ändert. Bei Direktkontakt-Anwendungen, beeinflussen Oberflächenreinheit und Druckkonsistenz direkt die Wärmeübertragung und die Bauteilqualität.
7. Gängige industrielle Anwendungen
Beide Technologien haben bewährte industrielle Anwendungsfälle. Der entscheidende Faktor ist das Prozessziel.
Induktionshärten wird häufig verwendet für:
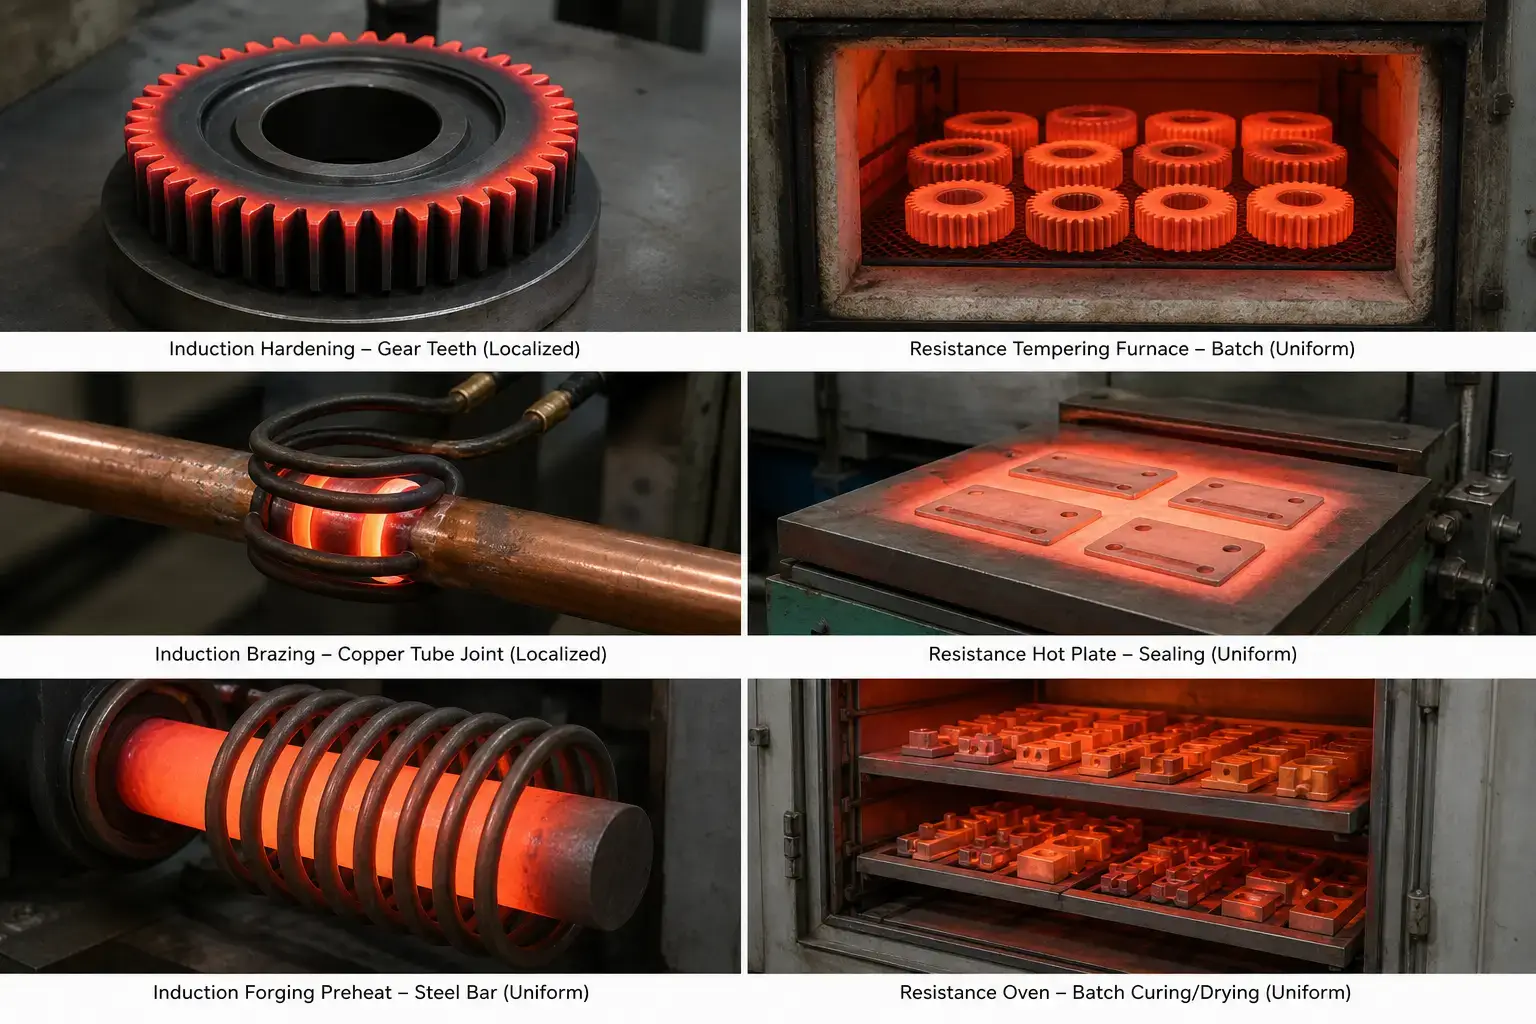
— Induktionshärten — Wellen, Zahnräder, Pins, Lager, und Lageroberflächen, bei denen nur die äußere Oberfläche gehärtet werden muss, während der Kern zäh bleibt
— Hartlöten und Weichlöten — Hartmetall-Werkzeugbaugruppen, Kupferarmaturen, HLK-Komponenten, wo lokales Erwärmen von Gelenken Schäden an angrenzenden Materialien verhindert
— Schrumpfen und thermische Montage — Zahnräder auf Wellen, Lagerinnenringe in Gehäuse
— Vorwärmen von Schmiedeblöcken, Glühen, und Vorwärmen vor dem Schweißen — schnell, auf Abruf, minimale Zunderbildung
Widerstandserwärmung wird häufig verwendet für:
— Chargenhärten und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Einweichen bei moderaten Temperaturen erfordern
— Trocknen, Aushärten, und Backen — Beschichtungen, Klebstoffe, Aushärten von Verbundmaterialien in Öfen mit kontrollierter Atmosphäre
— Heißplatten- und Plattenheizung — Kunststoffdichtung, Formung, Laboratoriumsheizung, Prozesse mit niedrigem Volumen
— Anwendungen für Kartuschen- und Streifenheizer — Lokale Kontaktbeheizung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Für weitere Informationen zu speziellen Prozessen, siehe unsere Leitfäden zu häufige Induktionshärtungsfehler und Beste Praktiken beim Induktionslöten.
8. Schnelle Selbsteinschätzung: Eignet sich Ihr Prozess für Induktion?
Kreuzen Sie jede Aussage an, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie ankreuzen, desto stärker ist das Argument für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (Stahl, Edelstahl, Kupfer, Messing, Aluminium).
☐ Ich muss nur eine bestimmte Zone erhitzen — nicht das gesamte Bauteil.
☐ Die Zykluszeit unter 60 Sekunden wirkt sich direkt auf meinen Durchsatz aus.
☐ Temperaturgenauigkeit ist entscheidend für die Bauteilqualität, Härte, oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, dass eine Spule sie umschließen oder eng folgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit SPS- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißer Abgasstrom, oder große beheizte Kammern sind in meiner Anlage unerwünscht.
☐ Ausschuss reduzieren, Verzerrungen, und die Teile-zu-Teile-Variation hat einen messbaren ROI für meinen Betrieb.
Punktzahl 6–8: Induktion ist gut geeignet. Die Technologie wurde speziell für diese Bedingungen entwickelt.
Punktzahl 3–5: Sie befinden sich in der Grauzone. Führen Sie einen Probelauf mit Ihren tatsächlichen Teilen durch — das Prozessergebnis, nicht das Datenblatt, sollte entscheiden.
Punktzahl 0–2: Widerstandsheizung passt wahrscheinlich besser zu Ihrem Prozess. Überprüfen Sie die Abschnitte erneut 5 durch 7 Oben finden Sie Hinweise zur Charge, nicht leitend, oder lange Einweichanwendungen.
Schlüssel zum Mitnehmen
Induktionsheizung vs. Widerstandsheizung Es geht nicht darum, welche Technologie allgemein überlegen ist. Es kommt darauf an, welches zu Ihrem Material passt, Geometrie, Zykluszeit, und Produktionsumgebung. Bei der Geschwindigkeit dominiert die Induktion, Lokalisierung, und Wiederholbarkeit sind wichtig – Härten, Löten, Vorwärmen zum Schmieden, Schrumpfpassung. Die Widerstandsheizung hat sich bei der Chargenverarbeitung bewährt, nichtleitende Materialien, langen Einweichzyklen, und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Teil, nicht die Technologie, und die Antwort wird normalerweise klar.
Q: Was ist der Hauptunterschied zwischen Induktionsheizung und Widerstandsheizung?
A: Induktion erzeugt Wärme direkt im leitfähigen Werkstück mithilfe eines elektromagnetischen Feldes — das Teil ist seine eigene Wärmequelle. Widerstandsheizung erzeugt Wärme in einem separaten Element (gewickelter Draht, Patrone, Band) und überträgt sie durch Leitung auf das Teil, Konvektion, oder Strahlung.
Q: Ist Induktionsheizung immer energieeffizienter als Widerstandsheizung?
A: Nicht immer. Induktion ist oft effizienter für schnelles, lokale Erwärmung von Metallen, da weniger Energie verschwendet wird, um Luft zu erwärmen, Vorrichtungen, oder Ofenmasse. Aber die tatsächliche Effizienz hängt vom Spulendesign,, Frequenzanpassung, Kopplungsabstand, und der Auswahl der Stromversorgung ab. Ein schlecht konzipiertes Induktionssystem kann einen gut eingestellten Widerstandsofen unterperformen.
Q: Kann Induktionswärme einen Widerstandsofen vollständig ersetzen?
A: Teilweise. Induktion kann die Erwärmung durch Widerstandsöfen ersetzen, wenn der Prozess schnelles, lokales Erwärmen leitfähiger Teile benötigt — Härtung, Löten, Vorwärmen zum Schmieden. Ein Widerstandsofen ist immer noch besser für Chargenantempern, langen Einweichzyklen, atmosphärenkontrollierte Verarbeitung, oder das Erhitzen nichtleitender Materialien wie Kunststoffe und Keramik.
Q: Was muss ich vorbereiten, bevor ich mich an einen Anbieter von Induktionsheizgeräten wende??
A: Haben Sie Ihre Materialqualität, Teilzeichnungen, Zieltemperatur, Heizzone, Zykluszeitziel, und jährliches Produktionsvolumen bereit. Wenn möglich, Schickt Probenteile für einen Prozesstest – nichts ersetzt einen echten Testlauf an Ihrem eigentlichen Werkstück.
Versucht, sich zwischen Induktions- und Widerstandserwärmung zu entscheiden?
Senden Sie uns Ihre Werkstücksdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt – und empfehlen ein System, das auf Ihre Bauteile abgestimmt ist, kein Einheitszitat.