Indukcyjne odpuszczanie naprężeń: Czy to odpowiednie dla Twoich części – i który system pasuje?
Indukcyjne odpuszczanie naprężeń dostarczają kontrolowane ciepło dokładnie tam, gdzie występują naprężenia własne — do strefy spawu, do obrabianego odcinka, do połączenia rur — bez przenoszenia elementu do pieca. W przypadku rur ciśnieniowych, ciężkich wałów i konstrukcji spawanych zmienia to ekonomikę całego zlecenia.
Naprężenie własne jest cierpliwe. Czeka podczas obróbki końcowej, podczas próby ciśnieniowej, podczas pierwszych miesięcy eksploatacji — a potem odkształca element lub powoduje pęknięcie spawu. Spannungsarmglühen dient dazu, diese Spannung nach Ihrem Zeitplan abzubauen.
Dieser Leitfaden erklärt, was der Prozess bewirkt, wann er einem Ofen überlegen ist und wie Sie ein System spezifizieren, das die Temperatur hält und dies schriftlich nachweist.
1. was induktives Spannungsarmglühen bewirkt
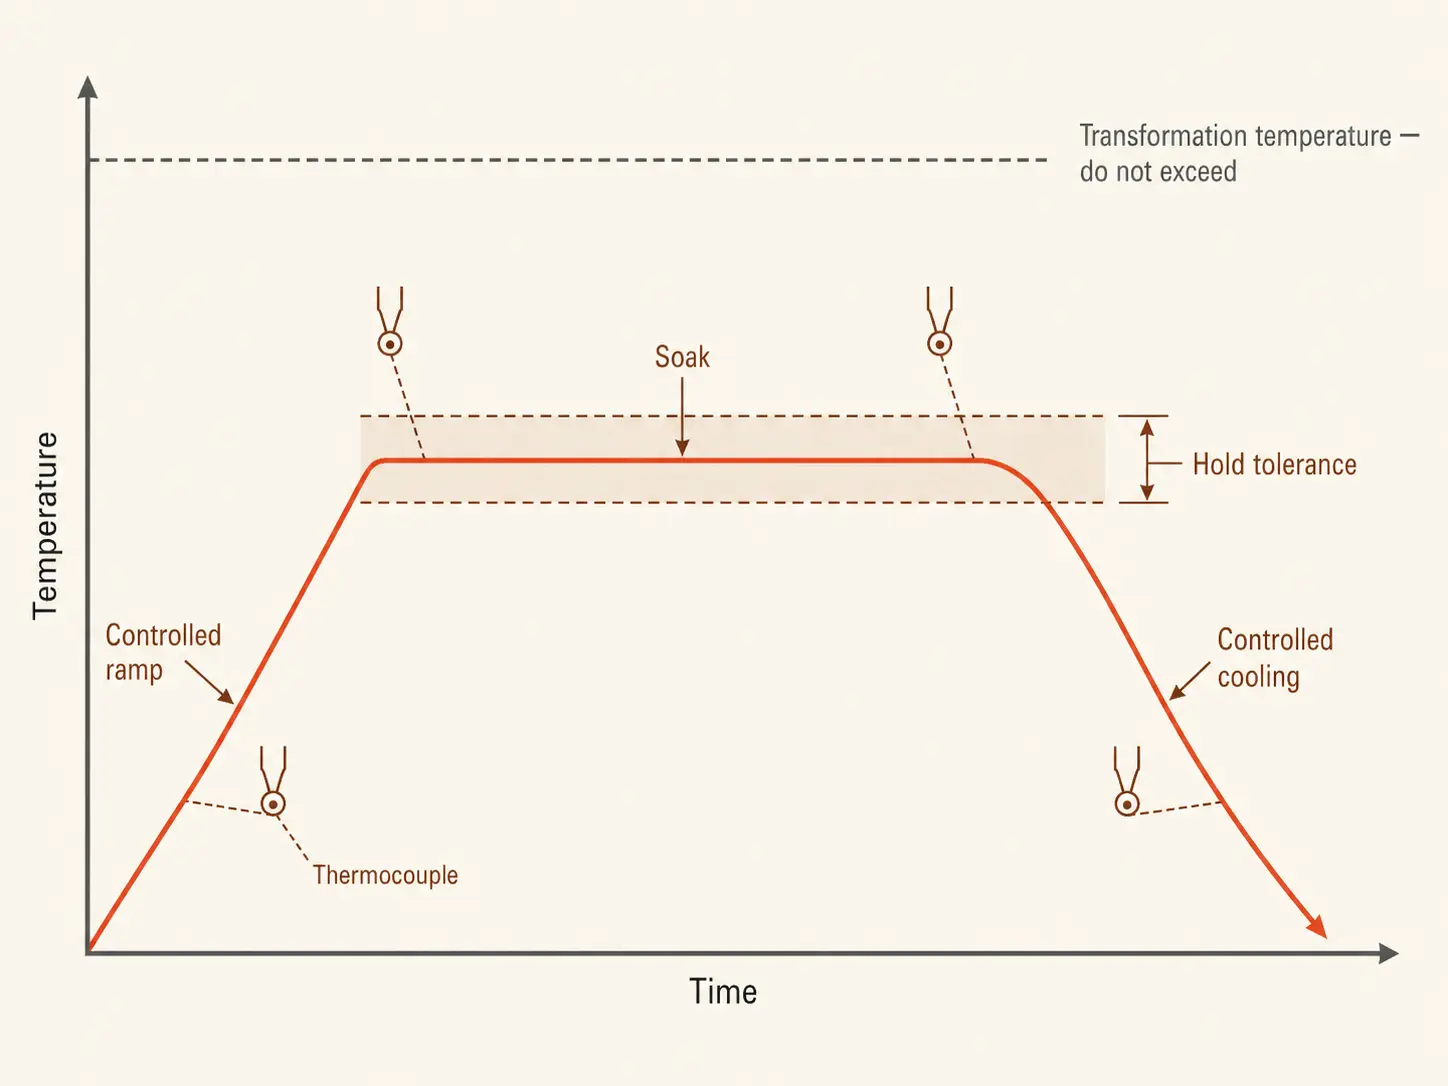
Schweißen, Zerspanen, Umformen und thermisches Schneiden bringen Spannungen in Metall ein und halten sie dort fest. Spannungsarmglühen baut sie ab: Das Bauteil wird auf ein definiertes Temperaturfenster unterhalb des Umwandlungspunkts erwärmt, dort für eine festgelegte Haltezeit gehalten und anschließend mit kontrollierter Geschwindigkeit abgekühlt. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
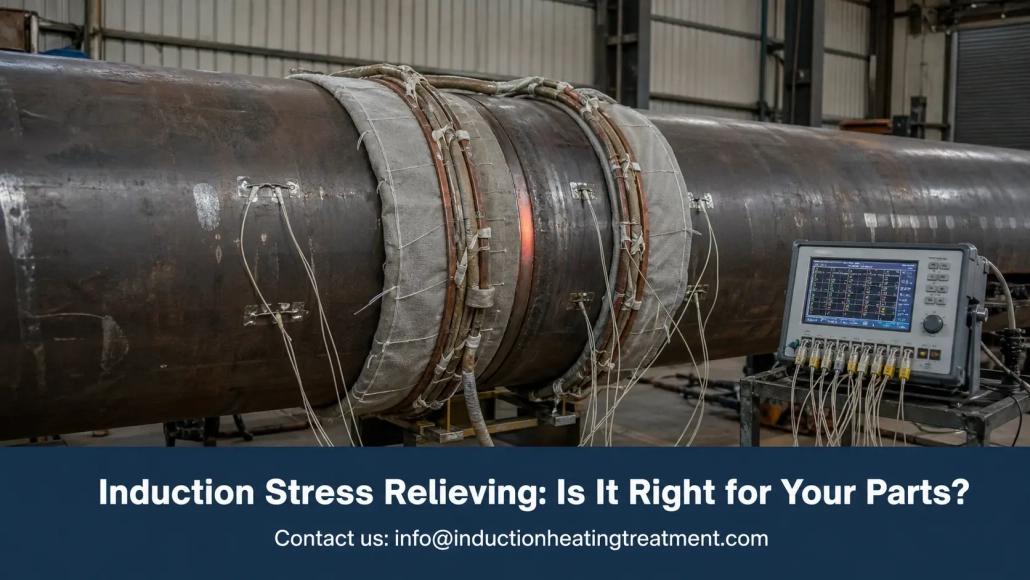
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — reszta elementu pozostaje całkowicie poza procesem.
zakres temperatur jest bliski podwyższonemu odpuszczaniu, a sprzęt się pokrywa — jeden system indukcyjnego odpuszczania działa w tym samym podkrytycznym zakresie. różnica polega na celu: odpuszczanie ustawia twardość po hartowaniu; wyżarzanie odprężające usuwa naprężenia powstałe podczas spawania, obróbki skrawaniem lub naprawy. oba należą do tej samej rodziny indukcyjnych systemów obróbki cieplnej.
2. Induktives Spannungsarmglühen vs. Ofen-Spannungsarmglühen
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, Um dorthin zu gelangen.
| Faktor | Induktion | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | Das gesamte Bauteil oder die gesamte Charge |
| Bauteilhandling | Die Ausrüstung kommt zum Bauteil | Das Bauteil geht zum Ofen — Kräne, Wagen, Wartezeiten |
| Aufheizgeschwindigkeit | Schnell — Wärme wird im Metall erzeugt | Langsam — Kammer und Beladung erwärmen sich gemeinsam |
| Energieeinsatz | Erwärmt Kilogramm | Podgrzewa ładunek, urządzenia i piec |
| Praca wsadowa | Każda strefa osobno | Silny przy wielu małych częściach jednocześnie |
| Dokumentacja | Rejestracja temperatury dla każdego spawu | Rejestracja w komorze dla każdego ładunku |
Piec zachowuje swoje miejsce, jeśli specyfikacja wymaga jednolitej temperatury na całym elemencie lub gdy setki małych części są przetwarzane jako wsad. Jeśli element mieści się w istniejącym piecu, a harmonogram pozwala na kolejkę, piec jest łatwiejszym zakupem.
Indukcja przejmuje, gdy kod dopuszcza lokalną strefę przetrzymywania wokół spoiny, gdy element jest zbyt duży lub niewygodny do przenoszenia lub gdy dostępność pieca jest wąskim gardłem. Produkcja rur, która czeka dwa dni na pojemność pieca, płaci za ten czas oczekiwania przy każdym szpuli.
Tradycyjną alternatywą dla lokalnego PWHT jest podgrzewanie za pomocą mat grzewczych na prąd. Indukcja nagrzewa szybciej i wytwarza energię bezpośrednio w ściance rury, zamiast nagrzewać ją od maty powierzchniowej — porównanie indukcja vs. ogrzewanie oporowe wyjaśnia mechanikę.
3. Wo sie ihren Nutzen zeigt: PWHT und Rohrarbeiten
Obróbka cieplna po spawaniu jest największym pojedynczym obszarem zastosowania urządzeń indukcyjnych do odpuszczania. powtarzające się obszary zastosowań:
— spoiny obwodowe na rurach oraz rurociągach w rafineriach lub elektrowniach
— spoiny na zbiornikach ciśnieniowych, kołnierze i króćce
— elementy kotłów
— spawane konstrukcje i ramy maszyn ciężkich
— duże wały, Surowe koła zębate i odlewy przed obróbką końcową lub po naprawie
Rury mają najbardziej wdzięczną geometrię, jaką może mieć proces. Kabel otacza spoinę, Izolacja jest umieszczana na wierzchu, Termoelementy znajdują się w strefie mocowania, i cała aranżacja powtarza się przy następnym połączeniu. Zakłady, które dzień po dniu obrabiają podobne średnice, zapisują przepis — Układ cewek, Rampę nagrzewania, Czas utrzymania, Alarmy — i każda warstwa wykonuje ten sam cykl.
W stoczniach, W elektrowniach i przy budowie rurociągów element pozostaje na swoim miejscu. Przenośne urządzenia do nagrzewania indukcyjnego z kablowymi induktorami doprowadzają proces do spoiny, na platformie lub w wykopie, gdziekolwiek znajduje się połączenie.
Obrobione komponenty są mniej rzucającym się w oczy przypadkiem użycia. Obróbka wstępna i spawanie naprawcze pozostawiają naprężenia, które później ujawniają się w postaci odkształceń na stole podczas wykończenia — Naprężenie zawsze istniało, Spotkali się z nim dopiero późno. Ein lokalisierter Zyklus im kritischen Bereich vor der Fertigbearbeitung hält die Geometrie dort, wo sie laut Zeichnung hingehört.
4. Auslegung des Systems
Die Fragen zur Auslegung entsprechen jedem Kauf einer Induktionswärmebehandlung, und jede davon hat auf dieser Website einen eigenen Leitfaden. Die spannungsarmglühspezifische Version, kurz gefasst:
Werkstoff und Temperatur. Das Temperaturfenster und die Haltezeit ergeben sich aus der Schweißanweisung, der Norm oder den Kundenvorgaben — niemals aus der Ausrüstung. Przekroczenie temperatury przemiany zmienia metalurgię, którą właściwie chcieliście chronić; niedoszacowanie powoduje utrzymanie naprężeń. Sprawdź jakość materiału, Grubość ścianki, Okno temperaturowe, Czas przetrzymywania i granice rampy, zanim porozmawiasz z dostawcą.
Wydajność. Wymiaruj według nagrzanej masy, nie według masy elementu — lokalna strefa przy zbiorniku 5-tonowym pozostaje tylko strefą. Niedostateczna moc wydłuża rampę nagrzewania i powoduje odpływ ciepła poza strefę utrzymania. Przewodnik po wyborze mocy omawia obliczenia; próba z rzeczywistym elementem przewyższa każdą szacunkową wartość.
Częstotliwość. Grube przekroje wymagają niższej częstotliwości dla głębszej penetracji prądu i równomiernego nagrzewania. Jeśli popełnisz błąd przy ciężkich konstrukcjach spawanych, powstają gradienty temperatury, które regulacja nie jest w stanie zrównoważyć. Mechanika Częstotliwość finden Sie hier.
Spule und Kabel. Die Geometrią cewki bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Kühlung. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das Kühlsystem mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. Steuerungen, Thermoelemente und Dokumentation
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, im geschlossenen Regelkreis
— Rezeptspeicher für wiederkehrende Aufträge
— Automatische Protokollierung von Zeit, Temperatur und Leistung über den gesamten Zyklus
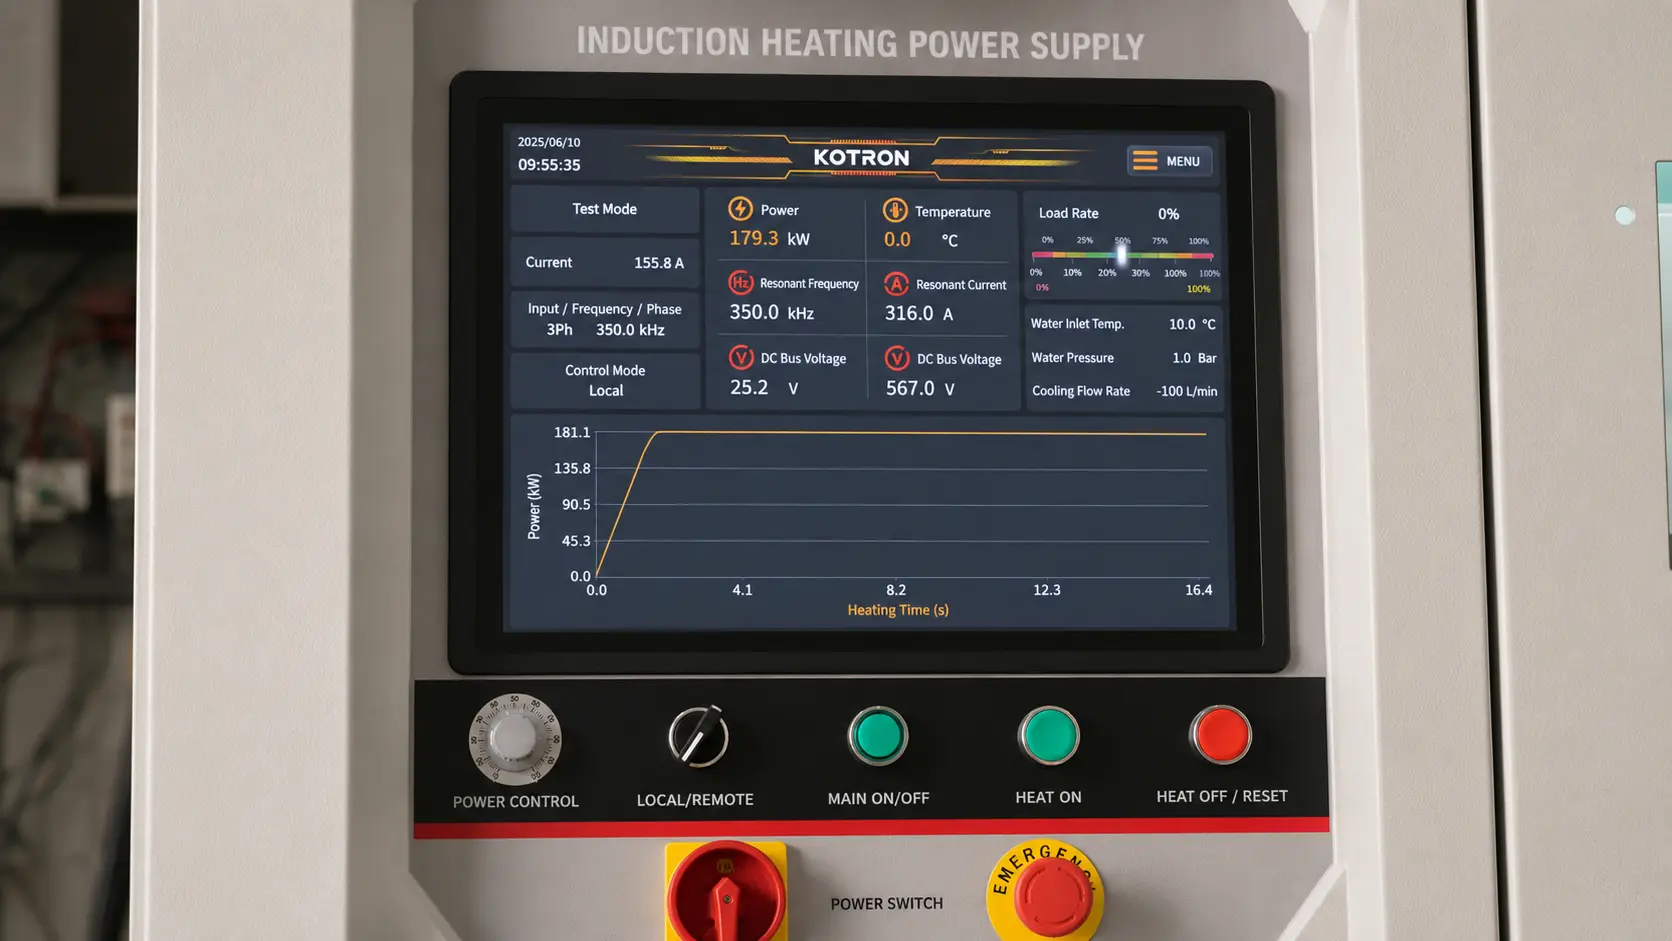
Der Regler weiß nur das, was ihm das Thermoelement meldet. Ein Sensor, der zu weit von der Schweißnaht entfernt, schlecht befestigt oder unter einer Lücke in der Isolierung sitzt, dostarczają regulatorowi błędną wartość — a system utrzymuje tę błędną wartość z perfekcyjną dyscypliną. Podczas opracowywania procesu należy zweryfikować pozycje czujników; Grube elementy i krytyczne spoiny wymagają wielu termopar w strefie mocowania, aby potwierdzić jednolitość.
W pracach podlegających audytowi lub wymaganiom normy, zarejestrowany wykres jest częścią dostawy tak samo jak obróbka cieplna. System, który automatycznie rejestruje pełny cykl, zamienia wielogodzinną ręczną obsługę wykresów w plik, który jest dołączany do protokołu spawania.
6. Bevor Sie ein Angebot anfordern
Projekt systemu jest tak dobry, jak dane, na których się opiera. Przyjdź z tymi danymi, a oferta ma charakter wiążący; przyjdź bez nich, dla wszystkich pozostaje to zgadywanką.
| Parametry | Dlaczego są ważne |
|---|---|
| Jakość materiału i grubość ścianki | Ustala zakres temperatur, częstotliwość i moc |
| Temperatura docelowa i czas utrzymania | Wynika z WPS, według regulaminu lub specyfikacji klienta |
| Szerokość strefy trzymania | Określa wybór cewki lub kabla oraz osłony izolacyjnej |
| Cyklów na zmianę | Odróżnia urządzenie przenośne od systemu produkcyjnego |
| Dostępne zasilanie zakładowe | Ogranicza opcje zasilania, zanim zrobi cokolwiek innego |
| Warunki w terenie lub w warsztacie | Decyduje o mobilności, Chłodzenie i wytrzymałość |
| Wymaganie dokumentacyjne | Określa pakiet sterowania- i rejestracji |
Pamiętaj: Zasilanie to tylko połowa zakupu. Gotowy do użycia system obejmuje kable lub uzwojenia, transformator wyjściowy, chłodzone wodą przewody, chiller, termopary i rejestrator, maty izolacyjne oraz urządzenia. Solidne zasilanie, które zasila źle wykonane kable i jedno niefortunnie umieszczone termopary, wytwarza spawy poza specyfikacją z estetycznie wyglądającą dokumentacją — najgorszy rodzaj awarii, jaki istnieje.
Passen Sie die Automatisierung an die Arbeit an. Powtarzające się podobne połączenia korzystają z automatycznych procedur i zablokowanych ustawień; jednorazowe zlecenia naprawcze korzystają z mobilności i szybkiej instalacji. I sprawdź przed zamówieniem nudną listę: Części zamienne, Opcje naprawy kabli i cewek, Konserwacja chłodzenia, Szkolenie, Wsparcie zdalne. Tani system, który nie może przestrzegać procedury, jest najdroższy w warsztacie.
Najważniejsze spostrzeżenia
Indukcyjne odpuszczanie naprężeń zasługuje na swoje miejsce tam, gdzie naprężenia są lokalnie ograniczone i element jest trudny do przemieszczania — strefy spawania, połączenia rur, ciężkie konstrukcje spawane — przy tym ogrzewane są kilogramy, a nie tony i każdy stopień cyklu jest dokumentowany. Rozmieść system, wychodząc od procedury: najpierw zakres temperatur, zakres utrzymania i rozmieszczenie termoelementu, następnie moc, częstotliwość i cewka. Piec pozostaje korzystny przy pełnej jednolitości na całym elemencie i w przypadku pracy wsadowej; in allen anderen Fällen ist es der kürzere Weg, die Wärme zum Bauteil zu bringen.
FAQ
F: Kann Induktion für normgerechtes PWHT eingesetzt werden?
A: Ja, wenn die Norm oder die Schweißanweisung eine lokale Erwärmung der Schweißzone zulässt — und bei Rundnähten an Rohren ist das in der Regel der Fall. Das System muss das vorgegebene Fenster mit Thermoelement-Rückführung einhalten, Aufheiz- und Abkühlgrenzen berücksichtigen und den vollständigen Zyklus für die Schweißdokumentation aufzeichnen.
F: Jaką temperaturę stosuje się podczas odpuszczania naprężeń?
A: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
A: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, gdzie czas oczekiwania przy piecu kosztuje więcej niż sama obróbka. Specyfikacja decyduje — potwierdź, że lokalny PWHT jest dopuszczalny, zanim porównasz ceny.
Przedstaw swój proces odprężania inżynierowi
Przynieś WPS, wymiary rur i wymagania dokumentacyjne. Wir sagen Ihnen, czy indukcja pasuje do procesu — i dobierz moc, kable i sterowanie, jeśli tak jest.