Ủ giảm ứng suất cảm ứng: Nó có phù hợp với các bộ phận của bạn không – và hệ thống nào phù hợp?
Ủ giảm ứng suất cảm ứng mang nhiệt có kiểm soát chính xác đến nơi, nơi có ứng suất tự sinh tồn tại — vào vùng hàn, phần đã gia công, mối nối ống — mà không cần đưa chi tiết vào lò. Đối với đường ống áp lực, trục nặng và kết cấu hàn, điều này thay đổi hiệu quả kinh tế của toàn bộ đơn hàng.
Ứng suất tự sinh tồn cần thời gian. Nó chờ đợi trong quá trình hoàn thiện gia công, trong quá trình thử áp lực, trong những tháng hoạt động đầu tiên — và sau đó nó làm cong chi tiết hoặc khiến mối hàn bị nứt. Ướt giảm ứng suất nhằm mục đích, giảm ứng suất này theo kế hoạch của bạn.
Hướng dẫn này giải thích, quá trình này tạo ra tác dụng gì, khi nào nó vượt trội hơn so với lò và cách bạn xác định một hệ thống, giữ nhiệt độ ổn định và chứng minh điều này bằng văn bản.
1. Tác dụng của quá trình ủ giảm ứng suất cảm ứng
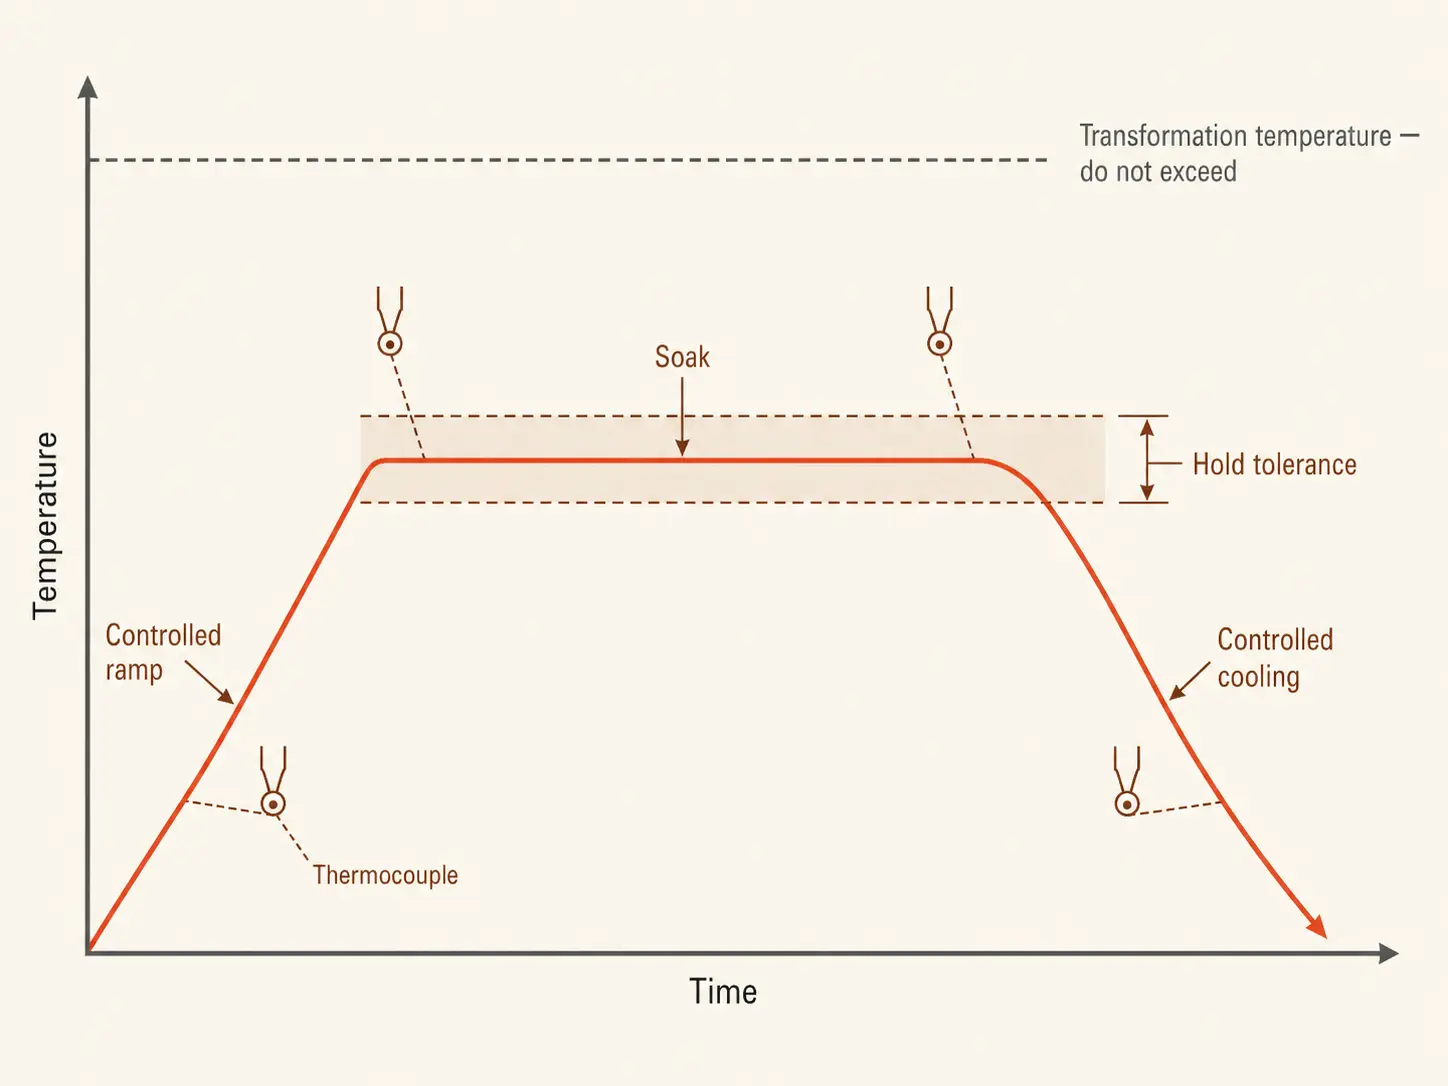
Hàn, Gia công cắt gọt, Ép, tạo hình và cắt nhiệt làm ứng suất xuất hiện trong kim loại và giữ chúng ở đó. Ủ giảm ứng suất phá vỡ các ứng suất này: Chi tiết được làm nóng đến một khoảng nhiệt độ xác định dưới điểm biến cấu, dort für eine festgelegte Haltezeit gehalten und anschließend mit kontrollierter Geschwindigkeit abgekühlt. Bei Kohlenstoffstählen liegt dieses Fenster typischerweise bei 550–650°C, mit Haltezeiten von etwa einer Stunde pro 25 mm Wand- bzw. Querschnittsdicke. Nichts schmilzt, nichts härtet erneut aus — das Metall wird lediglich warm genug, damit sich die eingeschlossenen Spannungen entspannen können.
Induktion erreicht dies mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Trường điện từ tạo ra nhiệt trực tiếp trong chi tiết gia công, trong một dải xác định quanh mối hàn hoặc phần quan trọng — phần còn lại của bộ phận vẫn hoàn toàn ngoài quá trình.
Phạm vi nhiệt độ gần với ủ nhiệt độ cao, và phần cứng chồng lấn nhau — một Hệ thống tôi ứng suất điện từ hoạt động trong cùng vùng dưới tới hạn. Sự khác biệt nằm ở mục tiêu: Ủ làm cứng điều chỉnh độ cứng sau khi tôi luyện; Ủ giảm ứng suất làm giảm căng thẳng do hàn, Zerspanung oder Reparatur ab. Beide gehören zur selben Familie der induktiven Wärmebehandlungssysteme.
2. Ủ nhiệt giảm ứng suất cảm ứng vs. Ủ nhiệt giảm ứng suất trong lò
Beide Verfahren liefern bei korrekter Anwendung akzeptable Ergebnisse. Die Frage ist, welchen Aufwand Sie bei Handling, Zeit und Energie betreiben müssen, um dorthin zu gelangen.
| Yếu tố | Cảm ứng | Ofen |
|---|---|---|
| Erwärmte Zone | Ein definierter lokaler Bereich | Das gesamte Bauteil oder die gesamte Charge |
| Bauteilhandling | Die Ausrüstung kommt zum Bauteil | Das Bauteil geht zum Ofen — Kräne, Wagen, Wartezeiten |
| Aufheizgeschwindigkeit | Schnell — Wärme wird im Metall erzeugt | Chậm — Buồng và tải được làm nóng cùng nhau |
| Sử dụng năng lượng | Làm nóng theo kilôgam | Làm nóng tải, các thiết bị và lò |
| Làm việc theo mẻ | Mỗi lần một vùng | Mạnh khi có nhiều chi tiết nhỏ cùng lúc |
| Tài liệu | Ghi chép nhiệt độ từng mối hàn | Ghi chép buồng theo mỗi tải |
Lò giữ nguyên vị trí của nó, nếu thông số yêu cầu nhiệt độ đồng đều trên toàn bộ chi tiết hoặc khi hàng trăm chi tiết nhỏ chạy theo mẻ. Nếu bộ phận phù hợp với lò hiện có và lịch trình cho phép xếp hàng chờ, lò là lựa chọn mua sắm đơn giản hơn.
Cảm ứng đảm nhận, nếu mã chấp nhận một vùng giữ cục bộ quanh mối hàn, nếu bộ phận quá lớn hoặc cồng kềnh để di chuyển hoặc nếu khả năng sẵn có của lò là nút thắt cổ chai. Một sản xuất ống, phải chờ hai ngày để có công suất lò, thời gian chờ này được trả cho mỗi cuộn dây.
Lựa chọn truyền thống cho PWHT cục bộ là làm nóng bằng thảm điện trở. Cảm ứng làm nóng nhanh hơn và tạo ra năng lượng ngay trong thành ống, thay vì làm nóng từ một tấm bề mặt — so sánh Cảm ứng vs. Gia nhiệt điện trở giải thích cơ chế.
3. Nơi nó thể hiện lợi ích: PWHT và công việc đường ống
Xử lý nhiệt sau hàn là lĩnh vực ứng dụng đơn lẻ lớn nhất cho các thiết bị cảm ứng dùng để ủ giảm ứng suất. Các lĩnh vực sử dụng lặp lại:
— Mối hàn vòng trên ống cũng như đường ống trong nhà máy lọc dầu hoặc nhà máy điện
— Mối hàn trên bình chịu áp lực, Mặt bích và cổ ống
— Các thành phần nồi hơi
— Kết cấu và khung hàn của máy móc nặng
— Trục lớn, Phôi bánh răng và chi tiết đúc trước khi gia công hoàn thiện hoặc sau khi sửa chữa
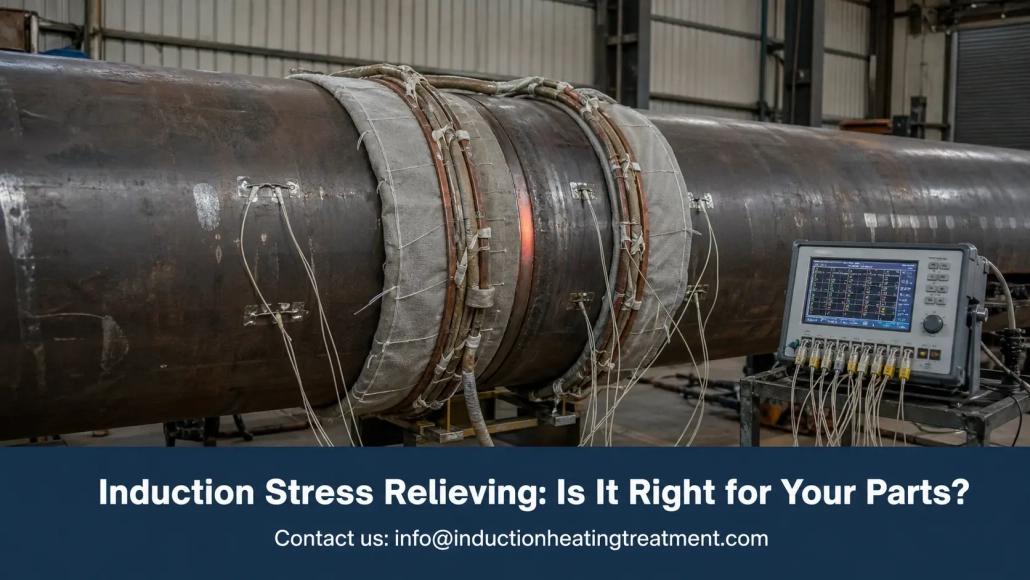
Ống là hình dạng dễ chịu nhất, mà quá trình có thể có. Cáp bao quanh mối hàn, lớp cách điện đặt lên trên, Cặp nhiệt điện nằm trong vùng giữ, và toàn bộ sắp xếp lặp lại ở kết nối tiếp theo. các cơ sở, xử lý đường kính tương tự hàng ngày, lưu công thức — Bố trí cuộn dây, Dải gia nhiệt, Thời gian giữ, Cảnh báo — und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken und im Pipelinebau bleibt das Bauteil an Ort und Stelle. Tragbare Induktionsheizgeräte mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, auf einer Plattform oder in einem Graben, wo immer sich die Verbindung befindet.
Bearbeitete Komponenten sind der unauffälligere Anwendungsfall. Schruppbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Verzug auf dem Tisch für die Fertigbearbeitung zeigen — Căng thẳng luôn hiện diện, Họ chỉ gặp cô ấy muộn thôi. Một chu kỳ khu trú trong vùng quan trọng trước khi hoàn thiện giữ cho hình học tại đó, nơi mà theo bản vẽ nó thuộc về.
4. Thiết kế hệ thống
Các câu hỏi về thiết kế tương ứng với mỗi lần mua một quá trình xử lý nhiệt cảm ứng, và mỗi câu hỏi trong số đó đều có hướng dẫn riêng trên trang web này. Phiên bản đặc thù một cách giảm ứng suất khi ủ, Tóm tắt ngắn gọn:
Vật liệu và nhiệt độ. Cửa sổ nhiệt độ và thời gian giữ được xác định từ hướng dẫn hàn, the norm or the customer's specifications — never from the equipment. Exceeding the conversion temperature changes the metallurgy, that you actually wanted to protect; going below leaves the stresses in place. Clarify material quality, Wall thickness, Temperature window, Holding time and ramp limits, before you speak with a supplier.
Performance. Dimension according to the heated mass, not according to the component mass — a local area on a 5-ton container remains just one area. Công suất dưới mức cần thiết kéo dài dải tăng nhiệt và làm nhiệt thoát ra ngoài vùng duy trì. Hướng dẫn về Leistungsauswahl xử lý việc tính toán; Một thử nghiệm với một chi tiết thực tế luôn vượt trội so với mọi ước tính.
Tần số. Các tiết diện dày cần tần số thấp hơn để thâm nhập dòng điện sâu hơn và làm nóng đều. Bạn sai lầm với các kết cấu hàn nặng, sinh ra các gradient nhiệt độ, mà điều khiển không thể bù đắp. Cơ học của Tần số bạn có thể tìm thấy ở đây.
Cuộn dây và cáp. Cuộn cảm Spulengeometrie bestimmt die Gleichmäßigkeit. Rohre lassen sich sauber umwickeln; unregelmäßige Konstruktionen und starke Querschnittsänderungen erfordern kundenspezifische Induktoren, zusätzliche Isolierung oder eine stufenweise Erwärmung — prüfen Sie die Zeichnungen frühzeitig.
Làm mát. Stromquelle, Leitungen und Kabel sind wassergekühlt, und die Einschaltdauer steht und fällt damit, dass das Kühlsystem mithält. Ein Haltezyklus dauert Stunden — bewerten Sie das komplette Kühlpaket, vom Durchfluss bis zur Filtration, bevor Sie etwas unterzeichnen.
5. Bộ điều khiển, Cặp nhiệt điện và tài liệu
Ein Spannungsarmglühzyklus ist ein Vertrag: das Temperaturfenster erreichen, innerhalb der Toleranz halten, mit der vorgegebenen Rate abkühlen — und nachweisen, dass alle drei Schritte erfolgt sind. Hier unterscheiden sich Induktionssysteme voneinander, und dieser Abschnitt des Datenblatts verdient die größte Aufmerksamkeit.
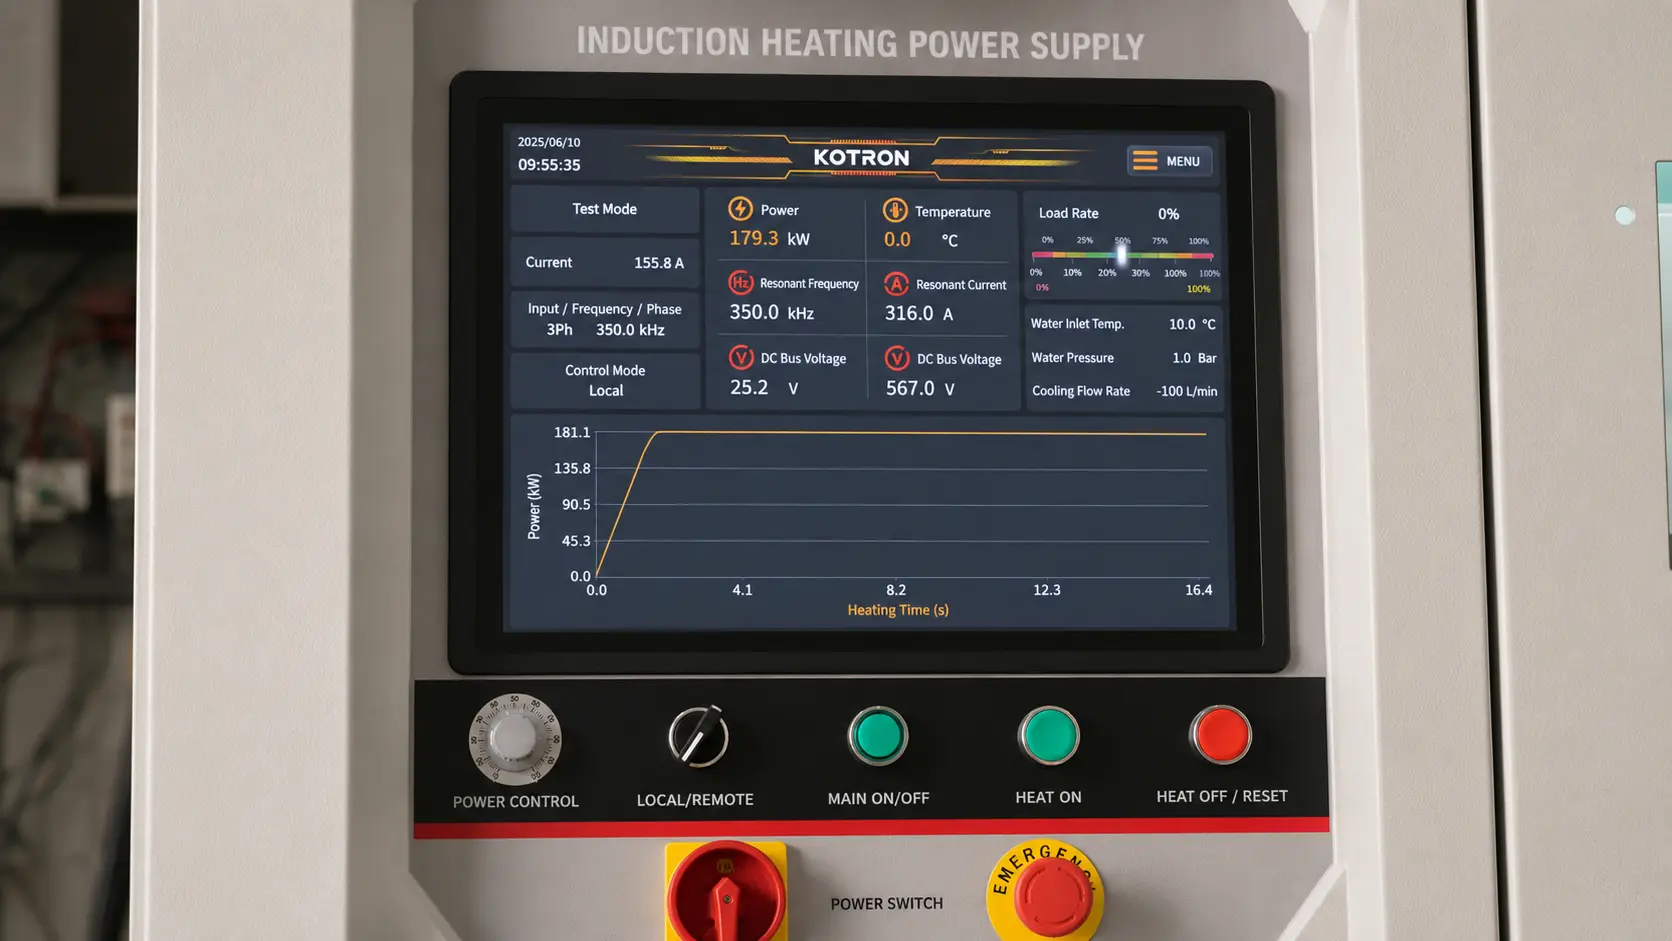
Das Steuerungspaket, das diese Aufgabe erfüllt:
— Programmierbare Rampen- und Halteprofile
— Mehrere Thermoelement-Eingänge mit Über- und Untertemperaturalarmen
— Durch Temperaturfeedback geregelte Leistungsabgabe, trong vòng điều khiển khép kín
— bộ nhớ công thức cho các công việc lặp lại
— Ghi nhật ký tự động về thời gian, Nhiệt độ và công suất trong toàn bộ chu trình
Bộ điều khiển chỉ biết những gì, mà cặp nhiệt điện báo cho nó. Một cảm biến, nằm quá xa mối hàn, gắn không chắc hoặc dưới khe hở trong lớp cách nhiệt, cung cấp cho bộ điều khiển giá trị sai — và hệ thống sau đó giữ giá trị sai này với sự kỷ luật hoàn hảo. Trong quá trình phát triển quy trình, vị trí cảm biến phải được xác minh; Các chi tiết dày và các mối hàn quan trọng yêu cầu nhiều cặp nhiệt điện trải đều qua vùng giữ, để xác nhận tính đồng đều.
Đối với các công việc bắt buộc kiểm toán hoặc theo tiêu chuẩn, đường cong được ghi lại cũng là một phần của giao hàng như chính quá trình xử lý nhiệt. Một hệ thống, ghi lại toàn bộ chu kỳ một cách tự động, biến việc vẽ sơ đồ thủ công hàng giờ thành một tệp tin, được đính kèm với biên bản mối hàn.
6. Trước khi bạn yêu cầu báo giá
Thiết kế hệ thống chỉ tốt như dữ liệu, mà nó dựa trên. Khi bạn cung cấp những con số này, thì báo giá sẽ có ý nghĩa; nếu bạn không cung cấp chúng, nó sẽ là một trò chơi đoán cho tất cả mọi người.
| Tham số | Tại sao nó quan trọng |
|---|---|
| Chất lượng vật liệu và độ dày tường | Xác định dải nhiệt độ, Tần số và công suất |
| Nhiệt độ mục tiêu và thời gian giữ | Xuất phát từ WPS, quy định hoặc đặc tả của khách hàng |
| Chiều rộng của vùng giữ nhiệt | Bestimmt die Auswahl von Spule oder Kabel sowie die Isolationsabdeckung |
| Zyklen pro Schicht | Unterscheidet ein tragbares Gerät von einem Produktionssystem |
| Verfügbare Anlagenstromversorgung | Begrenzt die Optionen für die Stromversorgung, bevor es irgendetwas anderes tut |
| Bedingungen im Feld oder in der Werkstatt | Entscheidet über Mobilität, Kühlung und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuerungs- und Aufzeichnungspaket |
Denken Sie daran: Die Stromversorgung ist nur die Hälfte der Anschaffung. Das einsatzfähige System umfasst Kabel oder Spulen, einen Ausgangstransformator, wassergekühlte Leitungen, einen Chiller, Thermoelemente und einen Schreiber, Isoliermatten sowie Vorrichtungen. Eine robuste Stromversorgung, die schlecht gefertigte Kabel und ein einziges ungünstig platziertes Thermoelement speist, erzeugt Schweißnähte außerhalb der Spezifikation mit sauber aussehender Dokumentation — die schlimmste Ausfallart, die es gibt.
Passen Sie die Automatisierung an die Arbeit an. Các kết nối tương tự lặp đi lặp lại được hưởng lợi từ các công thức tự động và các cài đặt bị khóa; các đơn sửa chữa một lần được hưởng lợi từ khả năng di động và thiết lập nhanh. Và kiểm tra danh sách nhàm chán trước khi đặt hàng: Phụ tùng, Khả năng sửa chữa cáp và cuộn dây, Bảo trì làm mát, Đào tạo, Hỗ trợ từ xa. Một hệ thống giá rẻ, mà không thể tuân thủ quy trình, là thứ đắt nhất trong xưởng.
Nhận định quan trọng nhất
Ủ giảm ứng suất cảm ứng xứng đáng với vị trí của nó ở đó, nơi mà các ứng suất được giới hạn cục bộ và chi tiết khó di chuyển — vùng hàn, kết nối ống, kết cấu hàn nặng — ở đó các kg được làm nóng thay vì tấn và từng độ của chu kỳ được ghi lại. Thiết lập hệ thống dựa trên hướng dẫn quy trình: trước tiên là cửa sổ nhiệt độ, vùng duy trì và bố trí cặp nhiệt điện, sau đó là công suất, tần số và cuộn dây. Lò giữ độ đồng đều hoàn toàn trên toàn bộ chi tiết và có lợi cho các công việc theo từng lô; trong tất cả các trường hợp khác, đó là con đường ngắn hơn, die Wärme zum Bauteil zu bringen.
Câu hỏi thường gặp
F: Kann Induktion für normgerechtes PWHT eingesetzt werden?
MỘT: Có, wenn die Norm oder die Schweißanweisung eine lokale Erwärmung der Schweißzone zulässt — und bei Rundnähten an Rohren ist das in der Regel der Fall. Das System muss das vorgegebene Fenster mit Thermoelement-Rückführung einhalten, Aufheiz- und Abkühlgrenzen berücksichtigen und den vollständigen Zyklus für die Schweißdokumentation aufzeichnen.
F: Welche Temperatur wird beim Spannungsarmglühen verwendet?
MỘT: Bei Kohlenstoffstählen typischerweise 550–650°C — unterhalb der Umwandlungstemperatur — mit einer Haltezeit von etwa einer Stunde pro 25 mm Wanddicke. Legierte und nichtrostende Stähle haben eigene Temperaturfenster, die durch die Werkstoffspezifikation oder WPS definiert sind.
F: Ist Induktion oder ein Ofen besser für das Spannungsarmglühen?
MỘT: Ofen für gleichmäßige Erwärmung des gesamten Bauteils und Chargen kleiner Teile. Induktion für lokale Schweißzonen, große oder nicht bewegliche Bauteile und Arbeiten, bei denen Wartezeiten am Ofen mehr kosten als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales PWHT zulässig ist, bevor Sie Preise vergleichen.
Legen Sie Ihr Verfahren zum Spannungsarmglühen einem Ingenieur vor
Bringen Sie die WPS, die Rohrabmessungen und die Dokumentationsanforderungen mit. Wir sagen Ihnen, ob Induktion zum Verfahren passt — und dimensionieren Leistung, Kabel und Steuerungen, wenn dies der Fall ist.