挖掘机回转轴承齿轮感应淬火机, 起重机和重型设备
Ⅰ. 查看运行中的外齿轮感应淬火
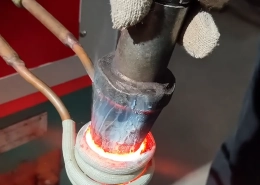
视频展示了感应加热阶段的真实外齿式回转轴承. 淬火前,加热的齿区域会明显变红.
这是一种外齿轮应用. 不同的回转环可能需要不同的机器布置, 电感器几何形状或运动路径取决于其直径, 档位, 模块和所需的硬化区.
视频中可见的加热状况仅供工艺参考. 最终工艺参数根据实际工件和热处理规范确定.
Ⅱ. 机器可以硬化什么?
回转轴承齿轮感应淬火机可根据不同的齿轮回转支承结构和淬火要求进行配置.
典型应用包括:
•回转轴承内齿轮
•外回转支承齿轮
•齿面淬火
•齿面和齿根硬化
•选定的轮齿区域
•大直径回转支承
•重型旋转部件的定制齿轮硬化应用
外径相似并不一定意味着两个回转轴承可以采用相同的工艺.
齿轮模块, 牙齿几何形状, 材料, 工件重量, 所需的硬化层深度和硬化区的位置都会影响机器和感应器的设计.
因此, 工件图纸通常是设备选型的起点.
Ⅲ. 内部和外部齿轮硬化配置
齿轮的位置改变了感应系统接近和跟随齿的方式.
外齿轮
在外齿式回转轴承上, 齿是围绕环的外圆周加工的.
感应器和处理机构从外部接近齿轮. 工件支撑, 旋转, 根据齿轮直径配置感应器运动和淬火布置, 牙齿几何形状, 模块和所需的硬化区.
因此,外齿轮系统可能使用与内齿轮配置不同的机器布局, 即使所需的热处理结果相似.
内齿轮
内齿轮将齿置于回转环的内圆周上. 访问受到更多限制, 所以机器结构, 电感器布置和运动路径与外齿轮系统不同.
针对此类工件开发的特定机器配置, 请参阅我们的 内齿轮回转轴承感应淬火机.
该页面涵盖了详细的机器配置和技术规格, 所以这里不再重复这些参数.
Ⅳ. 齿面和齿根硬化
齿面和齿根承受不同的载荷条件.
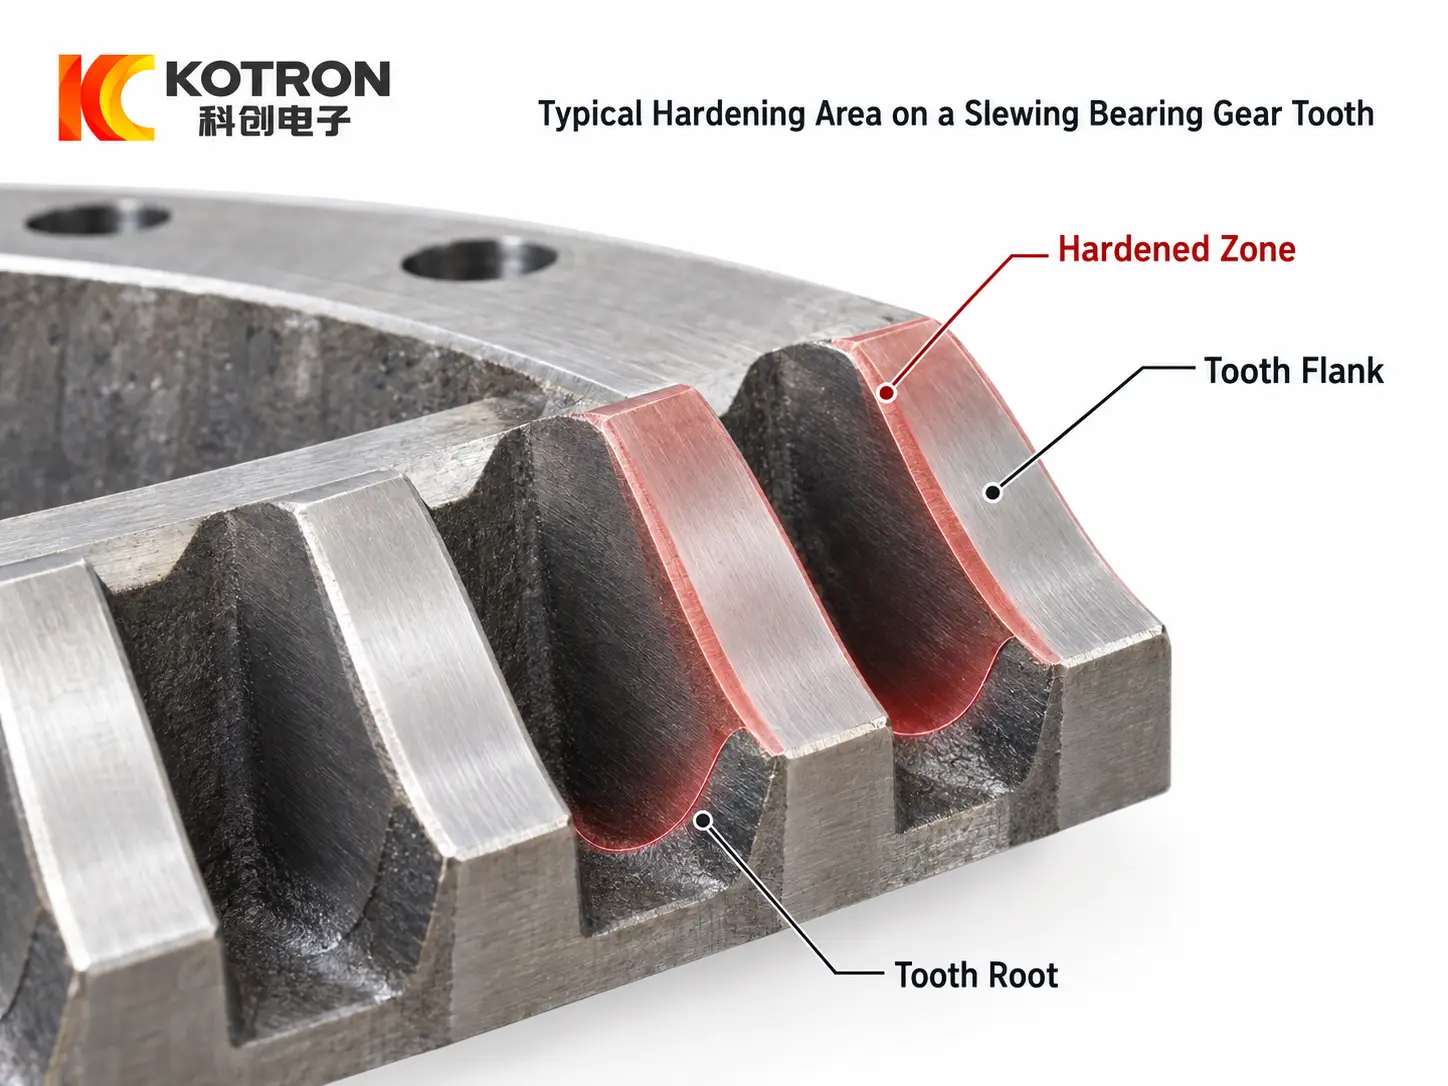
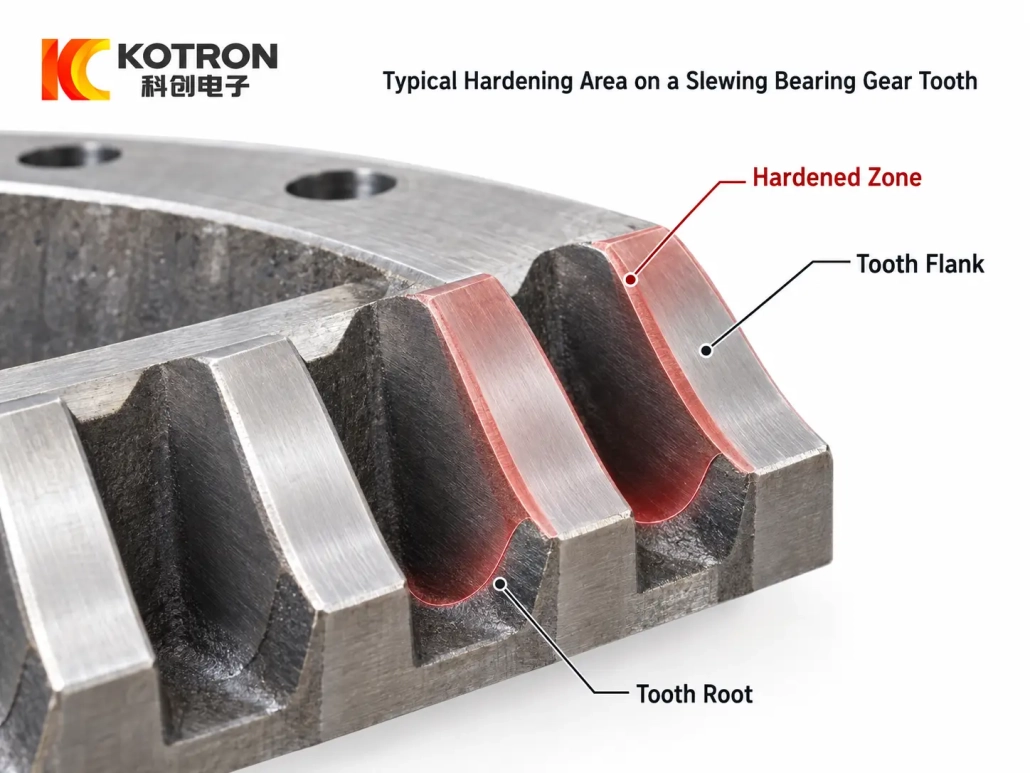
回转轴承齿轮上的齿面和齿根硬化区域.
这些 齿面 是与主动小齿轮反复啮合的工作面. 它受到接触压力, 齿磨损和接触疲劳损坏,例如点蚀.
在 牙根, 当扭矩通过齿传递时,弯曲应力集中. 因此,一些应用需要硬化区域从侧面向根部延伸,而不是单独处理侧面.
适当的硬化模式取决于以下因素::
•齿轮模块
•牙齿几何形状
•材料
•所需表面硬度
•渗碳深度或硬化深度
•操作值班
•核心韧性要求
感应淬火只是齿轮整体耐用性的一部分. 齿轮几何形状, 正确的啮合, 润滑, 配对小齿轮的对准和状况也会影响使用性能.
因此,设备必须围绕规定的热处理要求进行配置,而不是简单地对整个齿轮施加最大硬度.
Ⅴ. 强化系统如何配置
没有适合每种回转轴承或回转环的单一机器配置.
在确定系统布局之前,我们评估三组信息.
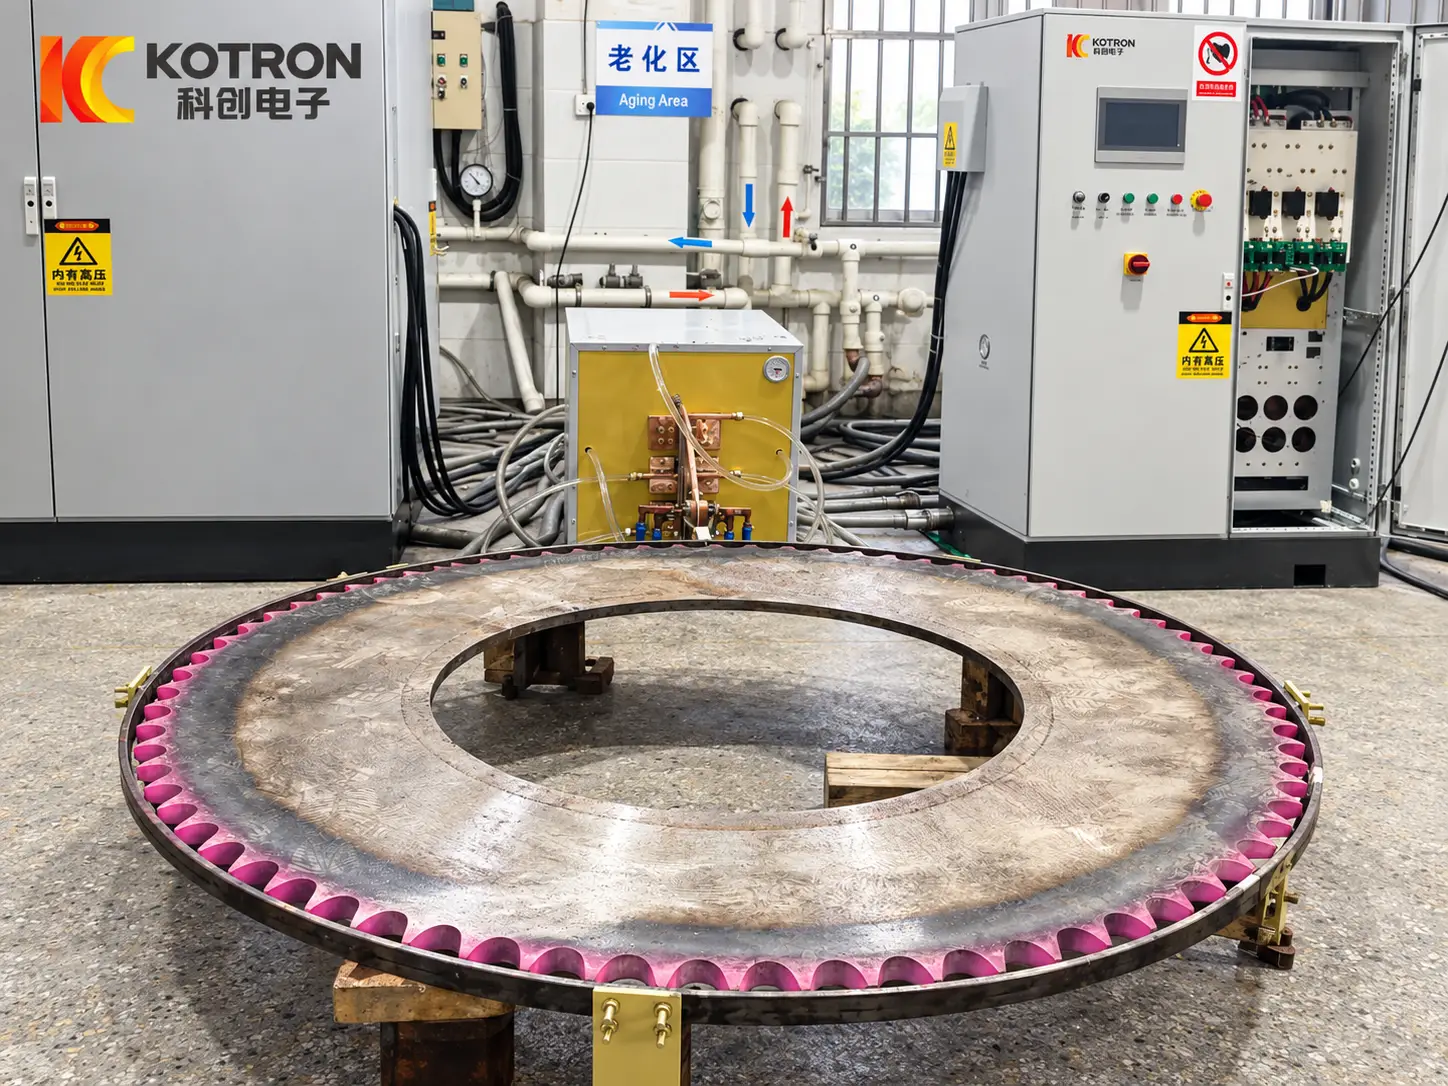
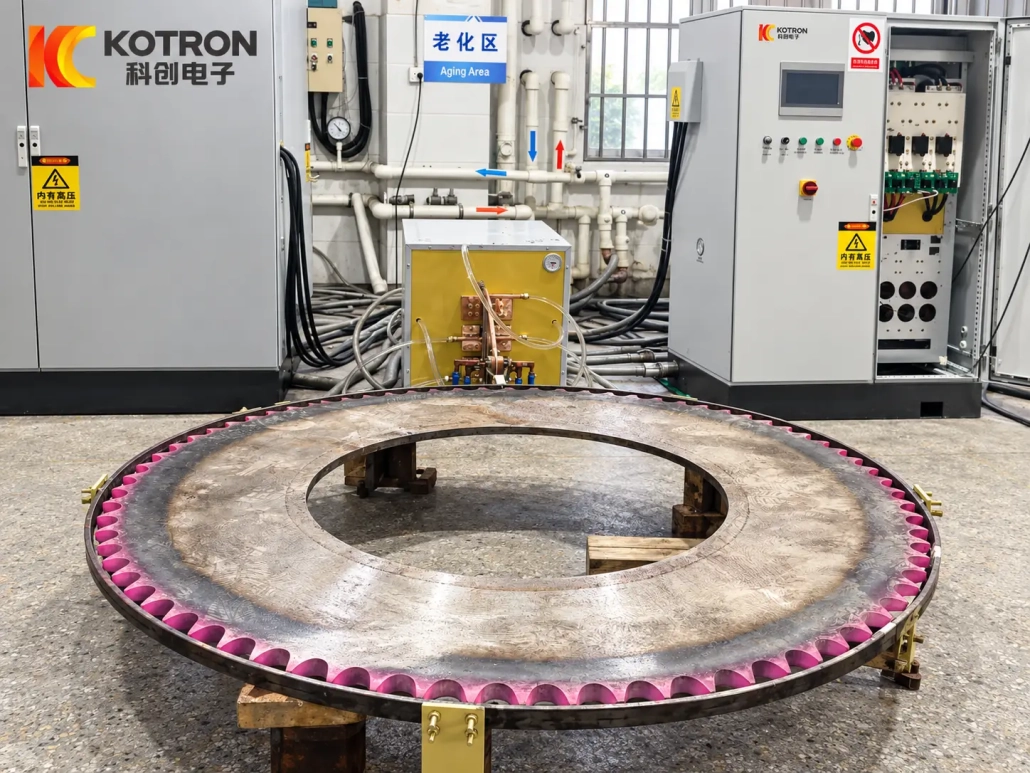
感应淬火机床上的回转轴承工件.
工件
典型的工件信息包括:
•齿轮直径
•内齿轮或外齿轮
•齿轮模块
•材料
•工件重量
•牙齿几何形状
•零件图
这些因素影响工件支撑, 机器尺寸, 感应器接入和移动.
硬化要求
热处理规范应确定:
•所需硬化面积
•仅齿面或齿面 + 根
•表面硬度要求
•表面深度 / 硬化深度
•所需生产率
取决于齿轮几何形状和指定的硬化区域, 加工方法可能涉及单个牙齿或牙齿轮廓硬化方法. 应从实际齿轮中选择合适的方法,而不是将其视为所有回转支承的通用工艺.
机器配置
最终的系统可能涉及不同的组合:
•机器结构
•工件旋转
•电感器的定位和移动
•感应电源
•淬火布置
•工件支撑
•数控系统 / PLC控制
•定制流程编程
机器和工艺一起评估. 改变工件尺寸或硬化区域会影响机械布置和感应设置.
Ⅵ. 在挖掘机中的应用, 起重机和重型设备
齿轮回转轴承用于大型结构必须在承载大量负载的情况下旋转的情况.
挖掘机
在挖掘机上, 回转支承连接上部结构与底盘. 驱动小齿轮与回转齿轮啮合以旋转驾驶室, 引擎, 动臂和上框架相对于轨道.
正常操作涉及重复启动, 停止, 反转和重新定位.
这些变化的载荷通过齿轮齿传递. 因此,齿面需要具有适当的耐磨性和抗接触疲劳性, 而根部区域必须承受反复的弯曲应力.
起重机
起重机回转系统也使用齿圈来传递旋转扭矩, 但运行状态不同.
上部结构可能在变化的外部载荷下旋转, 齿轮仍然负责通过重复的啮合接触来传递驱动扭矩. 正确指定的硬化图案可以支撑牙齿的工作表面,同时保留硬化层下方所需的材料特性.
类似的齿轮回转系统也出现在高空作业平台上, 混凝土泵车, 采矿设备和其他重型旋转机械.
所需的硬化规格仍应根据单个机器的工作情况确定,而不是从其他应用程序复制.
Ⅶ. 齿轮淬火与. 滚道硬化
一个回转轴承可能包含多个经过热处理的工作区域, 但齿轮淬火和滚道淬火是不同的工艺.
齿轮淬火 专注于齿面, 齿根或通过驱动小齿轮传递扭矩的另一个指定齿轮齿区域.
滚道淬火 处理滚动元件承受接触载荷的轴承滚道.
两种工艺需要不同的电感, 运动路径和流程设置.
适用于专门为轴承轨道开发的设备, 请参阅我们的 回转支承滚道淬火机.
Ⅷ. 现有机器配置
机器容量, 允许齿轮模数, 硬化深度, 数控系统和机械结构取决于所选设备配置和工件.
而不是复制仅适用于一台机器的规格表, 本页涵盖更广泛的回转轴承齿轮硬化解决方案.
评估特定内齿轮配置的客户可以参考我们的 龙门双工位回转轴承内齿感应淬火机 详细的机器结构和技术规格.
外齿轮系统和其他定制配置可以与工件图纸分开评估.
Ⅸ. 我们需要您的回转轴承提供什么
新型回转轴承齿轮感应淬火项目, 请尽可能提供以下信息:
•工件图
•齿轮直径
•内齿轮或外齿轮
•齿轮模块
•材料
•工件重量
•所需硬化面积
•所需表面硬度
•所需的渗碳层深度 / 硬化深度
•生产速度
这些细节使我们能够评估电感器, 硬化图案, 工件移动, 机器结构, 感应电源和淬火装置作为一个系统.
在联系我们之前您无需确定机器功率或机械结构. 工件图纸和热处理规范是更有用的起点.
常见问题解答
单击问题以展开答案.
回转支承齿轮淬火内、外有什么区别?
齿轮位置改变感应器接近齿的方式. 外齿轮齿位于外圆周上, 所以电感来自外部. 内齿轮齿位于限制进入的内圆周上, 需要不同的机器结构, 电感布置和运动路径.
一台机器可以同时淬火齿面和齿根吗?
机器配置在指定的硬化区域周围. 齿面硬化处理啮合表面, 而侧面和根部硬化则将弯曲应力集中的区域延伸至根部. 电感和工艺根据图纸和热处理要求选择.
两个外径相似的回转支承是否采用相同的工艺?
未必. 齿轮模块, 牙齿几何形状, 材料, 工件重量, 所需的硬化层深度和硬化区的位置都会影响机器和感应器的设计. 工件图是设备选型的起点.
我需要发送哪些信息才能获得技术提案?
工件图, 齿轮直径, 内齿轮或外齿轮, 齿轮模块, 材料, 工件重量, 所需硬化面积, 表面硬度, 渗层深度和生产率. 您无需先确定机器功率或机械结构.
齿轮淬火和滚道淬火一样吗?
不. 齿轮硬化处理齿面, 传递驱动扭矩的根部或另一个轮齿区域. 滚道硬化处理滚动元件承受接触载荷的轴承滚道. 它们需要不同的电感器, 运动路径和流程设置.