Induktionsunterstützte Rollformanlage für Metalltragprofile
Ⅰ. Induktionsunterstütztes Kantenwalzen im Einsatz
Video: Kontinuierliche Kantenerwärmung und Walzung eines gekerbten Metallträgerprofils mittels beidseitiger Induktionserwärmung.
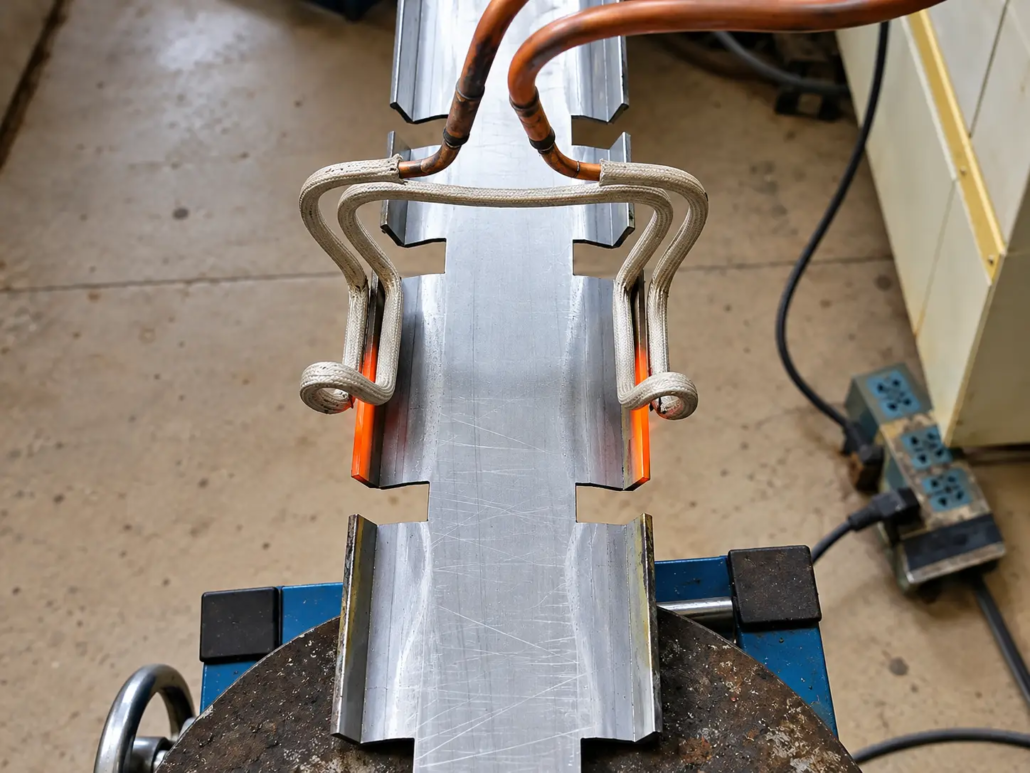
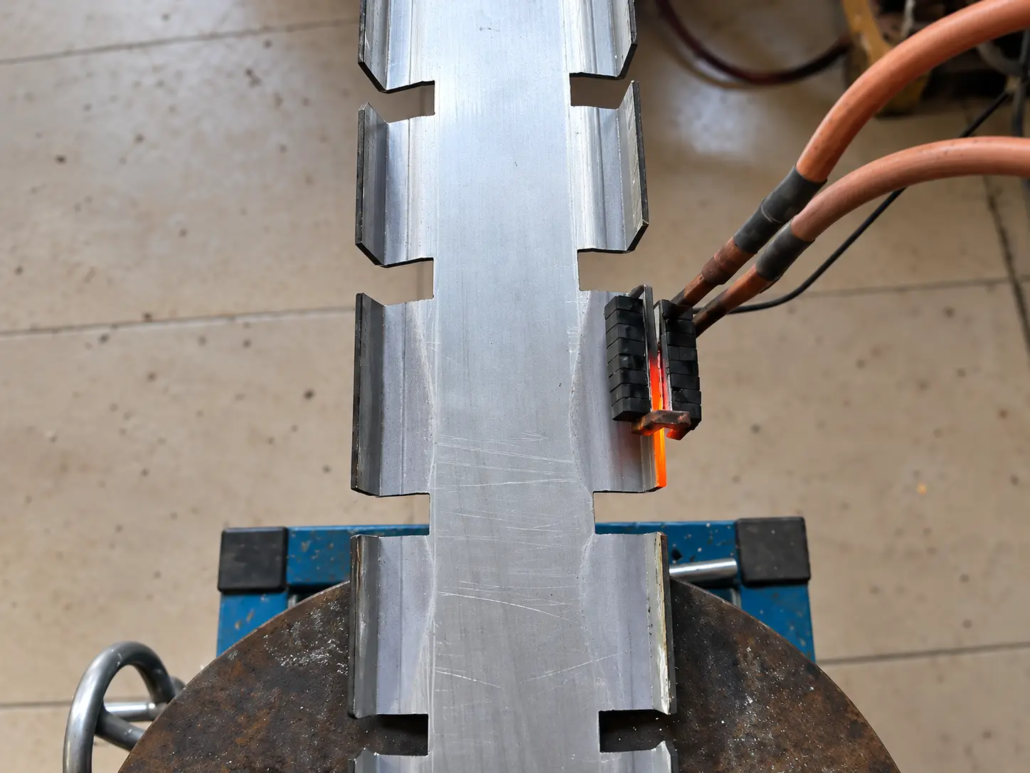
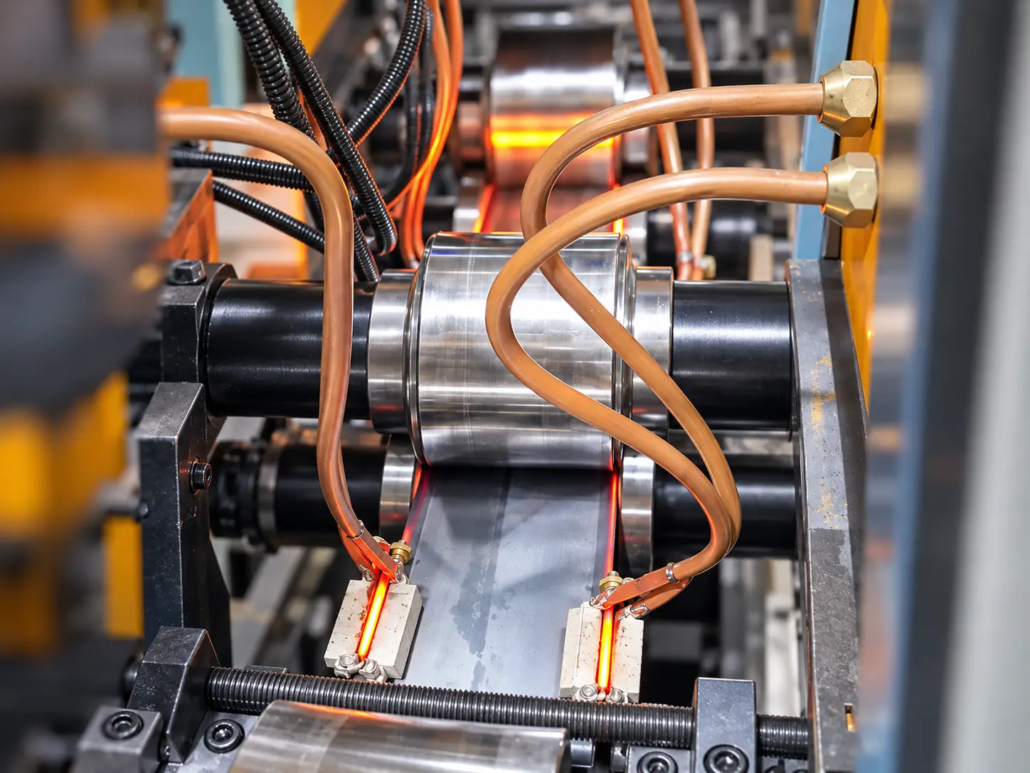
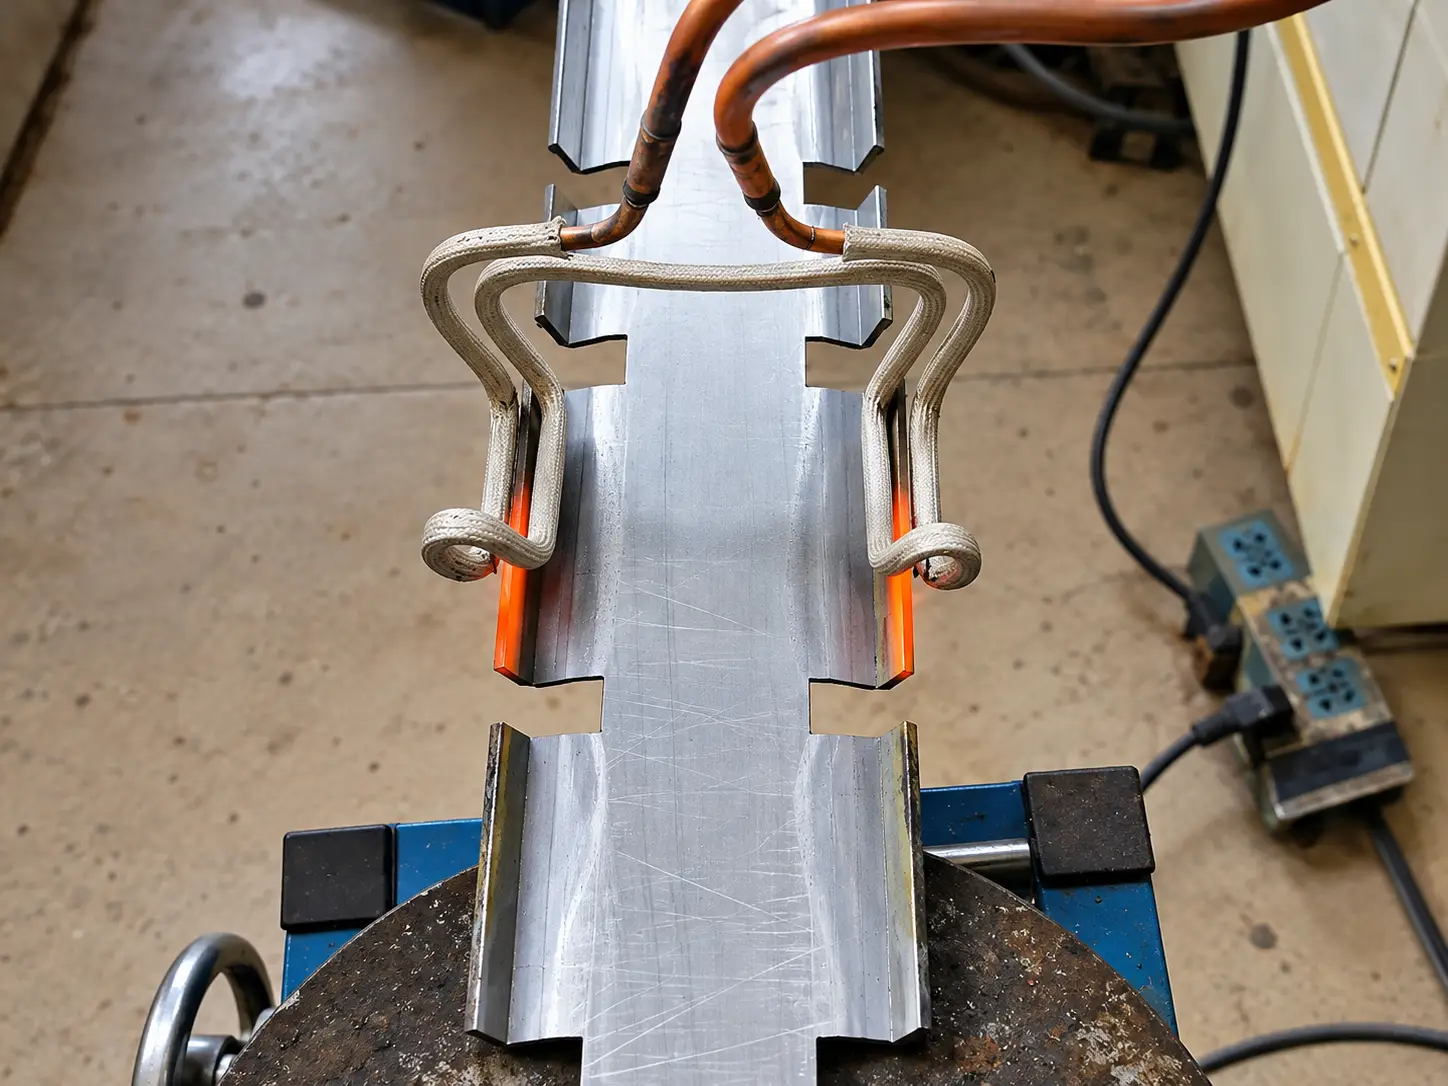
Das Video zeigt ein kanalförmiges Metalltragprofil mit rechteckigen Aussparungen an beiden Kanten. Zwei Induktoren erwärmen die Längskantenbereiche, während sich das Profil durch die Anlage bewegt.
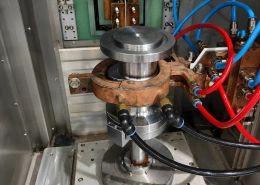
Der Rollmechanismus unterstützt und führt das Werkstück und übt gleichzeitig die für die Kantenumformung erforderliche mechanische Kraft aus. Der Mittelteil bleibt außerhalb der primären Heizbereiche.
Vorgeführte Ausrüstung und Verfahren
| Artikel | Beschreibung |
|---|---|
| Werkstück | Gekerbtes Trägerprofil aus Metall |
| Heizbereich | Beide Längskanten |
| Heizmethode | Lokale Induktionserwärmung |
| Induktoranordnung | Doppelseitige Induktoren |
| Umformmethode | Kontinuierliches Kantenwalzen |
| Werkstückbewegung | Rollenunterstützte Zuführung |
| Ausstattungsumfang | Integrierte Heiz- und Walzlinie |
Das Filmmaterial zeigt die Heizanordnung und die Walzausrüstung. Es ermittelt nicht die Betriebstemperatur, Liniengeschwindigkeit, Produktionskapazität oder fertige Kantenabmessungen.
Ⅱ. Metallstützprofile und Kantenwalzanwendungen
Die Linie ist für Metallprofile gedacht, deren Kanten zuvor lokal erhitzt werden müssen Rollverformung.
Das gezeigte Werkstück hat einen kanalförmigen Querschnitt mit regelmäßig beabstandeten Randkerben. Im Gegensatz zu einem durchgehenden Streifen, Seine unterbrochenen Kanten bieten den Induktoren mit fortschreitendem Profil eine sich ändernde Metallgeometrie.
Dies wirkt sich auf die Konstruktion sowohl der Heiz- als auch der Walzausrüstung aus. Die Kerben können die lokale elektromagnetische Kopplung verändern, Dabei müssen die Walzwerkzeuge die Unterbrechungen aufnehmen, ohne die erforderliche Profilausrichtung zu verlieren.
Der gleiche Prozess kann auf andere geeignete Supportkanäle und angepasst werden profilierte Metallprofile, einschließlich durchgehender und gekerbter Kantenausführungen.
Der Hauptauswahlfaktor ist das Material, Querschnitt, Kantengeometrie, erforderliche Verformung und Produktionsgeschwindigkeit. Eine Zeichnung der fertigen Kante ist besonders nützlich, da sie die Konstruktion des Walzwerkzeugs bestimmt und dabei hilft, den Wärmebedarf zu ermitteln.
Ⅲ. Beidseitige Induktionserwärmung und kontinuierliches Walzen
Durch die Induktionserwärmung werden die vorgegebenen Randbereiche vor der Verformung auf geeignete Umformbedingungen gebracht.
Für Materialien und Umformvorgänge, die von erhöhten Temperaturen profitieren, lokalisierte Erwärmung kann den Umformwiderstand verringern, ohne dass das gesamte Profil die gleiche Temperatur erreichen muss.
Induktordesign für Profilkanten
Die beiden Induktoren sind neben dem beweglichen Profil positioniert, mit ihren Heizleitern in der Nähe der zu bearbeitenden Kanten angeordnet.
Spulengeometrie und Abstand sind wichtig, insbesondere wenn das Werkstück Kerben aufweist. Als Kerbe verläuft die Heizposition, die lokale Metallgeometrie ändert sich, Dies kann die elektromagnetische Kopplung und Wärmeverteilung beeinträchtigen.
Die Konstruktion des Induktors muss diese Unterbrechungen berücksichtigen und gleichzeitig ausreichend Freiraum für eine kontinuierliche Speisung gewährleisten.
Das gleichzeitige Erhitzen beider Kanten garantiert keine identische Temperaturverteilung. Leistung, Frequenz, Leitergeometrie und Werkstückbewegung müssen gemeinsam berücksichtigt werden, um die erforderlichen Heizbedingungen festzulegen.
Anpassung der Erwärmung an die Walzgeschwindigkeit
Im Dauerbetrieb, Die Liniengeschwindigkeit beeinflusst die Zeit, die jeder Abschnitt des Profils innerhalb des effektiven Heizbereichs verbringt.
Wenn sich die Vorschubgeschwindigkeit ändert, ohne dass eine entsprechende Prozessanpassung erfolgt, Auch der Wärmeeintrag pro Längeneinheit ändert sich.
Der Abstand zwischen den Induktoren und Formwalzen ist ein weiterer praktischer Gesichtspunkt. Nach Verlassen der Heizzone beginnen die Kanten Wärme zu verlieren, Daher müssen die Walzstationen unter Berücksichtigung der Umformtemperaturanforderungen positioniert werden.
Walz- und Werkstückführung
Die Formwalzen üben Druck aus, um die gewünschte Kantenform zu erzeugen. Rollenprofile, Abstände und Stationsausrichtung bestimmen, wie das Material verformt wird.
Führungsrollen halten die Position des sich bewegenden Profils durch die Heiz- und Walzabschnitte aufrecht. Dies ist besonders wichtig, wenn Änderungen der seitlichen Position den Abstand zwischen den Kanten und Induktoren verändern könnten.
Für gekerbte Profile, die Rollanordnung muss auch der unterbrochenen Kantengeometrie Rechnung tragen.
Die Heizbedingungen und die mechanische Formgebungssequenz werden für das gleiche Material und die gleiche Endprofilspezifikation festgelegt.
Ⅳ. Konfiguration der Produktionslinie und kundenspezifische Werkzeuge
Wir bieten integrierte Induktionsheiz- und Walzgeräte anstelle einer eigenständigen Kantenheizung.
Die gezeigte Anordnung kombiniert eine beidseitige Erwärmung mit einem walzenbasierten Verarbeitungssystem. Aus den Profilabmessungen werden weitere Maschinenlayouts entwickelt, erforderliche Kantenverformung und Produktionsbedingungen.
Hauptausrüstungskomponenten
| Komponente | Funktion |
|---|---|
| Induktionsstromversorgung | Liefert eine auf Material und Prozess abgestimmte Heizleistung |
| Doppelseitige Induktoren | Wenden Sie örtliche Wärme auf die angegebenen Profilkanten an |
| Fütterungs- und Leitsystem | Unterstützt, positioniert und schiebt das Werkstück vor |
| Rollstationen | Durch mechanische Verformung die gewünschte Kantengeometrie herstellen |
| Prozesskontrolle | Koordiniert Heizleistung und Linienbetrieb |
| Automatisierung | Laden, Handhabungs- und Bedienabläufe bei Bedarf |
Kundenspezifische Induktoren und Rollwerkzeuge
Die Induktoren sind auf die tatsächliche Profilbreite ausgelegt, Kantenabmessungen und Kerbenanordnung. Ihre Form und Montageposition müssen den Zugang zu den Heizbereichen ermöglichen, ohne die Bewegung des Werkstücks zu behindern.
Die Walzwerkzeuge werden aus dem benötigten Fertigprofil konstruiert. Rollengeometrie, Abstände und Stationsanordnung werden je nach Material und Umformvorgang festgelegt.
Für Profile mit wiederholten Kerben, Beide Werkzeugsätze müssen sich während des Bearbeitungszyklus an die sich ändernde Kantengeometrie anpassen.
Stromversorgung und Leitungssteuerung
Unsere Induktionserwärmungsgeräte verfügen über eine digitale Steuerung Stromversorgung Optionen.
Die erforderliche Leistung und Betriebsfrequenz werden mit dem Induktordesign ausgewählt, unter Berücksichtigung des Werkstückmaterials, beheizte Fläche und Verarbeitungsgeschwindigkeit.
Heizleistung und Vorschubgeschwindigkeit können über die Liniensteuerung koordiniert werden. Temperaturrückführung und zusätzliche Automatisierungsfunktionen können dort integriert werden, wo der Prozess dies erfordert.
Das Maschinenlayout berücksichtigt auch den Zugang zu den Induktoren und Walzwerkzeugen, Werkstückhandhabung und -wartung.
Für ein neues Profil bzw Umformvorgang, Möglicherweise sind Prozessversuche erforderlich, um geeignete Heiz- und Walzbedingungen festzulegen. Anschließend sollten die Fertigmaße und die Umformqualität anhand der vorgegebenen Anforderungen überprüft werden.
Ⅴ. Fordern Sie eine maßgeschneiderte induktionsunterstützte Rollformlinie an
Wir liefern komplette Induktionserwärmungs- und Walzlösungen für Metallträgerprofile, die eine lokale Kantenerwärmung und kontinuierliche Formung erfordern.
Um Ihre Bewerbung zu bewerten, Bitte senden:
•Werkstückzeichnungen oder Fotos
•Material oder Stahlsorte
•Hauptabmessungen und Kantengeometrie
•Erforderliche fertige Kantenform
•Produktionsmenge oder Zielliniengeschwindigkeit
Sofern verfügbar, Fügen Sie Zeichnungen oder Fotos bei, die das Profil vor und nach dem Walzen zeigen.
Mit diesen Informationen, Wir können die Anordnung der Induktionsheizung überprüfen, Walzwerkzeuge, Werkstückführung und Produktionslinienkonfiguration, Erstellen Sie dann einen technischen Vorschlag für Ihr Projekt.
Fordern Sie einen maßgeschneiderten Produktionslinienvorschlag an
Senden Sie Ihre Profilzeichnungen und wir prüfen die Anordnung der Induktionsheizung, Walzwerkzeuge, Werkstückführung und Linienkonfiguration, Erstellen Sie dann einen technischen Vorschlag für Ihr Projekt.