Máy làm cứng cảm ứng bánh răng xoay cho máy xúc, Cần cẩu và thiết bị nặng
Ⅰ. Xem Làm cứng cảm ứng bánh răng bên ngoài trong vận hành
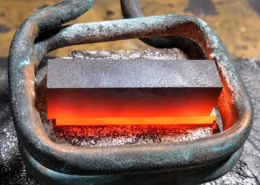
Video cho thấy một ổ trục quay bánh răng ngoài thực sự trong giai đoạn gia nhiệt cảm ứng. Vùng răng bị nóng sẽ trở nên đỏ rõ rệt trước khi được làm nguội.
Đây là một ứng dụng thiết bị bên ngoài. Một vòng xoay khác có thể yêu cầu bố trí máy khác, hình dạng cuộn cảm hoặc đường chuyển động tùy thuộc vào đường kính của nó, vị trí bánh răng, mô-đun và vùng cứng cần thiết.
Tình trạng gia nhiệt có thể nhìn thấy trong video chỉ được hiển thị dưới dạng tham chiếu quy trình. Các thông số quy trình cuối cùng được thiết lập từ thông số kỹ thuật xử lý nhiệt và phôi thực tế.
Ⅱ. Máy có thể cứng lại những gì?
Máy làm cứng cảm ứng bánh răng xoay có thể được cấu hình xung quanh các cấu trúc vòng xoay có bánh răng khác nhau và các yêu cầu về độ cứng.
Các ứng dụng điển hình bao gồm:
•Bánh răng quay bên trong
•Bánh răng ổ trục ngoài
•Cứng sườn răng
•Làm cứng sườn răng và chân răng
•Vùng bánh răng được chọn
•Vòng xoay đường kính lớn
•Các ứng dụng làm cứng bánh răng tùy chỉnh cho các bộ phận quay nặng
Đường kính ngoài tương tự không nhất thiết có nghĩa là hai vòng bi xoay có thể sử dụng cùng một quy trình.
mô-đun bánh răng, hình dạng răng, vật liệu, trọng lượng chi tiết, độ sâu vỏ yêu cầu và vị trí của vùng cứng đều ảnh hưởng đến thiết kế máy và cuộn cảm.
Vì lý do này, bản vẽ phôi thường là điểm khởi đầu cho việc lựa chọn thiết bị.
Ⅲ. Cấu hình làm cứng bánh răng bên trong và bên ngoài
Vị trí của bánh răng thay đổi cách hệ thống cảm ứng tiếp cận và đi theo các răng.
Thiết bị ngoài
Trên ổ trục bánh răng ngoài, các răng được gia công xung quanh chu vi bên ngoài của vòng.
Cơ cấu cuộn cảm và xử lý tiếp cận bánh răng từ bên ngoài. Hỗ trợ phôi, quay, chuyển động của cuộn cảm và sắp xếp dập tắt được cấu hình theo đường kính bánh răng, hình dạng răng, mô-đun và vùng cứng cần thiết.
Do đó, các hệ thống bánh răng ngoài có thể sử dụng cách bố trí máy khác với cấu hình bánh răng bên trong, ngay cả khi kết quả xử lý nhiệt yêu cầu là tương tự.
Thiết bị nội bộ
Một bánh răng bên trong đặt các răng vào chu vi bên trong của vòng quay. Quyền truy cập bị hạn chế hơn, Vì vậy kết cấu máy, cách bố trí cuộn cảm và đường chuyển động khác với hệ thống bánh răng bên ngoài.
Đối với cấu hình máy cụ thể được phát triển cho loại phôi này, xem các trang máy làm cứng cảm ứng ổ trục bánh răng bên trong.
Trang đó bao gồm cấu hình máy chi tiết và thông số kỹ thuật, vì vậy những thông số đó không được lặp lại ở đây.
Ⅳ. Làm cứng sườn răng và chân răng
Sườn răng và chân răng chịu các điều kiện tải trọng khác nhau.
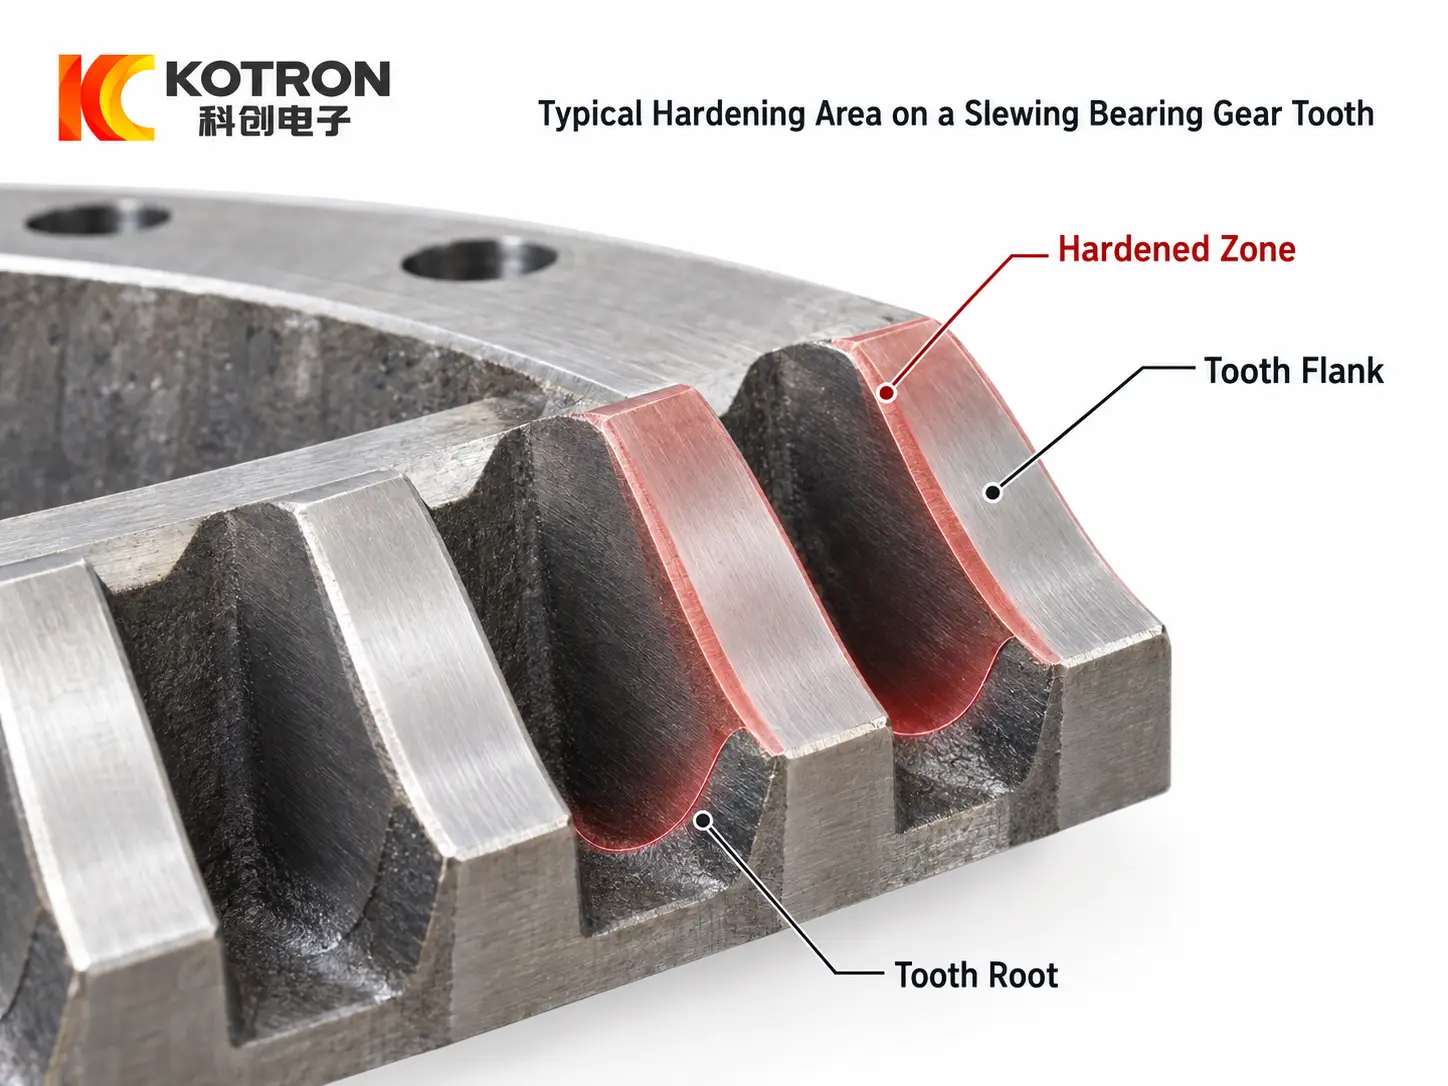
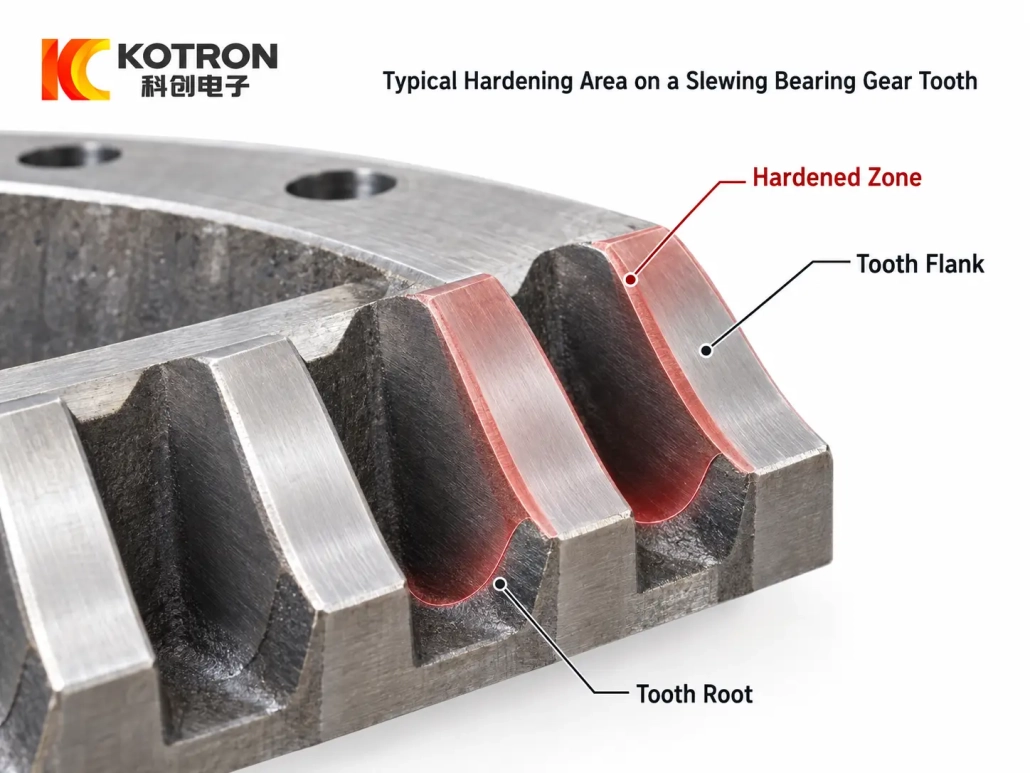
Vùng cứng của sườn răng và chân răng trên bánh răng quay.
The sườn răng là bề mặt làm việc liên tục ăn khớp với bánh răng dẫn động. Nó tiếp xúc với áp lực tiếp xúc, mòn răng và tổn thương do mỏi do tiếp xúc như rỗ.
Tại chân răng, ứng suất uốn tập trung khi mô-men xoắn được truyền qua răng. Do đó, một số ứng dụng yêu cầu vùng cứng mở rộng từ sườn về phía chân thay vì chỉ xử lý sườn.
Kiểu làm cứng thích hợp phụ thuộc vào các yếu tố như:
•mô-đun bánh răng
•Hình học răng
•Vật liệu
•Độ cứng bề mặt cần thiết
•Độ sâu trường hợp hoặc độ sâu cứng
•Nhiệm vụ điều hành
•Yêu cầu về độ bền cốt lõi
Độ cứng cảm ứng chỉ là một phần của độ bền tổng thể của bánh răng. Hình học bánh răng, chia lưới chính xác, bôi trơn, sự căn chỉnh và tình trạng của bánh răng đối xứng cũng ảnh hưởng đến hiệu suất dịch vụ.
Do đó, thiết bị phải được cấu hình theo yêu cầu xử lý nhiệt xác định thay vì chỉ áp dụng độ cứng tối đa cho toàn bộ thiết bị..
Ⅴ. Hệ thống tăng cường được cấu hình như thế nào
Không có cấu hình máy nào phù hợp cho mọi ổ trục hoặc vòng xoay.
Chúng tôi đánh giá ba nhóm thông tin trước khi xác định bố cục hệ thống.
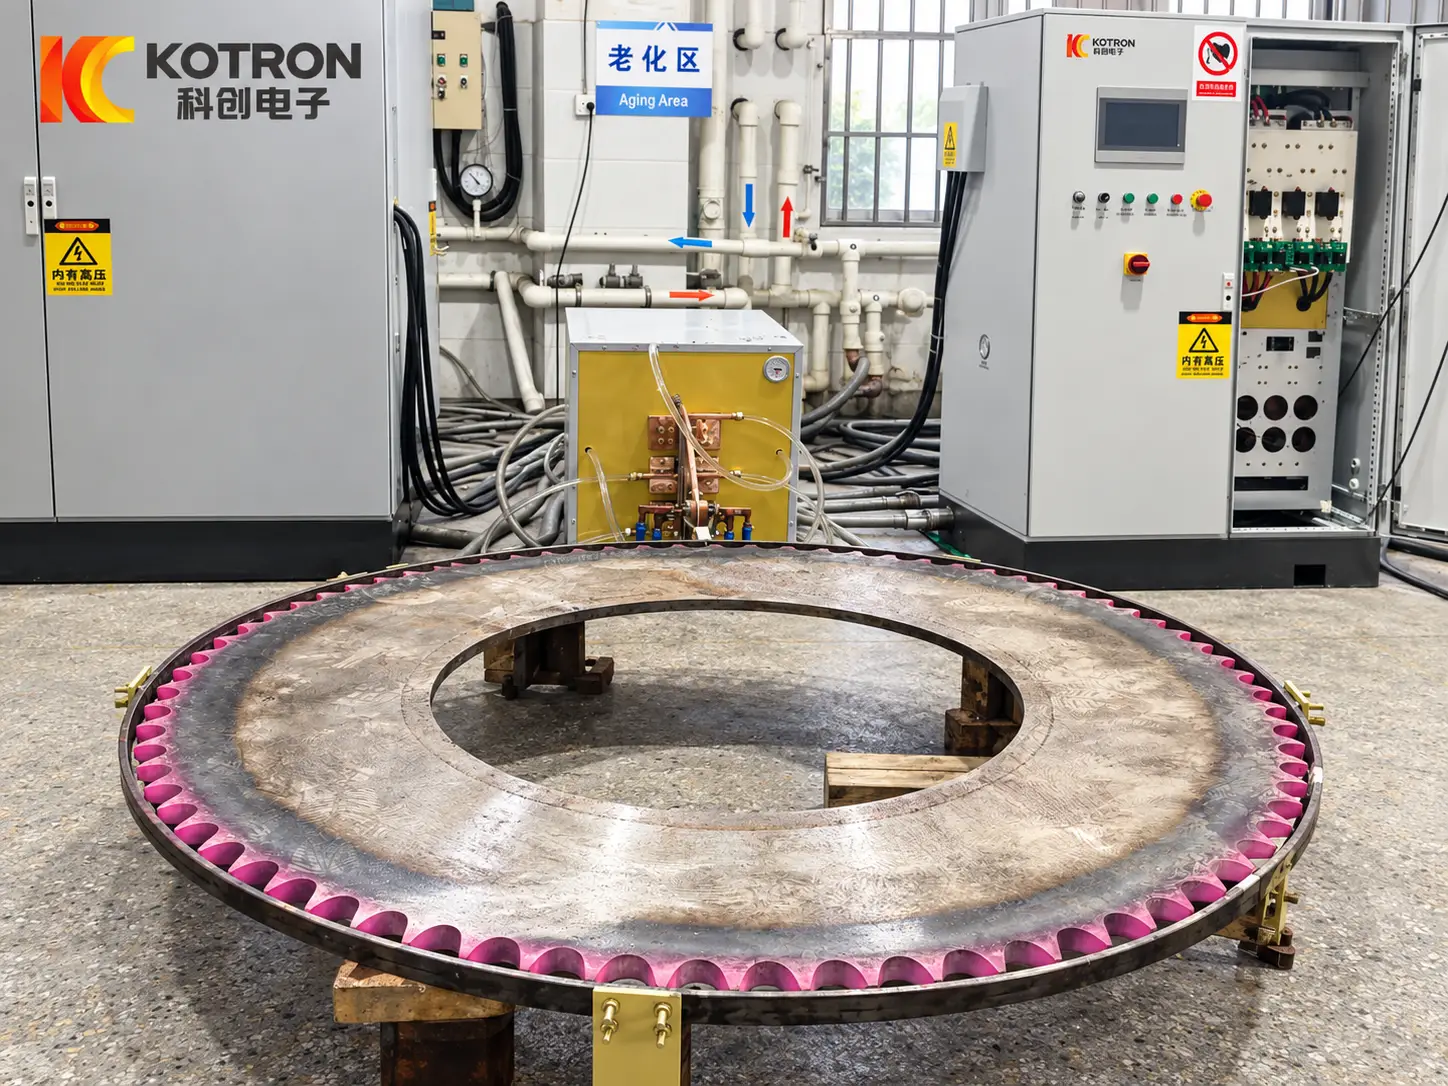
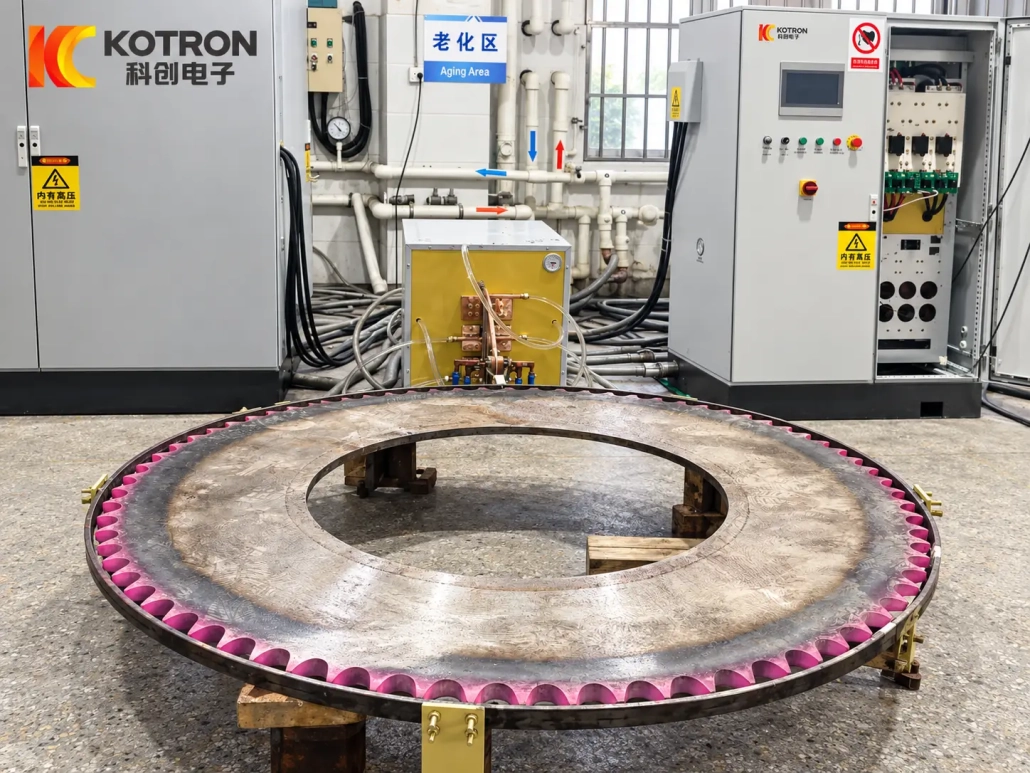
Phôi ổ trục quay trên máy làm cứng cảm ứng.
Gia công
Thông tin phôi điển hình bao gồm:
•Đường kính bánh răng
•Thiết bị bên trong hoặc bên ngoài
•mô-đun bánh răng
•Vật liệu
•Trọng lượng phôi
•Hình học răng
•Bản vẽ phần
Những yếu tố này ảnh hưởng đến việc hỗ trợ phôi, kích thước máy, truy cập và di chuyển cuộn cảm.
Yêu cầu làm cứng
Đặc điểm kỹ thuật xử lý nhiệt phải xác định:
•Khu vực cứng cần thiết
•Chỉ sườn răng hoặc sườn + gốc
•Yêu cầu về độ cứng bề mặt
•Độ sâu trường hợp / độ sâu cứng
•Tỷ lệ sản xuất yêu cầu
Tùy thuộc vào hình dạng bánh răng và vùng cứng được chỉ định, phương pháp xử lý có thể bao gồm các phương pháp làm cứng từng răng hoặc đường viền răng. Nên chọn phương pháp thích hợp từ bánh răng thực tế thay vì coi đó là một quy trình chung cho tất cả các vòng xoay.
Cấu Hình Máy
Hệ thống cuối cùng có thể bao gồm sự kết hợp khác nhau của:
•Kết cấu máy
•Quay chi tiết
•Định vị và chuyển động của cuộn cảm
•Nguồn điện cảm ứng
•Sắp xếp dập tắt
•Hỗ trợ phôi
•CNC / điều khiển PLC
•Lập trình quy trình tùy chỉnh
Máy và quy trình được đánh giá cùng nhau. Việc thay đổi kích thước phôi hoặc vùng cứng có thể ảnh hưởng đến cả việc bố trí cơ khí và thiết lập cảm ứng.
Ⅵ. Ứng dụng trong máy xúc, Cần cẩu và thiết bị nặng
Vòng bi xoay có bánh răng được sử dụng khi một cấu trúc lớn phải quay trong khi mang tải trọng đáng kể.
Máy xúc
Trên máy xúc, ổ trục xoay kết nối cấu trúc phía trên với khung gầm. Bánh răng truyền động ăn khớp với bánh răng quay để quay cabin, động cơ, cần và khung trên so với đường ray.
Hoạt động bình thường bao gồm việc khởi động lại, dừng lại, đảo ngược và định vị lại.
Những tải trọng thay đổi này được truyền qua các răng bánh răng. Do đó, sườn răng cần có độ mài mòn và khả năng chống mỏi tiếp xúc phù hợp., trong khi vùng rễ phải chịu được lực uốn lặp đi lặp lại.
Cần cẩu
Hệ thống quay cần trục cũng sử dụng bánh răng vành để truyền mômen quay, nhưng điều kiện hoạt động thì khác.
Cấu trúc phía trên có thể xoay dưới các tải trọng bên ngoài khác nhau, và bánh răng vẫn chịu trách nhiệm truyền mô-men truyền động thông qua tiếp xúc lưới lặp đi lặp lại. Mẫu làm cứng được chỉ định phù hợp sẽ hỗ trợ các bề mặt làm việc của răng trong khi vẫn giữ được các đặc tính vật liệu cần thiết bên dưới lớp cứng.
Các hệ thống xoay hướng tương tự cũng được tìm thấy trong các nền tảng làm việc trên không, xe bơm bê tông, thiết bị khai thác mỏ và máy móc quay hạng nặng khác.
Thông số kỹ thuật về độ cứng cần thiết vẫn phải được xác định từ hoạt động của từng máy thay vì sao chép từ ứng dụng khác.
Ⅶ. Làm cứng bánh răng vs. Làm cứng đường đua
Ổ trục xoay có thể chứa nhiều hơn một khu vực làm việc được xử lý nhiệt, nhưng làm cứng bánh răng và làm cứng mương là những quá trình khác nhau.
Tôi cứng bánh răng tập trung vào sườn răng, chân răng hoặc vùng răng bánh răng cụ thể khác truyền mô-men xoắn qua bánh răng dẫn động.
Làm cứng đường đua xử lý rãnh ổ bi nơi các con lăn chịu tải trọng tiếp xúc.
Hai quá trình yêu cầu cuộn cảm khác nhau, đường dẫn chuyển động và cài đặt quy trình.
Đối với thiết bị được phát triển đặc biệt cho đường ray vòng bi, xem các trang máy làm cứng mương xoay.
Ⅷ. Cấu hình máy hiện có
Công suất máy, mô-đun bánh răng cho phép, độ sâu cứng, Hệ thống CNC và kết cấu cơ khí phụ thuộc vào cấu hình thiết bị và phôi được chọn.
Thay vì sao chép bảng thông số kỹ thuật chỉ áp dụng cho một máy, trang này đề cập đến giải pháp làm cứng bánh răng ổ trục rộng hơn.
Khách hàng đánh giá cấu hình bánh răng bên trong cụ thể có thể tham khảo Máy Cứng Hóa Từ Cầu Trục Hai Trạm Vòng Bi Quay Hộp Số Răng Trong để biết cấu trúc máy chi tiết và thông số kỹ thuật.
Hệ thống bánh răng bên ngoài và các cấu hình tùy chỉnh khác có thể được đánh giá riêng biệt từ bản vẽ phôi.
Ⅸ. Những gì chúng tôi cần từ vòng bi xoay của bạn
Đối với một dự án làm cứng cảm ứng ổ trục xoay mới, vui lòng cung cấp càng nhiều thông tin sau càng tốt:
•Bản vẽ phôi
•Đường kính bánh răng
•Thiết bị bên trong hoặc bên ngoài
•mô-đun bánh răng
•Vật liệu
•Trọng lượng phôi
•Khu vực cứng cần thiết
•Độ cứng bề mặt cần thiết
•Độ sâu một lớp yêu cầu / độ sâu cứng
•Tốc độ sản xuất
Những chi tiết này cho phép chúng ta đánh giá cuộn cảm, mô hình cứng lại, chuyển động chi tiết gia công, kết cấu máy, công suất cảm ứng và sắp xếp dập tắt như một hệ thống.
Bạn không cần xác định công suất máy hay kết cấu cơ khí trước khi liên hệ với chúng tôi. Bản vẽ phôi và thông số kỹ thuật xử lý nhiệt là điểm khởi đầu hữu ích hơn.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Sự khác biệt giữa quá trình làm cứng bánh răng xoay bên trong và bên ngoài là gì?
Vị trí bánh răng thay đổi cách cuộn cảm tiếp cận răng. Răng bánh răng ngoài nằm ở chu vi bên ngoài, vậy cuộn cảm đến từ bên ngoài. Răng bánh răng bên trong nằm ở chu vi bên trong nơi khả năng tiếp cận bị hạn chế, yêu cầu một cấu trúc máy khác, sự sắp xếp cuộn cảm và đường chuyển động.
Một máy có thể làm cứng cả sườn răng và chân răng được không?
Máy được cấu hình xung quanh vùng cứng được chỉ định. Làm cứng sườn răng xử lý bề mặt chia lưới, trong khi quá trình làm cứng sườn và rễ mở rộng vùng về phía rễ nơi tập trung ứng suất uốn. Cuộn cảm và quy trình được chọn từ bản vẽ và yêu cầu xử lý nhiệt.
Hai vòng bi xoay có đường kính ngoài tương tự có sử dụng cùng một quy trình không?
Không nhất thiết. mô-đun bánh răng, hình dạng răng, vật liệu, trọng lượng chi tiết, độ sâu vỏ yêu cầu và vị trí của vùng cứng đều ảnh hưởng đến thiết kế máy và cuộn cảm. Bản vẽ phôi là điểm khởi đầu cho việc lựa chọn thiết bị.
Tôi cần gửi thông tin gì cho đề xuất kỹ thuật?
Bản vẽ phôi, đường kính bánh răng, thiết bị bên trong hoặc bên ngoài, mô-đun bánh răng, vật liệu, trọng lượng chi tiết, diện tích gia cố cần thiết, độ cứng bề mặt, độ sâu trường hợp và tốc độ sản xuất. Bạn không cần xác định công suất máy hay kết cấu cơ khí trước.
Làm cứng bánh răng có giống như làm cứng đường đua không?
KHÔNG. Làm cứng bánh răng xử lý sườn răng, chân răng hoặc vùng răng bánh răng khác truyền mô men truyền động. Làm cứng đường đua xử lý đường ổ trục nơi các phần tử lăn mang tải trọng tiếp xúc. Họ yêu cầu cuộn cảm khác nhau, đường dẫn chuyển động và cài đặt quy trình.
Cấu hình máy xung quanh vòng bi xoay của bạn
Gửi bản vẽ phôi và thông số kỹ thuật xử lý nhiệt của bạn. Chúng tôi sẽ đánh giá cuộn cảm, mô hình cứng lại, chuyển động chi tiết gia công, cấu trúc máy và sắp xếp dập tắt với nhau, sau đó gửi lại đề xuất kỹ thuật cho thiết bị của bạn.