Induktionshärtungssystem für V-Nut-Walzen
Ⅰ. V-Nut-Walzen-Induktionshärten im Einsatz
Video: Induktionserwärmung eines rotierenden Bauteils mit V-Nuten mithilfe eines individuell profilierten Kupferinduktors.
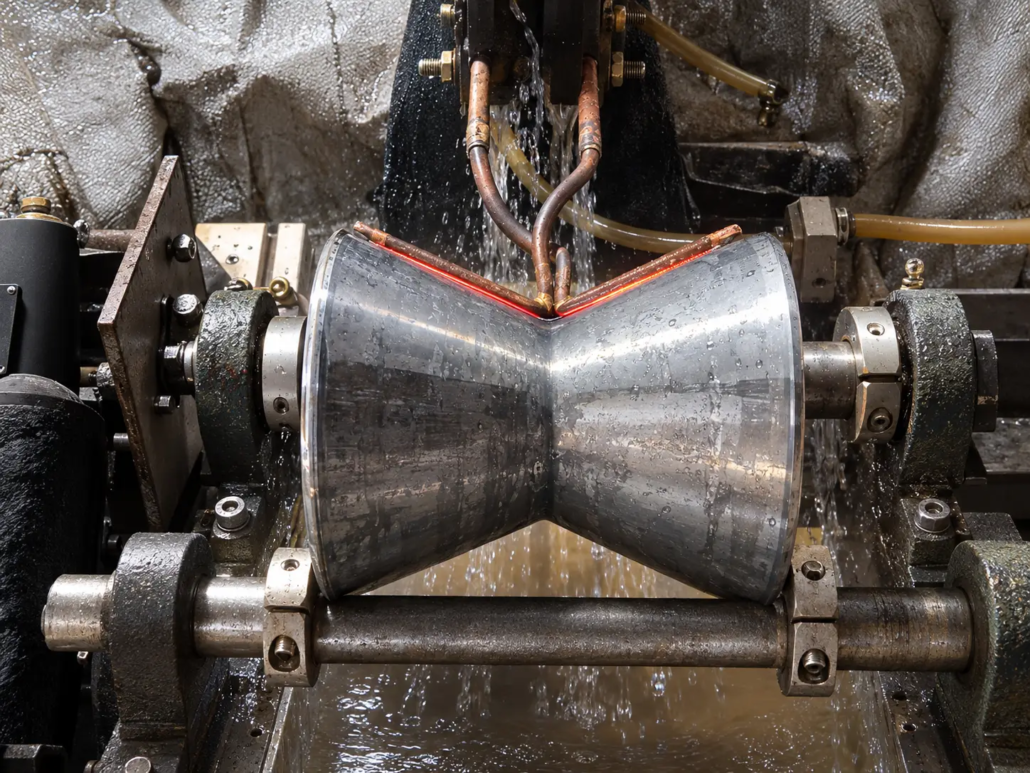
Das Video zeigt ein horizontal zwischen zwei Stützvorrichtungen montiertes Metallbauteil. Während sich das Werkstück dreht, wird ein V-förmiger Kupferinduktor nahe an den Nutoberflächen positioniert.
Der Induktor folgt dem Rillenprofil, Leitet die Wärme auf die geneigten Flächen und den Rillengrund. Während sich das Bauteil dreht, aufeinanderfolgende Abschnitte der Umfangsnut verlaufen durch den Heizbereich.
Durch diese Anordnung kann sich der Erwärmungsprozess auf die V-Nut und nicht auf das gesamte Werkstück konzentrieren.
Vorgeführte Ausrüstung und Verfahren
| Artikel | Beschreibung |
|---|---|
| Werkstück | Rotierendes Metallbauteil mit umlaufender V-Nut |
| Heizbereich | V-förmige Rillenflächen |
| Anwendung | Lokalisierte Induktionsoberflächenhärtung |
| Heizmethode | Hochfrequenz-Induktionserwärmung |
| Induktor | Kundenspezifisch profilierte Kupferspule |
| Werkstückbewegung | Horizontale Drehung |
Das Filmmaterial zeigt lokalisierte Erwärmung und Flüssigkeit im Arbeitsbereich, stellt jedoch nicht die vollständige Abschreckanordnung oder die endgültigen Härteergebnisse fest.
Ⅱ. V-Nut-Werkstücke und industrielle Anwendungen
V-förmige Rillen werden auf Rollen eingesetzt, Räder, Riemenscheiben und andere rotierende Komponenten. Wo die Rillenoberflächen Verschleiß oder Kontaktbelastung ausgesetzt sind, Induktionshärten kann bei geeigneten Stählen zur Erzeugung eines gezielten gehärteten Bereichs eingesetzt werden.
Unsere Ausrüstung umfasst eine Reihe von genuteten Bauteilen, einschließlich:
•Führungsrollen mit V-Nut: Gerillte Laufflächen für mechanische Führungs- und Positionierungssysteme.
•V-Nut-Schienenräder: Räder mit geneigten Kontaktflächen laufen gegen passende Schienen.
•Keilriemenscheiben und Rillenscheiben: Gürtel- und Seilführungselemente mit umlaufenden Rillen.
•V-Profil-Formrollen: Profilierte Arbeitsflächen für Metallumform- und Walzanwendungen.
•Gerillt Wellen, Naben und Hülsen: Rotationsbauteile mit ringförmigen V-förmigen Nuten, die eine lokale Oberflächenbehandlung erfordern.
Diese Anwendungen unterscheiden sich in der Größe, Material, Belastungsbedingungen und Härteanforderungen. Die Ausrüstung wird daher um das eigentliche Teil herum entwickelt und nicht um eine feste Rollenkonstruktion.
Für jedes Werkstück, Die erste Überlegung ist, welche Oberflächen gehärtet werden müssen: die Nutflanken, die Wurzel, oder ein definierter Bereich, der sich über das Profil erstreckt.
Ⅲ. Profiliertes Induktordesign und Rotationsheizung
Die größte Herausforderung beim V-Nut-Induktionshärten besteht darin, das Erwärmungsmuster auf Oberflächen zu steuern, die nicht die gleiche Geometrie aufweisen.
Die Nutflanken sind geneigt, während die Wurzel einen schmaleren Übergang zwischen ihnen bildet. Ihr Abstand zur Induktionsspule und die örtlichen elektromagnetischen Kopplungsbedingungen können unterschiedlich sein, Dies wirkt sich darauf aus, wie schnell sich jede Region erwärmt.
Kundenspezifisch profilierter Induktor
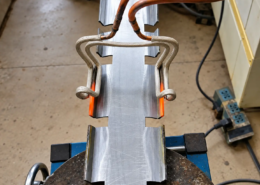
Die Kupferinduktor ist so geformt, dass es dem V-Nut-Profil folgt. Seine Position und sein Abstand sind so gewählt, dass die Wärme auf die angegebenen Oberflächen gerichtet wird.
Beim Spulendesign wird der Rillenwinkel berücksichtigt, Breite, Tiefe, Fußradius und Werkstückdurchmesser, zusammen mit den Materialeigenschaften und dem erforderlichen Härtungsmuster.
Die Anpassung der Spule an die Nut führt nicht automatisch zu gleichen Temperaturen im gesamten Profil. Die Beziehung zwischen Spulenspiel, Betriebsfrequenz, Heizleistung und -dauer müssen ausgewertet werden, insbesondere am Rillengrund.
Für anspruchsvolle Härtebilder, Möglicherweise sind Probeheizungen und Induktoreinstellungen erforderlich.
Rotierende Werkstückhalterung
Das demonstrierte System hält das Werkstück horizontal und dreht sich es relativ zum Induktor.
Die Vorrichtung trägt das Bauteil, behält die Ausrichtung bei und hält die Nut in der vorgesehenen Heizposition. Die Rotationsgeschwindigkeit wird mit der Heizleistung und -dauer koordiniert, um das erforderliche Heizmuster in Umfangsrichtung zu entwickeln.
Änderungen des Rollendurchmessers, Je nach Nutprofil oder Werkstückgewicht können unterschiedliche Abstützungen erforderlich sein, Positionierungsanordnungen oder Induktorabmessungen.
Abschrecken der Rillenoberflächen
Die induktive Oberflächenhärtung erfordert eine geeignete Erwärmung und anschließende Abkühlung unter Bedingungen, die die angegebene gehärtete Struktur erzeugen.
Für V-förmige Nuten, Der Zugang zu den geneigten Flanken und der Wurzel erfordert besondere Aufmerksamkeit. Unterschiede in der Kühlverteilung können das resultierende Härteprofil und die effektive Einsatztiefe beeinflussen.
Die Abschreckanordnung ist parallel zum Erhitzungsprozess ausgelegt. Abhängig von der Ausstattungsvariante, Die Kühlung kann an der Heizstelle oder an einer separaten Station erfolgen.
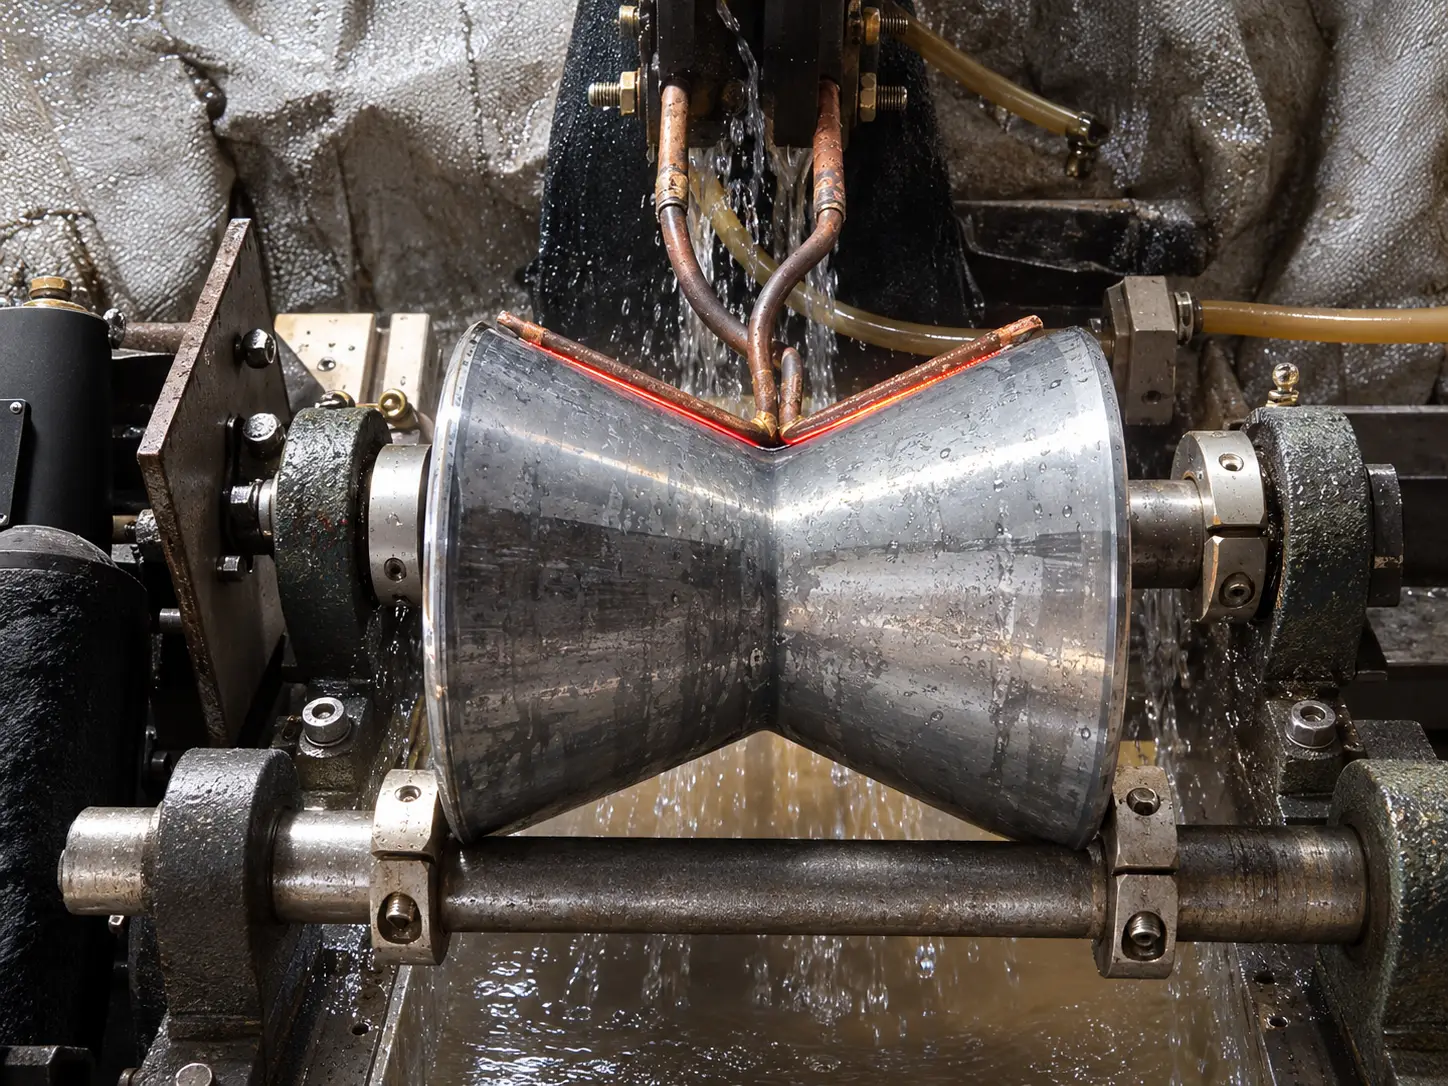
Werkstück mit V-Nutwalze wird nach der Induktionserwärmung abgeschreckt.
Endhärte, Änderungen der Härtetiefe und der Abmessungen müssen durch entsprechende Inspektionen überprüft werden und dürfen nicht aus dem sichtbaren Erwärmungsmuster abgeleitet werden.
Ⅳ. Maschinenkonfiguration und Prozesssteuerung
Das System vereint die Induktionsstromversorgung, profilierter Induktor, rotierende Vorrichtung und die für die Durchführung des Härtezyklus erforderliche Ausrüstung.
| Komponente | Gerätekonfiguration |
|---|---|
| Induktionsstromversorgung | Für das Material ausgewählte Ausgangsleistung und Frequenz, Nutabmessungen und Heizzyklus |
| Profilierter Induktor | Spulenform und -abstand abgestimmt auf die erforderliche Nutheizfläche |
| Drehvorrichtung | Werkstückunterstützung, Ausrichtung und kontrollierte Rotation |
| Heizungssteuerung | Koordination der Macht, Aufheizzeit und Werkstückbewegung |
| Abschreckausrüstung | Für die Nutgeometrie und Härtespezifikation entwickelte Kühlanordnung |
| Automatisierung | Laden, Positionierung und Taktsteuerung je nach Produktionsbedarf |
Stromversorgung und Steuerung
Zu unseren Induktionserwärmungsgeräten gehören: digital gesteuertes Netzteil Optionen. Leistungsregulierung, Heizdauer und Werkstückdrehung können durch die gewählte Steuerung koordiniert werden.
Zusammen mit dem Induktor wird die erforderliche elektrische Konfiguration erstellt. Leistung und Betriebsfrequenz können allein aus dem Rollennenndurchmesser nicht zuverlässig ausgewählt werden.
Produktionsvereinbarung
Das Video zeigt einen horizontalen Rotationsheizungsaufbau. Für andere genutete Bauteile, Abmessungen der Vorrichtung, Werkstückhandling und Maschinenlayout werden an den Fertigungsprozess angepasst.
Eine manuell beladene Maschine eignet sich möglicherweise für kleinere Chargen, Für die wiederholte Produktion können automatisierte Beladung und koordinierte Zyklussteuerung integriert werden.
Die endgültige Geräteanordnung muss auch einen geeigneten Zugang für die Wartung des Induktors bieten, Werkstückwechsel und Abschreckvorgänge.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Materialien eignen sich für das V-Nut-Induktionshärten??
Beim Induktionshärten ist ausreichend Kohlenstoff erforderlich, um eine gehärtete Schicht zu bilden, also mittelmäßig- Typisch sind Stähle mit hohem Kohlenstoffgehalt und geeignete legierte Stähle. Härte und Härtetiefe hängen vom Material ab, Heizzyklus und Abschrecken.
Warum dreht sich das Werkstück beim V-Nut-Härten??
Durch die Rotation wird jeder Umfangsabschnitt der Nut durch den Heizbereich transportiert, Dadurch erreichen die Flanken und der Fuß eine konstante Temperatur und nicht nur der Bereich, der dem Induktor zugewandt ist.
Wie ist der Induktor auf meine V-Nut-Geometrie abgestimmt??
Der Induktor wird aus dem Nutwinkel profiliert, Breite, Tiefe und Wurzelradius, zusammen mit dem Werkstückdurchmesser und dem erforderlichen Härtebereich. Der Abstand zwischen Spule und Werkstück und der Heizzyklus werden mit dem Profil eingestellt, um das gewünschte Heizmuster festzulegen.
Welche Informationen benötigen Sie, um ein technisches Angebot zu erstellen??
Eine Werkstückzeichnung oder Fotos, das Material oder die Stahlsorte, Hauptabmessungen und V-Nut-Profil, der erforderliche Härtebereich, und Produktionsmengen- oder Zyklusanforderungen. Zielhärte und effektive Härtetiefe helfen bei der Verfeinerung des Vorschlags.
Ⅴ. Fordern Sie eine maßgeschneiderte V-Nut-Induktionshärtungslösung an
Wir bieten Induktionshärtungsgeräte für V-Nut-Walzen an, Führungsräder, Riemenscheiben, Garben, Formrollen und andere gerillte Rotationskomponenten.
Um Ihre Bewerbung zu besprechen, Bitte senden:
•Werkstückzeichnung oder Fotos
•Material oder Stahlsorte
•Hauptabmessungen und V-Nut-Profil
•Erforderlicher Härtebereich
•Produktionsmengen- oder Zyklusanforderungen
Falls bereits angegeben, Geben Sie Ihre Zielhärte an, effektive Falltiefe und Inspektionsanforderungen.
Mit diesen Details, Wir können die Heizmethode überprüfen, Spulendesign, Anforderungen an Drehvorrichtungen und Abschrecken, schlagen Sie dann eine geeignete Gerätekonfiguration vor.
Senden Sie uns Ihre V-Nut-Werkstückdetails
Wir prüfen Ihre Werkstück- und Prozessanforderungen und schlagen eine entsprechende Gerätekonfiguration vor.