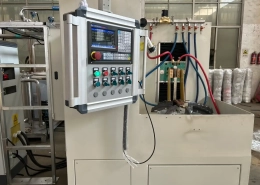
Машина индукционной закалки поворотного подшипника для экскаваторов, Краны и тяжелое оборудование
Ⅰ. См. Индукционная закалка внешней шестерни в эксплуатации.
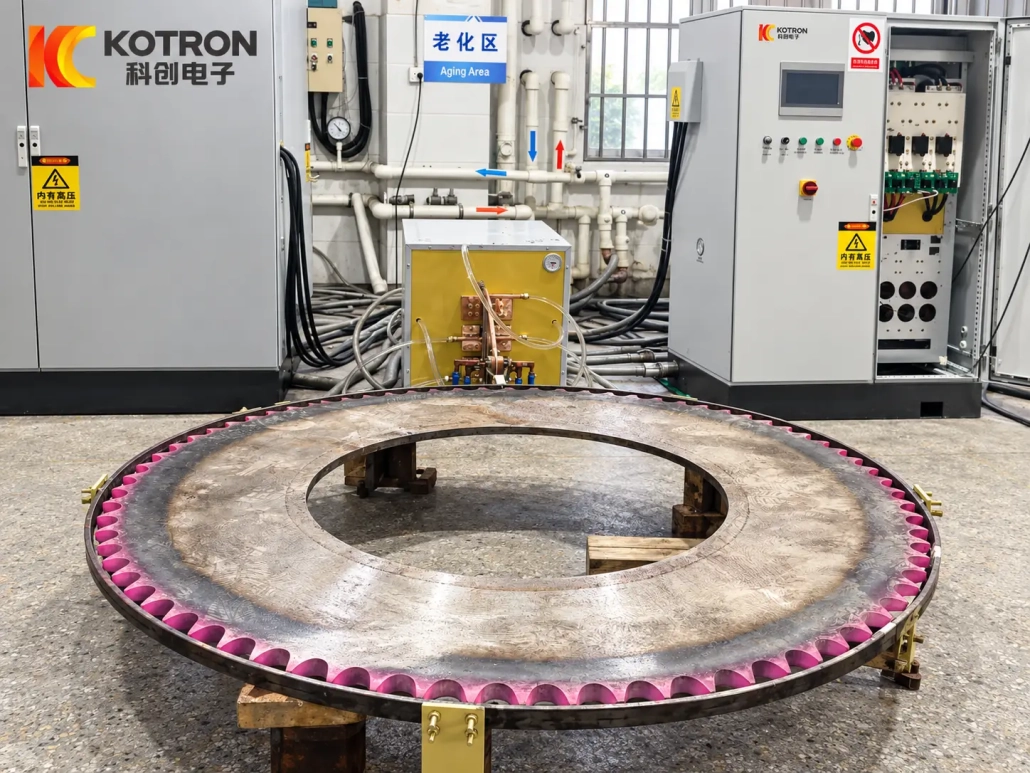
На видео показан настоящий опорно-поворотный подшипник с внешней передачей на этапе индукционного нагрева.. Перед закалкой нагретая область зуба становится заметно красной..
Это одно из приложений внешнего оборудования.. Для другого опорно-поворотного устройства может потребоваться другая компоновка машины., геометрия индуктора или траектория движения в зависимости от его диаметра, положение передачи, модуль и необходимая закаленная зона.
Видимый режим нагрева на видео показан только для справки о процессе.. Окончательные параметры процесса устанавливаются на основе фактических характеристик заготовки и термообработки..
Ⅱ. Что может закалить машина?
Машина для индукционной закалки поворотных подшипников может быть сконфигурирована с учетом различных конструкций поворотных колец с зубчатой передачей и требований к закалке..
Типичные области применения включают в себя:
•Внутренние поворотные подшипники
•Внешние поворотные подшипники
•Упрочнение боковой поверхности зуба
•Упрочнение боковой поверхности зуба и корня
•Выбранные зубчатые зоны
•Опорно-поворотные кольца большого диаметра
•Специальные применения для закалки зубчатых передач для тяжелых вращающихся компонентов
Подобный внешний диаметр не обязательно означает, что два поворотных подшипника могут использовать один и тот же процесс..
Модуль редуктора, геометрии зубьев, Материал, вес заготовки, требуемая глубина корпуса и положение закаленной зоны влияют на конструкцию машины и индуктора..
по этой причине, чертеж заготовки обычно является отправной точкой при выборе оборудования..
Ⅲ. Конфигурации внутренней и внешней закалки зубчатых колес
Расположение шестерни меняет то, как индукционная система приближается и следует за зубьями..
Внешний механизм
На опорно-поворотном подшипнике с внешней передачей, зубья обрабатываются по внешней окружности кольца.
Индуктор и механизм обработки подходят к шестерне снаружи.. Поддержка заготовки, вращение, движение индуктора и устройство гашения настраиваются в соответствии с диаметром шестерни, геометрии зубьев, модуль и необходимая закаленная зона.
Поэтому в системах с внешним редуктором может использоваться другая компоновка машины, чем в конфигурациях с внутренним редуктором., даже если требуемый результат термообработки аналогичен.
Внутренняя передача
Внутренняя шестерня размещает зубья на внутренней окружности опорно-поворотного кольца.. Доступ более ограничен, Итак, конструкция машины, Расположение и траектория движения индуктора отличаются от системы с внешней передачей..
Для конкретной конфигурации станка, разработанной для данного типа заготовки., см. наше Машина для индукционной закалки поворотных подшипников с внутренней шестерней.
На этой странице представлена подробная конфигурация машины и технические характеристики., поэтому эти параметры здесь не повторяются.
Ⅳ. Упрочнение боковой поверхности зуба и корня зуба
Боковая поверхность зуба и корень зуба испытывают различные условия нагрузки..
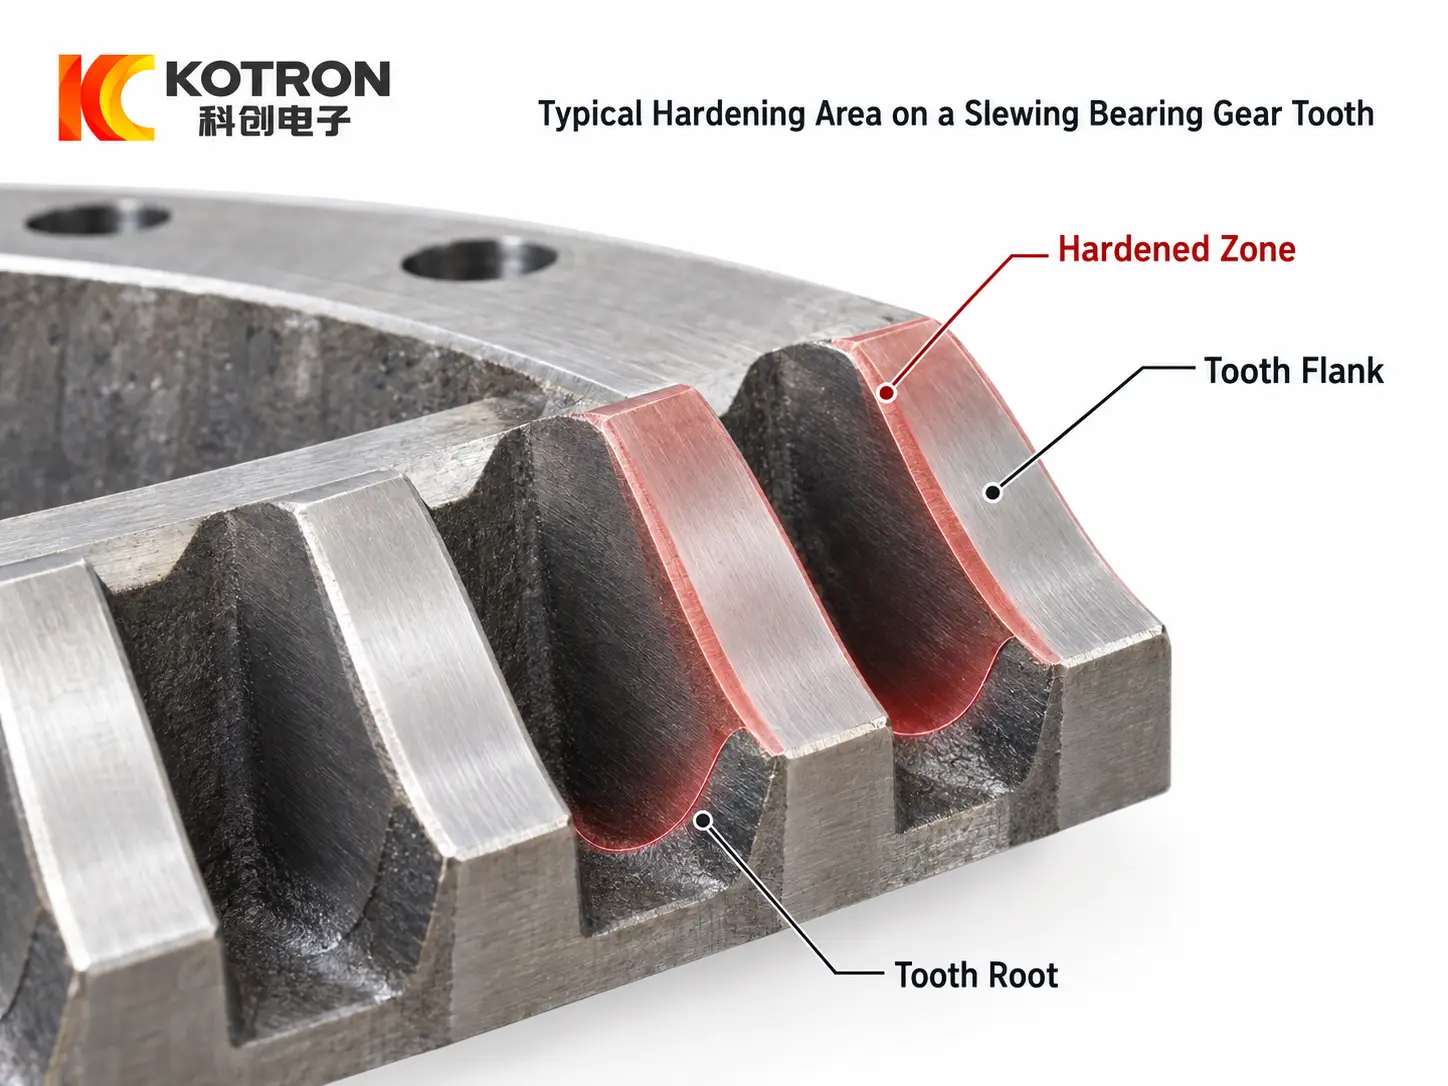
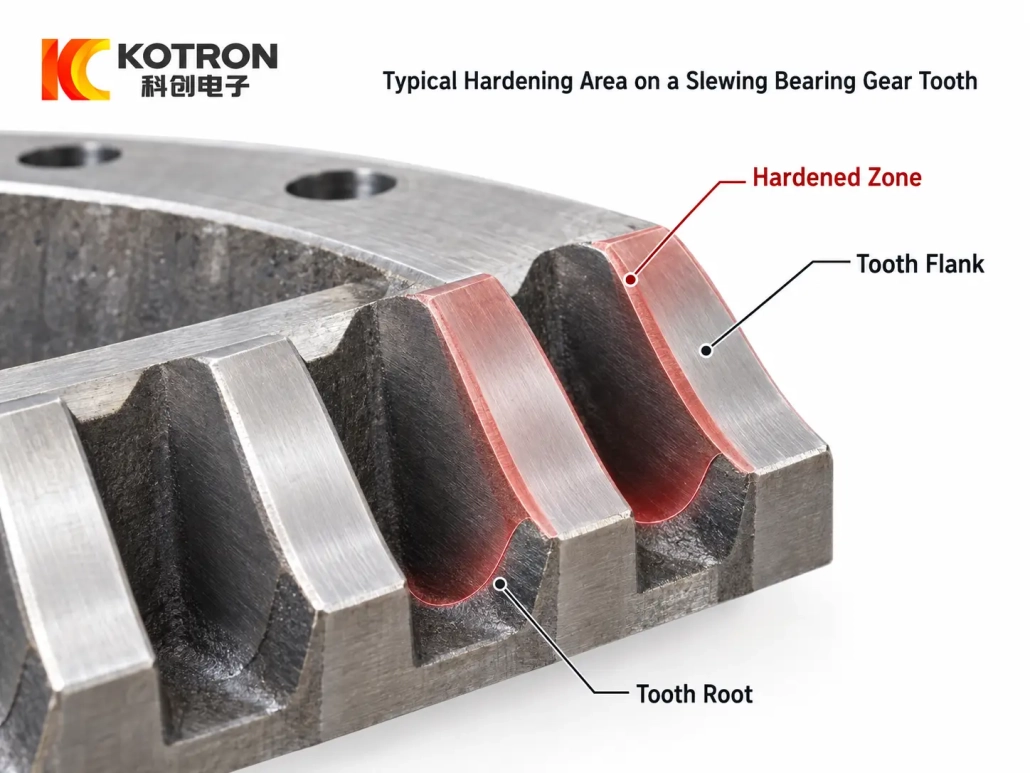
Зоны закалки боковой поверхности и корня зуба на поворотном подшипнике.
The боковая часть зуба это рабочая поверхность, которая неоднократно входит в зацепление с ведущей шестерней. Он подвергается контактному давлению., износ зубьев и контактно-усталостные повреждения, такие как точечная коррозия.
На корень зуба, изгибающее напряжение концентрируется, поскольку крутящий момент передается через зуб. Поэтому в некоторых случаях требуется, чтобы закаленная зона простиралась от боковой поверхности к корню, а не обрабатывала только боковую поверхность..
Соответствующая схема закалки зависит от таких факторов, как:
•Модуль редуктора
•Геометрия зуба
•Материал
•Требуемая твердость поверхности
•Глубина корпуса или закаленная глубина
•Эксплуатационная обязанность
•Основные требования к прочности
Индукционная закалка – это лишь часть общей долговечности зубчатых передач.. Геометрия шестерни, правильная сетка, смазка, выравнивание и состояние сопряженной шестерни также влияют на эксплуатационные характеристики..
Поэтому оборудование должно быть сконфигурировано с учетом определенных требований к термообработке, а не просто обеспечивать максимальную твердость всей шестерни..
Ⅴ. Как устроена система закалки
Не существует единой конфигурации машины, подходящей для каждого поворотного подшипника или опорно-поворотного кольца..
Прежде чем определиться с компоновкой системы, мы оцениваем три группы информации..
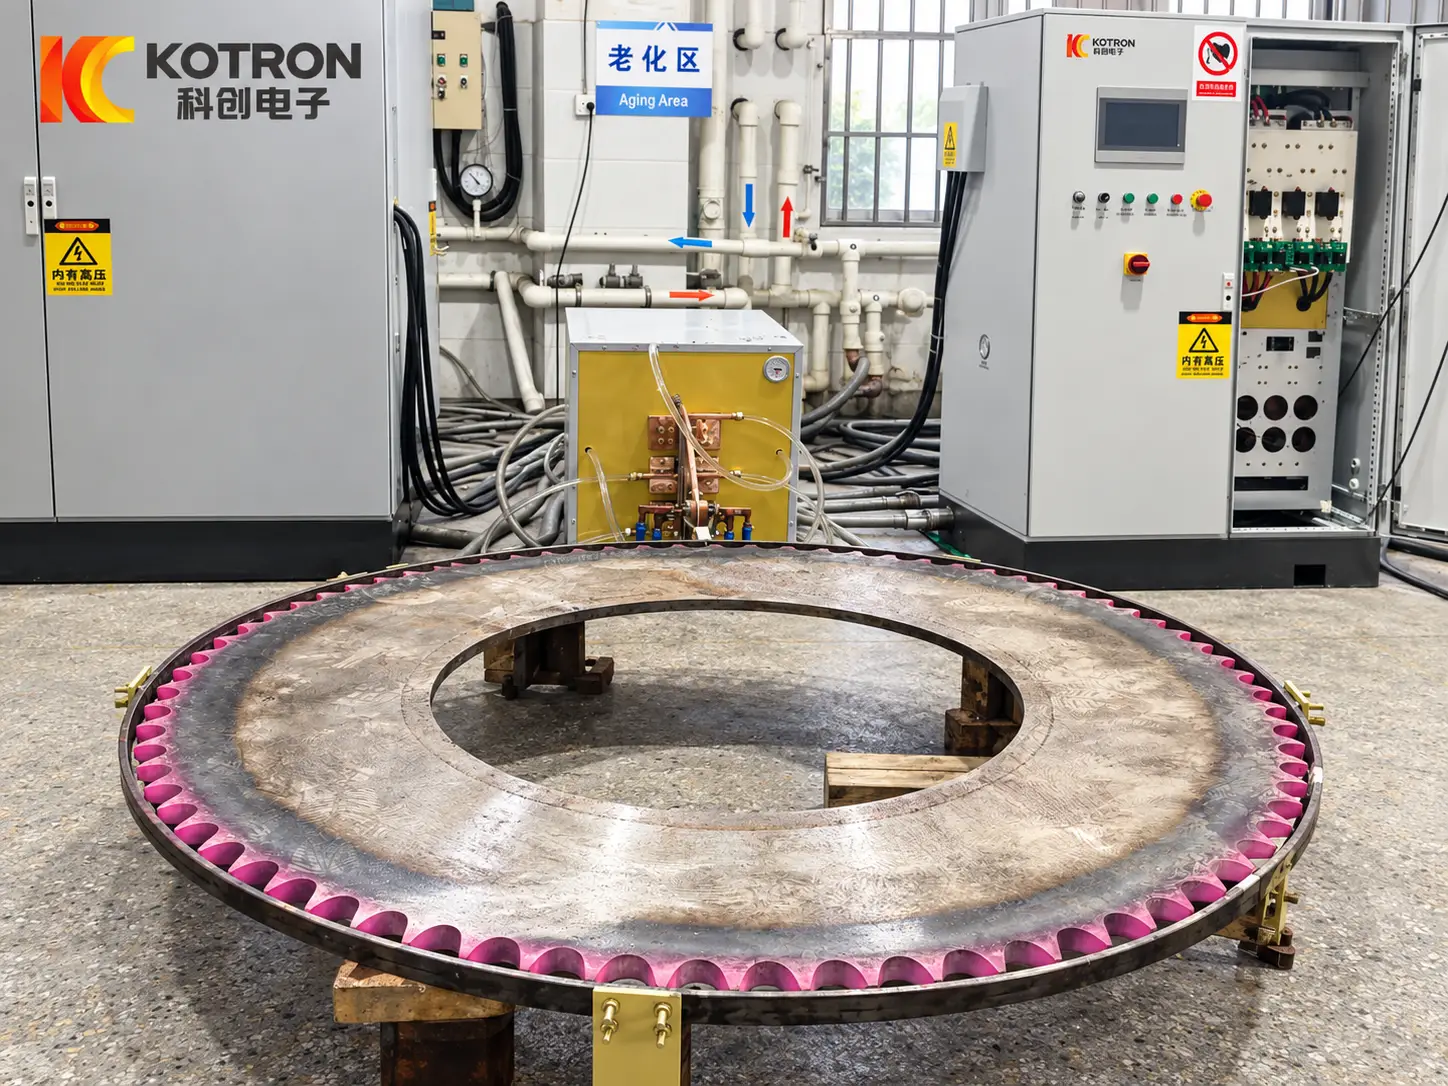
Заготовка поворотного подшипника на индукционной закалочной машине.
Заготовка
Типичная информация о заготовке включает в себя:
•Диаметр шестерни
•Внутренний или внешний механизм
•Модуль редуктора
•Материал
•Вес заготовки
•Геометрия зуба
•Чертеж детали
Эти факторы влияют на поддержку заготовки., размеры машины, доступ и перемещение индуктора.
Требование к закалке
В спецификации термообработки должны быть указаны:
•Требуемая закаленная площадь
•Только боковая поверхность зуба или боковая поверхность зуба + корень
•Требования к твердости поверхности
•Глубина прокаливаемого слоя / закаленная глубина
•Требуемая производительность
В зависимости от геометрии шестерни и указанной зоны закалки, подход к обработке может включать методы закалки отдельных зубов или контуров зубов.. Соответствующий метод следует выбирать из реальной передачи, а не рассматривать как универсальный процесс для всех опорно-поворотных устройств..
Конфигурация машины
Окончательная система может включать в себя различные комбинации:
•Структура машины
•Вращение заготовки
•Позиционирование и перемещение индуктора
•Индукционный источник питания
•Устройство закалки
•Поддержка заготовки
•ЧПУ / ПЛК-управление
•Индивидуальное программирование процессов
Машина и процесс оцениваются вместе. Изменение размера заготовки или закаленной зоны может повлиять как на механическую компоновку, так и на настройку индукции..
Ⅵ. Приложения в экскаваторах, Краны и тяжелое оборудование
Поворотные подшипники с зубчатой передачей используются там, где большая конструкция должна вращаться, неся при этом значительную нагрузку..
Экскаваторы
На экскаваторе, поворотный подшипник соединяет верхнюю конструкцию с ходовой частью. Ведущая шестерня входит в зацепление с поворотным механизмом для вращения кабины., двигатель, стрела и верхняя рама относительно гусениц.
Нормальная работа предполагает повторный запуск., остановка, реверс и изменение положения.
Эти изменяющиеся нагрузки передаются через зубья шестерни.. Поэтому боковая поверхность зуба требует соответствующей стойкости к износу и контактной усталости., в то время как область корня должна выдерживать повторяющиеся напряжения изгиба.
Краны
В системе поворота крана также используется зубчатый венец для передачи крутящего момента., но условия эксплуатации разные.
Верхняя конструкция может вращаться под действием различных внешних нагрузок., а шестерня продолжает отвечать за передачу крутящего момента посредством многократного контакта зацепления. Правильно подобранная схема закалки поддерживает рабочие поверхности зубьев, сохраняя при этом свойства материала, необходимые под закаленным слоем..
Подобные системы поворота с редуктором также встречаются на подъемных рабочих платформах., автобетононасосы, горнодобывающее оборудование и другая тяжелая роторная техника.
Требуемые характеристики закалки по-прежнему следует определять на основе режима работы отдельной машины, а не копировать из другого приложения..
Ⅶ. Закалка шестерни против. Укрепление гоночной трассы
Поворотный подшипник может содержать более одной термообработанной рабочей зоны., но закалка шестерен и закалка дорожек качения - это разные процессы.
Закалка зубчатых колес фокусируется на боковой поверхности зуба, корень зуба или другая указанная область зуба шестерни, которая передает крутящий момент через ведущую шестерню.
Упрочнение дорожки качения обрабатывает дорожку подшипника, где тела качения несут контактные нагрузки.
Для этих двух процессов требуются разные индукторы., траектории движения и настройки процесса.
Для оборудования, разработанного специально для подшипниковых путей., см. наше Машина для закалки дорожек качения поворотного подшипника.
Ⅷ. Существующие конфигурации машины
Производительность машины, допустимый модуль шестерни, закаленная глубина, Система ЧПУ и механическая конструкция зависят от выбранной конфигурации оборудования и заготовки..
Вместо того, чтобы дублировать таблицу спецификаций, применимую только к одной машине, на этой странице представлено более широкое решение для закалки поворотных подшипников.
Клиенты, оценивающие конкретную конфигурацию внутреннего редуктора, могут обратиться к нашему Портальная двухстанционная поворотная подшипниковая установка для получения подробной конструкции машины и технических характеристик.
Системы внешних зубчатых передач и другие индивидуальные конфигурации можно оценить отдельно от чертежа заготовки..
Ⅸ. Что нам нужно от вашего поворотного подшипника
Для нового проекта индукционной закалки поворотного подшипника, пожалуйста, предоставьте как можно больше следующей информации:
•Чертеж заготовки
•Диаметр шестерни
•Внутренний или внешний механизм
•Модуль редуктора
•Материал
•Вес заготовки
•Требуемая закаленная площадь
•Требуемая твердость поверхности
•Требуемая глубина цементации / закаленная глубина
•Производственная скорость
Эти детали позволяют оценить индуктор, образец закалки, движение заготовки, структура машины, индукционная мощность и система гашения как одна система.
Вам не нужно определять мощность или механическую конструкцию машины, прежде чем связаться с нами.. Чертеж заготовки и спецификация термообработки являются более полезной отправной точкой..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
В чем разница между внутренней и внешней закалкой поворотного подшипника?
Положение шестерни меняет способ приближения индуктора к зубьям.. Внешние зубья шестерни располагаются по внешней окружности., поэтому индуктор приходит снаружи. Внутренние зубья шестерни расположены по внутренней окружности, где доступ ограничен., требуется другая конструкция машины, Расположение и траектория движения индуктора.
Может ли один станок закалить как боковую поверхность зуба, так и его корень??
Машина настроена вокруг указанной зоны закалки.. Закалка боковой поверхности зуба лечит поверхность зацепления, в то время как закалка по бокам и у корня расширяет зону к корню, где концентрируется напряжение изгиба.. Индуктор и процесс выбираются из чертежа и требований к термообработке..
Два поворотных подшипника с одинаковым наружным диаметром используют один и тот же процесс.?
Не обязательно. Модуль редуктора, геометрии зубьев, Материал, вес заготовки, требуемая глубина корпуса и положение закаленной зоны влияют на конструкцию машины и индуктора.. Чертеж заготовки является отправной точкой при выборе оборудования..
Какую информацию мне нужно отправить для технического предложения?
Чертеж заготовки, диаметр шестерни, внутренний или внешний механизм, модуль шестерни, Материал, вес заготовки, требуемую закаленную область, твердость поверхности, глубина корпуса и производительность. Вам не нужно сначала определять мощность машины или механическую конструкцию..
Закалка зубчатых колес аналогична закалке дорожек качения??
Нет. Закалка зубчатых колес обрабатывает боковую поверхность зуба., корень или другая область зуба шестерни, передающая крутящий момент. Упрочнение дорожек качения предназначено для обработки дорожек подшипников, где тела качения несут контактные нагрузки.. Им нужны разные индукторы., траектории движения и настройки процесса.
Сконфигурируйте машину вокруг поворотного подшипника
Отправьте чертеж заготовки и спецификацию термообработки.. Будем оценивать индуктор, образец закалки, движение заготовки, конструкция машины и устройство закалки вместе, затем верните техническое предложение на ваше оборудование.