Induktionshärtungsprozess für Schraubenpumpenrotoren
Ⅰ. Induktionshärtung des Schraubenpumpenrotors im Betrieb
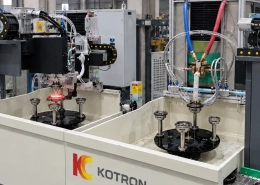
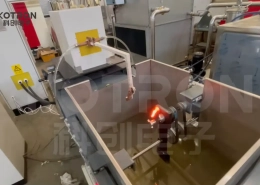
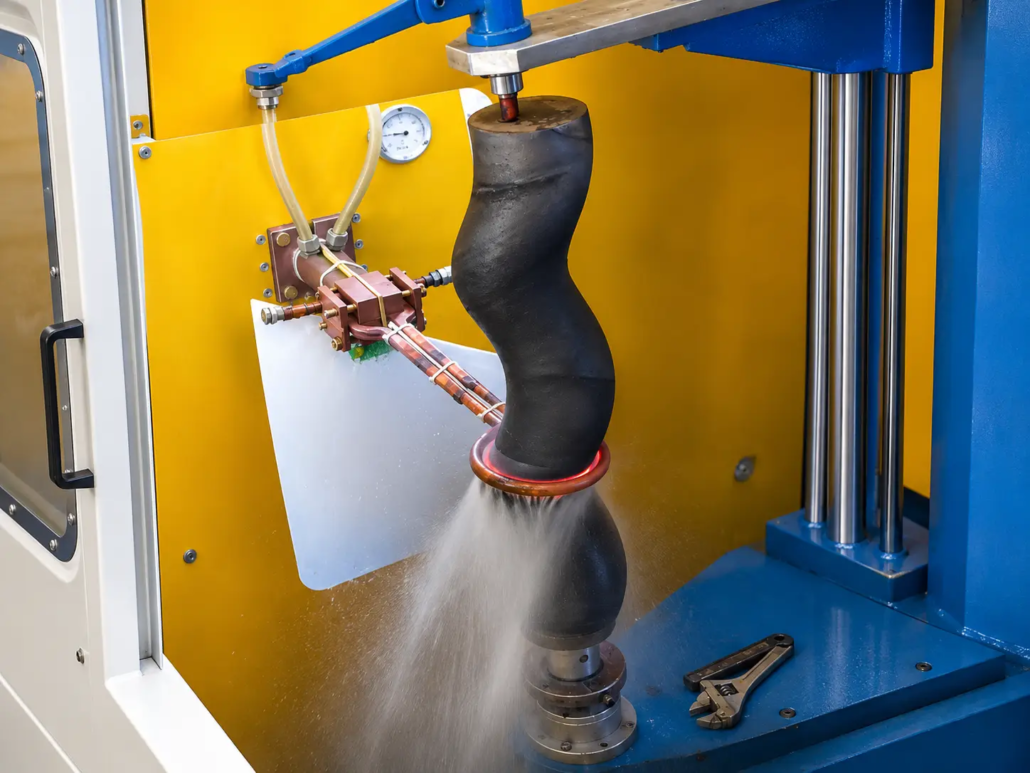
Das Anwendungsvideo zeigt einen Spiralpumpenrotor, der einer lokalen Induktionserwärmung und Sprühkühlung unterzogen wird.
Der Rotor wird in vertikaler Position gelagert. Eine kreisförmige Induktionsspule umgibt das Werkstück im unteren Teil des sichtbaren Spiralabschnitts, während rund um den Verarbeitungsbereich Flüssigkeitssprühkühlung angewendet wird.
Der Aufbau zeigt, wie eine Induktionsheiz- und Abschreckanordnung auf einen Rotor mit nichtzylindrischem Profil angewendet werden kann.
Die Heiz- und Kühlkomponenten werden um den ausgewählten Behandlungsbereich herum positioniert, anstatt den gesamten Rotor auf einmal zu erwärmen.
Ⅱ. Härten eines Pumpenrotors mit Spiralprofil
Schraubenpumpenrotoren werden in Pumpsystemen verwendet, bei denen ihre spiralförmige Geometrie für die Flüssigkeitsbewegung von entscheidender Bedeutung ist.
Abhängig von der Pumpenkonstruktion, Material- und Betriebsbedingungen, Es kann zu mechanischem Kontakt mit der Rotoroberfläche kommen, Reibung und abrasiver Verschleiß. Eine Oberflächenhärtung kann in Betracht gezogen werden, wenn das Material geeignet ist und die Anwendung eine erhöhte Oberflächenhärte erfordert.
Die größte Herausforderung ist der Rotor unregelmäßiges Außenprofil.
Ein Spiralgewinde hat einen erhabenen Scheitel und einen vertieften Grund. Eine runde Induktionsspule sitzt näher am Kamm als an der Wurzel, Daher konzentriert sich die Wirbelstromdichte am Scheitelpunkt und nimmt in der Wurzel ab. Die Hitze baut sich ungleichmäßig auf – der Kamm kann überhitzen, während die Wurzel unter der Transformationstemperatur bleibt.
Im Gegensatz zu einem zylindrischen Schaft, Der Abstand zwischen der Rotoroberfläche und einer umgebenden Induktionsspule kann entlang der Spiralkontur variieren. Dies beeinflusst die Kopplung des Werkstücks mit dem elektromagnetischen Feld und die Wärmeverteilung.
Aus diesem Grund, Die Heizanordnung muss die Rotorabmessungen berücksichtigen, Spiralgeometrie und Lage des erforderlichen gehärteten Bereichs.
Das Ziel besteht nicht nur darin, den Rotor zu erwärmen, sondern es müssen vor dem Abschrecken geeignete Heizbedingungen im angegebenen Behandlungsbereich geschaffen werden.
| Aspekt | Gerader Schaft | Schraubenpumpenrotor |
|---|---|---|
| Werkstückprofil | Zylindrisch, konstanter Durchmesser | Spiralgewinde mit Scheitel und Wurzel |
| Abstand zwischen Spule und Werkstück | Konstant rund um das Teil | Variiert zwischen Kamm und Wurzel, und entlang der Helix |
| Wirbelstromverteilung | Sogar rundherum | Konzentriert sich auf den Gipfel, Tropfen in die Wurzel |
| Heizgleichmäßigkeit | Einfacher zu halten | Benötigt Rotation und eine dem Profil angepasste Spule |
| Maschinenbewegung | Drehen und axial scannen | Drehen und scannen Sie, indem Sie der Helix folgen |
| Hauptprozessrisiko | Ungleichmäßige Gehäusetiefe an den Enden | Überhitzung des Kamms, weiche Wurzel |
Ⅲ. Induktionserwärmung und Sprühabschreckung
Die sichtbare Verarbeitungsanordnung kombiniert eine ringförmige Induktionsspule mit einem nahegelegenen Flüssigkeitssprühkühlsystem.
Lokalisierte Induktionserwärmung
Die Induktionsspule liefert elektromagnetische Energie an den ausgewählten Abschnitt des Rotors. Seine Abmessungen und Position sind wichtig, da das sich ändernde Spiralprofil den Abstand zwischen der Spule und dem Werkstück beeinflusst.
Heizleistung, Frequenz und Heizzeit werden entsprechend dem Rotormaterial und der erforderlichen Behandlungsfläche ausgewählt. Für eine Einsatztiefe von 1,5–3 mm, Die Frequenz liegt typischerweise im Bereich von 3–10 kHz – höhere Frequenz für einen flacheren Fall, niedrigere Frequenz für tieferes Eindringen.
Sprühabschreckung
In der Nähe der Induktionsheizzone ist eine Flüssigkeitssprühkühlung angeordnet. Das Abschreckmedium ist üblicherweise Wasser oder ein Polymer (PAG) Lösung; Konzentration und Sprühdruck stellen die Abkühlgeschwindigkeit ein und, damit, die Endhärte.
Für geeignete härtbare Stähle – typischerweise mittelgekohlte und niedriglegierte Sorten im Bereich von 0,40–0,60 % C, wie 42CrMo (AISI 4140) oder 45# Kohlenstoffstahl – kontrollierte Erwärmung, gefolgt von geeigneter schnelle Abkühlung kann eine gehärtete Oberflächenstruktur von 50–58 HRC erzeugen.
Die Kühlanordnung muss sich an das Rotorprofil anpassen und für die erforderlichen Kühlbedingungen im behandelten Bereich sorgen.
Das endgültige Härtungsmuster, Oberflächenhärte und effektive Härtetiefe werden durch Prozessentwicklung und ermittelt Werkstückinspektion.
Ⅳ. Induktionsspule und Werkstückpositionierung
Für einen Schraubenpumpenrotor, Induktionsspule und Werkstückaufnahme müssen gemeinsam betrachtet werden.
Die Spule benötigt ausreichend Freiraum um das Spiralprofil herum und muss gleichzeitig eine wirksame Wärmebeziehung zur ausgewählten Oberfläche aufrechterhalten.
Die Werkstückhalterung hält den Rotor in der erforderlichen Ausrichtung und ermöglicht den Zugang zum Heiz- und Kühlbereich.
In dieser Anwendung, Durch die vertikale Anordnung können die Induktionsheizbaugruppe und die Sprühkühlungskomponenten um den Rotor herum positioniert werden.
Zusätzliche Maschinenbewegung, wo erforderlich, wird durch die Rotorgeometrie bestimmt, Behandlungsdauer und Verarbeitungsmethode.
In den meisten Setups der Rotor rotiert beim Erhitzen Jeder Punkt auf dem Umfang durchdringt also gleichmäßig das Feld der Spule. Für einen längeren Spiralabschnitt, entweder die Spule oder der Rotor bewegt sich in einem Abtastdurchgang axial, wobei die Scangeschwindigkeit an die Heizzeit angepasst ist, sodass die erforderliche Temperatur vor dem Sprühabschrecken erreicht wird.
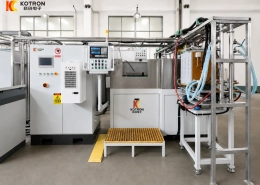
KECHUANG entwickelt Induktionsheizgeräte, Spulenanordnungen und Werkstückbestückung für verschiedene Wellen- und Rotorhärten Anforderungen.
Ⅴ. Maßgeschneiderte Induktionshärtungslösungen für Schraubenpumpenrotoren
A geeignetes Härteverfahren beginnt mit der Rotorzeichnung und Materialspezifikation.
Zu den Hauptfaktoren gehört die helikale Geometrie des Rotors, erforderlichen Behandlungsbereich, Zielhärte, effektive Falltiefe und Produktionsanforderungen.
Diese Angaben helfen bei der Bestimmung der Induktionsspule, Werkstückhalterung, Heizbedingungen und Abschreckanordnung.
Fordern Sie eine Lösung zur Induktionshärtung von Schraubenpumpenrotoren an
Für eine technische Bewertung, Bitte angeben:
KECHUANG kann eine geeignete Induktionsheiz- und Abschreckanordnung für Ihre Rotor- und Produktionsanforderungen bewerten.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Materialien können induktionsgehärtet werden??
Stähle mit mittlerem Kohlenstoffgehalt und niedriglegierte Stähle, die auf schnelles Abschrecken reagieren – typischerweise Sorten mit 0,40–0,60 % C wie 42CrMo (AISI 4140) oder 45# Kohlenstoffstahl.
Welche Oberflächenhärte und Härtetiefe sind erreichbar??
Mit dem richtigen Stahl und der richtigen Härte, 50–58 HRC an der Oberfläche mit einer effektiven Härtetiefe von ca. 1,5–3 mm. Beides hängt von der Frequenz ab, Aufheizzeit und Abschreckmedium.
Warum dreht sich der Rotor beim Härten??
Durch die Drehung wird die Erwärmung am Umfang gleichmäßig verteilt, Daher bleibt kein Punkt auf dem Fadenkamm lange genug im stärksten Feld, um zu überhitzen.
Kann eine Ringspule den gesamten Spiralabschnitt härten?, oder ist ein Scannen erforderlich??
Eine kurze Behandlungszone kann mit einer einzelnen Ringspule an Ort und Stelle gehärtet werden. Für einen längeren Spiralabschnitt, die Spule bzw. der Rotor tastet axial ab, wobei die Scangeschwindigkeit an die Heizzeit angepasst ist.
Senden Sie Ihre Rotorzeichnungen
Erhalten Sie eine technische Bewertung Ihrer Anforderungen an die Härtung des Rotors Ihrer Spiralprofilpumpe.