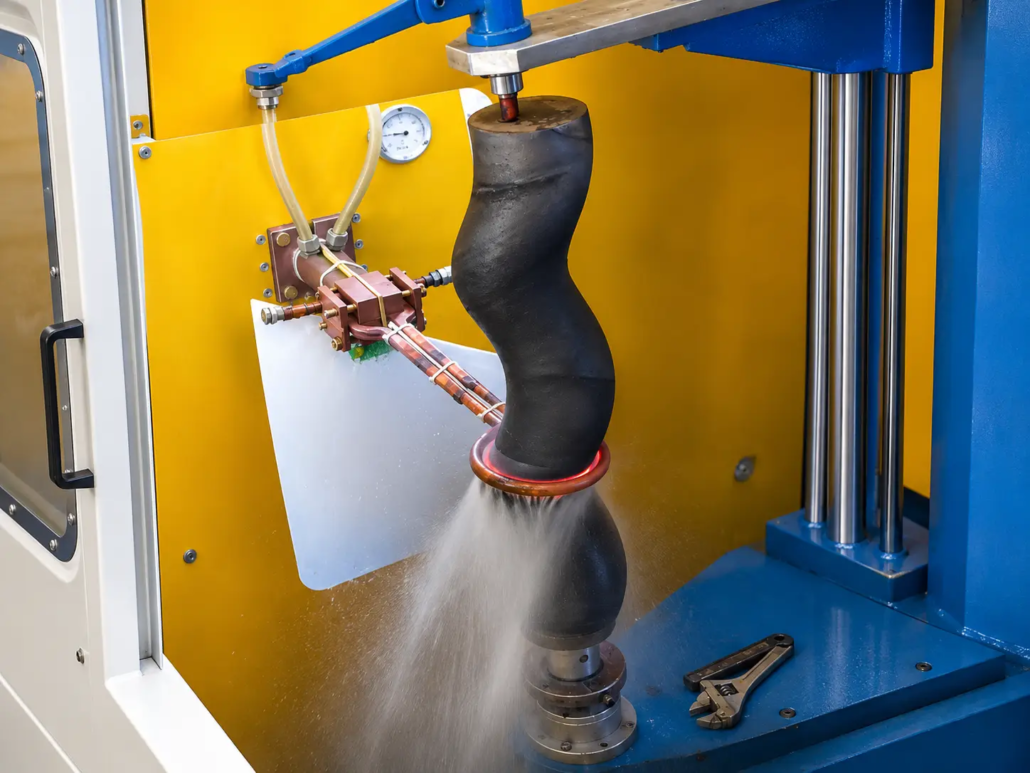
Proceso de endurecimiento por inducción del rotor de la bomba de tornillo
Ⅰ. Endurecimiento por inducción del rotor de la bomba de tornillo en funcionamiento
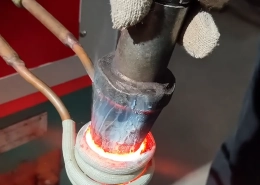
El vídeo de la aplicación muestra el rotor de una bomba helicoidal sometido a calentamiento por inducción localizado y enfriamiento por aspersión..
El rotor está apoyado en posición vertical.. Una bobina de inducción circular rodea la pieza de trabajo cerca de la parte inferior de la sección helicoidal visible., mientras que se aplica enfriamiento por pulverización líquida alrededor del área de procesamiento.
La configuración demuestra cómo se puede aplicar un sistema de enfriamiento y calentamiento por inducción a un rotor con un perfil no cilíndrico..
Los componentes de calefacción y refrigeración se colocan alrededor del área de tratamiento seleccionada en lugar de calentar todo el rotor a la vez..
Ⅱ. Endurecimiento de un rotor de bomba de perfil helicoidal
Los rotores de bombas de tornillo se utilizan en sistemas de bombeo donde su geometría helicoidal es esencial para el movimiento del fluido..
Dependiendo del diseño de la bomba, condiciones materiales y de funcionamiento, la superficie del rotor puede experimentar contacto mecánico, desgaste por fricción y abrasión. Se puede considerar el endurecimiento de la superficie cuando el material es adecuado y la aplicación requiere una mayor dureza de la superficie..
El principal desafío es el rotor. perfil exterior irregular.
Una rosca helicoidal tiene una cresta elevada y una raíz rebajada.. Una bobina de inducción redonda se encuentra más cerca de la cresta que de la raíz, entonces la densidad de corrientes parásitas se concentra en la cresta y cae en la raíz. El calor se acumula de manera desigual: la cresta puede sobrecalentarse mientras la raíz permanece por debajo de la temperatura de transformación..
A diferencia de un eje cilíndrico, la distancia entre la superficie del rotor y una bobina de inducción circundante puede variar a lo largo del contorno helicoidal. Esto afecta cómo la pieza de trabajo se acopla con el campo electromagnético y cómo se distribuye el calor..
Por esta razón, el dispositivo de calefacción debe tener en cuenta las dimensiones del rotor, geometría helicoidal y ubicación del área endurecida requerida.
El objetivo no es simplemente calentar el rotor, pero para establecer condiciones de calentamiento adecuadas en la región de tratamiento especificada antes del enfriamiento.
| Aspecto | Eje recto | Rotor de bomba de tornillo |
|---|---|---|
| Perfil de la pieza | Cilíndrico, diámetro constante | Rosca helicoidal con cresta y raíz. |
| Espacio libre entre la bobina y la pieza de trabajo | Constante alrededor de la pieza. | Varía entre cresta y raíz., y a lo largo de la hélice |
| Distribución de corrientes de Foucault | Incluso alrededor de la circunferencia | Se concentra en la cresta, gotas en la raíz |
| Uniformidad de calentamiento | Más fácil de sostener incluso | Necesita rotación más una bobina adaptada al perfil. |
| Movimiento de la máquina | Girar y escanear axialmente | Girar y escanear siguiendo la hélice. |
| Principal riesgo del proceso | Profundidad desigual de la caja en los extremos. | Sobrecalentamiento de cresta, raíz blanda |
Ⅲ. Calentamiento por inducción y enfriamiento por pulverización
La disposición de procesamiento visible combina una bobina de inducción en forma de anillo con un sistema de enfriamiento por pulverización líquida cercano..
Calentamiento por inducción localizado
La bobina de inducción entrega energía electromagnética a la sección seleccionada del rotor.. Sus dimensiones y posición son importantes porque el perfil helicoidal cambiante afecta la holgura entre la bobina y la pieza de trabajo..
Potencia de calefacción, La frecuencia y el tiempo de calentamiento se seleccionan según el material del rotor y el área de tratamiento requerida.. Para una profundidad de caja de 1,5 a 3 mm, la frecuencia normalmente cae en el rango de 3 a 10 kHz; frecuencia más alta para un caso menos profundo, Frecuencia más baja para una penetración más profunda..
Enfriamiento por pulverización
El enfriamiento por pulverización líquida está dispuesto cerca de la zona de calentamiento por inducción.. El medio de enfriamiento suele ser agua o un polímero. (PÁGINA) solución; La concentración y la presión de pulverización establecen la velocidad de enfriamiento y, con eso, la dureza final.
Para aceros templables adecuados, normalmente grados de carbono medio y baja aleación en el rango de 0,40 a 0,60% C, como 42CrMo (AISI 4140) o 45# acero al carbono: calentamiento controlado seguido de enfriamiento rápido Puede producir una estructura superficial endurecida de 50 a 58 HRC..
La disposición de enfriamiento debe adaptarse al perfil del rotor y proporcionar las condiciones de enfriamiento requeridas en la región tratada..
El patrón de endurecimiento final., La dureza de la superficie y la profundidad efectiva de la caja se establecen mediante el desarrollo del proceso y inspección de piezas de trabajo.
Ⅳ. Posicionamiento de bobinas de inducción y piezas de trabajo
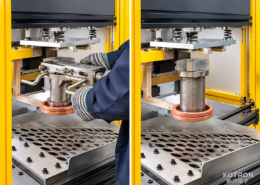
Para un rotor de bomba de tornillo, la bobina de inducción y la fijación de la pieza de trabajo deben considerarse juntas.
La bobina necesita suficiente espacio libre alrededor del perfil helicoidal y al mismo tiempo mantiene una relación de calentamiento efectiva con la superficie seleccionada..
El soporte de la pieza de trabajo mantiene el rotor en la orientación requerida y proporciona acceso a la zona de calefacción y refrigeración..
En esta aplicación, la disposición vertical permite que el conjunto de calentamiento por inducción y los componentes de enfriamiento por aspersión se coloquen alrededor del rotor.
Movimiento adicional de la máquina, donde sea necesario, está determinado por la geometría del rotor, duración del tratamiento y método de procesamiento.
En la mayoría de las configuraciones, el rotor gira durante el calentamiento de modo que cada punto de la circunferencia pase a través del campo de la bobina de manera uniforme. Para una sección helicoidal más larga, La bobina o el rotor atraviesan axialmente en una pasada de escaneo., con la velocidad de escaneo adaptada al tiempo de calentamiento para que se alcance la temperatura requerida antes del enfriamiento por pulverización.
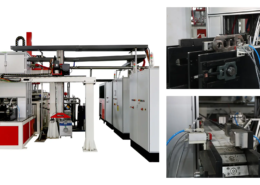
KECHUANG desarrolla equipos de calentamiento por inducción, Disposiciones de bobinas y herramientas de piezas de trabajo para diferentes endurecimiento del eje y del rotor requisitos.
Ⅴ. Soluciones personalizadas de endurecimiento por inducción para rotores de bombas de tornillo
A proceso de endurecimiento adecuado comienza con el dibujo del rotor y la especificación del material.
Los principales factores incluyen la geometría helicoidal del rotor., área de tratamiento requerida, dureza objetivo, profundidad efectiva de la caja y requisitos de producción.
Estos detalles ayudan a determinar la bobina de inducción., fijación de la pieza de trabajo, Condiciones de calentamiento y disposición de enfriamiento..
Solicite una solución de endurecimiento por inducción del rotor de una bomba de tornillo
Para una evaluación técnica, por favor proporcione:
KECHUANG puede evaluar un sistema de enfriamiento y calentamiento por inducción adecuado para su rotor y sus requisitos de producción..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué materiales se pueden endurecer por inducción del rotor de la bomba de tornillo??
Aceros con contenido medio de carbono y baja aleación que responden a un enfriamiento rápido (típicamente grados de 0,40 a 0,60 % C, como 42CrMo). (AISI 4140) o 45# acero carbono.
¿Qué dureza de superficie y profundidad de caja se pueden lograr??
Con el acero y el temple adecuados, 50–58 HRC en la superficie con una profundidad efectiva de la caja de aproximadamente 1,5 a 3 mm. Ambos dependen de la frecuencia., Tiempo de calentamiento y medio de enfriamiento..
¿Por qué el rotor gira durante el endurecimiento??
La rotación iguala el calentamiento alrededor de la circunferencia., por lo que ningún punto de la cresta del hilo permanece en el campo más fuerte el tiempo suficiente como para sobrecalentarse.
¿Puede una bobina de anillo endurecer toda la sección helicoidal?, o es necesario escanear?
Una zona de tratamiento corta se puede endurecer manteniendo en su lugar una bobina de un solo anillo.. Para una sección helicoidal más larga, la bobina o el rotor escanea axialmente, con la velocidad de escaneo adaptada al tiempo de calentamiento.
Envíe sus dibujos de rotor
Obtenga una evaluación técnica de los requisitos de endurecimiento del rotor de su bomba de perfil helicoidal.