Processo di tempra ad induzione del rotore della pompa a vite
Ⅰ. Tempra ad induzione del rotore della pompa a vite durante il funzionamento
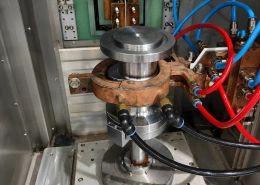
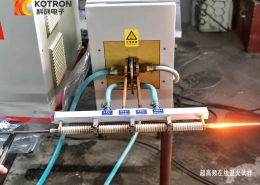
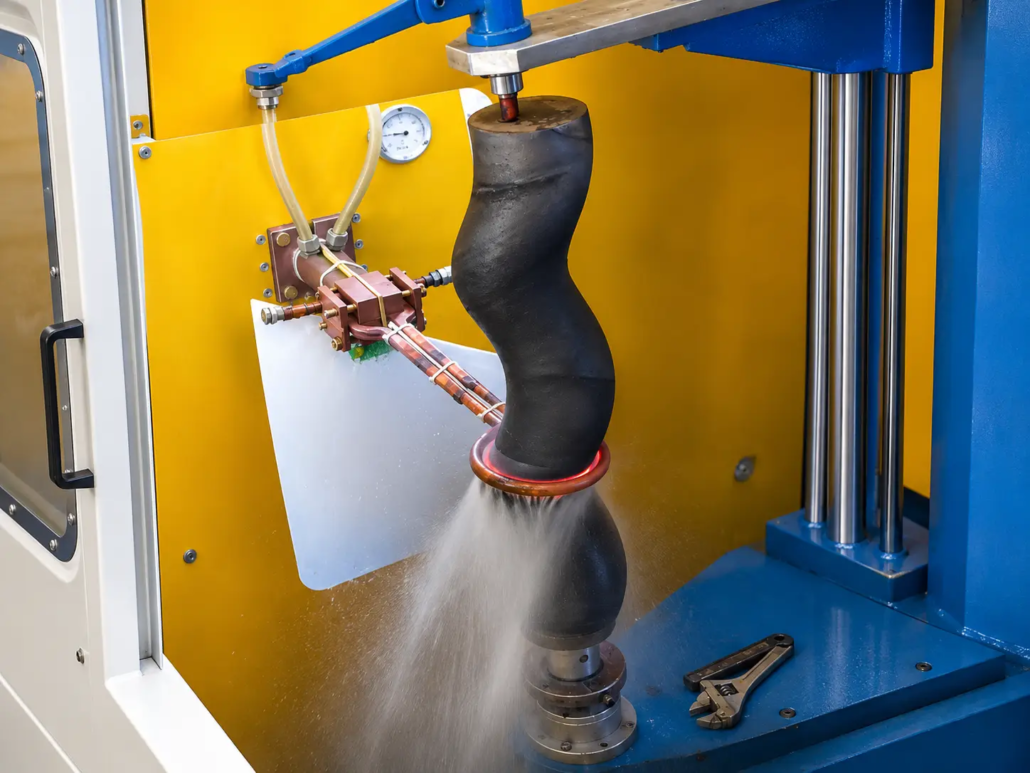
Il video applicativo mostra il rotore di una pompa elicoidale sottoposto a riscaldamento a induzione localizzato e raffreddamento a spruzzo.
Il rotore è supportato in posizione verticale. Una bobina di induzione circolare circonda il pezzo in lavorazione vicino alla parte inferiore della sezione elicoidale visibile, mentre attorno all'area di lavorazione viene applicato il raffreddamento a spruzzo liquido.
L'installazione dimostra come è possibile applicare un sistema di riscaldamento e raffreddamento a induzione a un rotore con un profilo non cilindrico.
I componenti di riscaldamento e raffreddamento sono posizionati attorno all'area di trattamento selezionata anziché riscaldare l'intero rotore contemporaneamente.
Ⅱ. Indurimento del rotore di una pompa a profilo elicoidale
I rotori delle pompe a vite vengono utilizzati nei sistemi di pompaggio in cui la loro geometria elicoidale è essenziale per il movimento del fluido.
A seconda del design della pompa, condizioni materiali e operative, la superficie del rotore potrebbe subire un contatto meccanico, attrito e usura abrasiva. L'indurimento superficiale può essere preso in considerazione quando il materiale è adatto e l'applicazione richiede una maggiore durezza superficiale.
La sfida principale è quella del rotore profilo esterno irregolare.
Una filettatura elicoidale ha una cresta rialzata e una radice incassata. Una bobina di induzione rotonda si trova più vicino alla cresta che alla radice, quindi la densità delle correnti parassite si concentra sulla cresta e cade nella radice. Il calore si accumula in modo non uniforme: la cresta può surriscaldarsi mentre la radice rimane al di sotto della temperatura di trasformazione.
A differenza di un albero cilindrico, la distanza tra la superficie del rotore e la bobina di induzione circostante può variare lungo il contorno elicoidale. Ciò influisce sul modo in cui il pezzo si accoppia con il campo elettromagnetico e sulla distribuzione del calore.
Per questa ragione, la disposizione del riscaldamento deve tenere conto delle dimensioni del rotore, geometria elicoidale e posizione dell'area temprata richiesta.
L'obiettivo non è semplicemente quello di riscaldare il rotore, ma stabilire condizioni di riscaldamento adeguate nella regione di trattamento specificata prima dello spegnimento.
| Aspetto | Albero dritto | Rotore della pompa a vite |
|---|---|---|
| Profilo del pezzo | Cilindrico, diametro costante | Filetto elicoidale con cresta e radice |
| Distanza tra bobina e pezzo | Costante intorno alla parte | Varia tra cresta e radice, e lungo l'elica |
| Distribuzione delle correnti parassite | Anche attorno alla circonferenza | Si concentra sulla cresta, gocce nella radice |
| Uniformità del riscaldamento | Più facile da mantenere in pareggio | Necessita di rotazione più bobina conformata al profilo |
| Movimento della macchina | Ruotare ed eseguire la scansione assialmente | Ruota e scansiona seguendo l'elica |
| Principali rischi di processo | Profondità della cassa irregolare alle estremità | Surriscaldamento della cresta, radice molle |
Ⅲ. Riscaldamento ad induzione e Spray Quench
La disposizione di lavorazione visibile combina una bobina di induzione a forma di anello con un vicino sistema di raffreddamento a spruzzo di liquido.
Riscaldamento ad induzione localizzata
La bobina di induzione fornisce energia elettromagnetica alla sezione selezionata del rotore. Le sue dimensioni e posizione sono importanti perché il profilo elicoidale variabile influisce sulla distanza tra la bobina e il pezzo.
Potenza di riscaldamento, la frequenza e il tempo di riscaldamento vengono selezionati in base al materiale del rotore e all'area di trattamento richiesta. Per una profondità della cassa di 1,5–3 mm, la frequenza rientra tipicamente nell'intervallo 3–10 kHz: frequenza più alta per un caso meno profondo, frequenza più bassa per una penetrazione più profonda.
Tempra a spruzzo
Il raffreddamento a spruzzo liquido è disposto vicino alla zona di riscaldamento a induzione. Il mezzo di raffreddamento è solitamente acqua o un polimero (PAG) soluzione; la concentrazione e la pressione di spruzzo impostano la velocità di raffreddamento e, con esso, la durezza finale.
Per acciai temprabili idonei — tipicamente qualità a medio tenore di carbonio e basso legate nell'intervallo 0,40–0,60% C, come 42CrMo (AISI 4140) oppure 45# acciaio al carbonio: riscaldamento controllato seguito da appropriato raffreddamento rapido può produrre una struttura superficiale indurita di 50–58 HRC.
La disposizione di raffreddamento deve accogliere il profilo del rotore e fornire le condizioni di raffreddamento richieste nella regione trattata.
Il modello di indurimento finale, la durezza superficiale e la profondità effettiva della cassa vengono stabilite attraverso lo sviluppo del processo e ispezione del pezzo.
Ⅳ. Bobina di induzione e posizionamento del pezzo
Per il rotore di una pompa a vite, la bobina di induzione e l'attrezzatura del pezzo devono essere considerati insieme.
La bobina necessita di spazio sufficiente attorno al profilo elicoidale mantenendo un efficace rapporto di riscaldamento con la superficie selezionata.
L'attrezzatura del pezzo mantiene il rotore nell'orientamento richiesto e fornisce l'accesso all'area di riscaldamento e raffreddamento.
In questa applicazione, la disposizione verticale consente di posizionare attorno al rotore il gruppo di riscaldamento a induzione e i componenti di raffreddamento a spruzzo.
Movimentazione aggiuntiva della macchina, dove richiesto, è determinato dalla geometria del rotore, durata del trattamento e metodo di lavorazione.
Nella maggior parte delle configurazioni il rotore ruota durante il riscaldamento quindi ogni punto della circonferenza attraversa il campo della bobina in modo uniforme. Per una sezione elicoidale più lunga, la bobina o il rotore si spostano assialmente in un passaggio di scansione, con la velocità di scansione adattata al tempo di riscaldamento in modo che la temperatura richiesta venga raggiunta prima dell'estinzione dello spruzzo.
KECHUANG sviluppa apparecchiature di riscaldamento a induzione, disposizioni della bobina e utensili del pezzo in lavorazione per diversi indurimento dell'albero e del rotore requisiti.
Ⅴ. Soluzioni personalizzate di tempra a induzione per rotori di pompe a vite
Un adeguato processo di indurimento inizia con il disegno del rotore e le specifiche del materiale.
I fattori principali includono la geometria elicoidale del rotore, zona di trattamento richiesta, durezza target, profondità effettiva del caso e requisiti di produzione.
Questi dettagli aiutano a determinare la bobina di induzione, staffa del pezzo, condizioni di riscaldamento e disposizione di spegnimento.
Richiedi una soluzione di tempra a induzione per il rotore della pompa a vite
Per una valutazione tecnica, per favore fornisci:
KECHUANG può valutare una soluzione adeguata di riscaldamento a induzione e tempra per le vostre esigenze di rotore e produzione.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Quali materiali possono essere temprati a induzione con rotore a vite?
Acciai a medio carbonio e bassolegati che rispondono a tempra rapida: tipicamente gradi 0,40–0,60% C come 42CrMo (AISI 4140) oppure 45# acciaio al carbonio.
Quale durezza superficiale e profondità della cassa sono ottenibili?
Con il giusto acciaio e tempra, 50–58 HRC in superficie con una profondità effettiva della cassa di circa 1,5–3 mm. Entrambi dipendono dalla frequenza, tempo di riscaldamento e mezzo di raffreddamento.
Perché il rotore ruota durante l'indurimento?
La rotazione uniforma il riscaldamento attorno alla circonferenza, quindi nessun punto sulla cresta del filo rimane nel campo più forte abbastanza a lungo da surriscaldarsi.
Una bobina ad anello può indurire l'intera sezione elicoidale, o è necessaria la scansione?
Una zona di trattamento corta può essere indurita mantenendo in posizione una bobina ad anello singolo. Per una sezione elicoidale più lunga, la bobina o il rotore scansionano assialmente, con la velocità di scansione adattata al tempo di riscaldamento.
Invia i disegni del tuo rotore
Ottieni una valutazione tecnica dei requisiti di tempra del rotore della pompa a profilo elicoidale.