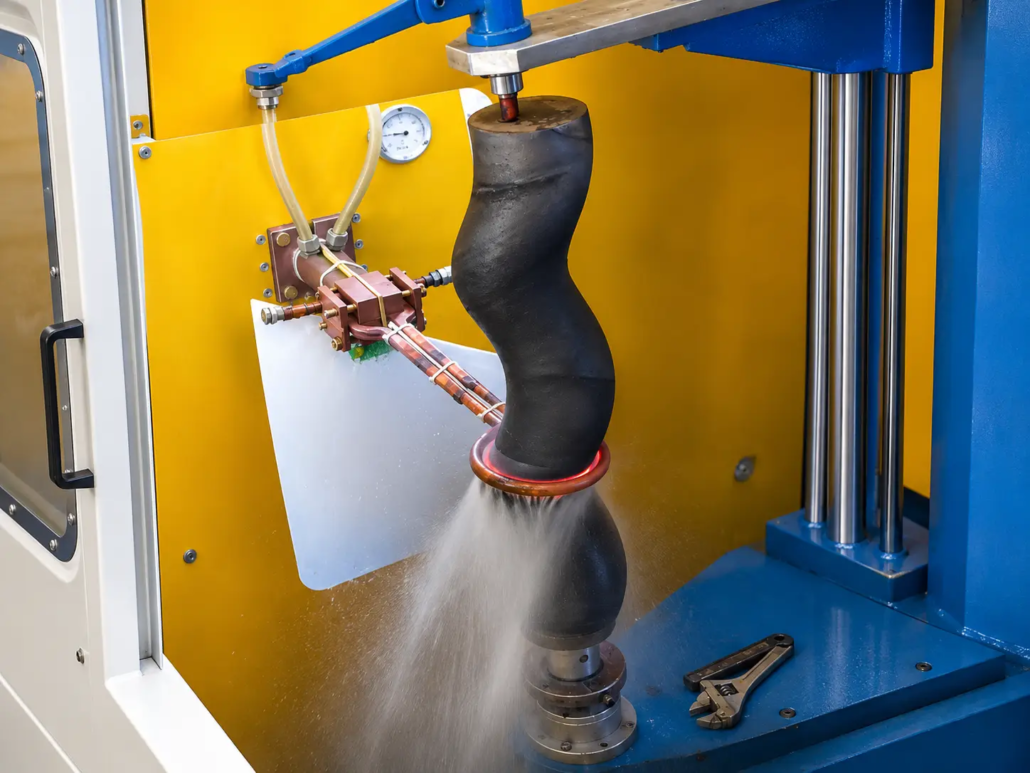
Processo de endurecimento por indução do rotor da bomba de parafuso
Ⅰ. Endurecimento por indução do rotor da bomba de parafuso em operação
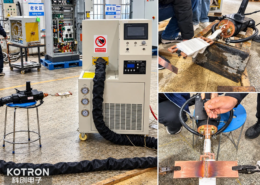
O vídeo da aplicação mostra um rotor de bomba helicoidal passando por aquecimento por indução localizado e resfriamento por spray.
O rotor é apoiado na posição vertical. Uma bobina de indução circular envolve a peça perto da parte inferior da seção helicoidal visível, enquanto o resfriamento por spray líquido é aplicado ao redor da área de processamento.
A configuração demonstra como um arranjo de aquecimento e têmpera por indução pode ser aplicado a um rotor com perfil não cilíndrico.
Os componentes de aquecimento e resfriamento são posicionados ao redor da área de tratamento selecionada, em vez de aquecer todo o rotor de uma só vez.
Ⅱ. Endurecimento de um rotor de bomba de perfil helicoidal
Rotores de bombas helicoidais são usados em sistemas de bombeamento onde sua geometria helicoidal é essencial para o movimento do fluido.
Dependendo do projeto da bomba, condições materiais e operacionais, a superfície do rotor pode sofrer contato mecânico, fricção e desgaste abrasivo. O endurecimento superficial pode ser considerado quando o material é adequado e a aplicação requer maior dureza superficial.
O principal desafio é o rotor perfil externo irregular.
Uma rosca helicoidal tem uma crista elevada e uma raiz recuada. Uma bobina de indução redonda fica mais perto da crista do que da raiz, então a densidade da corrente parasita se concentra na crista e cai na raiz. O calor aumenta de forma desigual – a crista pode superaquecer enquanto a raiz permanece abaixo da temperatura de transformação.
Ao contrário de um eixo cilíndrico, a distância entre a superfície do rotor e uma bobina de indução circundante pode variar ao longo do contorno helicoidal. Isto afeta a forma como a peça de trabalho se acopla ao campo eletromagnético e como o calor é distribuído.
Por esta razão, o arranjo de aquecimento deve levar em conta as dimensões do rotor, geometria helicoidal e localização da área endurecida necessária.
O objetivo não é simplesmente aquecer o rotor, mas para estabelecer condições de aquecimento adequadas na região de tratamento especificada antes da têmpera.
| Aspecto | Eixo Reto | Rotor da bomba de parafuso |
|---|---|---|
| Perfil da peça | Cilíndrico, diâmetro constante | Rosca helicoidal com crista e raiz |
| Folga bobina-peça | Constante em torno da peça | Varia entre crista e raiz, e ao longo da hélice |
| Distribuição de correntes parasitas | Mesmo ao redor da circunferência | Concentra-se na crista, cai na raiz |
| Uniformidade do aquecimento | Mais fácil de segurar | Precisa de rotação mais uma bobina moldada ao perfil |
| Movimento da máquina | Girar e digitalizar axialmente | Gire e digitalize seguindo a hélice |
| Risco principal do processo | Profundidade irregular da caixa nas extremidades | Superaquecimento da crista, raiz mole |
Ⅲ. Aquecimento por indução e têmpera por spray
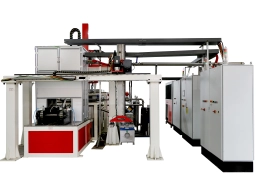
O arranjo de processamento visível combina uma bobina de indução em forma de anel com um sistema de resfriamento por spray líquido próximo.
Aquecimento por indução localizado
A bobina de indução fornece energia eletromagnética para a seção selecionada do rotor. Suas dimensões e posição são importantes porque a mudança do perfil helicoidal afeta a folga entre a bobina e a peça de trabalho.
Potência de aquecimento, a frequência e o tempo de aquecimento são selecionados de acordo com o material do rotor e a área de tratamento necessária. Para uma profundidade de caixa de 1,5–3 mm, a frequência normalmente cai na faixa de 3–10 kHz – frequência mais alta para um caso mais raso, frequência mais baixa para penetração mais profunda.
Têmpera por Pulverização
O resfriamento por spray líquido é organizado próximo à zona de aquecimento por indução. O meio de têmpera geralmente é água ou um polímero (PAG) solução; concentração e pressão de pulverização definem a taxa de resfriamento e, com isso, a dureza final.
Para aços endurecíveis adequados - normalmente classes de médio carbono e baixa liga na faixa de 0,40–0,60% C, como 42CrMo (AISI 4140) ou 45# aço carbono - aquecimento controlado seguido de aquecimento apropriado resfriamento rápido pode produzir uma estrutura de superfície endurecida de 50–58 HRC.
O arranjo de resfriamento deve acomodar o perfil do rotor e fornecer as condições de resfriamento necessárias na região tratada.
O padrão de endurecimento final, a dureza superficial e a profundidade efetiva da caixa são estabelecidas através do desenvolvimento do processo e inspeção de peças.
Ⅳ. Bobina de indução e posicionamento da peça
Para um rotor de bomba helicoidal, a bobina de indução e o acessório da peça devem ser considerados juntos.
A bobina precisa de folga suficiente ao redor do perfil helicoidal, mantendo ao mesmo tempo uma relação de aquecimento eficaz com a superfície selecionada.
O acessório da peça mantém o rotor na orientação necessária e fornece acesso à área de aquecimento e resfriamento.
Nesta aplicação, o arranjo vertical permite que o conjunto de aquecimento por indução e os componentes de resfriamento por spray sejam posicionados ao redor do rotor.
Movimento adicional da máquina, onde necessário, é determinado pela geometria do rotor, duração do tratamento e método de processamento.
Na maioria das configurações o rotor gira durante o aquecimento então cada ponto da circunferência passa uniformemente pelo campo da bobina. Para uma seção helicoidal mais longa, a bobina ou o rotor atravessa axialmente em uma passagem de varredura, with the scan speed matched to the heating time so the required temperature is reached before the spray quench.
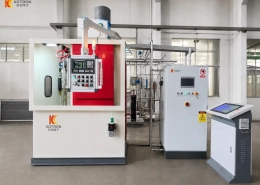
KECHUANG develops induction heating equipment, coil arrangements and workpiece tooling for different shaft and rotor hardening requisitos.
Ⅴ. Customized Induction Hardening Solutions for Screw Pump Rotors
A suitable hardening process starts with the rotor drawing and material specification.
The main factors include the rotor’s helical geometry, área de tratamento necessária, dureza alvo, effective case depth and production requirements.
These details help determine the induction coil, fixação da peça, heating conditions and quenching arrangement.
Request a Screw Pump Rotor Induction Hardening Solution
Para uma avaliação técnica, por favor forneça:
A KECHUANG pode avaliar um arranjo adequado de aquecimento e têmpera por indução para seu rotor e requisitos de produção.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Quais materiais podem ser endurecidos por indução do rotor da bomba de parafuso?
Aços de médio carbono e baixa liga que respondem à têmpera rápida — normalmente graus C de 0,40 a 0,60%, como 42CrMo (AISI 4140) ou 45# aço carbono.
Que dureza de superfície e profundidade de caixa são alcançáveis?
Com o aço certo e têmpera, 50–58 HRC na superfície com uma profundidade efetiva de cerca de 1,5–3 mm. Ambos dependem da frequência, tempo de aquecimento e meio de têmpera.
Por que o rotor gira durante o endurecimento?
A rotação equilibra o aquecimento em toda a circunferência, então nenhum ponto na crista do fio permanece no campo mais forte por tempo suficiente para superaquecer.
Uma bobina de anel pode endurecer toda a seção helicoidal, ou a digitalização é necessária?
A short treatment zone can be hardened with a single ring coil held in place. Para uma seção helicoidal mais longa, a bobina ou o rotor varre axialmente, com a velocidade de varredura compatível com o tempo de aquecimento.
Envie seus desenhos de rotor
Obtenha uma avaliação técnica dos requisitos de endurecimento do rotor da bomba de perfil helicoidal.