กระบวนการชุบแข็งแบบเหนี่ยวนำด้วยสกรูปั๊มโรเตอร์
Ⅰ. สกรูปั๊มโรเตอร์แข็งตัวแบบเหนี่ยวนำขณะใช้งาน
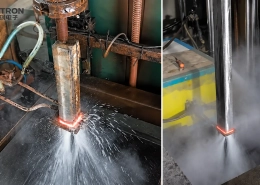
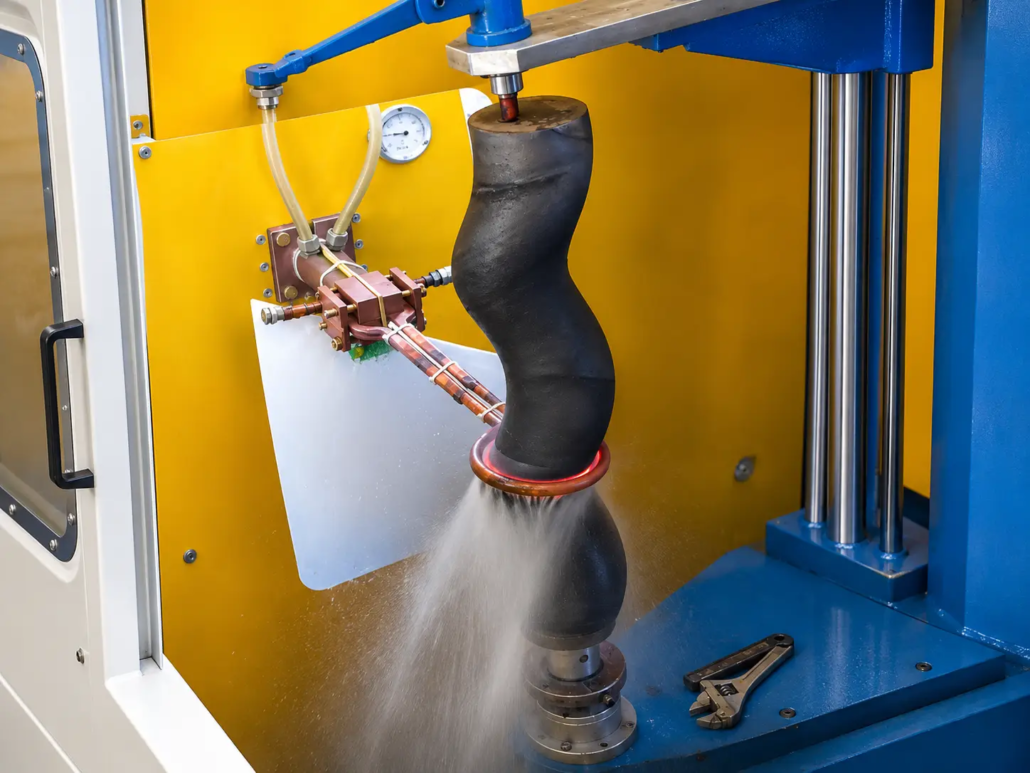
วิดีโอการใช้งานแสดงโรเตอร์ปั๊มแบบเฮลิคอลที่อยู่ระหว่างการให้ความร้อนแบบเหนี่ยวนำเฉพาะจุดและการทำความเย็นแบบสเปรย์.
โรเตอร์ได้รับการรองรับในตำแหน่งแนวตั้ง. ขดลวดเหนี่ยวนำแบบวงกลมล้อมรอบชิ้นงานใกล้กับส่วนล่างของส่วนเกลียวที่มองเห็นได้, ในขณะที่สเปรย์ทำความเย็นด้วยของเหลวถูกพ่นรอบๆ พื้นที่การประมวลผล.
การตั้งค่านี้แสดงให้เห็นว่าการทำความร้อนแบบเหนี่ยวนำและการจัดเรียงสามารถนำไปใช้กับโรเตอร์ที่มีโปรไฟล์ที่ไม่ใช่ทรงกระบอกได้อย่างไร.
ส่วนประกอบการทำความร้อนและความเย็นจะถูกจัดวางไว้รอบๆ พื้นที่บำบัดที่เลือก แทนที่จะให้ความร้อนแก่โรเตอร์ทั้งหมดในคราวเดียว.
Ⅱ. การแข็งตัวของโรเตอร์ปั๊มโปรไฟล์แบบเฮลิคอล
โรเตอร์ปั๊มแบบสกรูใช้ในระบบปั๊มซึ่งรูปทรงเกลียวเป็นส่วนสำคัญต่อการเคลื่อนที่ของของไหล.
ขึ้นอยู่กับการออกแบบปั๊ม, วัสดุและสภาพการใช้งาน, พื้นผิวโรเตอร์อาจสัมผัสกับการสัมผัสทางกล, แรงเสียดทานและการสึกหรอแบบเสียดสี. การชุบผิวแข็งสามารถพิจารณาได้เมื่อวัสดุมีความเหมาะสม และการใช้งานต้องการความแข็งผิวเพิ่มขึ้น.
ความท้าทายหลักคือโรเตอร์ โปรไฟล์ภายนอกที่ผิดปกติ.
เกลียวเกลียวมีหงอนที่ยกขึ้นและมีรากที่ปิดภาคเรียน. ขดลวดเหนี่ยวนำแบบกลมตั้งอยู่ใกล้กับยอดมากกว่าถึงราก, ดังนั้นความหนาแน่นของกระแสน้ำวนจึงมุ่งไปที่ยอดและตกลงไปที่ราก. ความร้อนก่อตัวไม่สม่ำเสมอ - ยอดอาจร้อนเกินไปในขณะที่รากอยู่ต่ำกว่าอุณหภูมิการเปลี่ยนแปลง.
ต่างจากเพลาทรงกระบอก, ระยะห่างระหว่างพื้นผิวโรเตอร์และขดลวดเหนี่ยวนำโดยรอบอาจแตกต่างกันไปตามแนวเกลียว. สิ่งนี้ส่งผลต่อการจับคู่ชิ้นงานกับสนามแม่เหล็กไฟฟ้าและการกระจายความร้อน.
ด้วยเหตุนี้, การจัดเรียงความร้อนต้องคำนึงถึงขนาดโรเตอร์ด้วย, เรขาคณิตของขดลวดและตำแหน่งของพื้นที่แข็งที่ต้องการ.
เป้าหมายไม่ใช่แค่การให้ความร้อนแก่โรเตอร์เท่านั้น, แต่ต้องสร้างสภาวะการให้ความร้อนที่เหมาะสมในบริเวณการบำบัดที่กำหนดก่อนการดับ.
| มุมมอง | เพลาตรง | โรเตอร์ปั๊มสกรู |
|---|---|---|
| โปรไฟล์ชิ้นงาน | ทรงกระบอก, เส้นผ่านศูนย์กลางคงที่ | เกลียวเกลียวที่มีหงอนและราก |
| ระยะห่างจากคอยล์ถึงชิ้นงาน | คงที่รอบส่วน | แตกต่างกันไประหว่างหงอนและราก, และตามเกลียว |
| การกระจายกระแสวน | แม้กระทั่งบริเวณรอบวง | มีสมาธิอยู่ที่ยอด, หยดลงในราก |
| ความสม่ำเสมอของความร้อน | ถือได้ง่ายกว่า | ต้องการการหมุนบวกกับขดลวดที่มีรูปร่างเข้ากับโปรไฟล์ |
| การเคลื่อนไหวของเครื่องจักร | หมุนและสแกนตามแนวแกน | หมุนและสแกนตามเกลียว |
| ความเสี่ยงจากกระบวนการหลัก | ความลึกของเคสไม่เท่ากันที่ปลาย | ยอดร้อนเกินไป, รากอ่อน |
Ⅲ. การเหนี่ยวนำความร้อนและการสเปรย์ดับ
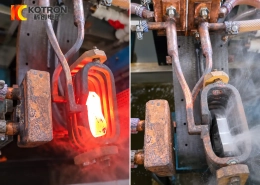
การจัดเตรียมการประมวลผลที่มองเห็นได้จะรวมขดลวดเหนี่ยวนำรูปวงแหวนเข้ากับระบบระบายความร้อนด้วยสเปรย์ของเหลวในบริเวณใกล้เคียง.
เครื่องทำความร้อนเหนี่ยวนำเฉพาะที่
ขดลวดเหนี่ยวนำส่งพลังงานแม่เหล็กไฟฟ้าไปยังส่วนที่เลือกของโรเตอร์. ขนาดและตำแหน่งของมันมีความสำคัญเนื่องจากการเปลี่ยนแปลงโปรไฟล์เฮลิคอลส่งผลต่อระยะห่างระหว่างคอยล์และชิ้นงาน.
พลังงานความร้อน, ความถี่และเวลาในการทำความร้อนจะถูกเลือกตามวัสดุโรเตอร์และพื้นที่การรักษาที่ต้องการ. สำหรับความลึกตัวเรือน 1.5–3 มม, โดยทั่วไปความถี่จะอยู่ในช่วง 3–10 kHz ซึ่งเป็นความถี่ที่สูงกว่าสำหรับกรณีที่ตื้นกว่า, ความถี่ต่ำเพื่อการเจาะลึก.
สเปรย์ดับ
การระบายความร้อนด้วยสเปรย์ของเหลวถูกจัดเรียงไว้ใกล้กับโซนทำความร้อนแบบเหนี่ยวนำ. สารดับมักจะเป็นน้ำหรือโพลีเมอร์ (พีเอจี) สารละลาย; ความเข้มข้นและแรงดันสเปรย์กำหนดอัตราการทำความเย็นและ, กับมัน, ความแข็งสุดท้าย.
สำหรับเหล็กชุบแข็งที่เหมาะสม — โดยทั่วไป เกรดคาร์บอนปานกลางและเกรดโลหะผสมต่ำ ในช่วง 0.40–0.60% C, เช่น 42CrMo (AISI 4140) หรือ 45# เหล็กกล้าคาร์บอน — ควบคุมความร้อนตามความเหมาะสม ระบายความร้อนอย่างรวดเร็ว สามารถสร้างโครงสร้างพื้นผิวแข็งได้ 50–58 HRC.
การจัดเรียงการทำความเย็นจะต้องรองรับโปรไฟล์โรเตอร์และจัดเตรียมสภาวะการทำความเย็นที่จำเป็นในพื้นที่ที่ทำการบำบัด.
รูปแบบการชุบแข็งขั้นสุดท้าย, ความแข็งของพื้นผิวและความลึกของเคสที่มีประสิทธิภาพนั้นเกิดขึ้นจากการพัฒนากระบวนการและ การตรวจสอบชิ้นงาน.
Ⅳ. คอยล์เหนี่ยวนำและการวางตำแหน่งชิ้นงาน
สำหรับโรเตอร์ปั๊มสกรู, จะต้องพิจารณาขดลวดเหนี่ยวนำและฟิกซ์เจอร์ชิ้นงานร่วมกัน.
คอยล์ต้องมีระยะห่างเพียงพอรอบๆ โปรไฟล์เฮลิคอล ในขณะที่ยังคงรักษาความสัมพันธ์ในการทำความร้อนอย่างมีประสิทธิผลกับพื้นผิวที่เลือก.
อุปกรณ์จับยึดชิ้นงานจะยึดโรเตอร์ในทิศทางที่ต้องการ และช่วยให้สามารถเข้าถึงพื้นที่ทำความร้อนและความเย็นได้.
ในแอปพลิเคชันนี้, การจัดเรียงแนวตั้งทำให้สามารถวางชุดทำความร้อนแบบเหนี่ยวนำและส่วนประกอบทำความเย็นแบบสเปรย์ไว้รอบโรเตอร์ได้.
การเคลื่อนย้ายเครื่องจักรเพิ่มเติม, ในกรณีที่จำเป็น, ถูกกำหนดโดยเรขาคณิตของโรเตอร์, ระยะเวลาการรักษาและวิธีการประมวลผล.
ในการตั้งค่าส่วนใหญ่โรเตอร์ หมุนระหว่างการให้ความร้อน ดังนั้นทุกจุดบนเส้นรอบวงจึงผ่านสนามของคอยล์เท่าๆ กัน. สำหรับส่วนเกลียวที่ยาวขึ้น, ขดลวดหรือโรเตอร์จะเคลื่อนที่ในแนวแกนในการสแกน, ด้วยความเร็วการสแกนที่ตรงกับเวลาในการทำความร้อน เพื่อให้ถึงอุณหภูมิที่ต้องการก่อนที่สเปรย์จะดับลง.
KECHUANG พัฒนาอุปกรณ์ทำความร้อนแบบเหนี่ยวนำ, การจัดเรียงคอยล์และเครื่องมือชิ้นงานที่แตกต่างกัน การแข็งตัวของเพลาและโรเตอร์ ความต้องการ.
Ⅴ. โซลูชั่นการแข็งตัวด้วยการเหนี่ยวนำแบบกำหนดเองสำหรับโรเตอร์ปั๊มสกรู
ก กระบวนการชุบแข็งที่เหมาะสม เริ่มต้นด้วยการเขียนแบบโรเตอร์และข้อมูลจำเพาะของวัสดุ.
ปัจจัยหลัก ได้แก่ รูปทรงขดลวดของโรเตอร์, พื้นที่การรักษาที่ต้องการ, ความแข็งเป้าหมาย, ความลึกของเคสและข้อกำหนดการผลิตที่มีประสิทธิภาพ.
รายละเอียดเหล่านี้ช่วยกำหนดขดลวดเหนี่ยวนำ, ตัวยึดชิ้นงาน, สภาวะความร้อนและการจัดเรียงดับ.
ขอน้ำยาชุบแข็งด้วยการเหนี่ยวนำโรเตอร์แบบสกรูปั๊ม
สำหรับการประเมินทางเทคนิค, กรุณาระบุ:
KECHUANG สามารถประเมินการจัดความร้อนและการดับแบบเหนี่ยวนำที่เหมาะสมสำหรับโรเตอร์และข้อกำหนดการผลิตของคุณ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
วัสดุชนิดใดที่สามารถชุบแข็งแบบเหนี่ยวนำด้วยสกรู-ปั๊ม-โรเตอร์ได้?
เหล็กกล้าคาร์บอนปานกลางและโลหะผสมต่ำที่ตอบสนองต่อการชุบแข็งอย่างรวดเร็ว โดยทั่วไปคือเกรด C 0.40–0.60% เช่น 42CrMo (AISI 4140) หรือ 45# เหล็กกล้าคาร์บอน.
ความแข็งของพื้นผิวและความลึกของตัวเรือนสามารถทำได้?
ด้วยเหล็กที่เหมาะสมและดับ, 50–58 HRC ที่พื้นผิว โดยมีความลึกของตัวเรือนประมาณ 1.5–3 มม. ทั้งสองขึ้นอยู่กับความถี่, เวลาทำความร้อนและตัวกลางดับ.
เหตุใดโรเตอร์จึงหมุนระหว่างการชุบแข็ง?
การหมุนจะกระจายความร้อนรอบๆ เส้นรอบวงอย่างสม่ำเสมอ, ดังนั้นไม่มีจุดบนยอดด้ายอยู่ในพื้นที่ที่แข็งแรงที่สุดนานพอที่จะทำให้เกิดความร้อนมากเกินไป.
คอยล์วงแหวนหนึ่งตัวสามารถทำให้ส่วนขดลวดแข็งทั้งหมดได้หรือไม่, หรือจำเป็นต้องสแกน?
โซนการบำบัดระยะสั้นสามารถแข็งตัวได้โดยใช้คอยล์วงแหวนเดี่ยวยึดไว้. สำหรับส่วนเกลียวที่ยาวขึ้น, คอยล์หรือโรเตอร์จะสแกนตามแกน, ด้วยความเร็วการสแกนที่ตรงกับเวลาในการทำความร้อน.
ส่งภาพวาดโรเตอร์ของคุณ
รับการประเมินทางเทคนิคเกี่ยวกับข้อกำหนดในการชุบแข็งโรเตอร์ปั๊มโปรไฟล์เฮลิคอล.