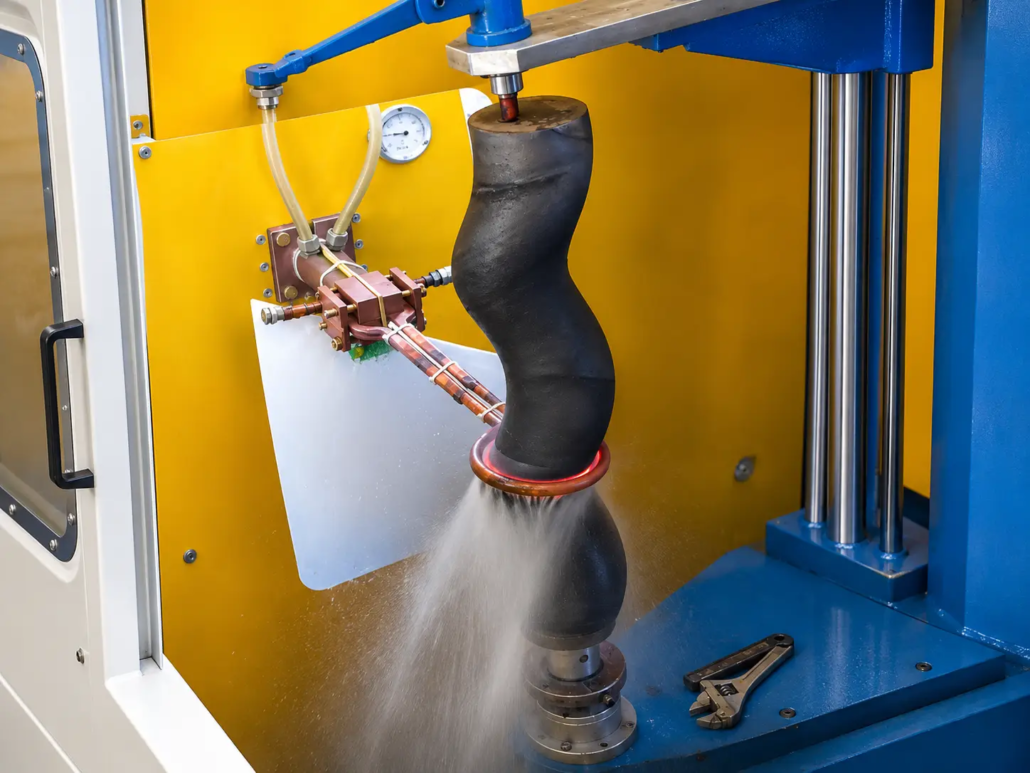
Процесс индукционной закалки ротора винтового насоса
Ⅰ. Индукционная закалка ротора винтового насоса в эксплуатации
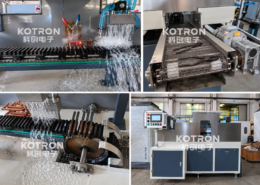
На видеоролике показано, как ротор винтового насоса подвергается локальному индукционному нагреву и распылительному охлаждению..
Ротор поддерживается в вертикальном положении.. Круглая индукционная катушка окружает заготовку вблизи нижней части видимого спирального участка., в то время как жидкостное охлаждение распылением применяется вокруг зоны обработки.
Установка демонстрирует, как установка индукционного нагрева и закалки может быть применена к ротору нецилиндрического профиля..
Компоненты нагрева и охлаждения располагаются вокруг выбранной зоны обработки, а не нагревают весь ротор одновременно..
Ⅱ. Упрочнение ротора насоса винтового профиля
Роторы винтовых насосов используются в насосных системах, где их винтовая геометрия важна для движения жидкости..
В зависимости от конструкции насоса, материал и условия эксплуатации, поверхность ротора может испытывать механический контакт, трение и абразивный износ. Поверхностную закалку можно рассмотреть, когда материал подходит и применение требует повышенной твердости поверхности..
Основная проблема – ротор неровный внешний профиль.
Винтовая резьба имеет приподнятый гребень и утопленное основание.. Круглая индукционная катушка расположена ближе к гребню, чем к основанию., поэтому плотность вихревого тока концентрируется на гребне и падает в корне. Тепло накапливается неравномерно — гребень может перегреться, в то время как корень остается ниже температуры трансформации..
В отличие от цилиндрического вала, расстояние между поверхностью ротора и окружающей индукционной катушкой может меняться по винтовому контуру. Это влияет на то, как заготовка взаимодействует с электромагнитным полем и как распределяется тепло..
по этой причине, схема обогрева должна учитывать размеры ротора, винтовая геометрия и расположение необходимой закаленной зоны.
Цель состоит не в том, чтобы просто нагреть ротор., но перед закалкой необходимо установить подходящие условия нагрева в указанной области обработки..
| Аспект | Прямой вал | Ротор винтового насоса |
|---|---|---|
| Профиль заготовки | Цилиндрический, постоянный диаметр | Винтовая резьба с гребнем и корнем |
| Зазор между катушкой и заготовкой | Постоянно вокруг детали | Варьируется между гребнем и корнем, и по спирали |
| Распределение вихревых токов | Даже по окружности | Концентрируется на гребне, капли в корень |
| Равномерность нагрева | Легче держать даже | Требуется вращение плюс катушка, имеющая форму профиля. |
| Движение машины | Вращение и сканирование в осевом направлении | Вращение и сканирование по спирали |
| Основной технологический риск | Неравномерная глубина корпуса на концах | Перегрев гребня, мягкий корень |
Ⅲ. Индукционный нагрев и закалка распылением
Видимое устройство обработки сочетает в себе кольцеобразную индукционную катушку с расположенной рядом системой жидкостного охлаждения..
Локальный индукционный нагрев
Индукционная катушка доставляет электромагнитную энергию к выбранной секции ротора.. Его размеры и положение важны, поскольку изменение спирального профиля влияет на зазор между катушкой и заготовкой..
Мощность нагрева, частота и время нагрева выбираются в зависимости от материала ротора и требуемой площади обработки.. Для корпуса глубиной 1,5–3 мм., частота обычно попадает в диапазон 3–10 кГц — более высокая частота для более мелкого случая., более низкая частота для более глубокого проникновения.
Распылительное закаливание
Охлаждение распылением жидкости расположено вблизи зоны индукционного нагрева.. Закалочной средой обычно является вода или полимер. (ПАГ) решение; концентрация и давление распыления задают скорость охлаждения и, с этим, конечная твердость.
Для подходящих закаливаемых сталей — обычно среднеуглеродистые и низколегированные марки в диапазоне 0,40–0,60% C, например 42CrMo (AISI 4140) или 45# углеродистая сталь — контролируемый нагрев с последующим соответствующим быстрое охлаждение может создать закаленную структуру поверхности 50–58 HRC..
Система охлаждения должна соответствовать профилю ротора и обеспечивать необходимые условия охлаждения в обрабатываемой зоне..
Окончательный образец закалки, Твердость поверхности и эффективная глубина гильзы устанавливаются путем разработки процесса и осмотр заготовки.
Ⅳ. Индукционная катушка и позиционирование заготовки
Для ротора винтового насоса, индукционную катушку и крепление заготовки следует рассматривать вместе.
Катушке необходим достаточный зазор вокруг спирального профиля, сохраняя при этом эффективную связь нагрева с выбранной поверхностью..
Крепление заготовки удерживает ротор в необходимой ориентации и обеспечивает доступ к зоне нагрева и охлаждения..
В этом приложении, Вертикальное расположение позволяет расположить узел индукционного нагрева и компоненты распылительного охлаждения вокруг ротора..
Дополнительное движение машины, где это необходимо, определяется геометрией ротора, продолжительность лечения и метод обработки.
В большинстве установок ротор вращается при нагреве поэтому каждая точка окружности равномерно проходит через поле катушки. Для более длинного винтового сечения, либо катушка, либо ротор перемещаются в осевом направлении при сканировании, со скоростью сканирования, соответствующей времени нагрева, чтобы требуемая температура была достигнута перед закалкой распылением.
KECHUANG разрабатывает оборудование для индукционного нагрева, расположение катушек и оснастка для различных деталей закалка вала и ротора требования.
Ⅴ. Индивидуальные решения для индукционной закалки роторов винтовых насосов
А подходящий процесс закалки начинается с чертежа ротора и спецификации материала.
К основным факторам относится винтовая геометрия ротора., необходимая площадь обработки, целевой твердостью, эффективная глубина корпуса и производственные требования.
Эти детали помогают определить индукционную катушку., оснастка для заготовки, условия нагрева и организация закалки.
Запросить решение для индукционной закалки ротора винтового насоса
Для технической оценки, пожалуйста, предоставьте:
KECHUANG может подобрать подходящую установку индукционного нагрева и закалки для вашего ротора и производственных требований..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какие материалы можно подвергать индукционной закалке винтового насоса-ротора?
Среднеуглеродистые и низколегированные стали, поддающиеся быстрой закалке — обычно марки с содержанием C 0,40–0,60%, такие как 42CrMo. (AISI 4140) или 45# углеродистая сталь.
Какая твердость поверхности и глубина корпуса достижимы??
С подходящей сталью и закалкой, 50–58 HRC на поверхности при эффективной глубине гильзы около 1,5–3 мм.. Оба зависят от частоты, время нагрева и закалочная среда.
Почему ротор вращается при закалке?
Вращение выравнивает нагрев по окружности., поэтому ни одна точка на гребне резьбы не остается в самом сильном поле достаточно долго, чтобы перегреться..
Может ли одна кольцевая катушка упрочнить весь винтовой участок?, или необходимо сканирование?
Короткую зону обработки можно закалить, удерживая на месте одинарную кольцевую катушку.. Для более длинного винтового сечения, катушка или ротор сканирует в осевом направлении, со скоростью сканирования, соответствующей времени нагрева.
Отправьте чертежи ротора
Получите техническую оценку требований к закалке ротора вашего винтового насоса..