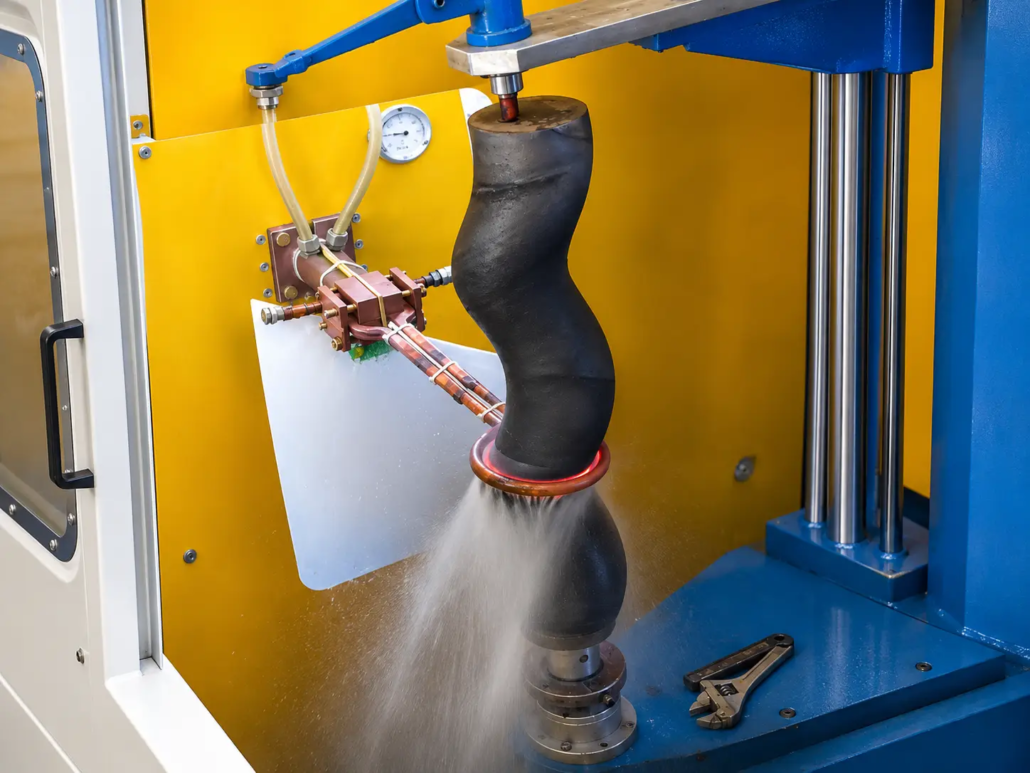
Proces hartowania indukcyjnego wirnika pompy śrubowej
Ⅰ. Hartowanie indukcyjne wirnika pompy śrubowej podczas pracy
Film przedstawiający zastosowanie przedstawia spiralny wirnik pompy poddawany miejscowemu nagrzewaniu indukcyjnemu i chłodzeniu natryskowemu.
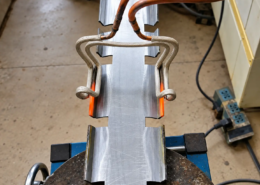
Wirnik jest podparty w pozycji pionowej. Okrągła cewka indukcyjna otacza obrabiany przedmiot w pobliżu dolnej części widocznej części spiralnej, podczas gdy wokół obszaru przetwarzania stosowane jest chłodzenie natryskowe cieczą.
Konfiguracja pokazuje, jak można zastosować indukcyjny układ nagrzewania i hartowania w przypadku wirnika o profilu niecylindrycznym.
Elementy grzewcze i chłodzące są rozmieszczone wokół wybranego obszaru zabiegowego, zamiast podgrzewać cały rotor jednocześnie.
Ⅱ. Hartowanie wirnika pompy o profilu śrubowym
Wirniki pomp śrubowych są stosowane w układach pompujących, w których ich spiralna geometria ma zasadnicze znaczenie dla ruchu płynu.
W zależności od konstrukcji pompy, warunki materiałowe i eksploatacyjne, powierzchnia wirnika może doznać kontaktu mechanicznego, tarcie i zużycie ścierne. Utwardzanie powierzchniowe można rozważyć, jeśli materiał jest odpowiedni, a zastosowanie wymaga zwiększonej twardości powierzchni.
Głównym wyzwaniem jest rotor nieregularny profil zewnętrzny.
Spiralny gwint ma podwyższony grzebień i zagłębiony korzeń. Okrągła cewka indukcyjna znajduje się bliżej grzbietu niż nasady, tak więc gęstość prądu wirowego koncentruje się na grzbiecie i spada w nasadzie. Ciepło gromadzi się nierównomiernie – grzebień może się przegrzać, podczas gdy korzeń pozostaje poniżej temperatury przemiany.
W przeciwieństwie do wału cylindrycznego, odległość między powierzchnią wirnika a otaczającą cewką indukcyjną może zmieniać się wzdłuż spiralnego konturu. Ma to wpływ na sposób łączenia przedmiotu obrabianego z polem elektromagnetycznym i na rozkład ciepła.
Z tego powodu, układ grzewczy musi uwzględniać wymiary wirnika, geometria śrubowa i położenie wymaganego obszaru hartowanego.
Celem nie jest zwykłe podgrzanie wirnika, ale w celu ustalenia odpowiednich warunków ogrzewania w określonym obszarze obróbki przed hartowaniem.
| Aspekt | Wał prosty | Wirnik pompy śrubowej |
|---|---|---|
| Profil przedmiotu obrabianego | Cylindryczny, stała średnica | Gwint spiralny z grzebieniem i korzeniem |
| Luz cewki do przedmiotu obrabianego | Stałe wokół części | Różni się między grzebieniem a korzeniem, i wzdłuż spirali |
| Rozkład prądów wirowych | Nawet na obwodzie | Koncentruje się na czubku, spada do korzenia |
| Jednorodność nagrzewania | Łatwiej utrzymać równo | Wymaga rotacji plus cewka dopasowana do profilu |
| Ruch maszyny | Obróć i skanuj osiowo | Obracaj i skanuj podążając za helisą |
| Główne ryzyko procesowe | Nierówna głębokość obudowy na końcach | Przegrzanie grzebienia, miękki korzeń |
Ⅲ. Nagrzewanie indukcyjne i hartowanie natryskowe
Widoczny układ przetwarzania łączy pierścieniową cewkę indukcyjną z pobliskim systemem chłodzenia natryskowego cieczą.
Miejscowe ogrzewanie indukcyjne
Cewka indukcyjna dostarcza energię elektromagnetyczną do wybranej sekcji wirnika. Jego wymiary i położenie są ważne, ponieważ zmieniający się profil śrubowy wpływa na luz pomiędzy cewką a przedmiotem obrabianym.
Moc grzewcza, częstotliwość i czas nagrzewania dobierane są w zależności od materiału wirnika i wymaganego obszaru leczenia. Do kopert o głębokości 1,5–3 mm, częstotliwość zwykle mieści się w zakresie 3–10 kHz — wyższa częstotliwość w płytszej obudowie, niższa częstotliwość dla głębszej penetracji.
Hartowanie natryskowe
Chłodzenie natryskowe cieczą jest umieszczone w pobliżu strefy ogrzewania indukcyjnego. Medium chłodzącym jest zwykle woda lub polimer (PAG) rozwiązanie; stężenie i ciśnienie natrysku ustawiają szybkość chłodzenia i, z tym, końcową twardość.
Dla odpowiednich stali hartowanych – zazwyczaj gatunki średniowęglowe i niskostopowe w zakresie 0,40–0,60% C, takie jak 42CrMo (AISI 4140) czy 45# stal węglowa — kontrolowane ogrzewanie, a następnie odpowiednie szybkie chłodzenie może wytworzyć utwardzoną strukturę powierzchni o twardości 50–58 HRC.
Układ chłodzący musi być dostosowany do profilu wirnika i zapewniać wymagane warunki chłodzenia w obszarze poddanym obróbce.
Ostateczny wzór hartowania, Twardość powierzchni i efektywna głębokość obudowy są ustalane w drodze rozwoju procesu i kontrola przedmiotu obrabianego.
Ⅳ. Cewka indukcyjna i pozycjonowanie przedmiotu obrabianego
Do wirnika pompy śrubowej, cewkę indukcyjną i uchwyt przedmiotu obrabianego należy rozpatrywać łącznie.
Cewka wymaga wystarczającego prześwitu wokół spiralnego profilu, przy jednoczesnym zachowaniu efektywnego związku grzewczego z wybraną powierzchnią.
Uchwyt przedmiotu obrabianego utrzymuje wirnik w wymaganej orientacji i zapewnia dostęp do obszaru ogrzewania i chłodzenia.
W tej aplikacji, układ pionowy umożliwia umieszczenie zespołu nagrzewania indukcyjnego i elementów chłodzenia natryskowego wokół wirnika.
Dodatkowy ruch maszyny, gdzie jest to wymagane, zależy od geometrii wirnika, długość obróbki i metoda przetwarzania.
W większości konfiguracji rotor obraca się podczas ogrzewania tak więc każdy punkt na obwodzie przechodzi równomiernie przez pole cewki. Dla dłuższej części spiralnej, albo cewka, albo wirnik porusza się osiowo w przejściu skanującym, z prędkością skanowania dostosowaną do czasu nagrzewania, tak aby osiągnięta została wymagana temperatura przed hartowaniem natryskowym.
KECHUANG opracowuje urządzenia do ogrzewania indukcyjnego, układy cewek i oprzyrządowanie detali dla różnych hartowanie wału i wirnika wymagania.
V.. Indywidualne rozwiązania w zakresie hartowania indukcyjnego dla wirników pomp śrubowych
A odpowiedni proces utwardzania zaczyna się od rysunku wirnika i specyfikacji materiału.
Do głównych czynników należy śrubowa geometria wirnika, wymagany obszar leczenia, docelową twardością, efektywna głębokość obudowy i wymagania produkcyjne.
Te szczegóły pomagają określić cewkę indukcyjną, uchwyt dla przedmiotu obrabianego, warunki ogrzewania i układ hartowania.
Poproś o rozwiązanie do hartowania indukcyjnego wirnika pompy śrubowej
Do oceny technicznej, proszę podać:
KECHUANG może ocenić odpowiedni układ nagrzewania indukcyjnego i hartowania dla Twojego wirnika i wymagań produkcyjnych.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jakie materiały można hartować indukcyjnie śrubowo-pompa-wirnik?
Stale średniowęglowe i niskostopowe, które reagują na szybkie hartowanie — zazwyczaj gatunki C o zawartości 0,40–0,60%, takie jak 42CrMo (AISI 4140) czy 45# stal węglowa.
Jaka twardość powierzchni i głębokość obudowy są osiągalne?
Z odpowiednią stalą i hartowaniem, 50–58 HRC na powierzchni przy efektywnej głębokości około 1,5–3 mm. Obydwa zależą od częstotliwości, czas nagrzewania i środek chłodzący.
Dlaczego wirnik obraca się podczas hartowania?
Obrót wyrównuje ogrzewanie na całym obwodzie, więc żaden punkt na grzebieniu nici nie pozostaje w najsilniejszym polu wystarczająco długo, aby spowodować przegrzanie.
Czy jedna cewka pierścieniowa może utwardzić całą sekcję śrubową, lub czy potrzebne jest skanowanie?
Krótką strefę obróbki można utwardzać za pomocą jednopierścieniowej cewki utrzymywanej na miejscu. Dla dłuższej części spiralnej, cewka lub wirnik skanuje osiowo, z szybkością skanowania dostosowaną do czasu nagrzewania.
Wyślij rysunki wirnika
Uzyskaj ocenę techniczną wymagań dotyczących hartowania wirnika pompy o profilu śrubowym.