Máquina de calentamiento por inducción para la extracción de insertos metálicos de piezas de plástico
Ⅰ. Consulte Extracción de insertos metálicos del plástico mediante calentamiento por inducción.
Extracción de insertos metálicos del plástico
Usando calentamiento por inducción
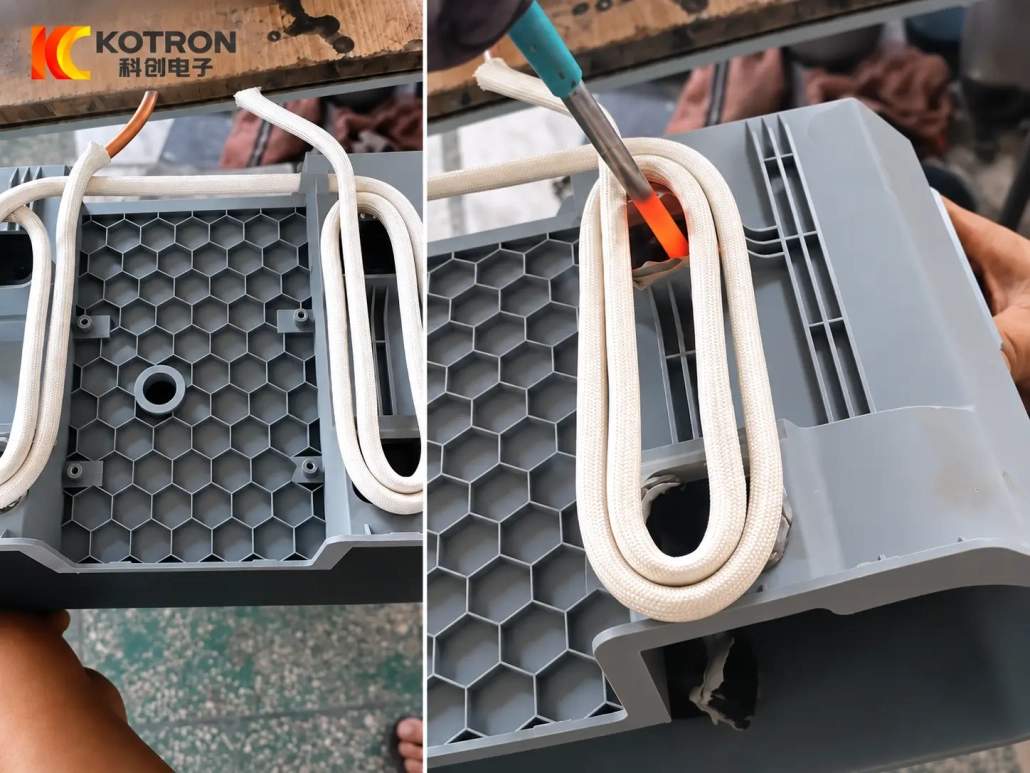
El video muestra calentamiento por inducción localizado de un componente metálico incrustado en una pieza de plástico. El metal se calienta primero, mientras que el plástico adyacente recibe calor principalmente por conducción desde el inserto.
Una vez que la interfaz local alcanza una condición adecuada, el inserto puede retirarse con una herramienta mecánica o dispositivo apropiado.
El ciclo de calentamiento requerido depende del inserto metálico, material plástico, método de inserción, profundidad de incrustación y requisito de extracción.
Ⅱ. Qué piezas plásticas e insertos metálicos son adecuados?
Este proceso está destinado a ensamblajes donde un inserto metálico conductor está incrustado, moldeado o retenido mecánicamente en un componente plástico y puede ser accedido por una bobina de inducción.
Las aplicaciones típicas pueden incluir:
•Insertos de latón o acero roscados
•Insertos metálicos moldeados
•Casquillos roscados
•Accesorios metálicos incrustados
•Insertos conductores similares utilizados en componentes de plástico moldeado.
El material plástico es igualmente importante. Los termoplásticos pueden ablandarse cuando se calientan, pero la ventana de temperatura aceptable varía considerablemente entre materiales y diseños de piezas..
Si el plástico es sensible al calor., reforzado, completado, o debe permanecer utilizable después de la eliminación, El proceso necesita ser evaluado en el componente real..
El método de retención del inserto también importa. Un inserto sostenido por moletas, serraciones, Los cortes u otras características de bloqueo mecánico pueden requerir una estrategia de calentamiento y extracción diferente a la de un accesorio ligeramente retenido..
Ⅲ. Cómo ayuda el calentamiento por inducción localizado a la eliminación
El propósito del calentamiento por inducción en esta aplicación es crear una condición térmica local controlada alrededor de la interfaz metal-plástico..
Una secuencia típica es:
Posicionamiento de piezas → Calentamiento por inducción del inserto metálico → Transferencia de calor local al plástico → Extracción Mecánica
porque el parejas de campos electromagnéticos principalmente con el inserto de metal conductor, La energía se puede concentrar cerca del área que necesita ser liberada en lugar de aplicarse a todo el componente plástico..
Esto no significa que el plástico circundante permanezca frío.. El calor todavía se conduce hacia afuera desde el inserto., y que la exposición térmica debe controlarse de acuerdo con el polímero y la condición requerida después de la eliminación..
Para aplicaciones de retrabajo, El objetivo puede ser liberar el inserto limitando al mismo tiempo la deformación innecesaria alrededor del orificio o la superficie circundante..
Para aplicaciones de reciclaje, Preservar la apariencia del plástico puede ser menos importante que separar el metal de manera eficiente antes de continuar con el procesamiento del material..
Ⅳ. Inductor, Herramientas de fijación y extracción
Un sistema práctico de inserción y extracción depende de más que la fuente de alimentación de inducción.
El inductor debe coincidir con la posición del inserto, la geometría y el acceso disponible. Un pequeño inserto roscado cerca de la superficie puede requerir una bobina diferente a la de un ajuste metálico más grande incrustado más profundamente en una carcasa moldeada.
Diseño de bobina típicamente considera:
•Tamaño y material del inserto
•Profundidad incrustada
•Espacio disponible alrededor del inserto
•Características metálicas cercanas
•Geometría de la pieza de plástico
•Tasa de calentamiento requerida
El fixture mantiene el componente de plástico en una posición definida mientras proporciona acceso tanto para el inductor como para el mecanismo de extracción.
El método de extracción depende de cómo se instale el inserto y la dirección en la que puede retirarse. Los métodos adecuados pueden incluir tirar, desenroscar, empujar o expulsar, y extracción axial asistida por fijación.
Para producción repetida, La calefacción y la extracción se pueden coordinar dentro de una estación de trabajo en lugar de tratarse como dos operaciones no relacionadas..
Cuando hay varias posiciones de inserción en un componente, Las herramientas y la secuencia de movimiento se pueden organizar alrededor de esas ubicaciones..
Ⅴ. Aplicaciones de retrabajo y reciclaje
La extracción de insertos localizados puede satisfacer dos necesidades de producción diferentes.
Retrabajo de fabricación
Es posible que sea necesario recuperar un componente moldeado porque un inserto, La operación de ensamblaje o el paso posterior de fabricación no cumple con las especificaciones..
Si se pretende que el componente de plástico siga siendo utilizable, El calentamiento y la extracción deben controlarse en torno a la condición aceptable del pozo., Material circundante y superficie visible..
Reciclaje y Separación de Materiales
Las piezas de plástico que contienen inserciones metálicas incrustadas pueden necesitar una separación de metal y plástico antes de reprocesar o reciclar el plástico..
El calentamiento por inducción se puede utilizar como parte de ese proceso de separación cuando la combinación de inserto metálico y polímero responde adecuadamente al calentamiento localizado..
La posibilidad de reutilizar el plástico o el metal extraído debe determinarse a partir del producto real y los requisitos de calidad, en lugar de asumirse únicamente a partir del proceso de eliminación..
Ⅵ. Configuración de máquinas y control de procesos
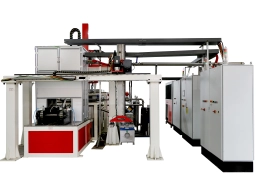
Una Sistema de calentamiento por inducción para la extracción de insertos metálicos. Se puede configurar como manual., Estación de trabajo semiautomática o automatizada según el método de producción requerido..
Las partes del sistema específicas de la aplicación normalmente incluyen:
•Fuente de alimentación por inducción
•Bobina de inducción personalizada
•Fijación de la pieza de trabajo
•Mecanismo de posicionamiento
•Mecanismo de extracción mecánica
•Sistema de refrigeración
Control PLC/HMI, carga automatizada, Se pueden agregar múltiples posiciones de inserción u otras funciones de la línea de producción cuando sea necesario..
poder y frecuencia de operación se seleccionan junto con el material y las dimensiones del inserto metálico, diseño de bobinas, Velocidad de calentamiento requerida y los límites térmicos del plástico circundante..
El ciclo de funcionamiento puede controlar el tiempo de calentamiento., potencia de salida, posición, Tiempo de extracción y secuencia entre múltiples inserciones..
Lo importante es que el calentamiento y la eliminación se desarrollen como un solo proceso.. La selección de una fuente de alimentación de inducción por sí sola no define si un inserto se puede quitar con éxito.
Ⅶ. ¿Qué determina el sistema de extracción de insertos correcto??
Se debe evaluar el conjunto completo de metal y plástico antes de seleccionar la configuración de la máquina..
| Información del proyecto | Utilizado para determinar |
|---|---|
| Dibujo o muestra de pieza de plástico. | Concepto de máquina y utillaje |
| material plastico | Exposición térmica local permitida |
| Material de inserción de metal | Respuesta al calentamiento por inducción |
| Insertar dimensiones | Requisitos de bobina y potencia. |
| Profundidad incrustada | Estrategia de calentamiento y extracción. |
| Insertar posición y orientación | Acceso a las bobinas y disposición de la máquina. |
| Insertar instalación / método de retención | Método de liberación y extracción requerido. |
| Número de inserciones por pieza | Secuencia del proceso y posicionamiento. |
| Dirección de eliminación requerida | Herramientas de extracción |
| Si el plástico debe seguir siendo reutilizable | Límites aceptables de calentamiento y deformación. |
| Requisito de producción | Manual, configuración semiautomática o automática |
| Línea de producción existente | Integración de equipos |
Si la pieza de plástico debe reutilizarse, También es útil definir si la deformación local, Se aceptan marcas en la superficie o cambios alrededor del orificio del inserto..
Para piezas con varios diseños de plaquita, Los dibujos se pueden revisar juntos para determinar si una máquina puede usar bobinas intercambiables., programas de fijación o de proceso.
Ⅷ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede la calefacción por inducción remover insertos roscados de plástico??
Puede ser adecuado cuando el inserto es eléctricamente conductor, accesible a una bobina de inducción y el plástico circundante tiene una respuesta térmica apropiada. También se deben considerar el método de retención y la dirección de extracción.
¿Se puede reutilizar la pieza de plástico después de retirar el inserto??
Probablemente, pero esto depende del polímero, temperatura local, geometría del inserto, características de retención y fuerza de extracción. Si se requiere reutilización, esa condición debe definirse antes de desarrollar el proceso de calentamiento.
¿Pueden los insertos de latón y acero usar el mismo proceso??
No se deben tratar automáticamente como equivalentes. Propiedades del metal, geometría del inserto y acoplamiento de la bobina pueden cambiar la respuesta al calentamiento, por lo que es posible que sea necesario cambiar la configuración del proceso y posiblemente el inductor..
¿Es esto lo mismo que el replanteo por calor por inducción??
No. El calentamiento por inducción o el calentamiento de insertos se usa comúnmente para instalar un inserto de metal calentado en termoplástico.. Esta aplicación utiliza calentamiento por inducción localizado para ayudar al eliminación de un inserto existente.
Envíenos su pieza de plástico y detalles del inserto
Para una evaluación inicial, por favor proporcione:
Dibujo o fotos de piezas de plástico + Material plástico + Material de inserción + Insertar dimensiones + Insertar posición + Requisito de eliminación
Donde esté disponible, también incluye:
•Insertar método de instalación o retención
•Número de inserciones por pieza
•Si el plástico debe seguir siendo reutilizable
•Deformación local aceptable, si está definido
•Volumen de producción requerido
•Método de eliminación actual
De estos detalles, el poder de inducción, frecuencia, bobina, fixture, El método de extracción y la configuración de automatización se pueden evaluar juntos..