Indukcyjna maszyna grzewcza do usuwania metalowych wkładek z części plastikowych
Ⅰ. Zobacz Usuwanie metalowej wkładki z tworzywa sztucznego za pomocą nagrzewania indukcyjnego
Usuwanie wkładki metalowej z tworzywa sztucznego
Korzystanie z ogrzewania indukcyjnego
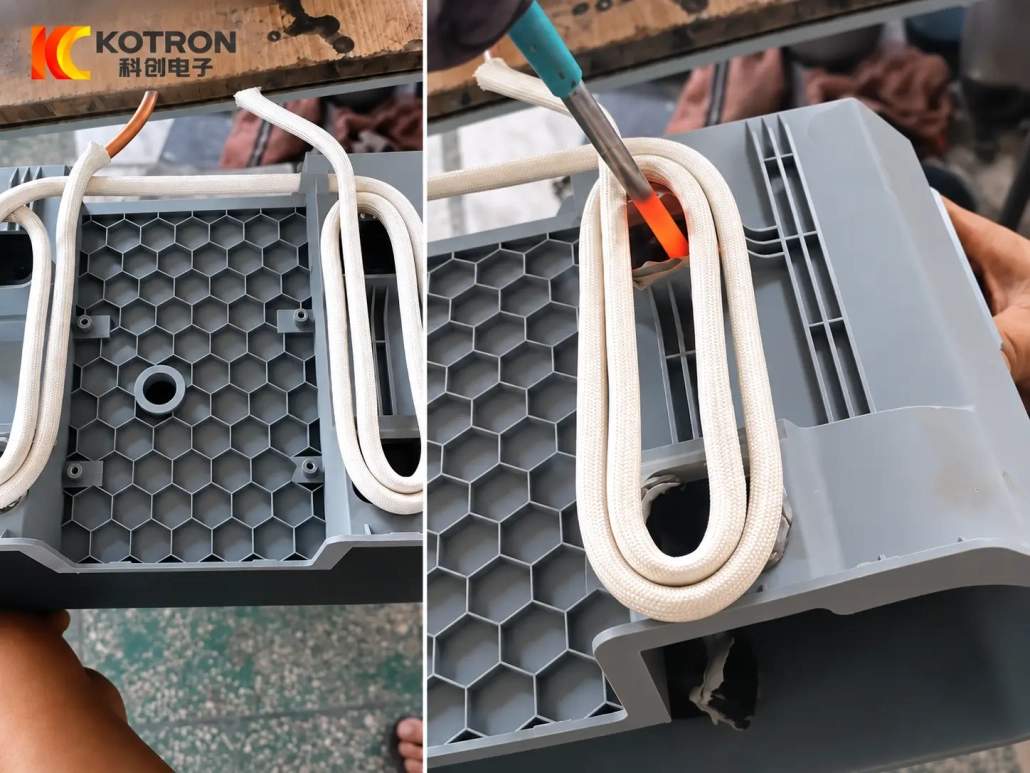
Film pokazuje miejscowe ogrzewanie indukcyjne elementu metalowego osadzonego w części z tworzywa sztucznego. Najpierw nagrzewa się metal, podczas gdy sąsiedni plastik odbiera ciepło głównie poprzez przewodzenie z wkładki.
Gdy interfejs lokalny osiągnie odpowiedni stan, wkładkę można wyjąć za pomocą odpowiedniego narzędzia mechanicznego lub uchwytu.
Wymagany cykl ogrzewania zależy od metalowej wkładki, tworzywo sztuczne, metoda wkładania, głębokość osadzenia i wymagania dotyczące usuwania.
Ⅱ. Które części z tworzyw sztucznych i wkładki metalowe są odpowiednie?
Proces ten jest przeznaczony dla zespołów, w których osadzona jest przewodząca wkładka metalowa, formowane lub utrzymywane mechanicznie w elemencie z tworzywa sztucznego i można uzyskać do nich dostęp za pomocą cewki indukcyjnej.
Typowe zastosowania mogą obejmować:
•Wkładki gwintowane z mosiądzu lub stali
•Odlewane metalowe wstawki
•Tulejki gwintowane
•Wbudowane metalowe okucia
•Podobne wkładki przewodzące stosowane w formowanych elementach z tworzyw sztucznych
Dla tworzywo sztuczne jest równie ważne. Tworzywa termoplastyczne mogą mięknąć po podgrzaniu, ale akceptowalne okno temperatur różni się znacznie w zależności od materiału i konstrukcji części.
Jeśli plastik jest wrażliwy na ciepło, wzmocnione, wypełniony, lub musi pozostać użyteczny po usunięciu, proces należy ocenić na rzeczywistym komponencie.
Sposób mocowania wkładki również ma znaczenie. Wkładka przytrzymywana radełkowaniami, ząbki, podcięcia lub inne mechaniczne elementy blokujące mogą wymagać innej strategii ogrzewania i ekstrakcji niż w przypadku lekko zamocowanej złączki.
Ⅲ. Jak miejscowe nagrzewanie indukcyjne pomaga w usuwaniu
Celem nagrzewania indukcyjnego w tym zastosowaniu jest wytworzenie kontrolowanych lokalnych warunków termicznych wokół styku metal-plastik.
Typowa sekwencja to:
Pozycjonowanie elementów → Nagrzewanie indukcyjne metalowej wkładki → Lokalne przenoszenie ciepła do tworzywa sztucznego → Ekstrakcja mechaniczna
Ponieważ pary pola elektromagnetycznego przede wszystkim z przewodzącą wkładką metalową, energię można skoncentrować w pobliżu obszaru, który należy uwolnić, a nie zastosować ją do całego elementu z tworzywa sztucznego.
Nie oznacza to, że otaczający plastik pozostaje zimny. Ciepło nadal odprowadza ciepło z wkładu, oraz że ekspozycję termiczną należy kontrolować w zależności od polimeru i stanu wymaganego po usunięciu.
Do zastosowań związanych z przeróbkami, celem może być uwolnienie wkładki przy jednoczesnym ograniczeniu niepotrzebnego odkształcenia wokół otworu lub otaczającej powierzchni.
Do zastosowań związanych z recyklingiem, zachowanie wyglądu tworzywa sztucznego może być mniej ważne niż skuteczne oddzielenie metalu przed dalszą obróbką materiału.
Ⅳ. Induktor, Narzędzia do mocowania i ekstrakcji
Praktyczny system usuwania wkładek zależy od czegoś więcej niż tylko zasilania indukcyjnego.
Dla induktor musi pasować do pozycji wkładki, geometria i dostępny dostęp. Mała gwintowana wkładka blisko powierzchni może wymagać innej cewki niż większa metalowa złączka osadzona głębiej w formowanej obudowie.
Projekt cewki zazwyczaj uważa:
•Rozmiar i materiał wkładu
•Wbudowana głębia
•Dostępny luz wokół płytki
•W pobliżu elementy metalowe
•Geometria części z tworzywa sztucznego
•Wymagana szybkość ogrzewania
Dla przyrząd utrzymuje element z tworzywa sztucznego w określonej pozycji, zapewniając jednocześnie dostęp zarówno do cewki indukcyjnej, jak i mechanizmu ekstrakcyjnego.
Dla metoda ekstrakcji zależy od sposobu montażu wkładu i kierunku jego wyjmowania. Odpowiednie metody mogą obejmować ciągnięcie, odkręcanie, pchanie lub wyrzucanie, oraz ekstrakcja osiowa wspomagana uchwytem.
Przy powtarzalnej produkcji, ogrzewanie i ekstrakcja mogą być koordynowane w ramach jednego stanowiska roboczego, a nie traktowane jako dwie niepowiązane operacje.
Gdy na jednym komponencie występuje kilka pozycji płytki, wokół tych lokalizacji można rozmieścić oprzyrządowanie i sekwencję ruchu.
V.. Aplikacje do przeróbki i recyklingu
Miejscowe usuwanie płytek może służyć dwóm różnym potrzebom produkcyjnym.
Przeróbka produkcyjna
Formowany element może wymagać regeneracji ze względu na wkładkę, operacja montażu lub późniejszy etap produkcji nie jest zgodny ze specyfikacją.
Jeśli element z tworzywa sztucznego ma pozostać użyteczny, ogrzewanie i ekstrakcja muszą być kontrolowane w oparciu o akceptowalny stan otworu, otaczający materiał i widoczna powierzchnia.
Recykling i segregacja materiałów
Części plastikowe zawierające wbudowane metalowe wkładki mogą wymagać oddzielenia metalu od plastiku przed ponownym przetworzeniem lub recyklingiem tworzywa sztucznego.
Ogrzewanie indukcyjne można zastosować jako część procesu separacji, jeśli kombinacja metalowej wkładki i polimeru odpowiednio reaguje na miejscowe ogrzewanie.
To, czy tworzywo sztuczne lub wydobyty metal można ponownie wykorzystać, należy określić na podstawie rzeczywistych wymagań dotyczących produktu i jakości, a nie zakładać na podstawie samego procesu usuwania.
Ⅵ. Konfiguracja maszyny i kontrola procesu
A indukcyjny system nagrzewania do usuwania metalowych wkładek można skonfigurować jako ręczny, stanowisko półautomatyczne lub zautomatyzowane w zależności od wymaganej metody produkcji.
Części systemu specyficzne dla aplikacji zwykle obejmują:
•Dostosowana cewka indukcyjna
•Mocowanie przedmiotu obrabianego
•Mechanizm pozycjonowania
•Mechaniczny mechanizm ekstrakcji
•System chłodzenia
Sterowanie PLC/HMI, automatyczne ładowanie, W razie potrzeby można dodać wiele pozycji płytek lub inne funkcje linii produkcyjnej.
Moc i częstotliwość robocza dobierane są wraz z materiałem i wymiarami metalowej wkładki, projekt cewki, wymaganą szybkość nagrzewania i ograniczenia termiczne otaczającego tworzywa sztucznego.
Cykl operacyjny może kontrolować czas ogrzewania, moc wyjściowa, pozycja, czas ekstrakcji i kolejność pomiędzy wieloma wstawkami.
Ważne jest, aby ogrzewanie i usuwanie były realizowane jako jeden proces. Sam wybór zasilacza indukcyjnego nie przesądza o tym, czy wkładkę można skutecznie wyjąć.
Ⅶ. Co decyduje o właściwym systemie usuwania płytek?
Przed wyborem konfiguracji maszyny należy ocenić cały zespół metalowo-plastikowy.
| Informacje o projekcie | Używane do określenia |
|---|---|
| Rysunek lub próbka części z tworzywa sztucznego | Koncepcja maszyny i osprzętu |
| Materiał plastikowy | Dopuszczalna lokalna ekspozycja termiczna |
| Metalowy materiał wkładu | Reakcja na ogrzewanie indukcyjne |
| Wstaw wymiary | Wymagania dotyczące cewki i mocy |
| Wbudowana głębia | Strategia ogrzewania i ekstrakcji |
| Pozycja i orientacja wstawki | Dostęp do cewek i układ maszyny |
| Wstaw instalację / metoda retencji | Wymagana metoda uwalniania i ekstrakcji |
| Liczba wkładek na część | Kolejność procesu i pozycjonowanie |
| Wymagany kierunek usuwania | Oprzyrządowanie do ekstrakcji |
| Czy plastik musi pozostać nadający się do ponownego użycia | Dopuszczalne granice nagrzewania i odkształcenia |
| Wymaganie produkcyjne | Podręcznik, konfiguracja półautomatyczna lub automatyczna |
| Istniejąca linia produkcyjna | Integracja sprzętu |
Jeśli część z tworzywa sztucznego musi zostać ponownie użyta, przydatne jest również określenie, czy jest to odkształcenie lokalne, dopuszczalne są ślady powierzchniowe lub zmiany wokół otworu wkładki.
Do części z kilkoma konstrukcjami płytek, rysunki można przeglądać łącznie w celu ustalenia, czy w jednej maszynie można zastosować wymienne cewki, osprzętu lub programów procesowych.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy ogrzewanie indukcyjne może usunąć gwintowane wkładki z tworzywa sztucznego?
Może być odpowiedni, gdy wkładka przewodzi prąd elektryczny, dostępne dla cewki indukcyjnej, a otaczający plastik ma odpowiednią reakcję termiczną. Należy również wziąć pod uwagę metodę retencji i kierunek ekstrakcji.
Czy po wyjęciu wkładki plastikową część można ponownie wykorzystać??
Prawdopodobnie, ale to zależy od polimeru, lokalna temperatura, wstaw geometrię, cechy retencji i siła ekstrakcji. Jeśli wymagane jest ponowne użycie, warunek ten należy określić przed opracowaniem procesu ogrzewania.
Czy wkładki mosiężne i stalowe wykorzystują ten sam proces?
Nie należy ich automatycznie traktować jako równoważne. Właściwości metalu, geometria wkładki i sprzęgło cewki mogą zmienić reakcję na ogrzewanie, dlatego ustawienia procesu i ewentualnie cewka indukcyjna mogą wymagać zmiany.
Czy to to samo, co stawianie na ciepło indukcyjne??
Nie. Do montażu nagrzanej metalowej wkładki w tworzywie termoplastycznym powszechnie stosuje się nagrzewanie indukcyjne lub nagrzewanie wkładu. Ta aplikacja wykorzystuje miejscowe nagrzewanie indukcyjne, aby wspomóc proces usuwanie istniejącego wkładu.
Wyślij nam swoją część z tworzywa sztucznego i szczegóły dotyczące wstawki
Do wstępnej oceny, proszę podać:
Rysunek lub zdjęcia części z tworzywa sztucznego + Materiał plastikowy + Wstaw materiał + Wstaw wymiary + Wstaw pozycję + Wymóg usunięcia
Jeśli jest dostępny, także zawierać:
•Wstaw metodę instalacji lub przechowywania
•Liczba wkładek na część
•Czy plastik musi pozostać nadający się do ponownego użycia
•Dopuszczalne odkształcenie lokalne, jeśli zdefiniowano
•Wymagana wielkość produkcji
•Aktualna metoda usuwania
Z tych szczegółów, moc indukcyjna, częstotliwość, cewce, przyrząd, metodę ekstrakcji i konfigurację automatyzacji można ocenić łącznie.